
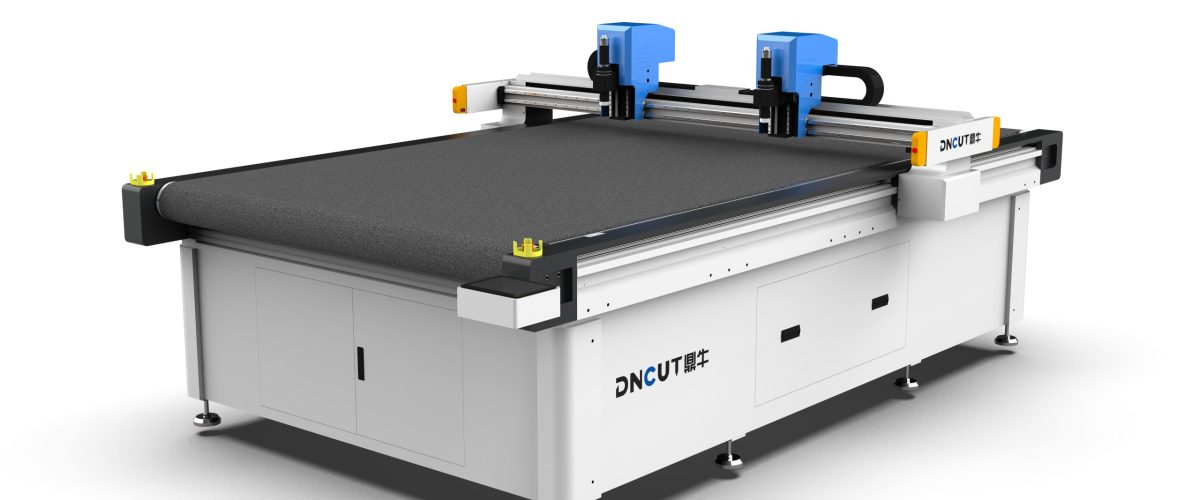
Болевые точки отрасли и выбор оборудования для резки резиновых прокладок
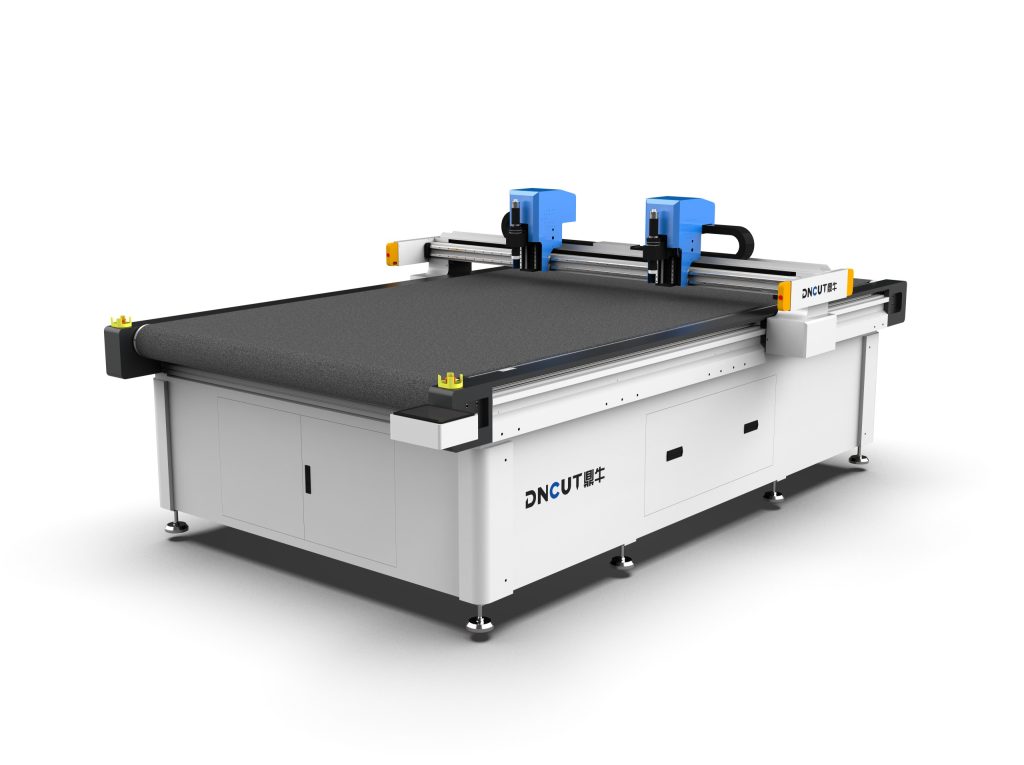
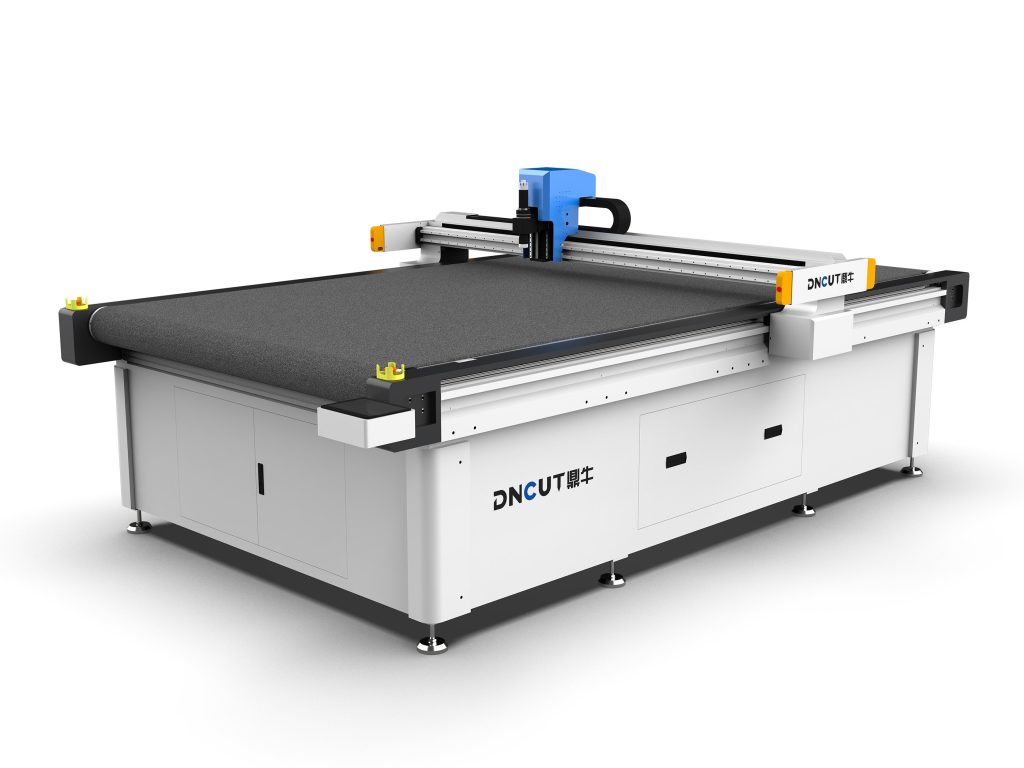
Резиновые прокладки широко применяются в автомобилестроении, электронике, уплотнении трубопроводов и других областях; их материалы включают нитрильный каучук (NBR), силикон (VMQ), фторкаучук (FKM), этилен-пропиленовый каучук (EPDM) и другие. Традиционный метод вырубки требует изготовления пресс-формы, что связано с длительным циклом и высокими затратами и невыгодно для мелкосерийных и многономенклатурных заказов. Режущая машина с осциллирующим ножом (oscillating knife cutting machine) выполняет холодную резку высокочастотным колеблющимся лезвием без необходимости в пресс-форме, непосредственно по данным CAD, и становится предпочтительным решением для обработки резиновых прокладок.
Но резиновые материалы обладают высокой эластичностью, низкой твёрдостью и склонностью к деформации, поэтому при резке легко возникают такие проблемы, как налипание лезвия, заусенцы на кромках реза и отклонения размеров. Неправильный выбор оборудования приводит к низкой эффективности и низкому выходу годной продукции. В данной статье приведено практическое руководство по параметрам оборудования, ключевым моментам технологии и типичным проблемам.
Ключевые эксплуатационные параметры станка для резки резиновых прокладок
При выборе оборудования необходимо обратить особое внимание на следующие параметры, чтобы гарантировать соответствие требованиям обработки резиновых прокладок.
1. Точность резки и повторяемость позиционирования
Для резиновых прокладок обычно требуется допуск по размерам в пределах ±0,1 мм, а в высокоточных случаях — ±0,05 мм. Повторяемость позиционирования оборудования должна быть ≤0,02 мм для обеспечения стабильности от партии к партии. Модели с серводвигателем и передачей на прецизионных винтах превосходят модели с шаговым двигателем.
2. Частота и ход колебаний
Вибрационный нож режет за счёт высокочастотных вертикальных колебаний, частота обычно составляет 1000–3000 ходов/мин, ход регулируется (0,5–5 мм). При резке резины рекомендуется частота 2000–2500 ходов/мин и ход 1–2 мм. Слишком низкая частота приводит к большому сопротивлению резанию и грубому краю; слишком высокая частота может вызвать плавление материала (для некоторых видов резины).
3. Типы и материалы лезвий
Для резины обычно используются следующие лезвия:
- Остриё осциллирующего ножа: подходит для тонких резиновых прокладок (толщина ≤3 мм), точный рез.
- Осциллирующий дисковый нож: подходит для толстой резины (3-10 мм), низкое сопротивление резанию, но радиус внутренних углов ограничен.
- Пневматический нож: для резины высокой твёрдости или композитных материалов, большое усилие резания.
Рекомендуемый материал лезвия — твёрдый сплав (вольфрамовая сталь), хорошая износостойкость, длительный срок службы. При резке силикона рекомендуется использовать лезвия с покрытием (например, тефлоновым) для уменьшения налипания.
4. Скорость и ускорение резки
Скорость резки резины не должна быть слишком высокой, обычно её контролируют в пределах 50-200 мм/с. При слишком высокой скорости возникают разрывы кромки и выход размеров за допуск. Оборудование должно иметь функции круговой интерполяции и замедления на углах для обеспечения качества в острых углах. Рекомендуемое ускорение ≥500 мм/с² для повышения эффективности.
5. Вакуумный стол и зоны вакуума
Резиновый материал мягкий и требует надежной фиксации при резке. Вакуумный стол является обязательной конфигурацией, сила вакуума ≥-80 кПа. Для небольших прокладок рекомендуется зональный вакуумный захват — включать вакуум только в зоне резки, чтобы избежать деформации материала. Поверхность стола должна быть ровной и твердой (например, анодированный алюминий) для предотвращения царапин.
6. Охлаждение инструмента и меры против налипания
При резке некоторых видов резины (например, невулканизованной) лезвие склонно к налипанию. Можно использовать держатель ножа с обдувом охлаждающим воздухом или наносить минимальную смазку (например, распыление силиконового масла). Некоторые высококлассные модели оснащены ультразвуковым ножом, который снижает трение за счёт высокочастотной вибрации и подходит для материалов с высокой адгезией.
Рекомендуемые технологические параметры резки резиновых прокладок
Следующие параметры основаны на резке распространённых резиновых материалов (твёрдость 50-80 Shore A, толщина 1-5 мм) осциллирующим ножом и приведены для справки.
- Частота колебаний: 2000-2500 раз/мин
- Ход колебаний: 1,0-1,5 мм
- Скорость резки: 80-150 мм/с (на прямолинейных участках), на углах снижается до 30-50 мм/с
- Длина выхода лезвия: на 0,5-1 мм больше толщины материала
- Вакуумное притяжение: от -70 до -90 кПа
- Угол лезвия: острый нож 15°–20° (тонкие материалы), круглый нож без угла
Фактические параметры необходимо точно настраивать в зависимости от твёрдости и толщины материала, а также характеристик оборудования. Рекомендуется сначала выполнить пробный рез, проверить размеры с помощью проектора или видеоизмерительной машины и постепенно оптимизировать параметры.
Типичные проблемы при резке и способы их решения
Проблема 1: заусенцы или разрывы на кромке реза
Причина: затупление лезвия, слишком низкая частота колебаний, слишком высокая скорость резки, материал не прижат.
Решение: заменить лезвие; повысить частоту колебаний до 2500 раз/мин; снизить скорость резки до 80 мм/с; проверить эффективность вакуумного прижима, добавить прижимные ролики.
Проблема 2: Прилипание лезвия к резине
Причина: Высокое содержание сырой резины, повышение температуры лезвия, отсутствие охлаждения.
Решение: Используйте лезвие с покрытием; включите обдув для охлаждения; снизьте частоту колебаний для уменьшения трения и тепла; нанесите тальк на поверхность лезвия (временная мера).
Проблема 3: Превышение допуска по размерам
Причина: Упругое восстановление материала, не установлена компенсация инструмента, неровная платформа.
Решение: Добавьте компенсацию радиуса инструмента в CAD (обычно 0,1-0,2 мм); убедитесь, что плоскостность платформы ≤0,1 мм/м; для высокоэластичной резины можно соответствующим образом снизить скорость резки, чтобы уменьшить деформацию материала.

Проблема 4: Деформация при резке малых отверстий
Причина: диаметр отверстия меньше ширины лезвия, недостаточная сила вакуумного прижима.
Решение: выбрать более узкое лезвие (например, шириной 0,6 мм); использовать спиральный способ врезания; увеличить локальный вакуумный прижим; для отверстий диаметром <2 мм рекомендуется перейти на лазерную резку или вырубку.
Основные пункты обслуживания и ухода за оборудованием
Регулярное техническое обслуживание продлевает срок службы оборудования и обеспечивает точность резки.
- Ежедневно: очищать рабочий стол и держатель лезвия, проверять износ лезвия (осматривать режущую кромку через лупу), прочищать отверстия вакуумного прижима.
- Еженедельно: проверять смазку приводного ремня/ходового винта, очищать направляющие, калибровать нулевую точку.
- Каждый месяц: проверяйте угольные щётки вибрационного двигателя (если имеются), тестируйте силу прижима, проверяйте точность резки (тест на вырезание стандартного круга).
- Управление лезвиями: ведите учёт срока службы лезвий; обычно срок службы твердосплавного лезвия при резке резины составляет 8–12 часов (непрерывной работы); при износе своевременно заменяйте.
Рекомендации по выбору и итоги
При покупке cutting machine для резиновых прокладок в первую очередь следует учитывать следующие конфигурации:
- Сервопривод + прецизионный винт, repeat positioning accuracy ≤0,02 мм;
- Регулируемая частота колебаний в диапазоне 1000–3000 раз/мин;
- Вакуумный прижимной стол с зональным управлением;
- Поддерживает компенсацию радиуса инструмента и замедление на дугах;
- Опционально доступно воздушное охлаждение или ультразвуковой нож.
Для резиновых листов толщиной более 10 мм рекомендуется использовать гидроабразивную резку или лазерную резку; для высокоточных малых отверстий можно рассмотреть комбинированные технологии. Станок с осциллирующим ножом имеет значительные преимущества в мелкосерийном и многономенклатурном производстве резиновых прокладок; рациональный подбор оборудования и оптимизация технологии позволяют достичь точности ±0,1 мм и повысить эффективность более чем на 50% по сравнению с вырубкой.
Перед фактической закупкой обязательно предоставьте образцы материалов производителю оборудования для пробной резки, чтобы проверить качество реза и точность размеров. Также учитывайте возможности расширения оборудования, например, поддержку последующей установки CCD-визуального позиционирования, автоматической смены инструмента и других функций.