
Những thách thức và lựa chọn thiết bị khi cắt da cừu lông
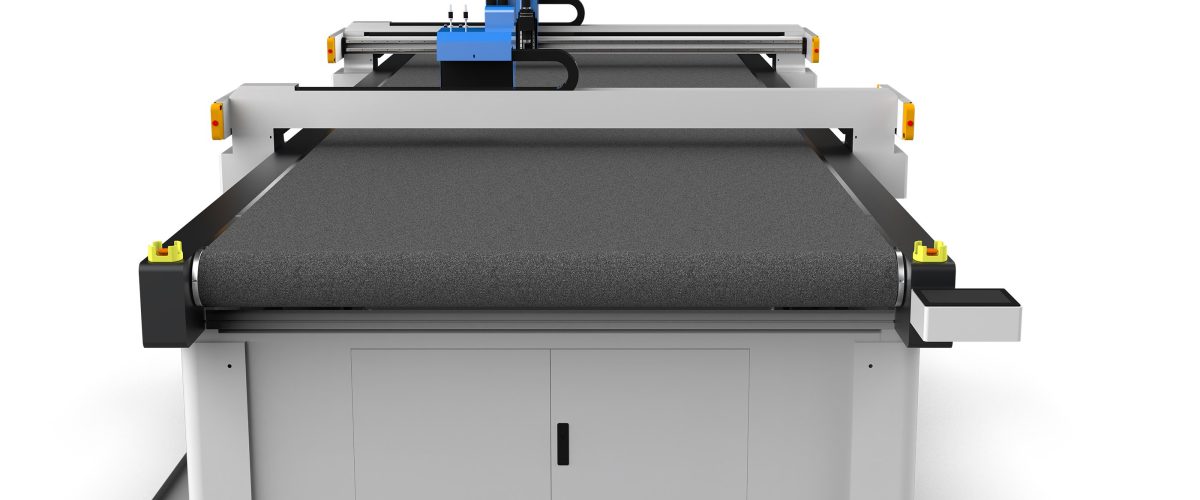
Da cừu lông là loại vật liệu da có bề mặt phủ lông, được sử dụng rộng rãi trong giày dép, quần áo và nội thất ô tô. Khó khăn khi cắt loại vật liệu này là: lớp lông dễ bị ép bẹp, lưỡi dao dễ nóng lên gây cháy mép, lớp da thật bên dưới và lớp lông có độ giãn khác nhau dễ tạo ra sai lệch kích thước. Cắt dập truyền thống hoặc cắt thủ công có hiệu suất thấp, độ chính xác kém, trong khi máy cắt dao dao động (còn gọi là máy cắt dao rung) thông qua lưỡi dao dao động tần số cao biên độ nhỏ, có thể giải quyết hiệu quả các vấn đề trên. Khi lựa chọn cần chú ý các thông số cốt lõi sau:
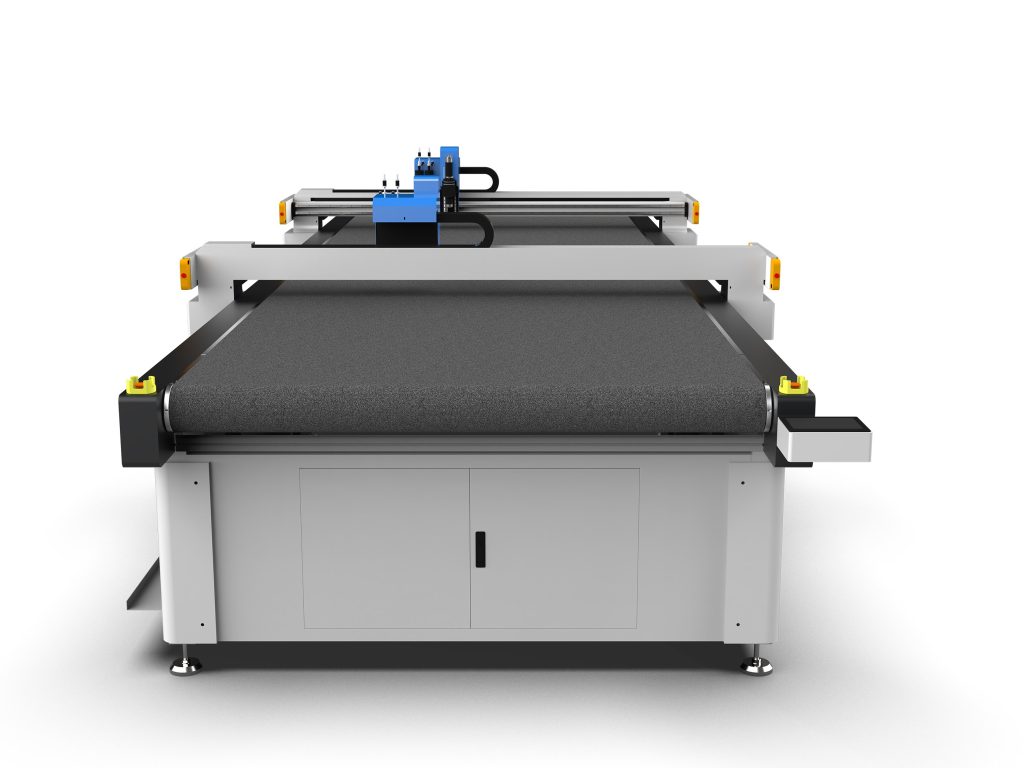
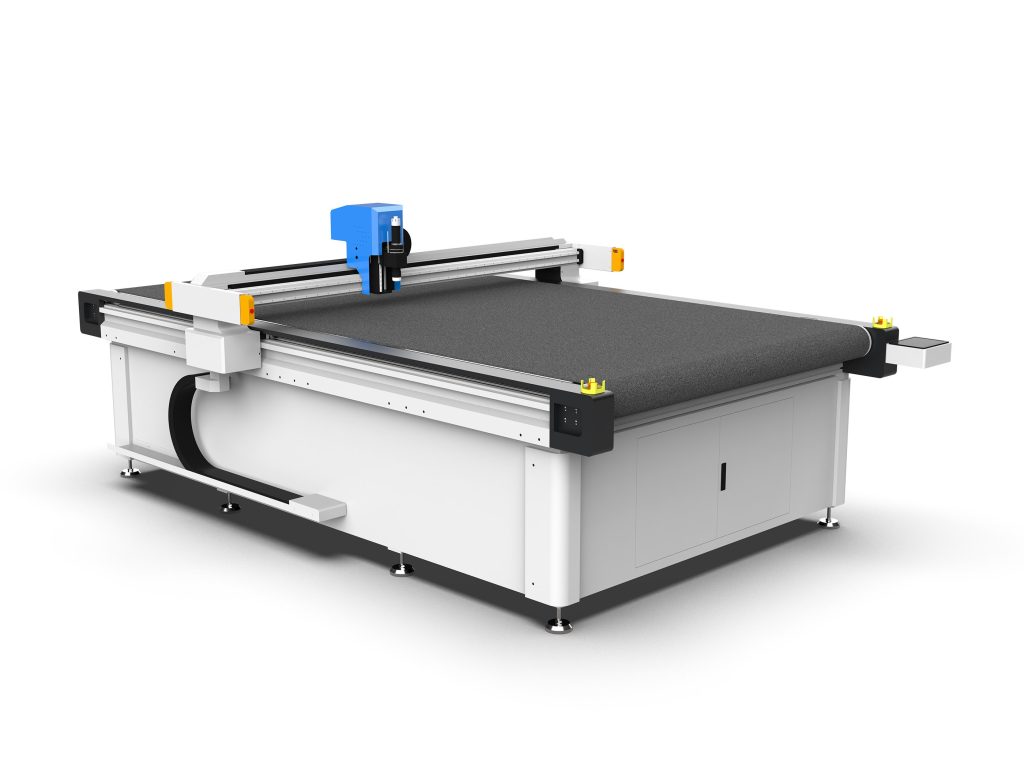
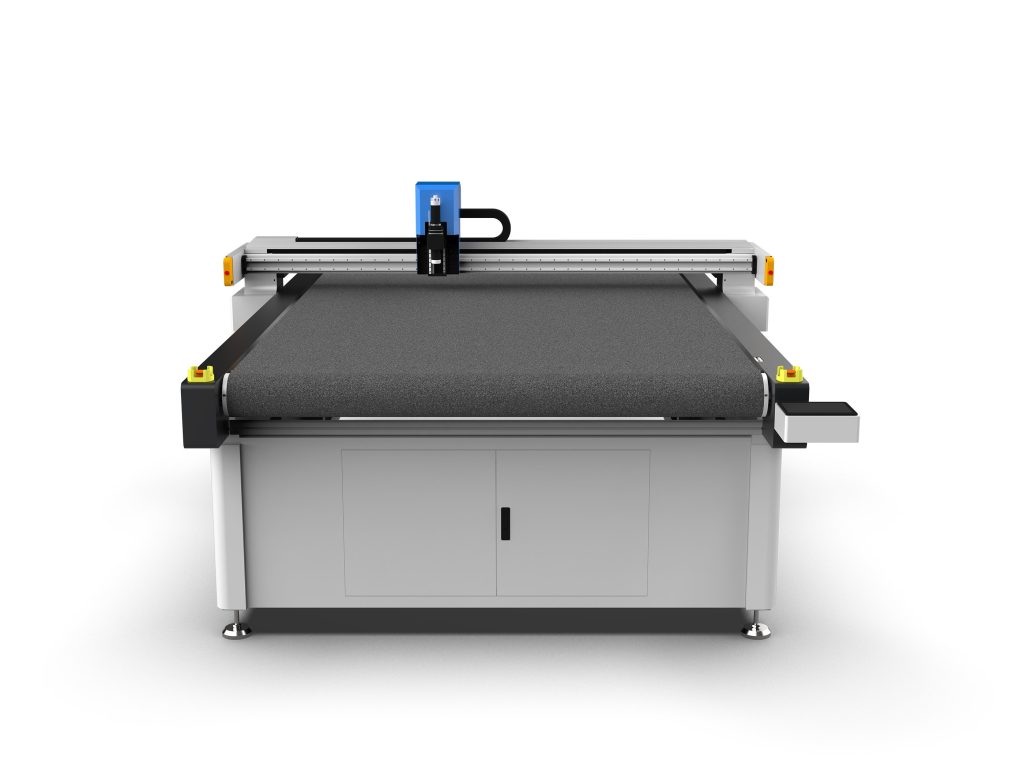
- Khổ cắt: thông số phổ biến là 1600mm×2500mm, 2100mm×3100mm, chọn theo kích thước nguyên liệu và nhu cầu bố trí. Khổ quá lớn ảnh hưởng đến độ cứng vững, quá nhỏ thì lãng phí vật liệu.
- Tần số rung: Nên chọn máy tần số cao 8000-12000 lần/phút, tần số càng cao bề mặt cắt càng nhẵn bóng, nhưng cần phù hợp với độ dày vật liệu.
- Loại dao: Đối với da cừu lông, khuyến nghị sử dụng dao nhọn (góc 15°-20°) hoặc dao tròn, dao nhọn phù hợp với đường viền tinh xảo, dao tròn phù hợp với cắt đường thẳng dài.
- Hệ thống hút chân không: Bắt buộc phải trang bị hút chân không phân vùng, đảm bảo lớp lông không bị nhấc lên trong quá trình cắt. Lực hút khuyến nghị ≥0.06MPa.
- Phương thức truyền động: Truyền động bánh răng – thanh răng với độ chính xác ±0.1mm, phù hợp với hầu hết các trường hợp; truyền động động cơ tuyến tính với độ chính xác ±0.05mm, phù hợp cho các bộ phận nội thất ô tô yêu cầu độ chính xác cao.
Ngoài ra, thiết bị cần có phần mềm tự động xếp bố cục, hỗ trợ các định dạng như DXF, PLT, và có thể tối ưu hóa bố cục theo hướng lông để giảm lãng phí.
Lựa chọn dao cắt và cài đặt thông số
Hiệu quả cắt da cừu lông chủ yếu phụ thuộc vào sự phù hợp giữa dao và thông số. Dưới đây là phương án đề xuất được đúc kết từ thực tiễn:
1. Lựa chọn dao
- Dao nhọn (15°): Phù hợp với đường cong phức tạp, biên dạng bán kính nhỏ (như phụ kiện trang trí mũi giày). Lưỡi dao sắc bén, nhưng mài mòn nhanh, khuyến nghị kiểm tra mỗi lần cắt 200-300 mét.
- Dao tròn (đường kính 25mm): Phù hợp với cắt đường thẳng dài, biên dạng lớn, tuổi thọ cao hơn, nhưng bán kính quay đầu bị hạn chế (tối thiểu R5mm).
- Dao dao động (có răng cưa): Đối với lông dày (chiều cao lông ≥8mm) có thể giảm kéo lông, nhưng vết cắt hơi thô.
2. Cài đặt thông số quan trọng
- Tần số rung: Vật liệu mỏng (chiều cao lông ≤5mm) dùng 10000-12000 lần/phút; vật liệu dày (chiều cao lông 5-10mm) dùng 8000-10000 lần/phút. Tần số quá cao dễ khiến lưỡi dao quá nhiệt.
- Tốc độ cắt: Đoạn thẳng có thể đặt 300-500mm/s, đoạn cong giảm xuống 150-250mm/s. Tốc độ quá nhanh sẽ khiến mép cắt bị xơ.
- Áp lực dao: Điều chỉnh theo độ dày vật liệu, thường 0.2-0.5MPa. Áp lực dao quá lớn dễ làm xẹp lông, quá nhỏ thì không cắt xuyên lớp đáy.
- Lực hút: Hút theo vùng, lực hút vùng cắt 0.04-0.06MPa, vùng không cắt có thể tắt để tiết kiệm năng lượng.
- Bù dao: Dao nhọn cần đặt bù bán kính dao 0.1-0.2mm, dao tròn cần đặt bù 0.5-1.0mm, đảm bảo độ chính xác kích thước.
Lưu ý: Trước lần cắt đầu tiên nhất thiết phải cắt thử bằng phế liệu, kiểm tra vết cắt có nhẵn không, có cháy mép không, kích thước có chính xác không. Khuyến nghị hiệu chuẩn lại thông số mỗi khi thay lô vật liệu.
Quy trình vận hành và kỹ thuật
Quy trình vận hành chuẩn mực có thể nâng cao đáng kể chất lượng cắt và tuổi thọ thiết bị. Dưới đây là các bước được khuyến nghị:
1. Chuẩn bị vật liệu
- Kiểm tra độ ẩm của da cừu lông xén, kiểm soát trong khoảng 8%-12%. Quá ẩm dễ dính dao, quá khô dễ sinh tĩnh điện hút lông.
- Trải phẳng vật liệu lên mặt bàn cắt, hướng lông đồng nhất (thường bố trí theo chiều xuôi lông).
- Dùng bàn chải lông heo chải lông, loại bỏ tạp chất và lông nổi, tránh bị cuốn vào lưỡi dao khi cắt.
2. Bố trí và cố định
- Sử dụng phần mềm bố trí để tối ưu hóa cách sắp xếp, xem xét tính định hướng của lông, sắp xếp cùng một hướng có thể giảm chênh lệch màu.
- Bật hút chân không, đảm bảo vật liệu bám hoàn toàn vào mặt bàn. Đối với da cừu lông xén có độ thoáng khí cao, có thể phủ một lớp màng PE mỏng lên vật liệu để tăng hiệu quả hút.
3. Quá trình cắt
- Trước tiên cắt đường viền bên trong, sau đó cắt đường viền bên ngoài để tránh vật liệu bị dịch chuyển.
- Đối với vật liệu dày, sử dụng cắt theo lớp (độ sâu mỗi lớp ≤3mm) để giảm tải cho dao.
- Quan sát chất lượng vết cắt theo thời gian thực, nếu xuất hiện ba via hoặc cháy mép, điều chỉnh tốc độ hoặc tần số ngay lập tức.
4. Cắt vật liệu và vệ sinh
- Sau khi hoàn tất cắt, tắt chức năng hút chân không, dùng bàn chải lông mềm làm sạch lông tơ trên mặt bàn để tránh tàn dư ảnh hưởng đến lần cắt tiếp theo.
- Định kỳ lau lưỡi dao bằng chất tẩy rửa chuyên dụng để loại bỏ dầu mỡ và lông tơ.
Các vấn đề thường gặp và giải pháp
Theo phản hồi từ khách hàng, các vấn đề thường gặp và biện pháp khắc phục trong cắt lông cừu như sau:
- Mép cắt bị xơ: Nguyên nhân có thể do lưỡi dao bị cùn, tần số rung quá thấp hoặc tốc độ quá nhanh. Giải pháp: Thay lưỡi dao, tăng tần số lên trên 10000 lần/phút, giảm tốc độ xuống dưới 200mm/s.
- Mép cháy (cháy xém): Thường do lưỡi dao quá nóng. Kiểm tra xem tần số rung có quá cao không (trên 12000 lần/phút), giảm tần số và giảm thời gian cắt liên tục, lắp thêm thiết bị làm mát bằng khí nén nếu cần.
- Sai lệch kích thước: Kiểm tra xem cài đặt bù trừ dao có đúng không, lực hút có đủ không (khuyến nghị ≥0.05MPa), dây đai truyền động có bị lỏng không.
- Lông bị ép xẹp: Áp lực dao quá lớn hoặc góc lưỡi dao quá cùn. Điều chỉnh áp lực dao đến 0.2-0.3MPa, sử dụng dao nhọn sắc.
- Vật liệu bị dịch chuyển: Lực hút không đủ hoặc bố trí quá dày. Tăng phân vùng hút, hoặc lót một lớp nỉ thoáng khí bên dưới vật liệu để tăng độ đồng đều của lực hút.
Nếu vấn đề vẫn tiếp diễn, nên liên hệ nhà sản xuất thiết bị để chẩn đoán thông số, nếu cần thiết nâng cấp hệ thống điều khiển (như bổ sung điều khiển áp lực dao servo).
Bảo trì và quy định an toàn
Bảo trì đúng cách có thể kéo dài tuổi thọ thiết bị và duy trì độ chính xác cắt. Các điểm bảo trì hàng ngày:
- Hàng ngày: Vệ sinh lông tơ trên mặt bàn, kiểm tra độ mài mòn của lưỡi dao (dùng kính lúp quan sát mép cắt), làm sạch lưới lọc hút chân không.
- Hàng tuần: Bôi trơn ray dẫn hướng và thanh răng (sử dụng mỡ bôi trơn gốc lithium), kiểm tra độ căng của dây đai (ấn xuống 10mm là phù hợp), hiệu chuẩn điểm gốc.
- Hàng tháng: Kiểm tra kết nối điện, làm sạch bụi trong tủ điều khiển, kiểm tra chức năng nút dừng khẩn cấp.
- Quản lý lưỡi dao: Thiết lập hồ sơ sử dụng lưỡi dao, dao nhọn thay sau mỗi 500 mét cắt hoặc khi xuất hiện mép tơ, dao tròn thay sau mỗi 1000 mét. Khi bảo quản, hướng mép cắt lên trên, tránh va đập.
Về an toàn: Nghiêm cấm đeo găng tay khi vận hành (để tránh bị cuốn); tóc dài cần được buộc gọn; không được đưa tay vào khu vực cắt khi thiết bị đang chạy; phải ngắt điện khi thay lưỡi dao; cấm bật chân không khi bàn hút chưa trải vật liệu, để tránh động cơ quá tải.
Tuân thủ các hướng dẫn trên, máy cắt da cừu lông có thể đạt được độ chính xác cắt ±0.2mm một cách ổn định, vết cắt mịn không bị cháy mép, hiệu suất tăng 5-8 lần so với làm thủ công. Trong sản xuất thực tế cần tinh chỉnh thông số theo sự khác biệt giữa các lô vật liệu và thiết lập hồ sơ quy trình.