
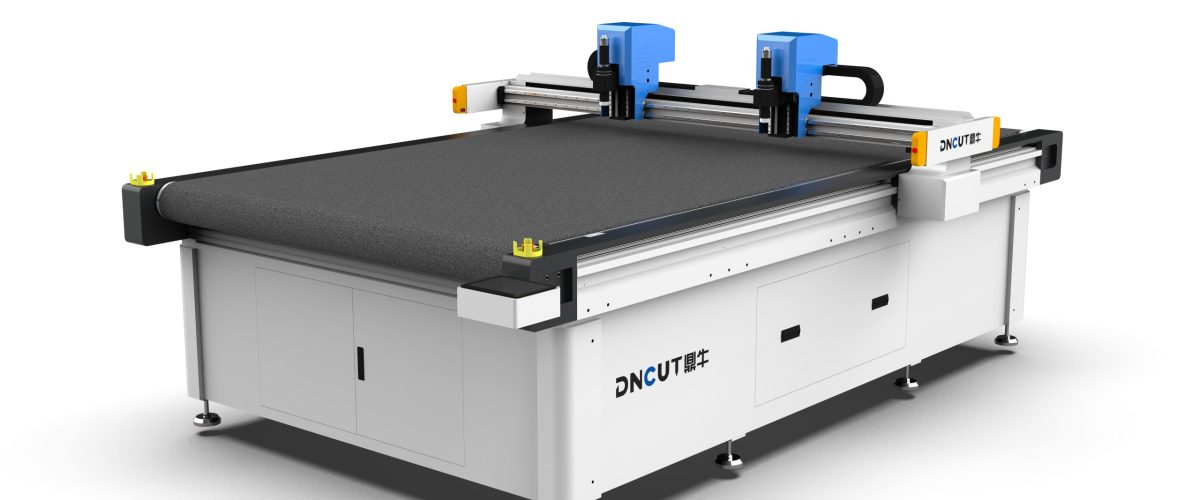
Pontos problemáticos do setor no corte de juntas de borracha e seleção de equipamentos
As juntas de borracha são amplamente utilizadas em automóveis, eletrônicos, vedação de tubulações e outros campos, com materiais que incluem borracha nitrílica (NBR), silicone (VMQ), borracha fluorada (FKM), borracha EPDM (EPDM), etc. O método tradicional de corte por matriz requer a abertura de molde, com ciclo longo, custo elevado e não é econômico para pedidos de pequeno lote e múltiplas variedades. A máquina de corte com faca oscilante (oscillating knife cutting machine) realiza corte a frio por meio de lâmina vibratória de alta frequência, sem necessidade de molde, cortando diretamente conforme os dados CAD, tornando-se a solução preferencial para o processamento de juntas de borracha.
No entanto, os materiais de borracha possuem características como alta elasticidade, baixa dureza e facilidade de deformação, o que torna propenso o surgimento de problemas durante o corte, como aderência da lâmina, rebarbas no corte e desvios dimensionais. Uma seleção inadequada resultará em baixa eficiência e baixa taxa de produtos conformes. Este artigo fornece um guia prático a partir de parâmetros do equipamento, pontos-chave do processo e problemas comuns.
Parâmetros-chave de desempenho da máquina de corte de juntas de borracha
Ao selecionar o equipamento, é necessário focar nos seguintes parâmetros para garantir que atendam às necessidades de processamento de juntas de borracha.
1. Precisão de corte e precisão de reposicionamento
As juntas de borracha geralmente exigem tolerância dimensional dentro de ±0,1mm, e em aplicações de alta precisão é necessário atingir ±0,05mm. A precisão de reposicionamento do equipamento deve ser ≤0,02mm para garantir a consistência entre lotes. Modelos que utilizam motor servo + transmissão por fuso de esferas de precisão são superiores aos de motor de passo.
2. Frequência de vibração e curso
A faca oscilante corta através de vibração de alta frequência para cima e para baixo, com frequência normalmente de 1000-3000 vezes/minuto e curso ajustável (0,5-5mm). Ao cortar borracha, recomenda-se frequência de 2000-2500 vezes/minuto e curso de 1-2mm. Frequência muito baixa resulta em maior resistência ao corte e corte rugoso; frequência muito alta pode causar fusão do material (para certas borrachas).
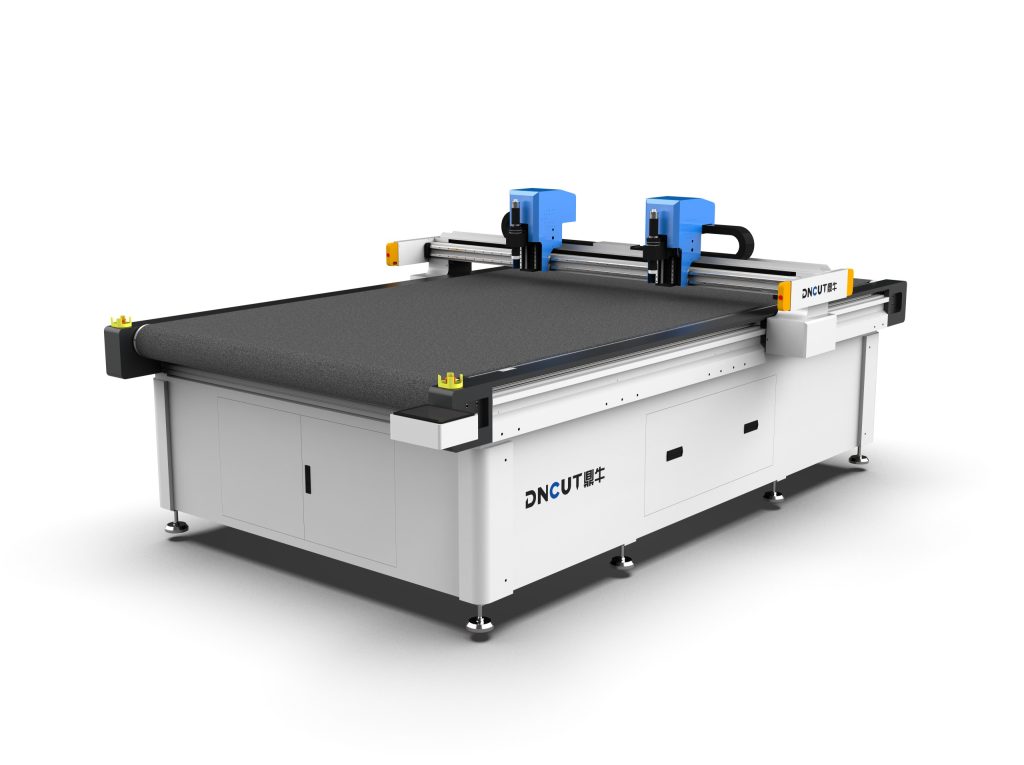
3. Tipos e materiais de lâminas
Para borracha, as lâminas comumente usadas são:
- Faca oscilante de ponta: adequada para juntas de borracha mais finas (espessura ≤3mm), corte fino.
- Faca oscilante circular: adequada para borracha espessa (3-10mm), baixa resistência ao corte, mas raio de canto interno limitado.
- Faca pneumática: usada para borracha de alta dureza ou materiais compostos, grande força de corte.
Recomenda-se material de lâmina de metal duro (aço tungstênio), boa resistência ao desgaste, longa vida útil. Ao cortar silicone, recomenda-se usar lâminas com revestimento (como revestimento de Teflon) para reduzir a aderência.
4. Velocidade e aceleração de corte
A velocidade de corte da borracha não deve ser demasiado rápida, geralmente controlada entre 50-200mm/s. Uma velocidade excessiva provoca rasgos no corte e desvios dimensionais. O equipamento deve dispor de interpolação circular e desaceleração em cantos, garantindo a qualidade nos ângulos agudos. Recomenda-se uma aceleração ≥500mm/s² para aumentar a eficiência.
5. Plataforma de sucção e zonas de vácuo
O material de borracha é macio e necessita de fixação firme durante o corte. A plataforma de sucção a vácuo é uma configuração indispensável, com força de sucção ≥-80kPa. Para juntas de pequenas dimensões, recomenda-se a sucção por zonas, ativando o vácuo apenas na área de corte, para evitar a deformação do material. A superfície da plataforma deve ser plana e de elevada dureza (por exemplo, alumínio anodizado), para prevenir riscos.
6. Arrefecimento da ferramenta e medidas antiaderentes
Ao cortar certos tipos de borracha (como borracha não vulcanizada), a lâmina tende a aderir. Pode-se optar por um suporte de lâmina com sopro de ar de refrigeração, ou aplicar uma micro-lubrificação (como spray de óleo de silicone). Alguns modelos de gama alta estão equipados com lâmina ultrassónica, que reduz o atrito através de vibração de alta frequência, sendo adequada para materiais com elevada aderência.
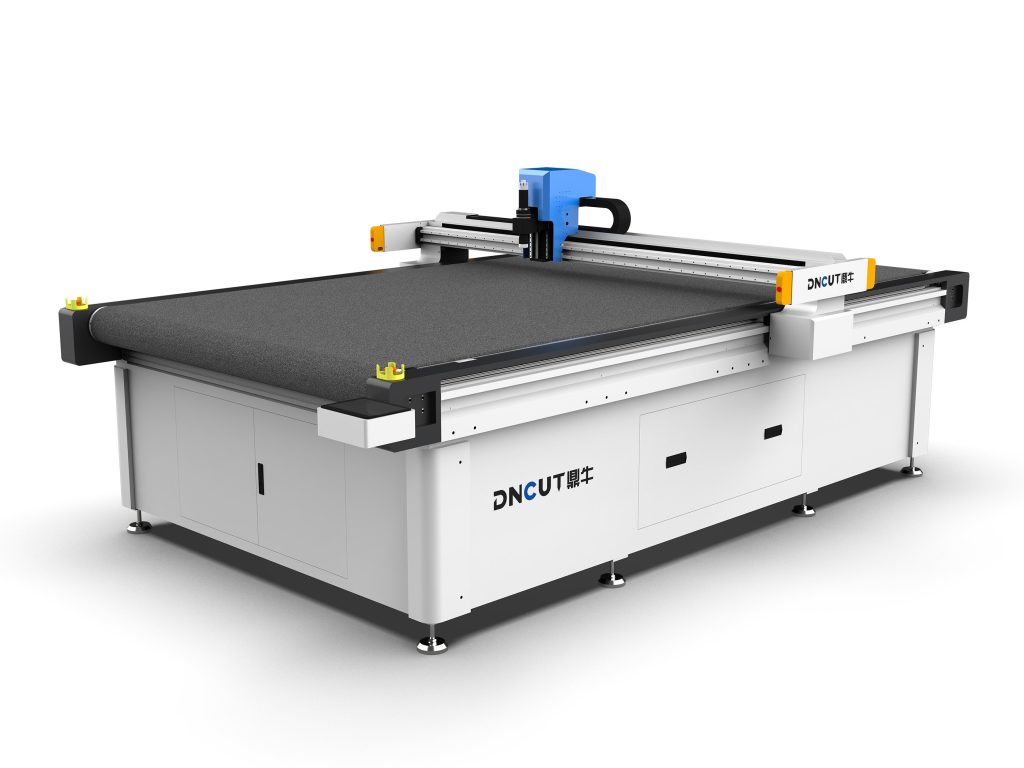
Parâmetros recomendados do processo de corte de juntas de borracha
Os parâmetros a seguir são baseados no corte com faca oscilante de materiais de borracha comuns (dureza 50-80 Shore A, espessura 1-5mm), para referência.
- Frequência de oscilação: 2000-2500 vezes/minuto
- Curso de oscilação: 1,0-1,5mm
- Velocidade de corte: 80-150mm/s (segmentos retos), reduzida para 30-50mm/s nos cantos
- Comprimento de protrusão da lâmina: 0,5-1mm a mais que a espessura do material
- Adsorção a vácuo: -70 a -90kPa
- Ângulo da lâmina: lâmina pontiaguda 15°-20° (materiais finos), lâmina circular sem ângulo
Os parâmetros reais precisam ser ajustados finamente de acordo com a dureza do material, a espessura e o desempenho do equipamento. Recomenda-se fazer um corte de teste primeiro, verificar as dimensões com um projetor ou máquina de medição por imagem e otimizar gradualmente.
Problemas comuns de corte e soluções
Problema 1: Rebarbas ou rasgos no corte
Causa: lâmina desgastada, frequência de vibração muito baixa, velocidade de corte muito rápida, material não pressionado firmemente.
Solução: substituir a lâmina; aumentar a frequência de vibração para 2500 vezes/minuto; reduzir a velocidade de corte para 80mm/s; verificar se a adsorção a vácuo está eficaz e adicionar rodas de pressão do material.
Problema 2: Aderência da lâmina à borracha
Causa: Alto teor de borracha crua, aumento da temperatura da lâmina, ausência de refrigeração.
Solução: Utilizar lâmina com revestimento; ativar refrigeração por sopro de ar; reduzir a frequência de oscilação para diminuir o calor de fricção; aplicar talco na superfície da lâmina (medida temporária).
Problema 3: Desvio dimensional fora da tolerância
Causa: Retorno elástico do material, compensação da ferramenta não configurada, plataforma desnivelada.
Solução: Adicionar compensação do raio da ferramenta no CAD (geralmente 0,1-0,2mm); garantir planicidade da plataforma ≤0,1mm/m; para borracha de alta elasticidade, reduzir adequadamente a velocidade de corte para diminuir a deformação do material.

Problema 4: Deformação no corte de furos pequenos
Causa: diâmetro do furo menor que a largura da lâmina, força de sucção insuficiente.
Solução: selecionar uma lâmina mais estreita (por exemplo, 0,6mm de largura); utilizar o método de descida em espiral; aumentar a sucção a vácuo local; para furos com diâmetro <2mm, recomenda-se mudar para laser ou corte por estampagem.
Pontos essenciais de manutenção e conservação do equipamento
A manutenção periódica pode prolongar a vida útil do equipamento e garantir a precisão de corte.
- Diariamente: limpar a plataforma e o suporte da lâmina, verificar o desgaste da lâmina (observar o fio com uma lupa), limpar os orifícios de sucção a vácuo.
- Semanalmente: verificar a lubrificação da correia de transmissão/fuso, limpar as guias lineares, calibrar a origem.
- Mensalmente: verificar as escovas de carvão do motor de vibração (se houver), testar a força de sucção, verificar a precisão de corte (teste de corte de círculo padrão).
- Gestão de lâminas: estabelecer registros de vida útil das lâminas; normalmente, a vida útil de uma lâmina de metal duro ao cortar borracha é de 8 a 12 horas (trabalho contínuo); substituir oportunamente quando desgastada.
Recomendações de seleção e resumo
Ao adquirir uma máquina de corte de juntas de borracha, deve-se priorizar as seguintes configurações:
- Acionamento servo + fuso de esferas de precisão, precisão de reposicionamento ≤0,02mm;
- Faixa ajustável de frequência de vibração de 1000-3000 vezes/minuto;
- Plataforma de adsorção a vácuo com controle por zonas;
- Suporta compensação do raio da ferramenta e desaceleração em arcos;
- Opcionalmente equipado com resfriamento por sopro de ar ou lâmina ultrassônica.
Para placas de borracha com espessura superior a 10mm, recomenda-se o uso de jato de água de alta pressão ou corte a laser; para furos pequenos de alta precisão, pode-se considerar processos combinados. A máquina de corte com lâmina oscilante apresenta vantagens significativas na produção de juntas de borracha em lotes médios e pequenos e com múltiplas variedades; a seleção racional e a otimização do processo podem alcançar precisão de ±0,1mm, com eficiência superior em mais de 50% em relação ao corte por matriz.
Antes da compra efetiva, certifique-se de fornecer amostras do material ao fabricante do equipamento para testes de corte, a fim de verificar a qualidade do corte e a precisão dimensional. Ao mesmo tempo, considere a expansibilidade do equipamento, como o suporte para posterior instalação de posicionamento visual CCD, troca automática de ferramentas e outras funções.