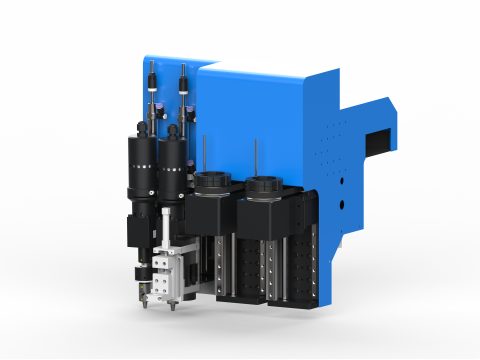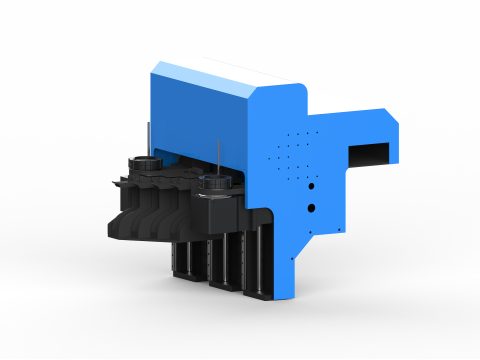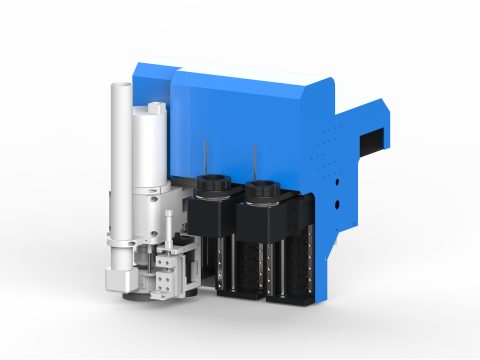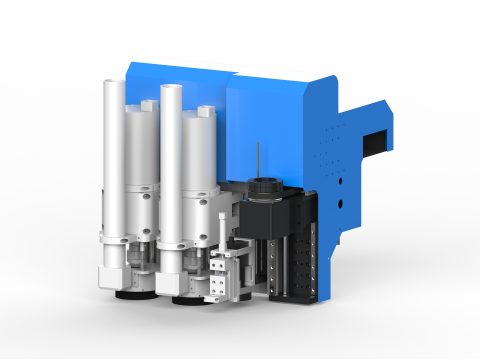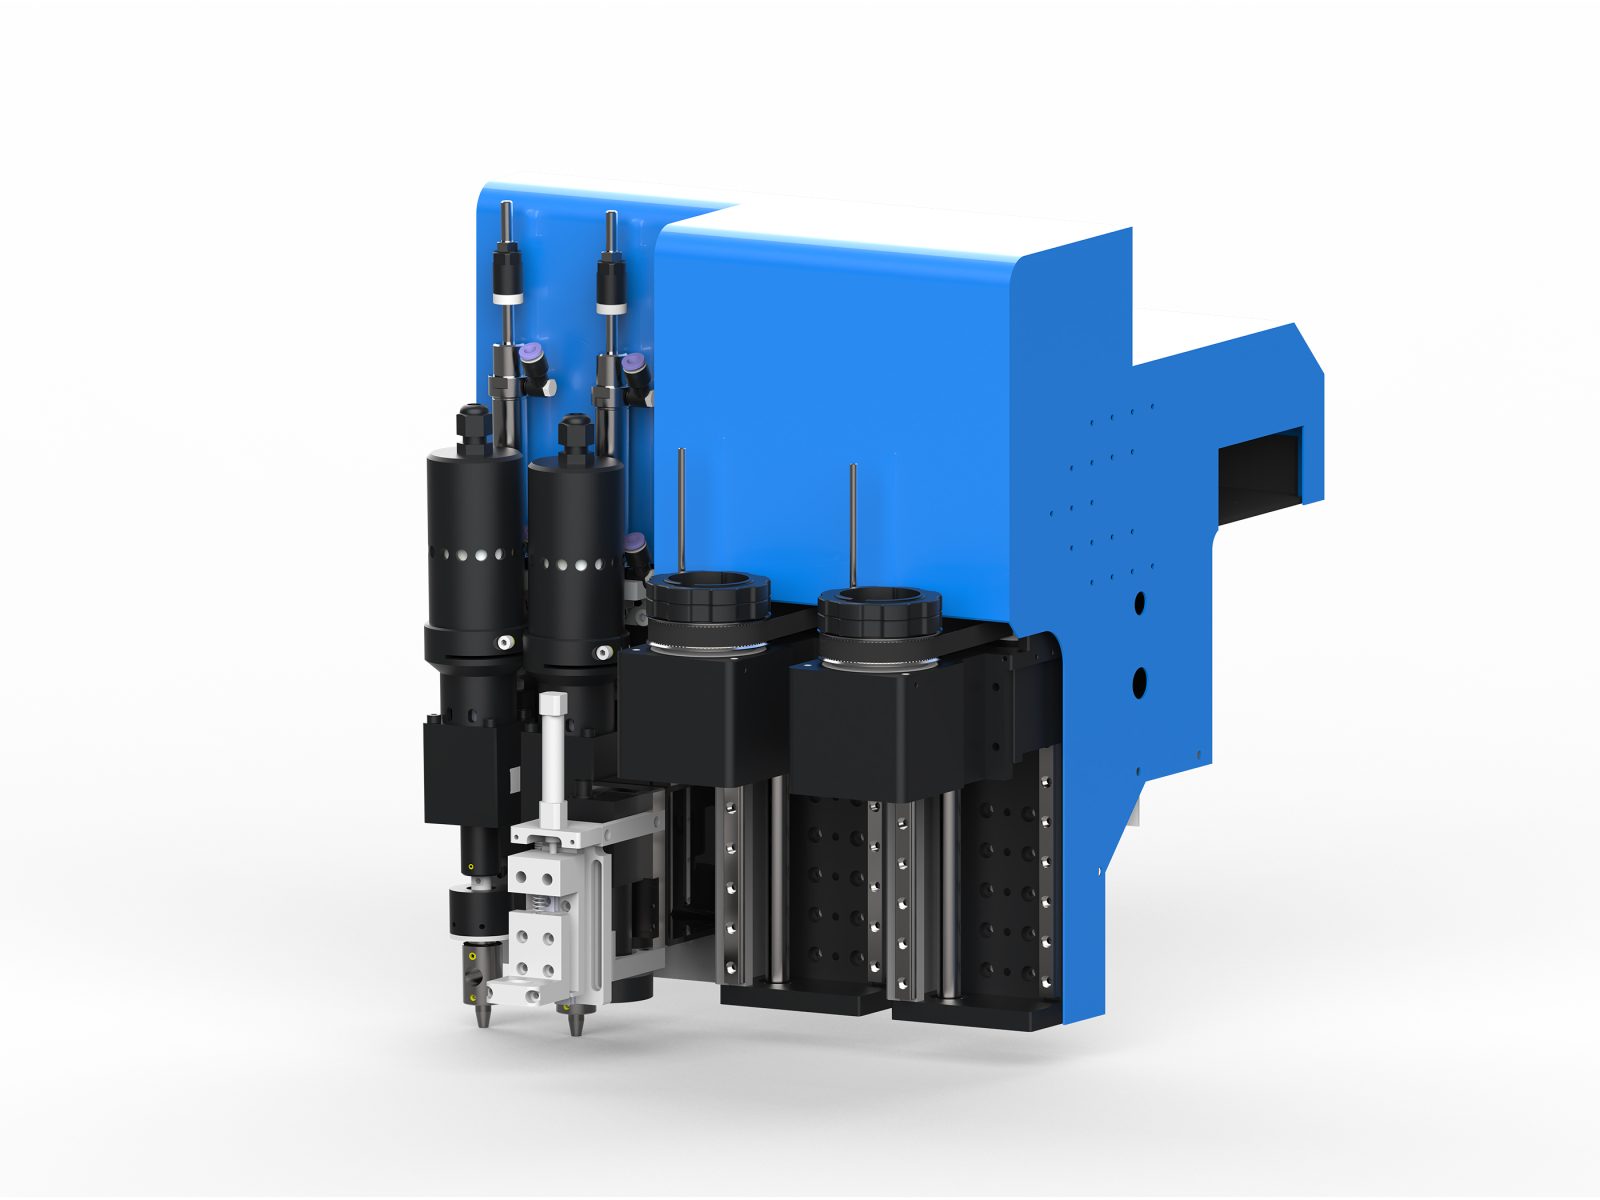
La combinaison de têtes C2A2 est une solution modulaire conçue pour les besoins d’usinage multi-positions et multi-formats, composée de deux modules de poinçonnage et de deux porte-outils fonctionnant en synergie : les deux modules de poinçonnage circulaire peuvent accueillir simultanément deux poinçons de diamètres différents, et associés à la lame oscillante et à la lame de coupe oblique, ils réalisent la découpe de contour, avec possibilité d’ajouter des modules tels que le CCD vision et la tête jet d’encre selon les besoins du procédé. Cette combinaison résout principalement le goulot d’étranglement d’efficacité lié au montage successif et au changement répété d’outils pour plusieurs diamètres de perçage sur une même pièce, permettant de réaliser l’ensemble du processus de poinçonnage et de découpe en un seul montage.
Caractéristiques principales
- Double poinçonnage circulaire simultané en ligne : les deux modules de poinçonnage peuvent être équipés séparément de poinçons circulaires de spécifications différentes ; les deux diamètres de perçage sur une même pièce sont réalisés en un seul passage, éliminant le changement de poinçon en cours d’opération et le double montage.
- Double porte-outils pour une découpe répartie : les deux porte-outils sont équipés respectivement de la lame oscillante et de la lame de coupe oblique ; la lame oscillante assure la découpe de contour standard, tandis que la lame de coupe oblique traite les besoins de coupe angulaire ou à arête spéciale, réduisant l’attente liée au changement d’outil.
- Processus complet en un seul montage : le poinçonnage et la découpe s’exécutent en continu sur la même référence, la précision de position relative entre les perçages et le contour est plus stable, évitant les écarts cumulés dus aux montages multiples.
- Modularité selon les besoins : les modules porte-outils, poinçonnage, broche, CCD vision, tête jet d’encre, etc., peuvent être combinés flexiblement selon le procédé produit ; lors d’une extension de production ou d’une modification ultérieure, la mise à niveau se fait par module, sans remplacement de la machine complète.
- Vision et marquage extensibles : possibilité d’ajouter un module CCD vision pour le positionnement et l’alignement, associé à la tête jet d’encre pour le marquage ou la numérotation, facilitant l’identification et la traçabilité des opérations suivantes.
Matériaux et industries applicables
Cette combinaison convient à l’usinage de matériaux en feuille à perçages denses et à diamètres variés, tels que les semelles de chaussures, les panneaux de calage d’emballage, le carton, les panneaux alvéolaires, l’EVA, la mousse et certains matériaux composites. Les applications typiques se concentrent dans les industries de la chaussure et de ses accessoires, de la finition d’impression et d’emballage, des pièces de garniture d’intérieur automobile et des protections sportives, particulièrement adaptées aux structures de commandes nécessitant un poinçonnage groupé puis une découpe globale sur une même planche.
Recommandations de sélection et de configuration
Si le produit présente plus de deux diamètres de perçage, un grand nombre de trous et des contours complexes, ou si vous souhaitez remplacer le flux multi-opérations par un seul serrage, le modèle C2A2 est le choix le plus adapté ; si vous n’avez besoin que d’un seul diamètre de perçage ou d’une découpe de contour pure, une configuration de tête plus simplifiée permet de maîtriser les coûts. Côté équipements, il peut être couplé à une plateforme d’alimentation en rouleaux ou en feuilles, à un dispositif de chargement/déchargement automatique, et combiné à un logiciel de nesting et de découpe pour réaliser un placement unifié des trous et des contours, améliorant ainsi le taux d’utilisation de la matière et le cadencement global.
Paramètres techniques clés
- Modèle de tête : C2A2 (combinaison de têtes)
- Hauteur d’usinage : 60 mm (standard)
- Configuration combinée : double poinçon + double porte-lame
- Modules interchangeables : porte-lame / couteau oscillant / couteau à biseau servo / poinçon circulaire / broche / module de vision CCD / tête jet d’encre (selon prise en charge de la machine, en option)
- Matériaux compatibles : tissu, cuir, mousse, EVA, matériaux composites, carton, acrylique, bois, etc. (selon le module choisi)
- Procédés compatibles : découpe de contour, perçage, rainurage, mortaisage, fraisage, découpe avec positionnement visuel, marquage jet d’encre (selon le module choisi)
- Machines compatibles : série de machines de découpe à couteau oscillant Dingniu (plaque de tête personnalisée selon la machine)
- Remarque : la tête peut être combinée sur mesure selon les matériaux et procédés ; la configuration spécifique est définie par le plan de sélection
FAQ
Combien de types de poinçons la combinaison de têtes C2A2 peut-elle installer simultanément ?
Elle peut installer simultanément 2 poinçons circulaires de diamètres différents, permettant de réaliser l’usinage de deux trous en un seul passage.
Cette combinaison peut-elle découper des arêtes biseautées ?
Oui, le couteau à biseau du double porte-lame prend en charge une découpe à un angle de 0 à 45°, répondant aux besoins d’arêtes spéciales.
Le modèle C2A2 prend-il en charge le positionnement visuel ?
Prise en charge, possibilité d’ajouter un module de vision CCD, précision de positionnement jusqu’à ±0,05 mm, utilisé pour l’alignement et le marquage.
Quelle est l’épaisseur maximale des matériaux applicables ?
La plage d’épaisseur des matériaux applicables est de 0,5 à 10 mm, couvrant les feuilles courantes telles que les semelles, le carton, l’EVA, etc.
Lectures complémentaires
- Points essentiels de maintenance du système d’aspiration sous vide et du circuit pneumatique de la machine de découpe à lame oscillante
- Causes de la baisse de précision de la machine de découpe à lame oscillante et méthodes de calibration
- Guide pratique d’ajustement de la précision de la machine de découpe à lame oscillante
Dans l’industrie de la chaussure et de l’emballage, le perçage multi-diamètres et la découpe de contours nécessitent souvent des opérations séquentielles, entraînant des montages répétés et des changements d’outils. La combinaison de têtes de machine C2A2 intègre un double module de poinçonnage et un double porte-outil, fusionnant les deux opérations en un seul montage, réduisant ainsi les erreurs de positionnement et les temps auxiliaires. Les tests montrent que pour l’usinage de semelles intérieures à trous denses, le temps de cycle par pièce peut être réduit d’environ 25 %, tandis que la précision de position relative des trous par rapport au contour reste stable dans une plage de ±0,1 mm, satisfaisant les exigences de tolérance de la plupart des produits haut de gamme.
Lors de la sélection, il est nécessaire d’évaluer les types de diamètres de perçage et les volumes de production. Si deux types de diamètres ou plus coexistent sur une même planche avec des contours complexes, l’avantage du modèle C2A2 est évident ; s’il n’y a qu’un seul diamètre ou une découpe pure, une configuration à simple poinçon et simple lame peut être choisie pour réduire les coûts. En termes d’équipement, il est recommandé de l’associer à une plateforme d’alimentation en rouleau ou à un dispositif de chargement/déchargement automatique, et de combiner avec un logiciel de mise en page pour optimiser la disposition des trous et des contours, ce qui peut augmenter le taux d’utilisation des matériaux de 10 % à 15 %. De plus, la vision CCD et la tête à jet d’encre sont des modules optionnels, les utilisateurs pouvant investir par étapes selon leurs besoins de traçabilité.
En termes de maintenance et de mise à niveau, le modèle C2A2 adopte une structure modulaire ; le module de poinçonnage et le porte-outil peuvent être démontés et remplacés indépendamment, l’entretien quotidien se limitant au nettoyage des rails de guidage et à la vérification de l’usure des poinçons. Lorsqu’un changement de produit nécessite l’ajout de spécifications de diamètre de perçage, il suffit d’ajouter le module de poinçonnage correspondant sans remplacer la machine entière. Les interfaces électriques adoptent une conception standardisée, prennent en charge une connexion rapide, le temps de remplacement d’un module unique pouvant être contrôlé en moins de 15 minutes, réduisant efficacement les pertes d’arrêt.