
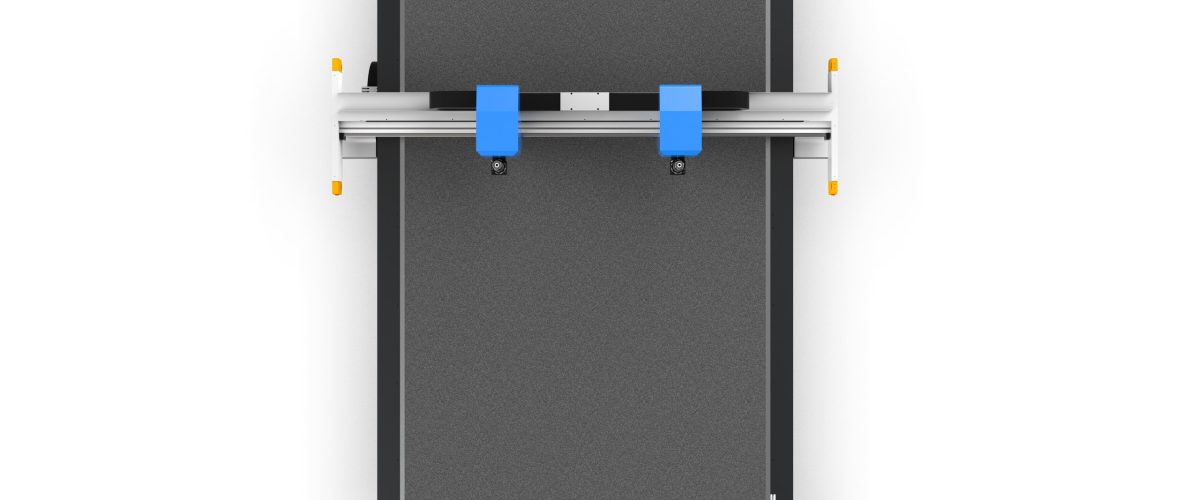
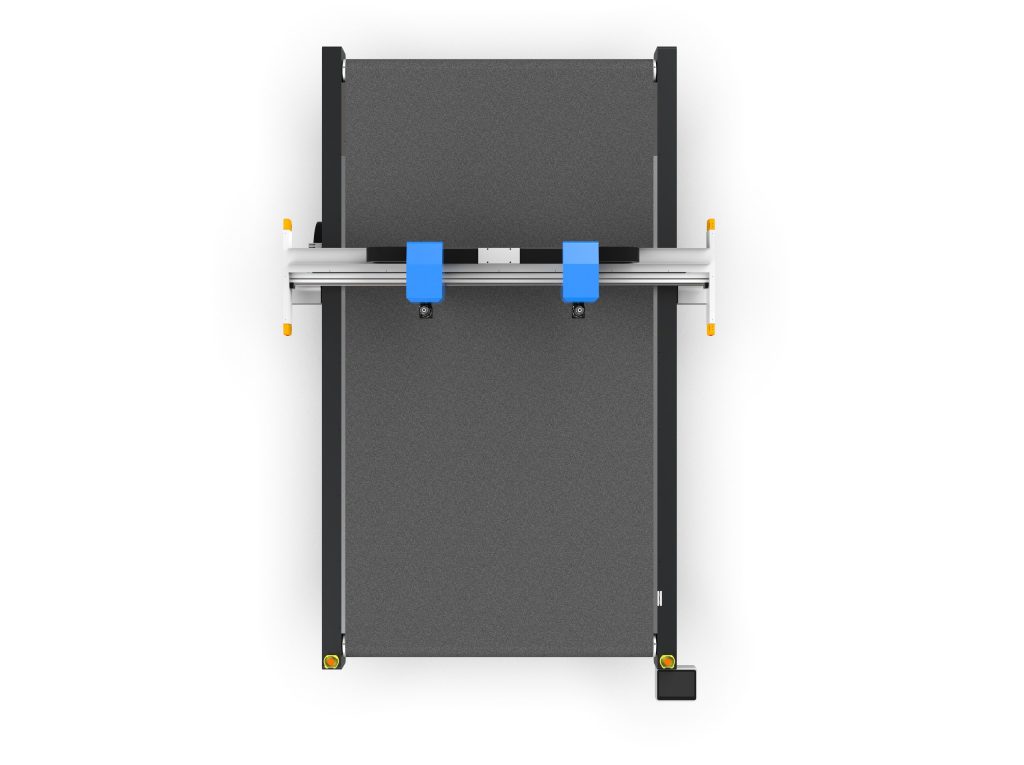
La macchina da taglio a lama oscillante è un’apparecchiatura CNC che taglia materiali flessibili tramite una lama a vibrazione ad alta frequenza; la sua precisione è influenzata da molteplici fattori, tra cui l’assemblaggio meccanico, il controllo del movimento, lo stato dell’utensile, le caratteristiche del materiale e l’ambiente.
Perché la macchina da taglio a lama oscillante necessita di regolazioni di precisione?
La macchina da taglio a lama oscillante taglia materiali flessibili tramite una lama a vibrazione ad alta frequenza;la sua precisione è influenzata da molteplici fattori, tra cui l’assemblaggio meccanico, il controllo del movimento, lo stato dell’utensile, le caratteristiche del materiale e l’ambiente.
Dopo l’installazione di una nuova macchina o dopo un uso prolungato, problemi come deviazioni dimensionali di taglio, tagli non perpendicolari e tagli eccessivi negli angoli emergono gradualmente.
Attraverso una regolazione sistematica della precisione, l’errore di taglio può essere stabilmente contenuto entro ±0,1 mm, soddisfacendo i requisiti severi dei settori degli interni automobilistici, della segnaletica pubblicitaria, dei materiali compositi e altri.
I. Regolazione della precisione meccanica: eliminare gli errori all’origine
1. Regolazione del gioco tra guide e cremagliera
L’usura dei pattini delle guide o un gioco eccessivo nell’ingranamento della cremagliera possono causare vibrazioni nel movimento.Utilizzare un comparatore a quadrante per misurare il gioco laterale del pattino, che deve essere ≤0,02 mm;il gioco di ingranamento della cremagliera viene regolato tramite cuscinetti eccentrici a 0,05~0,1 mm.
Dopo la regolazione, spingere manualmente il portale per tutta la corsa: non deve esserci alcuna sensazione di impuntamento.
2. Calibrazione della perpendicolarità della testa di taglio
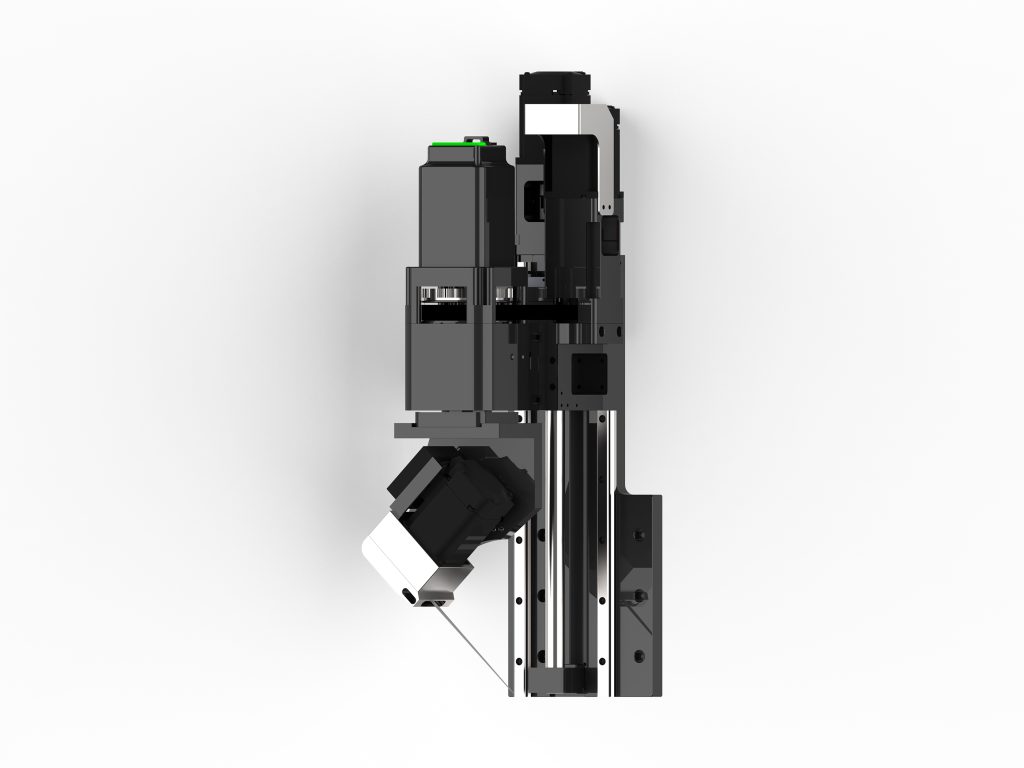
Una testa di taglio non perpendicolare al piano di lavoro provoca smussi nel taglio.Posizionare una squadra ad angolo retto sul piano di lavoro e misurare con uno spessimetro il gioco tra il gambo della lama e la squadra;la differenza tra alto e basso deve essere ≤0,05 mm/100 mm.
In caso di scostamento, regolare gli spessori o le viti di registro della piastra di montaggio della testa di taglio.
3. Verifica della planarità del piano di lavoro
Un piano di lavoro non piano provoca deformazioni locali del materiale dopo l’aspirazione. Utilizzare un comparatore centesimale lungo la diagonale; la planarità deve essere ≤0,15 mm/m. In caso di scostamento, correggere regolando i bulloni di supporto del piano di lavoro o aggiungendo spessori.
4. Regolazione della tensione della cinghia
Una cinghia dentata troppo lenta provoca gioco inverso. Misurare con un tensiometro il punto medio della campata della cinghia; l’abbassamento deve essere pari a 1/100~1/80 della campata. Dopo la regolazione, spostare manualmente avanti e indietro la testa di taglio: la resistenza deve essere uniforme, senza variazioni di tensione.
II. Ottimizzazione dei parametri di movimento: bilanciare velocità e precisione
1. Accelerazione e decelerazione agli angoli
Un’accelerazione eccessiva provoca superamento e vibrazioni. Si consiglia di impostare l’accelerazione degli assi X/Y a 0,5~1,5 m/s², utilizzando transizioni ad arco agli angoli o riducendo la velocità al 30%~50% della velocità di avanzamento. Per angoli acuti con R<5 mm, attivare la funzione “decelerazione agli angoli” con soglia di decelerazione impostata a 0,3~0,5 g.
2. Regolazione del guadagno del servomotore
Un guadagno dell’anello di posizione troppo alto provoca fischi e oscillazioni;troppo basso comporta un elevato errore di inseguimento.Osservare la curva dell’errore di inseguimento tramite il software del drive e regolare il guadagno dell’anello di posizione fino a un’oscillazione dell’errore ≤0,05 mm, impostando il tempo di integrazione dell’anello di velocità a 10~20 ms.
Si consiglia di regolare prima l’anello di velocità e poi quello di posizione.
3. Compensazione del gioco inverso
Impostare nei parametri del sistema di controllo il valore di compensazione del gioco inverso (normalmente 0,02~0,1 mm). Misurare l’errore di posizionamento in avanti e all’indietro con un interferometro laser o un comparatore a quadrante, inserendo nella tabella di compensazione la media di più misurazioni.
III. Regolazione degli utensili e dei parametri di taglio
1. Selezione e installazione della lama
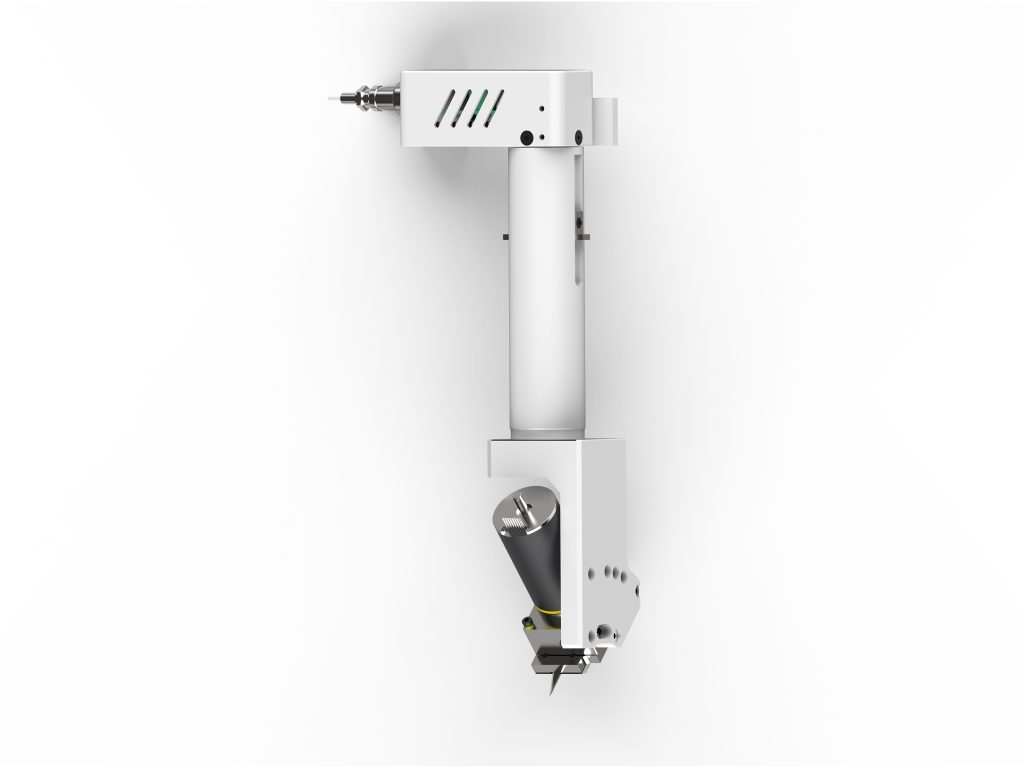
Selezionare l’angolo della lama in base alla durezza del materiale: per materiali morbidi utilizzare una lama appuntita da 15°~20°, per materiali duri una lama obliqua da 30°~45°.Durante l’installazione assicurarsi che la lama sia serrata senza giochi e che il battimento della punta sia ≤0,03 mm.
Controllare periodicamente l’usura della lama e sostituirla tempestivamente quando aumentano le sbavature di taglio.
2. Abbinamento frequenza di vibrazione e ampiezza
La frequenza di vibrazione è generalmente impostata su 8000~20000 cicli/minuto, con un’ampiezza di 0,5~2 mm.Per il taglio di materiali sottili e morbidi utilizzare alta frequenza e piccola ampiezza (ad es.15000 cicli/min, 0,8 mm), per materiali spessi e duri bassa frequenza e grande ampiezza (ad es.10000 cicli/min, 1,5 mm).
Dopo la regolazione osservare il taglio: deve risultare piatto e senza dentellature.
3. Velocità di taglio e velocità di avanzamento
Una velocità eccessiva può causare un taglio incompleto o l’oscillazione della lama. Si consiglia di impostare la velocità iniziale su 10~20 m/min, riducendola di 2~3 m/min per ogni aumento di 1 mm dello spessore del materiale. Regolare mediante tagli di prova, verificando che il fondo del taglio non presenti adesioni e la parte superiore non presenti bordi fusi.
4. Controllo della pressione dell’utensile e del taglio in eccesso
Una pressione eccessiva accelera l’usura della lama e danneggia il piano di lavoro, mentre una pressione insufficiente non taglia completamente.
Impostare la pressione al 105%~110% dello spessore del materiale e attivare la funzione di “compensazione del taglio in eccesso”, aggiungendo 0,1~0,2 mm di taglio in eccesso agli angoli per compensare il taglio insufficiente dovuto al raggio dell’utensile.
IV. Ottimizzazione del fissaggio e dell’aspirazione del materiale
1. Regolazione della pressione di aspirazione sottovuoto
Una forza di aspirazione insufficiente provoca lo spostamento del materiale. Per i materiali permeabili all’aria, la pressione del vuoto deve essere ≥-0,06 MPa; per i materiali compatti, può essere ridotta a -0,04 MPa per evitare impronte. Con l’aspirazione a zone, assicurarsi che l’area di taglio sia completamente coperta.
2. Pre-trattamento della planarità del materiale
I materiali in rotolo devono essere distesi completamente; se necessario, utilizzare rulli di preriscaldamento (40~60 °C) per eliminare le tensioni interne. I materiali in fogli devono essere posizionati in piano, con una deformazione ≤2 mm/m. Per il taglio multistrato, fissare ogni strato con nastro biadesivo per evitare scorrimenti tra gli strati.
V. Ambiente e manutenzione quotidiana
1. Isolamento termico e dalle vibrazioni
Le fluttuazioni della temperatura ambiente devono essere contenute entro ±2 °C/h; tenere la macchina lontana da fonti di vibrazione come le presse. Se necessario, installare cuscinetti antivibranti; la velocità di vibrazione del basamento deve essere ≤0,5 mm/s.
2. Verifica periodica della precisione
Ogni settimana verificare la circolarità con un provino circolare standard (≤0,1 mm); ogni mese verificare la precisione di posizionamento con un interferometro laser (≤0,05 mm/300 mm). Creare un archivio della precisione, registrando l’andamento dei dati prima e dopo le regolazioni.
3. Pulizia e lubrificazione
Ogni turno pulire la polvere dalle guide e dalle cremagliere; ogni settimana applicare grasso al litio sui pattini delle guide; ogni mese controllare l’usura delle cinghie sincrone. Mantenere pulito l’interno della testina di taglio, evitando che la polvere entri nel meccanismo di oscillazione.
VI. Tabella di risoluzione dei problemi di precisione comuni
- Taglio non perpendicolare: verificare la perpendicolarità della testa di taglio, l’angolo di installazione della lama e se la pressione di discesa è eccessiva.
- Taglio eccessivo o insufficiente agli angoli: regolare i parametri di decelerazione in curva, il valore di compensazione del taglio eccessivo e le impostazioni di accelerazione.
- Forte deviazione dimensionale: verificare il guadagno del servomotore, la compensazione del gioco inverso e la tensione della cinghia.
- Bave di taglio: sostituire la lama, regolare la frequenza di vibrazione e la velocità di taglio, controllare la pressione di aspirazione.
- Scarsa ripetibilità di posizionamento: verificare l’usura delle guide, il gioco della vite/cremagliera e il collegamento dell’encoder del motore.
Attraverso le regolazioni sistematiche sopra descritte, la macchina da taglio a lama oscillante può mantenere a lungo un funzionamento ad alta precisione. Si consiglia di registrare le variazioni dei parametri dopo ogni regolazione, per creare un’istruzione operativa standardizzata adatta ai propri materiali e processi.
FAQ
Come regolare il taglio non perpendicolare della macchina da taglio a lama oscillante?
Verificare la perpendicolarità della testa di taglio (differenza di gioco ≤0,05mm/100mm), l’angolo di installazione della lama e se la pressione di discesa è eccessiva; se necessario, regolare gli spessori o le viti di registro.
Come impostare i parametri di decelerazione in curva della macchina da taglio a lama oscillante?
Ridurre la velocità di avanzamento in curva al 30%~50%, impostare la soglia di decelerazione a 0,3~0,5g e attivare la funzione di decelerazione in curva per angoli con R<5mm.
Quale valore di compensazione del gioco inverso è adatto per la macchina da taglio a lama oscillante?
Generalmente si imposta 0,02~0,1mm; misurare l’errore di posizionamento in avanti e in inverso con un interferometro laser o un comparatore, e inserire nella tabella di compensazione la media di più misurazioni.
Come scegliere la lama della macchina da taglio a lama oscillante?
Per materiali morbidi utilizzare una lama appuntita a 15°~20°, per materiali duri una lama inclinata a 30°~45°; dopo l’installazione il battimento della punta deve essere ≤0,03mm, verificare periodicamente l’usura.