
Macchina da taglio per cartone ondulato: guida completa dalla selezione alla produzione efficiente
Il taglio del cartone ondulato è un processo centrale nei settori dell’imballaggio, dell’esposizione pubblicitaria e delle casseforme edili. Una macchina da taglio per cartone ondulato adeguata non solo garantisce la qualità del taglio, ma riduce anche significativamente i costi dei materiali di consumo. Basandosi su dati di produzione reali, questo articolo illustra sistematicamente i parametri di selezione, le norme operative e i punti chiave di manutenzione della macchina da taglio per cartone ondulato, a beneficio del personale addetto all’acquisto delle attrezzature e alla gestione della produzione.
I. Principali tipologie di macchine da taglio per cartone ondulato e scenari applicativi
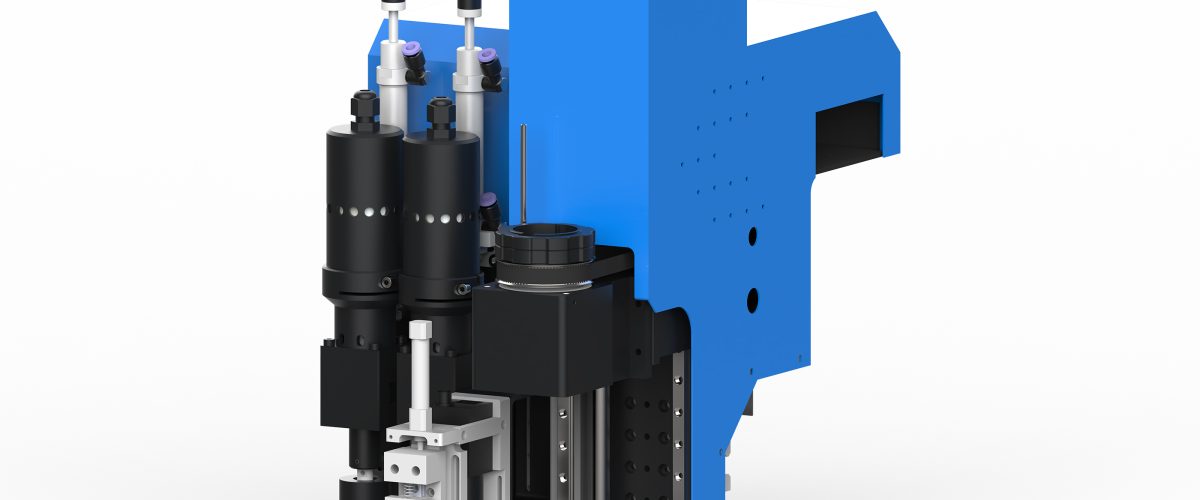
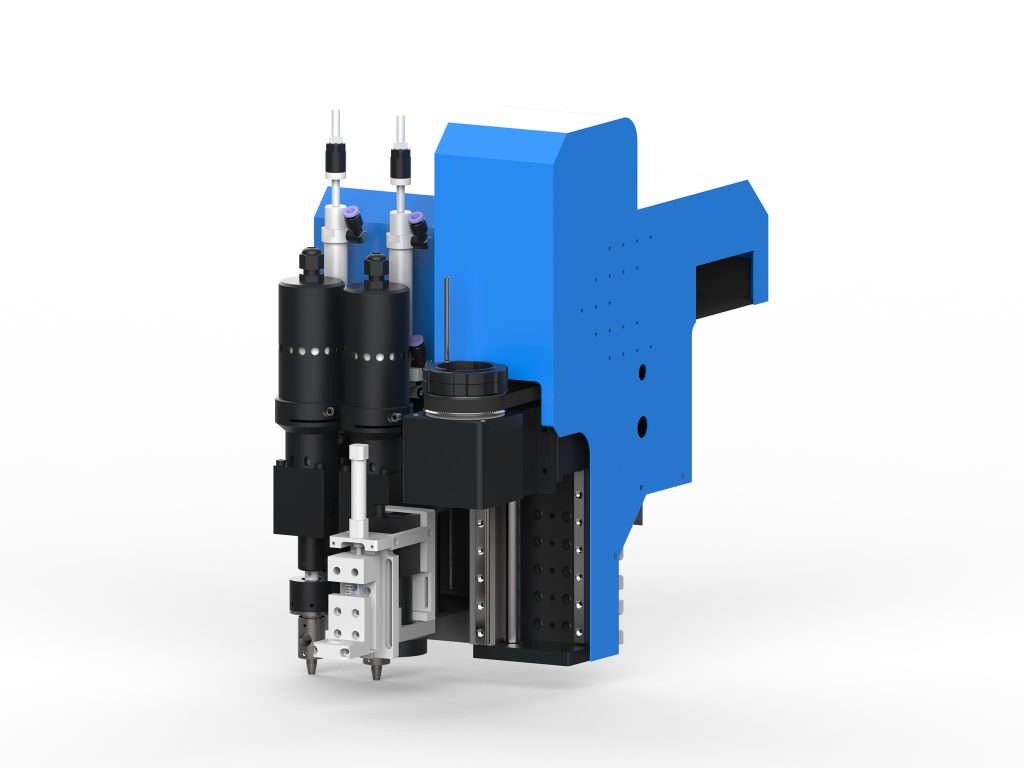
In base al principio di taglio, le macchine da taglio per cartone ondulato si dividono principalmente in tre tipi: a lama meccanica, laser e a lama oscillante. Il tipo a lama meccanica è adatto per tagli rettilinei in grandi lotti, veloce ma poco flessibile; il tipo laser offre tagli precisi ma presenta il rischio di bruciature sui bordi e costi elevati delle attrezzature; il tipo a lama oscillante (oscillating knife) taglia tramite vibrazione ad alta frequenza, con minima compressione sul cartone ondulato e senza bruciature sui bordi, ed è adatto alla produzione di più varietà in piccoli lotti, rappresentando attualmente la scelta prevalente per il taglio di materiali flessibili.
Prendendo come esempio la macchina da taglio per cartone ondulato a lama oscillante 1270.0.0.1, il suo spessore di taglio varia da 1 a 10 mm, la velocità di taglio può raggiungere 1200 mm/s e la precisione di ripetizione del posizionamento è di ±0,1 mm, soddisfacendo la maggior parte delle esigenze produttive di scatole in cartone ondulato ed espositori.
II. I 6 parametri chiave da considerare durante la selezione
1. Spessore di taglio e adattabilità ai materiali
I tipi di onda più comuni del cartone ondulato sono A, B, C, E, F, con spessori che vanno da 1 mm a 10 mm. Al momento dell’acquisto è necessario verificare lo spessore massimo di taglio dell’apparecchiatura e prestare attenzione ai requisiti di angolo della lama e frequenza di vibrazione per i diversi tipi di onda. Ad esempio, l’onda E (spessore circa 1,5 mm) è adatta per il taglio ad alta frequenza e bassa ampiezza, mentre l’onda A (spessore circa 5 mm) richiede una frequenza di vibrazione più bassa e un’ampiezza maggiore.
2. Precisione di taglio e precisione di ripetibilità del posizionamento
La precisione di taglio influisce direttamente sulla coerenza dimensionale del prodotto finito. Per i prodotti in cartone, di solito è richiesta una tolleranza entro ±0,5 mm; per espositori fini si consiglia di scegliere modelli ad alta precisione con ±0,1 mm. La precisione di ripetibilità del posizionamento influisce sulla stabilità durante la produzione in serie e non deve essere inferiore a ±0,05 mm.
3. Velocità massima di taglio
La velocità deve essere adeguata al ritmo produttivo. Generalmente, la velocità a vuoto di una macchina da taglio a lama oscillante può raggiungere 1000-1500 mm/s; la velocità effettiva di taglio è influenzata dallo spessore del materiale e dalla complessità del disegno. Si consiglia di verificare mediante prove di taglio sul materiale reale, anziché basarsi solo sul valore nominale.
4. Dimensioni del piano di lavoro
Le dimensioni del piano di lavoro più comuni sono 1300×2500 mm, 1600×2500 mm, 2100×3000 mm, ecc. In fase di scelta è necessario considerare le dimensioni massime del prodotto finito e prevedere un margine. Ad esempio, per produrre scatole di cartone standard (1000×800 mm) si può scegliere un piano di lavoro da 1300×2500 mm, che consente di tagliare più layout in una sola volta.
5. Sistema di controllo e compatibilità software
Le apparecchiature principali supportano formati come DXF, PLT, AI e possono leggere direttamente i file CAD. Si consiglia di scegliere un sistema di controllo dotato di funzioni di impaginazione automatica e ottimizzazione del percorso, che riducono le corse a vuoto e migliorano l’efficienza del 10%-20%. Inoltre, il supporto del posizionamento visivo CCD è fondamentale per il taglio dopo la stampa.
6. Sistema di lame e costi dei materiali di consumo
Le lame oscillanti sono materiali di consumo, con un prezzo unitario che varia da alcune decine a oltre cento yuan, e la durata è influenzata dall’abrasività del materiale. È necessario prestare attenzione alla facilità di sostituzione della lama e al costo per lama. Ad esempio, quando si taglia cartone ondulato comune, una lama può funzionare continuamente per 8-12 ore; quando si taglia cartone riciclato con molte impurità, la durata può ridursi a 4-6 ore.
III. Tecniche operative: migliorare la qualità e l’efficienza del taglio
1. Principi di impostazione dei parametri
La frequenza di vibrazione e la velocità di taglio devono essere abbinate: una frequenza troppo alta causa il surriscaldamento della lama, accelerando l’usura; una frequenza troppo bassa rende il taglio irregolare. Si consiglia un’impostazione iniziale: frequenza 18000-22000 volte/minuto, velocità regolata in base allo spessore del materiale (materiale sottile 800-1200 mm/s, materiale spesso 400-600 mm/s). Nella produzione reale, la combinazione ottimale dovrebbe essere determinata tramite prove di taglio.
2. Selezione e installazione della lama
Per il taglio del cartone ondulato si utilizzano comunemente lame da 30°, 45° e 60°. Le lame da 30° sono adatte a grafiche fini e materiali sottili, mentre le lame da 60° sono adatte a materiali spessi e tagli rettilinei. Durante l’installazione è necessario assicurarsi che la coppia di serraggio della lama sia adeguata (normalmente 2-3 N·m): un serraggio troppo allentato provoca uno spostamento del taglio, mentre uno troppo stretto può danneggiare il portautensile.
3. Fissaggio del materiale e aspirazione sottovuoto
Il cartone ondulato è leggero e tende a spostarsi durante il taglio. Si consiglia di utilizzare un piano di lavoro con aspirazione sottovuoto, con un grado di vuoto non inferiore a -0,06 MPa. Per i pezzi di piccole dimensioni, è possibile aggiungere dispositivi ausiliari di pressatura o utilizzare nastro biadesivo per il fissaggio. Pulire periodicamente i fori di aspirazione del piano per evitare che i residui di carta ostruiscano le aperture e compromettano la forza di aspirazione.
4. Ottimizzazione del percorso e impaginazione
Utilizzando la funzione di impaginazione automatica del software, ruotare e disporre in modo speculare le figure per ridurre gli scarti di bordo. Per gli ordini in serie, adottare il taglio a bordi condivisi (figure adiacenti che condividono la linea di taglio) può risparmiare materiale dal 5% al 15%. Allo stesso tempo, impostare ragionevolmente le linee di entrata e uscita per evitare scheggiature nel punto di ingresso della lama.
IV. Problemi comuni e soluzioni
1. Bave o dentellature sul taglio
Le cause possono essere l’usura della lama, una frequenza di vibrazione troppo bassa o una velocità di taglio troppo elevata. Soluzione: sostituire la lama, aumentare la frequenza a oltre 20000 volte/minuto, ridurre la velocità del 10%-20%.
2. Deviazione dimensionale del taglio
Controllare la tensione della cinghia di trasmissione (deve mantenersi tra 200-300N), pulire e lubrificare le guide, calibrare l’encoder del motore servo. Se la deviazione è regolare, è necessario verificare i parametri di compensazione del software.
3. Durata della lama troppo breve
Verificare se il materiale contiene impurità metalliche; è possibile aggiungere una fase di rimozione delle impurità; ridurre la frequenza di vibrazione a 18000 volte/minuto; utilizzare lame rivestite (ad es. rivestimento TiN) può prolungare la durata di oltre il 30%.
4. Forza di aspirazione sottovuoto insufficiente
Controllare il livello dell’olio della pompa del vuoto (deve trovarsi sulla linea centrale della finestra di ispezione), pulire il filtro, verificare la tenuta del circuito. Per il cartone ondulato ad alta permeabilità all’aria, è possibile coprire il piano di lavoro con una sottile pellicola in PET, lasciando scoperta solo l’area di taglio.
V. Piano di manutenzione
- Ogni giorno: pulire il piano di lavoro e le guide, controllare l’usura della lama, svuotare il contenitore della polvere.
- Ogni settimana: controllare la tensione della cinghia, lubrificare le guide lineari, pulire il filtro del vuoto.
- Ogni mese: calibrare la precisione di taglio (utilizzando un modello di test standard), controllare i collegamenti elettrici, sostituire le spazzole di carbone usurate (se presenti).
- Ogni trimestre: sostituire l’olio della pompa del vuoto, controllare lo stato di funzionamento del servomotore, eseguire il backup dei parametri di sistema.
Seguendo il piano di manutenzione sopra indicato, è possibile garantire un funzionamento stabile a lungo termine dell’apparecchiatura e ridurre i fermi non programmati.
Sei, Riepilogo
La selezione di una macchina da taglio per cartone ondulato richiede una valutazione globale delle caratteristiche del materiale, dei requisiti di precisione, del ritmo produttivo e dei costi dei consumabili. La tecnologia a lama oscillante, grazie alla sua flessibilità e alla qualità del taglio, è diventata la scelta predominante per la produzione multi-varietà. Attraverso un’impostazione ragionevole dei parametri, un uso standardizzato e una manutenzione periodica, è possibile massimizzare l’efficienza dell’apparecchiatura e ridurre il costo per pezzo. Si consiglia di eseguire un taglio di prova con il materiale reale prima dell’acquisto e di mantenere almeno il 10% di margine di capacità produttiva per far fronte alla futura crescita degli ordini.