
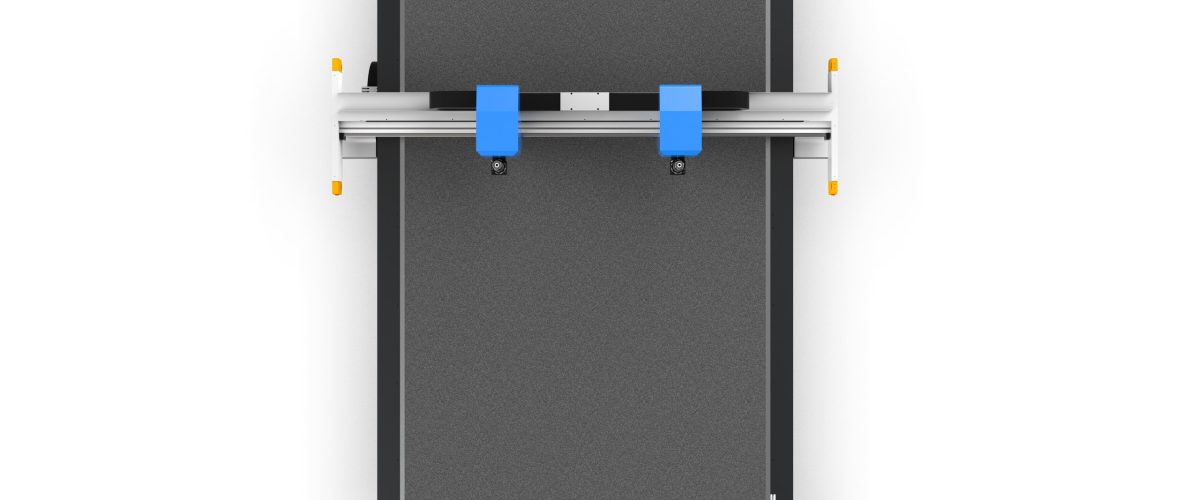
La máquina de corte por cuchilla oscilante es un equipo CNC que corta materiales flexibles mediante una cuchilla de alta frecuencia, y su precisión se ve afectada por múltiples factores como el montaje mecánico, el control de movimiento, el estado de la cuchilla, las características del material y el entorno.
¿Por qué necesita ajuste de precisión la máquina de corte por cuchilla oscilante?
La máquina de corte por cuchilla oscilante corta materiales flexibles mediante una cuchilla de alta frecuencia, y su precisión se ve afectada por múltiples factores como el montaje mecánico, el control de movimiento, el estado de la cuchilla, las características del material y el entorno.
Tras la instalación de una máquina nueva o después de un uso prolongado, aparecen gradualmente problemas como desviaciones en las dimensiones de corte, cortes no perpendiculares y sobrecorte en las esquinas.
Mediante un ajuste sistemático de la precisión, el error de corte puede controlarse de forma estable dentro de ±0,1 mm, satisfaciendo los estrictos requisitos de industrias como interiores de automoción, señalización publicitaria y materiales compuestos.
I. Ajuste de precisión mecánica: eliminar el error desde el origen
1. Ajuste de la holgura entre guías y cremallera
El desgaste de los patines de las guías o una holgura excesiva en el engrane de la cremallera provocan vibraciones en el movimiento.Utilice un comparador de carátula para medir la holgura lateral del patín, que debe ser ≤0,02 mm;la holgura de engrane de la cremallera se ajusta mediante el rodamiento excéntrico hasta 0,05~0,1 mm.Tras el ajuste, empuje manualmente el pórtico;
no debe haber sensación de agarrotamiento en todo el recorrido.
2. Calibración de la perpendicularidad del cabezal de corte
Si el cabezal de corte no está perpendicular a la mesa, se producen biseles en el corte.Coloque una escuadra sobre la mesa y mida con un calibre de láminas la holgura entre el vástago de la cuchilla y la escuadra;la diferencia entre arriba y abajo debe ser ≤0,05 mm/100 mm.
Si se excede la tolerancia, ajuste las láminas o los tornillos de presión de la placa de montaje del cabezal de corte.
3. Verificación de la planitud de la mesa
Una mesa irregular provoca alabeo local del material tras la sujeción por vacío. Mida con un comparador de carátula a lo largo de la diagonal; la planitud debe ser ≤0,15 mm/m. Si se excede la tolerancia, corríjase ajustando los pernos de soporte de la mesa o añadiendo láminas.
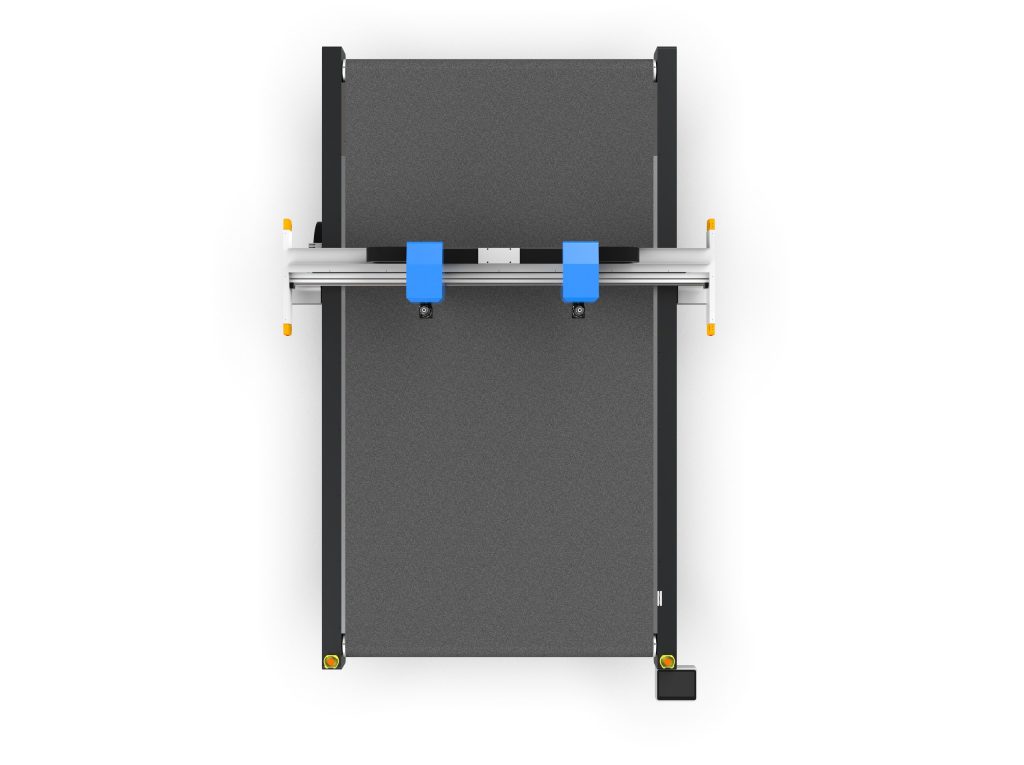
4. Ajuste de la tensión de la correa
Una correa dentada demasiado floja provoca juego inverso. Mida con un tensiómetro en el punto medio de la distancia entre ejes; la deflexión debe ser de 1/100 a 1/80 de dicha distancia. Tras el ajuste, mueva manualmente el cabezal de corte de un lado a otro; debe sentir una resistencia uniforme sin variaciones de tensión.
II. Optimización de los parámetros de movimiento: equilibrio entre velocidad y precisión
1. Aceleración y desaceleración en esquinas
Una aceleración excesiva provoca sobreoscilación y vibración. Se recomienda ajustar la aceleración de los ejes X/Y a 0,5~1,5 m/s², y en las esquinas utilizar transición por arco o reducir la velocidad al 30%~50% de la velocidad de avance. Para ángulos agudos con R<5 mm, active la función de «desaceleración en esquinas» con un umbral de desaceleración de 0,3~0,5 g.
2. Ajuste de la ganancia del servo
Una ganancia del bucle de posición demasiado alta provoca chirridos y oscilaciones;demasiado baja, un error de seguimiento grande.Observe la curva de error de seguimiento mediante el software del accionamiento y ajuste la ganancia del bucle de posición hasta que la fluctuación del error sea ≤0,05 mm, con un tiempo de integración del bucle de velocidad de 10~20 ms.
Se recomienda ajustar primero el bucle de velocidad y luego el de posición.
3. Compensación del juego inverso
Configure el valor de compensación del juego inverso en los parámetros del sistema de control (normalmente 0,02~0,1 mm). Mida el error de posicionamiento en sentido directo e inverso con un interferómetro láser o un comparador de carátula, y tome el promedio de varias mediciones para introducirlo en la tabla de compensación.
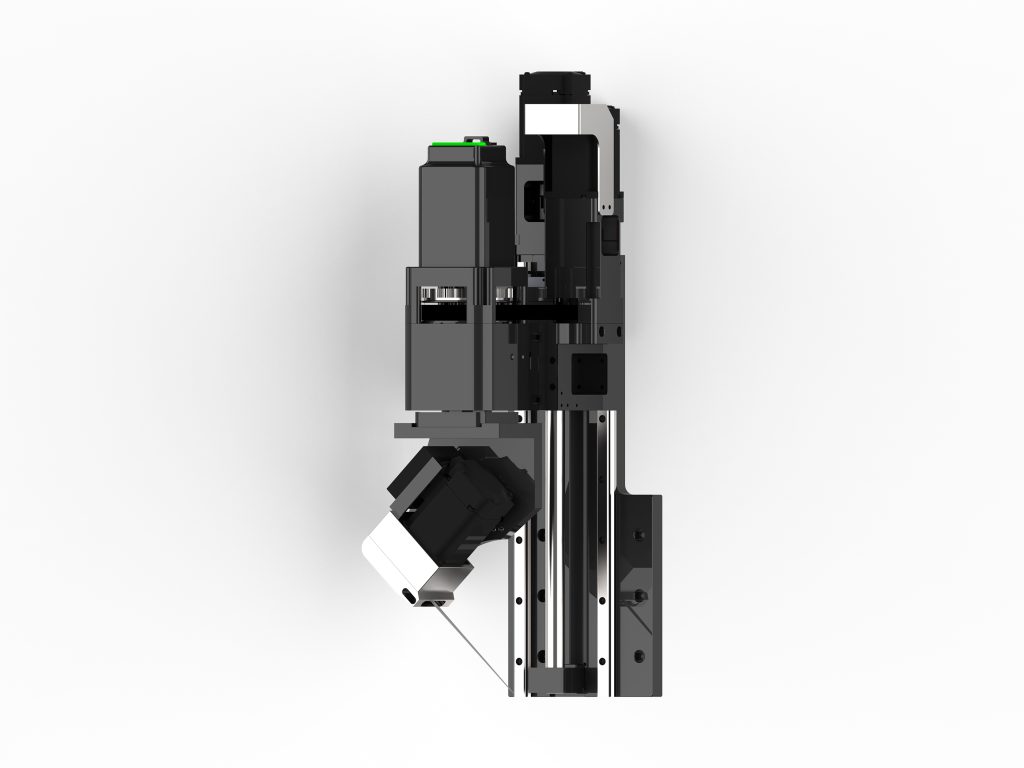
III. Ajuste de la cuchilla y los parámetros de corte
1. Selección e instalación de la cuchilla
Seleccione el ángulo de la cuchilla según la dureza del material: para materiales blandos use una cuchilla puntiaguda de 15°~20°, para materiales duros use una cuchilla oblicua de 30°~45°.Durante la instalación, asegúrese de que la cuchilla esté bien sujeta y sin holgura, con un salto de la punta de la cuchilla ≤0,03 mm.
Revise periódicamente el desgaste de la cuchilla y reemplácela a tiempo cuando aumenten las rebabas de corte.
2. Coincidencia de frecuencia y amplitud de vibración
La frecuencia de vibración normalmente se ajusta entre 8000 y 20000 veces/min, con una amplitud de 0,5~2 mm.Al cortar materiales finos y blandos, use alta frecuencia y baja amplitud (por ejemplo, 15000 veces/min, 0,8 mm);para materiales gruesos y duros, use baja frecuencia y gran amplitud (por ejemplo, 10000 veces/min, 1,5 mm).
Tras el ajuste, observe el corte: debe quedar plano y sin dentado.
3. Velocidad de corte y tasa de avance
Una velocidad demasiado alta provoca cortes incompletos o desviación de la cuchilla. Se recomienda establecer una velocidad inicial de 10~20 m/min y reducir 2~3 m/min por cada 1 mm de aumento del espesor del material. Ajuste mediante pruebas de corte, tomando como referencia que la parte inferior del corte no tenga adherencias y la parte superior no presente bordes fundidos.
4. Presión de descenso de la cuchilla y control de sobrecorte
Una presión de descenso excesiva acelera el desgaste de la cuchilla y daña la superficie de la mesa;si es demasiado pequeña, no se corta por completo.
Ajuste la presión de descenso al 105%~110% del espesor del material y active la función de “compensación de sobrecorte”, añadiendo 0,1~0,2 mm de sobrecorte en las esquinas para compensar el subcorte causado por el radio de la cuchilla.
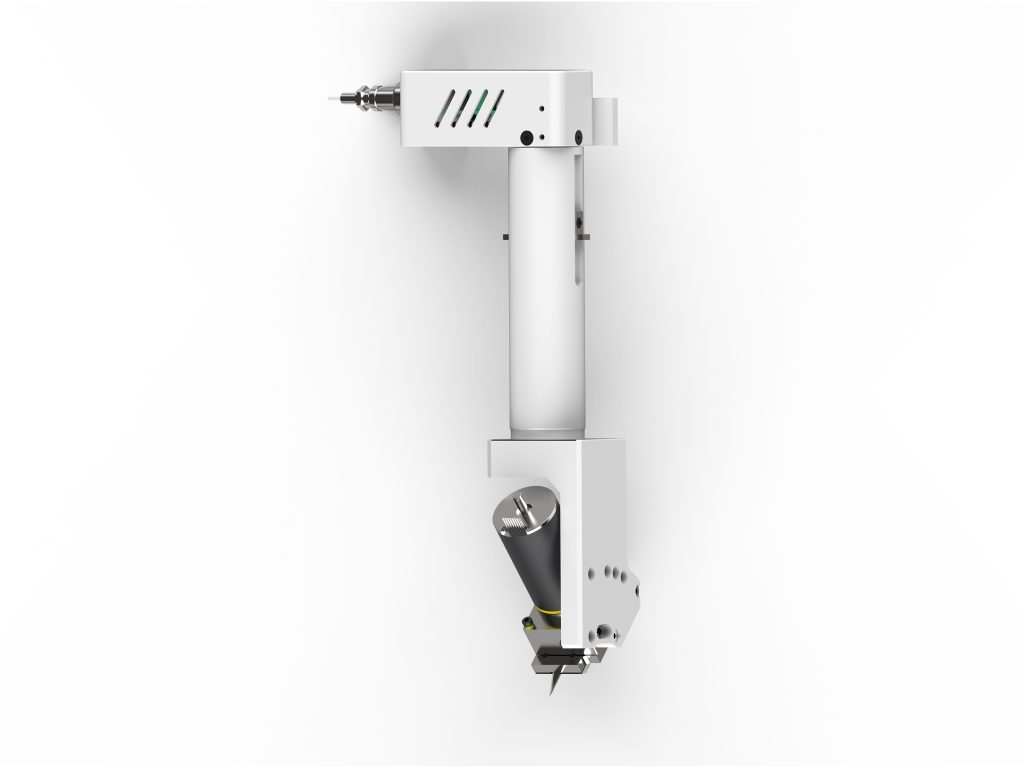
IV. Optimización de la fijación y adsorción de materiales
1. Ajuste de la presión de adsorción por vacío
Una fuerza de adsorción insuficiente provoca el desplazamiento del material. Para materiales permeables al aire, la presión de vacío debe ser ≥-0.06MPa; para materiales densos, puede reducirse a -0.04MPa para evitar marcas de presión. En la adsorción por zonas, asegúrese de que el área de corte esté completamente cubierta.
2. Pretratamiento de planitud del material
Los materiales en rollo deben extenderse completamente y, si es necesario, utilizar un rodillo de precalentamiento (40~60℃) para eliminar las tensiones internas. Las láminas deben colocarse planas, con una deformación por alabeo ≤2mm/m. Para el corte multicapa, fije cada capa con cinta adhesiva de doble cara para evitar el deslizamiento entre capas.
V. Entorno y mantenimiento diario
1. Aislamiento de temperatura y vibraciones
La fluctuación de la temperatura ambiente debe controlarse dentro de ±2℃/h, y la máquina debe mantenerse alejada de fuentes de vibración como equipos de estampado. Si es necesario, instale almohadillas antivibración, con una velocidad de vibración del suelo ≤0.5mm/s.
2. Verificación periódica de precisión
Semanalmente, utilice una pieza de prueba circular estándar para verificar la redondez (≤0.1mm); mensualmente, utilice un interferómetro láser para verificar la precisión de posicionamiento (≤0.05mm/300mm). Establezca un registro de precisión y documente las tendencias de los datos antes y después de los ajustes.
3. Limpieza y lubricación
Limpie el polvo de las guías y cremalleras en cada turno, aplique grasa de litio a los patines de las guías semanalmente y verifique el desgaste de las correas de sincronización mensualmente. Mantenga limpio el interior del cabezal de la cuchilla para evitar que el polvo entre en el mecanismo de oscilación.
VI. Tabla de diagnóstico de problemas comunes de precisión
- Corte no vertical: verifique la perpendicularidad del cabezal de corte, el ángulo de instalación de la cuchilla y si la cantidad de presión descendente es excesiva.
- Sobrecorte o subcorte en esquinas: ajuste los parámetros de desaceleración en esquinas, el valor de compensación de sobrecorte y la configuración de aceleración.
- Gran desviación dimensional: verifique la ganancia del servomotor, la compensación de juego inverso y la tensión de la correa.
- Rebabas en el corte: cambie la cuchilla, ajuste la frecuencia de vibración y la velocidad de corte, verifique la presión de succión.
- Mala precisión de reposicionamiento repetitivo: verifique el desgaste de las guías, el juego del husillo/cremallera y la conexión del encoder del motor.
Mediante los ajustes sistemáticos anteriores, la máquina de corte por cuchilla oscilante puede mantener una operación de alta precisión a largo plazo. Se recomienda registrar los cambios de parámetros después de cada ajuste para formar una instrucción de trabajo estandarizada adecuada a sus propios materiales y procesos.
FAQ
¿Cómo ajustar la máquina de corte por cuchilla oscilante cuando el corte no es vertical?
Verifique la perpendicularidad del cabezal de corte (diferencia de holgura ≤0.05mm/100mm), el ángulo de instalación de la cuchilla y si la cantidad de presión descendente es excesiva; si es necesario, ajuste los espaciadores o los tornillos de fijación.
¿Cómo configurar los parámetros de desaceleración en esquinas de la máquina de corte por cuchilla oscilante?
Reduzca la velocidad de avance en las esquinas al 30%~50%, establezca el umbral de desaceleración en 0.3~0.5g y active la función de desaceleración en esquinas para ángulos agudos con R<5mm.
¿Qué valor de compensación de juego inverso es adecuado para la máquina de corte por cuchilla oscilante?
Generalmente se establece entre 0.02~0.1mm; mida el error de posicionamiento en ambas direcciones con un interferómetro láser o un comparador de carátula, y tome el promedio de múltiples mediciones para introducirlo en la tabla de compensación.
¿Cómo seleccionar la cuchilla de la máquina de corte por cuchilla oscilante?
Para materiales blandos use cuchillas puntiagudas de 15°~20°, para materiales duros use cuchillas inclinadas de 30°~45°; después de la instalación, el salto de la punta de la cuchilla debe ser ≤0.03mm, y verifique el desgaste periódicamente.