
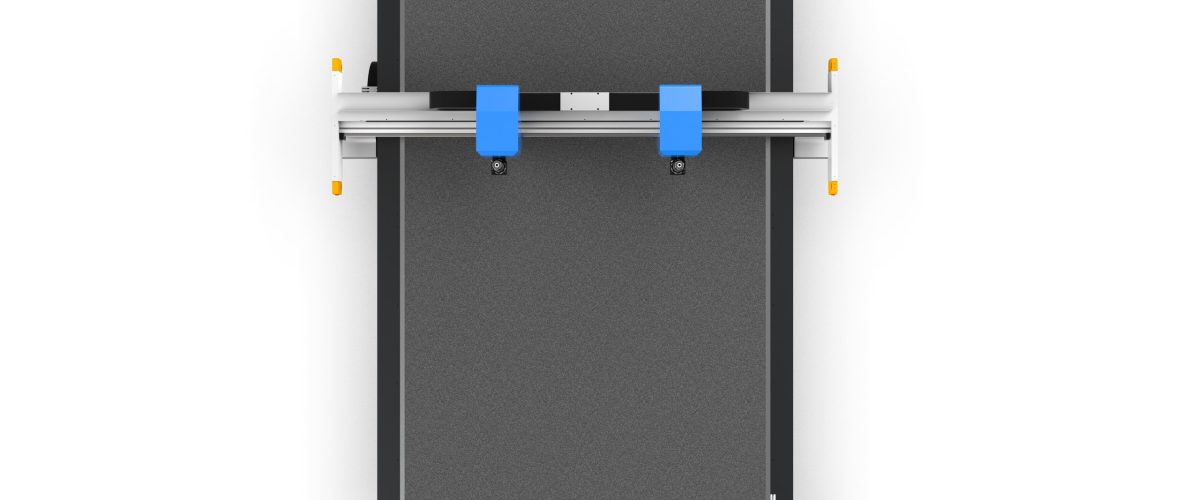
Máy cắt dao rung là thiết bị CNC cắt vật liệu mềm dựa vào lưỡi dao rung tần số cao, độ chính xác của nó chịu ảnh hưởng của nhiều yếu tố như lắp ráp cơ khí, điều khiển chuyển động, trạng thái dao, đặc tính vật liệu và môi trường.
Tại sao máy cắt dao rung cần điều chỉnh độ chính xác?
Máy cắt dao rung dựa vào lưỡi dao rung tần số cao để cắt vật liệu mềm, độ chính xác của nó chịu ảnh hưởng của nhiều yếu tố như lắp ráp cơ khí, điều khiển chuyển động, trạng thái dao, đặc tính vật liệu và môi trường.Sau khi lắp đặt máy mới hoặc sau thời gian dài sử dụng, các vấn đề như sai lệch kích thước cắt, vết cắt không vuông góc, cắt quá mức ở góc sẽ dần xuất hiện.
Thông qua điều chỉnh độ chính xác có hệ thống, có thể kiểm soát ổn định sai số cắt trong phạm vi ±0.1mm, đáp ứng yêu cầu khắt khe của các ngành như nội thất ô tô, biển quảng cáo, vật liệu composite.
Một, điều chỉnh độ chính xác cơ khí: loại bỏ sai số từ nguồn gốc
1. Điều chỉnh khe hở giữa ray dẫn hướng và thanh răng
Con trượt ray dẫn hướng bị mài mòn hoặc khe hở ăn khớp thanh răng quá lớn sẽ dẫn đến rung động khi chuyển động. Sử dụng đồng hồ so để đo khe hở bên của con trượt, phải ≤0.02mm; khe hở ăn khớp thanh răng được điều chỉnh thông qua ổ bi lệch tâm đến 0.05~0.1mm. Sau khi điều chỉnh, đẩy thủ công khung cổng, toàn bộ hành trình phải không có cảm giác kẹt.
2. Hiệu chuẩn độ vuông góc của đầu dao
Đầu dao không vuông góc với mặt bàn sẽ gây ra cạnh vát của vết cắt. Đặt thước vuông góc lên mặt bàn, dùng căn lá đo khe hở giữa trục dao và thước vuông góc, chênh lệch trên dưới phải ≤0.05mm/100mm. Khi vượt dung sai, điều chỉnh miếng đệm hoặc vít đẩy của tấm lắp đầu dao.
3. Kiểm tra độ phẳng của mặt bàn
Mặt bàn không phẳng sẽ dẫn đến vật liệu bị cong vênh cục bộ sau khi hút. Dùng đồng hồ đo micromet để đo theo đường chéo, độ phẳng phải ≤0.15mm/m. Khi vượt dung sai, có thể sửa chữa bằng cách điều chỉnh bu lông hỗ trợ mặt bàn hoặc thêm miếng đệm.
4. Điều chỉnh độ căng dây đai
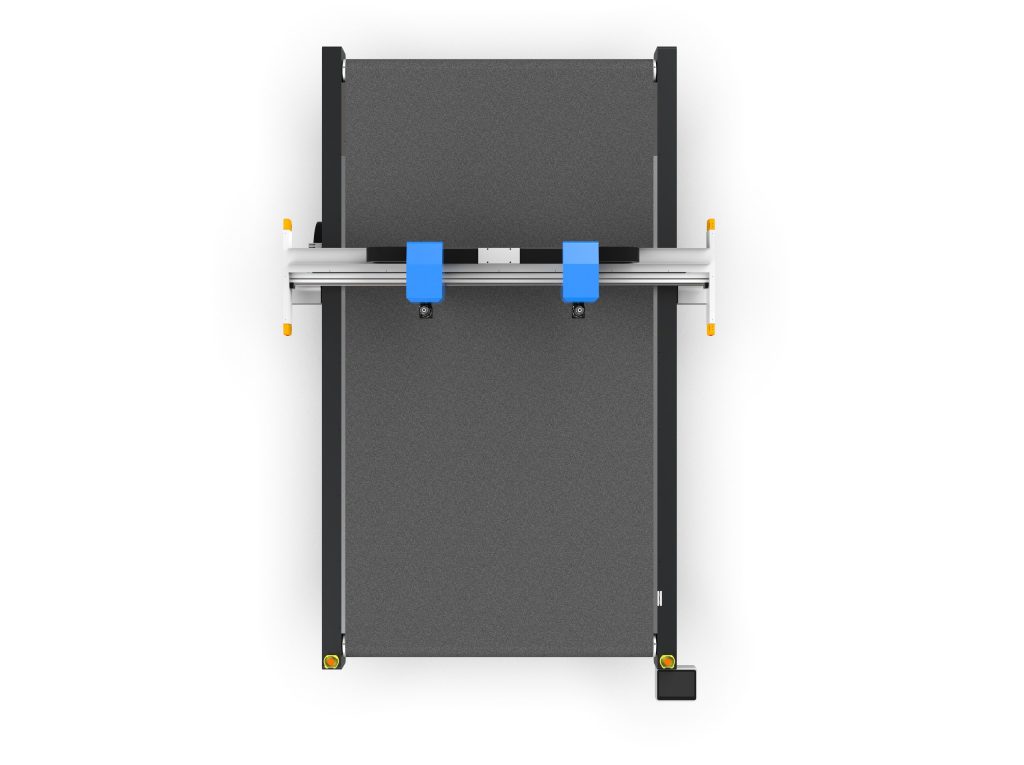
Dây đai đồng bộ quá lỏng sẽ gây ra khe hở đảo chiều. Dùng máy đo lực căng đo tại điểm giữa khoảng cách dây đai, độ võng nên bằng 1/100~1/80 khoảng cách. Sau khi điều chỉnh, di chuyển đầu dao bằng tay qua lại, cảm giác lực cản đều, không có sự thay đổi lỏng chặt.
II. Tối ưu hóa tham số chuyển động: Cân bằng tốc độ và độ chính xác
1. Gia tốc và giảm tốc góc cua
Gia tốc quá cao sẽ gây ra vượt quá và rung động. Khuyến nghị đặt gia tốc trục X/Y là 0,5~1,5m/s², tại góc cua sử dụng chuyển tiếp cung tròn hoặc giảm tốc độ xuống 30%~50% tốc độ tiến dao. Đối với góc nhọn R<5mm, bật chức năng “giảm tốc góc cua”, ngưỡng giảm tốc đặt là 0,3~0,5g.
2. Điều chỉnh độ lợi servo
Độ lợi vòng vị trí quá cao sẽ gây ra tiếng rít và dao động, quá thấp thì sai số theo dõi lớn. Quan sát đường cong sai số theo dõi qua phần mềm driver, điều chỉnh độ lợi vòng vị trí đến khi dao động sai số ≤0,05mm, thời gian tích phân vòng tốc độ đặt là 10~20ms. Khuyến nghị điều chỉnh vòng tốc độ trước rồi mới điều chỉnh vòng vị trí.
3. Bù khe hở đảo chiều
Đặt giá trị bù khe hở đảo chiều trong tham số hệ thống điều khiển (thường 0,02~0,1mm), đo sai số định vị thuận và nghịch bằng máy đo giao thoa laser hoặc đồng hồ so, lấy giá trị trung bình của nhiều lần đo nhập vào bảng bù.
III. Điều chỉnh dao và thông số cắt
1. Lựa chọn và lắp đặt lưỡi dao
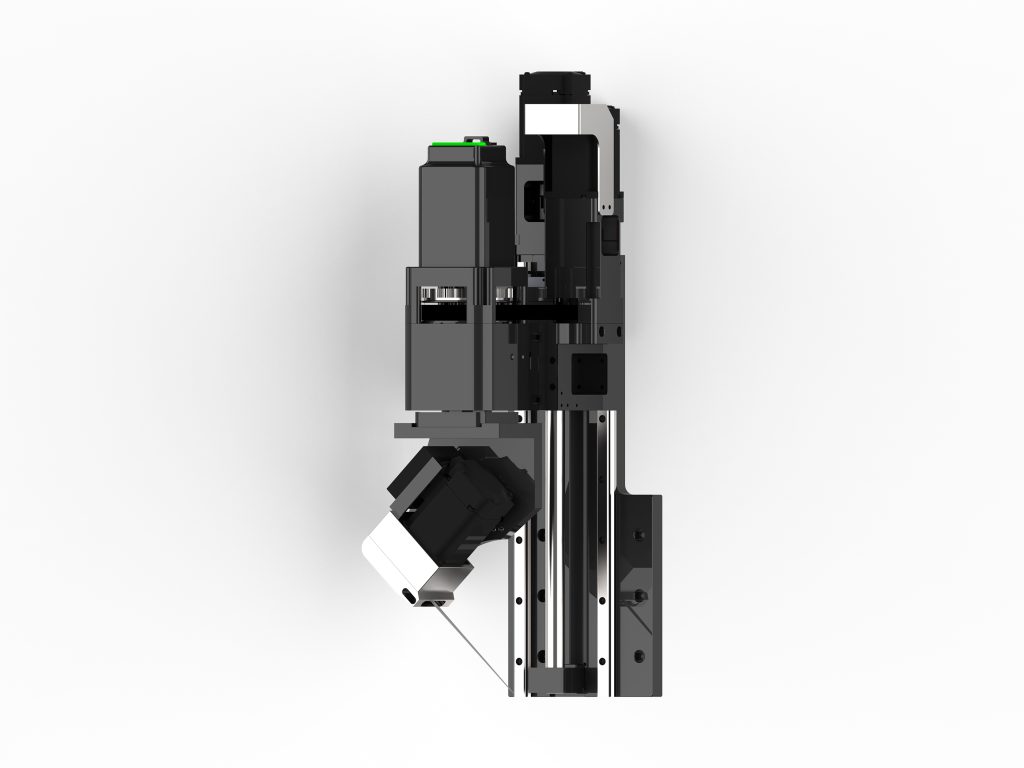
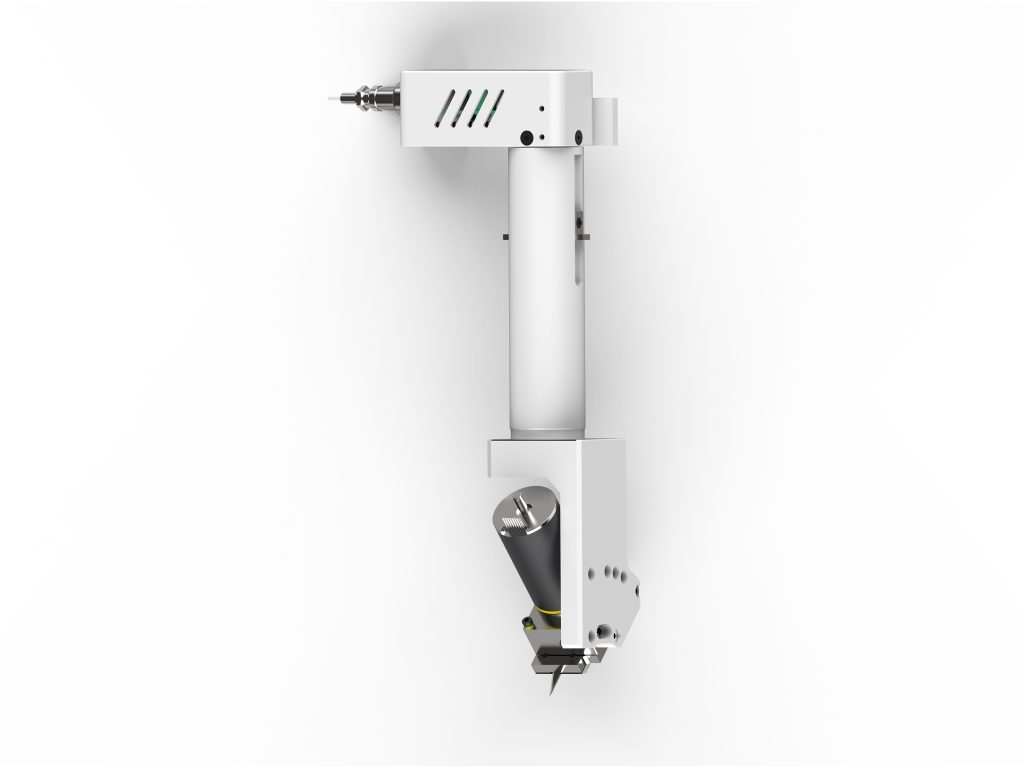
Chọn góc lưỡi dao theo độ cứng của vật liệu: vật liệu mềm dùng dao nhọn 15°~20°, vật liệu cứng dùng dao xiên 30°~45°. Khi lắp đặt, đảm bảo lưỡi dao được kẹp chặt không lỏng, độ đảo mũi dao ≤0.03mm. Kiểm tra độ mòn của lưỡi dao định kỳ, thay thế kịp thời khi mép cắt xuất hiện nhiều ba via.
2. Khớp tần số rung và biên độ
Tần số rung thường được đặt từ 8000~20000 lần/phút, biên độ 0.5~2mm. Khi cắt vật liệu mỏng mềm dùng tần số cao biên độ nhỏ (như 15000 lần/phút, 0.8mm), vật liệu dày cứng dùng tần số thấp biên độ lớn (như 10000 lần/phút, 1.5mm). Sau khi điều chỉnh, quan sát mép cắt phải phẳng, không có răng cưa.
3. Tốc độ cắt và tốc độ tiến dao
Tốc độ quá nhanh sẽ dẫn đến cắt không xuyên hoặc lưỡi dao bị lệch. Khuyến nghị đặt tốc độ ban đầu 10~20m/phút, mỗi khi độ dày vật liệu tăng 1mm thì giảm 2~3m/phút. Điều chỉnh qua cắt thử, lấy tiêu chuẩn là đáy mép cắt không dính, đỉnh không bị chảy mép.
4. Kiểm soát lượng ép xuống của dao và cắt quá mức
Lượng ép xuống quá lớn sẽ tăng tốc độ mòn lưỡi dao và gây hư hại mặt bàn, quá nhỏ thì cắt không xuyên. Đặt lượng ép xuống bằng 105%~110% độ dày vật liệu, và bật chức năng “bù cắt quá mức”, tăng thêm 0.1~0.2mm lượng cắt quá mức tại các góc để bù trừ việc cắt thiếu do bán kính dao gây ra.
IV. Tối ưu hóa cố định và hút chân không vật liệu
1. Điều chỉnh áp suất hút chân không
Lực hút không đủ sẽ khiến vật liệu bị dịch chuyển. Đối với vật liệu thoáng khí, áp suất chân không nên ≥-0.06MPa; đối với vật liệu đặc, có thể giảm xuống -0.04MPa để tránh tạo vết lõm. Khi hút theo vùng, đảm bảo vùng cắt được phủ kín hoàn toàn.
2. Tiền xử lý độ phẳng của vật liệu
Vật liệu dạng cuộn cần được trải phẳng hoàn toàn, nếu cần dùng trục gia nhiệt trước (40~60℃) để loại bỏ ứng suất bên trong. Vật liệu dạng tấm nên đặt phẳng, độ cong vênh ≤2mm/m. Đối với cắt nhiều lớp, cố định giữa các lớp bằng băng dính hai mặt để tránh trượt giữa các lớp.
V. Môi trường và bảo trì hàng ngày
1. Cách ly nhiệt độ và rung động
Dao động nhiệt độ môi trường nên được kiểm soát trong phạm vi ±2℃/h, máy công cụ đặt xa các nguồn rung động như thiết bị dập. Khi cần thiết lắp đệm giảm chấn, tốc độ rung động nền móng ≤0.5mm/s.
2. Kiểm tra độ chính xác định kỳ
Hàng tuần dùng mẫu thử cắt hình tròn tiêu chuẩn để kiểm tra độ tròn (≤0.1mm), hàng tháng dùng máy đo giao thoa laser để kiểm tra độ chính xác định vị (≤0.05mm/300mm). Lập hồ sơ độ chính xác, ghi lại xu hướng dữ liệu trước và sau khi điều chỉnh.
3. Vệ sinh và bôi trơn
Mỗi ca làm việc vệ sinh bụi trên ray dẫn hướng và thanh răng, hàng tuần bôi mỡ lithium cho con trượt ray dẫn hướng, hàng tháng kiểm tra độ mài mòn của đai đồng bộ. Giữ sạch bên trong đầu dao, tránh bụi xâm nhập vào cơ cấu rung động.
VI. Bảng khắc phục sự cố độ chính xác thường gặp
- Vết cắt không vuông góc: Kiểm tra độ thẳng đứng của đầu dao, góc lắp đặt lưỡi dao, lượng ép xuống có quá lớn không.
- Cắt quá hoặc cắt thiếu ở góc: Điều chỉnh tham số giảm tốc ở góc, giá trị bù cắt quá, cài đặt gia tốc.
- Sai lệch kích thước lớn: Hiệu chuẩn độ lợi servo, bù khe hở đảo chiều, độ căng dây đai.
- Vết cắt bị ba via: Thay lưỡi dao, điều chỉnh tần số rung và tốc độ cắt, kiểm tra áp lực hút giữ.
- Độ chính xác định vị lặp lại kém: Kiểm tra mài mòn ray dẫn hướng, khe hở trục vít/thanh răng, kết nối encoder động cơ.
Thông qua việc điều chỉnh hệ thống trên, máy cắt dao rung có thể duy trì vận hành độ chính xác cao lâu dài. Khuyến nghị ghi lại các thay đổi tham số sau mỗi lần điều chỉnh, hình thành hướng dẫn vận hành tiêu chuẩn phù hợp với vật liệu và quy trình của chính mình.
FAQ
Làm thế nào để điều chỉnh khi vết cắt của máy cắt dao rung không vuông góc?
Kiểm tra độ thẳng đứng của đầu dao (chênh lệch khe hở ≤0.05mm/100mm), góc lắp đặt lưỡi dao và lượng ép xuống có quá lớn không, điều chỉnh miếng đệm hoặc vít đẩy nếu cần.
Làm thế nào để cài đặt tham số giảm tốc ở góc của máy cắt dao rung?
Giảm tốc độ tiến dao tại góc xuống 30%~50%, đặt ngưỡng giảm tốc là 0.3~0.5g, và bật chức năng giảm tốc ở góc đối với các góc nhọn có R<5mm.
Giá trị bù khe hở đảo chiều của máy cắt dao rung là bao nhiêu thì phù hợp?
Thông thường đặt 0.02~0.1mm, đo sai số định vị thuận nghịch bằng máy đo giao thoa laser hoặc đồng hồ so, lấy giá trị trung bình của nhiều lần đo để nhập vào bảng bù.
Làm thế nào để chọn lưỡi dao cho máy cắt dao rung?
Vật liệu mềm dùng dao nhọn 15°~20°, vật liệu cứng dùng dao xiên 30°~45°, sau khi lắp đặt độ đảo đầu mũi dao ≤0.03mm, kiểm tra mài mòn định kỳ.