
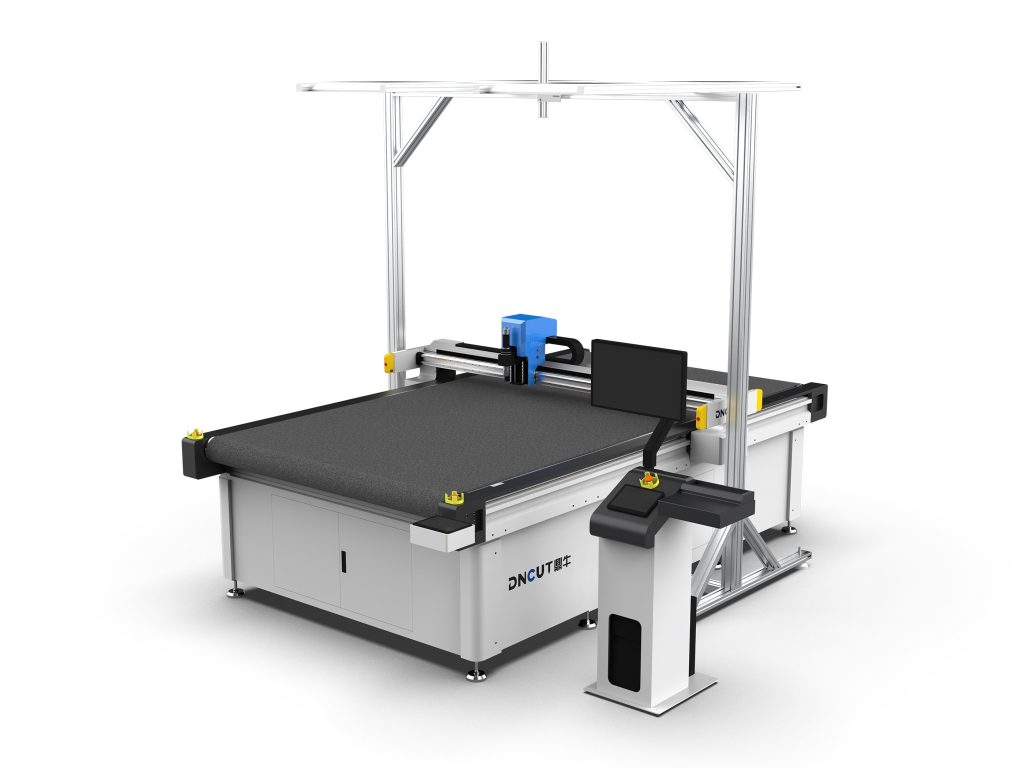
【Oscillating-Knife-Schneidemaschine】ist eine CNC-Ausrüstung, die hochfrequente Oscillating-Klingen zum Schneiden flexibler Materialien nutzt; der Schneidkopf wird über ein Servosystem angetrieben und eignet sich fürEVASchaumstoff, Leder, Stoff und andere nichtmetallische Materialien; die Schneidgenauigkeit wird üblicherweise kontrolliert auf±0.1mminnerhalb。
Oscillating-Knife-SchneidemaschineHäufige Ursachen für Genauigkeitsverlust
Oscillating-Knife-SchneidemaschineNach langem Gebrauch ist eine Abnahme der Schneidgenauigkeit ein häufiges Problem.Die Genauigkeitsabnahme zeigt sich üblicherweise in Maßabweichungen beim Schneiden, nicht senkrechten Schnittkanten, verschlechterter Wiederholpositioniergenauigkeit usw.
Laut tatsächlichen Reparaturdaten etwa70%der Genauigkeitsprobleme aus Verschleiß mechanischer Komponenten oder unsachgemäßen Parametereinstellungen.Im Folgenden werden die Ursachen aus sechs Aspekten analysiert und konkrete Kalibriermethoden angegeben。
1. Verschleiß von Führungsschienen und Gleitblöcken
Führungsschienen und Gleitblöcke sind die Kernkomponenten zur Gewährleistung der Bewegungsgenauigkeit des Schneidkopfes.Bei unzureichender Schmierung der Führungsschienen oder Eindringen von Staub verstärkt sich der Verschleiß, wodurch das Bewegungsspiel zunimmt.Typische Symptome sind Wellenmuster oder Maßdrift beim Schneiden gerader Linien.
Prüfmethode: Den Schneidkopf mit der Hand bewegen und auf Ruckeln oder Lose prüfen;die Geradheit der Führungsschiene mit einer Messuhr messen, der Fehler sollte kleiner sein als0.02mm/300mm。Kalibriermethode: Führungsschienen reinigen und erneut schmieren (Lithiumfett verwenden);bei starkem Verschleiß der Gleitblöcke (Spiel größer als0.
05mm),müssen die Gleitblöcke ausgetauscht werden.Nach dem Austausch muss die Vorspannung der Führungsschiene neu eingestellt werden, um Spielfreiheit bei gleichzeitig leichtgängiger Bewegung sicherzustellen。
2. Klingenverschleiß oder unsachgemäße Montage
Nach dem Verschleiß der Oscillating-Klinge erhöht sich der Schneidwiderstand, wodurch die Klinge ausgelenkt wird und die Schnittkante schräg verläuft.Darüber hinaus kann eine nicht festgespannte Klinge bei der Montage oder Fremdkörper in der Spannhülse ebenfalls zu Genauigkeitsverlust führen.Prüfmethode: Beobachten, ob an der Schnittkante Grate oder Schrägkanten auftreten;
den Verschleiß der Klingenspitze mit einer Lupe prüfen;bei Verschleiß über0.1mmMuss ausgetauscht werden.Kalibriermethode: Beim Austausch der Klinge die Spannhülse und den Klingenhalter reinigen und sicherstellen, dass keine Späne vorhanden sind;
einen Drehmomentschlüssel verwenden und gemäß der vom Hersteller vorgegebenen Drehmomentspezifikation (üblicherweise2-3N·m)Spannhülse festziehen.Nach der Montage mit einer Messuhr den Radialschlag der Klingenspitze messen;dieser sollte kleiner sein als0.03mm。
3. Spiel des Antriebsriemens oder der Kugelgewindespindel
Bei riemengetriebenen Modellen führt ein durchhängender Riemen zu einem größeren Umkehrspiel;bei spindelgetriebenen Modellen erzeugt Verschleiß der Spindelmutter ein axiales Spiel.Typisches Symptom ist eine große Diagonalabweichung beim Schneiden von Quadraten.Prüfmethode: Eine Messuhr am Schneidkopf ansetzen, den Kopf manuell vor- und zurückbewegen und den Spielwert ablesen;
wenn dieser größer ist als0.05mmMuss eingestellt werden.Kalibriermethode: Bei Riemenantrieb die Spannrolle so einstellen, dass der Riemendurchhang im Bereich von5-10mm;Bei Spindelantrieb die Mutternvorspannung einstellen oder die Kugelgewindespindel austauschen.Nach der Einstellung muss eine Umkehrspielkompensation durchgeführt werden;
in den Steuerungsparametern den Kompensationswert einstellen (üblicherweise0.01-0.05mm)。
4. Probleme mit Servomotor und Encoder
Verschmutzung oder Beschädigung des Servomotor-Encoders führt zu fehlerhafter Positionsrückmeldung und dadurch zu ungenauer Positionierung.Darüber hinaus können lockere Kupplungen zwischen Motor und Spindel Fehler verursachen.Prüfmethode: Beobachten, ob der Motor ungewöhnliche Geräusche macht;mit Diagnosesoftware prüfen, ob das Encodersignal stabil ist.
Kalibriermethode: Encoder reinigen (mit wasserfreiem Alkohol), bei Beschädigung austauschen;prüfen, ob die Kupplungsschrauben festgezogen sind, ggf.elastische Kupplung austauschen.Nach dem Austausch muss die Servoparameter-Selbsteinstellung erneut durchgeführt werden.
5. Unsachgemäße Einstellung der Schneidparameter
Nicht übereinstimmende Parameter wie Schwingfrequenz, Schneidgeschwindigkeit und Eintauchtiefe führen zu verringerter Schnittgenauigkeit.Beispielsweise führt eine zu hohe Schwingfrequenz zur Erwärmung und Verformung der Klinge, während eine zu niedrige Frequenz hohen Schnittwiderstand verursacht.
Prüfmethode: Mit der Prozesstabelle vergleichen und bestätigen, ob die aktuellen Parameter im empfohlenen Bereich liegen.Kalibriermethode: Probeschnitt durchführen und Parameter schrittweise anpassen.
Am Beispiel des Schneidens von 5 mm dickem EVA-Schaumstoff werden eine Schwingfrequenz von 12000-15000 Mal/Minute, eine Schneidgeschwindigkeit von 200-300 mm/s und eine Eintauchtiefe von 0,5-1 mm empfohlen.Durch Probeschnitte die optimale Kombination ermitteln und in der Prozessbibliothek dokumentieren.
6. Unebene Arbeitsfläche oder unzureichende Saugkraft
Eine unebene Arbeitsfläche führt zu ungleichmäßigem Spalt zwischen Material und Tisch, was die Gleichmäßigkeit der Schnitttiefe beeinträchtigt.Unzureichende Saugkraft lässt das Material verrutschen und verursacht Maßabweichungen.Prüfmethode: Ebenheit der Tischfläche mit Lineal und Fühlerlehre prüfen, der Fehler sollte weniger als 0,1 mm/m² betragen;
Vakuum-Saugdruck prüfen, dieser sollte -0,06 MPa oder mehr erreichen.Kalibriermethode: Tischfläche neu fräsen (mit speziellem Fräser, Schnitttiefe 0,1-0,2 mm);Vakuumleitungen auf Leckagen prüfen, Filter reinigen, ggf.Vakuumpumpenleistung erhöhen.
Systematischer Kalibrierablauf
Bei Genauigkeitsverlust wird empfohlen, die systematische Kalibrierung in folgenden Schritten durchzuführen:
- Schritt 1: Reinigung und Prüfung: Führungsschienen, Spindeln und Klingenhalter gründlich reinigen, Verschleiß aller Bauteile prüfen.
- Schritt 2: Mechanische Genauigkeitskalibrierung: Nacheinander Geradheit der Führungsschienen, Umkehrspiel der Spindel und Radialschlag der Klinge einstellen.
- Schritt 3: Elektrische Parameterkalibrierung: Servomotor-Encoder prüfen, Parameter-Selbsteinstellung durchführen, Umkehrspielkompensation einstellen.
- Schritt 4: Optimierung der Prozessparameter: Durch Probeschnitte Schwingfrequenz, Geschwindigkeit und Tiefe anpassen, optimale Parameter dokumentieren.
- Schritt 5: Verifizierung und Dokumentation: Standard-Testgrafik schneiden (z. B. 100 mm × 100 mm Quadrat), Maßabweichung messen, sollte innerhalb von ±0,1 mm liegen. Kalibrierdaten und ausgetauschte Bauteile dokumentieren, Wartungsakte anlegen.
Empfehlungen zur vorbeugenden Wartung
Zur langfristigen Erhaltung der Genauigkeit wird empfohlen, alle 500 Stunden die Führungsschienen zu reinigen und zu schmieren, alle 2000 Stunden Klinge und Riemen zu prüfen und alle sechs Monate die mechanische Genauigkeit zu kalibrieren.
Gleichzeitig die Umgebungstemperatur bei 20±5 °C und die Luftfeuchtigkeit bei 40 %-70 % halten, um das Eindringen von Staub in die Antriebskomponenten zu vermeiden.
Kernpunkte
- Etwa 70 % der Genauigkeitsprobleme resultieren aus Verschleiß mechanischer Bauteile oder unsachgemäßer Parametereinstellung; der Spalt zwischen Führungsschienen und Gleitblöcken muss regelmäßig geprüft werden.
- Der Geradheitsfehler der Führungsschienen sollte weniger als 0,02 mm/300 mm betragen; bei einem Gleitblockspalt von mehr als 0,05 mm müssen die Gleitblöcke ausgetauscht werden.
- Wenn der Klingenverschleiß 0,1 mm überschreitet, muss die Klinge ausgetauscht werden; nach der Montage sollte der Rundlauf der Klingenspitze weniger als 0,03 mm betragen.
- Der Durchhang des Antriebsriemens sollte auf 5-10 mm eingestellt werden; der Kompensationswert für das Umkehrspiel der Gewindespindel liegt üblicherweise bei 0,01-0,05 mm.
- Für das Schneiden von 5 mm dickem EVA-Schaumstoff wird eine Vibrationsfrequenz von 12000-15000 Hüben/Minute und eine Geschwindigkeit von 200-300 mm/s empfohlen.
- Der Ebenheitsfehler der Arbeitsfläche sollte weniger als 0,1 mm/m² betragen; der Vakuum-Saugdruck muss -0,06 MPa oder mehr erreichen.
Häufige Fragen
Welche typischen Anzeichen gibt es für einen Genauigkeitsverlust bei der Oscillating-Knife-Schneidemaschine?
Ein Genauigkeitsverlust bei der Oscillating-Knife-Schneidemaschine äußert sich üblicherweise in Maßabweichungen beim Schnitt, nicht senkrechten Schnittkanten, verschlechterter Wiederholpositioniergenauigkeit sowie in Wellenmustern oder Maßdrift beim Schneiden gerader Linien.
Wie prüft man, ob die Führungsschienen der Oscillating-Knife-Schneidemaschine kalibriert werden müssen?
Man schiebt den Schneidkopf mit der Hand und prüft, ob er hakt oder Spiel hat, und misst die Geradheit der Führungsschiene mit einer Messuhr; der Fehler sollte weniger als 0,02 mm/300 mm betragen. Wird dieser Wert überschritten, müssen die Schienen gereinigt und geschmiert oder die Gleitsteine ausgetauscht werden.
Worauf ist bei der Montage der Oscillating-Klinge zu achten?
Bei der Montage der Oscillating-Klinge sind Spannhülse und Klingenhalter zu reinigen, um Späne zu vermeiden; die Spannhülse ist mit einem Drehmomentschlüssel mit 2-3 N·m anzuziehen; nach der Montage sollte der Rundlauf der Klingenspitze weniger als 0,03 mm betragen.
Welche Parameter werden für das Schneiden von 5 mm dickem EVA-Schaumstoff empfohlen?
Für das Schneiden von 5 mm dickem EVA-Schaumstoff werden eine Vibrationsfrequenz von 12000-15000 Hüben/Minute, eine Schneidgeschwindigkeit von 200-300 mm/s und eine Eintauchtiefe von 0,5-1 mm empfohlen; die Kombination ist durch Probeschnitte zu optimieren.
Wie lang ist der vorbeugende Wartungszyklus der Oscillating-Knife-Schneidemaschine?
Bei der Oscillating-Knife-Schneidemaschine wird empfohlen, alle 500 Stunden die Führungsschienen zu reinigen und zu schmieren, alle 2000 Stunden Klingen und Riemen zu prüfen, alle sechs Monate die mechanische Genauigkeit zu kalibrieren und die Umgebungstemperatur bei 20±5 °C zu halten.