
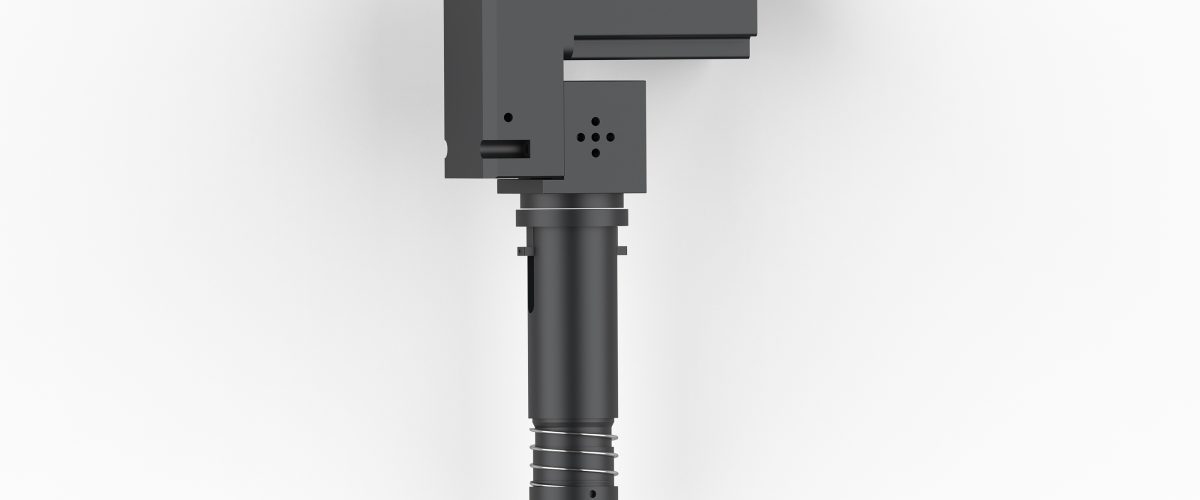
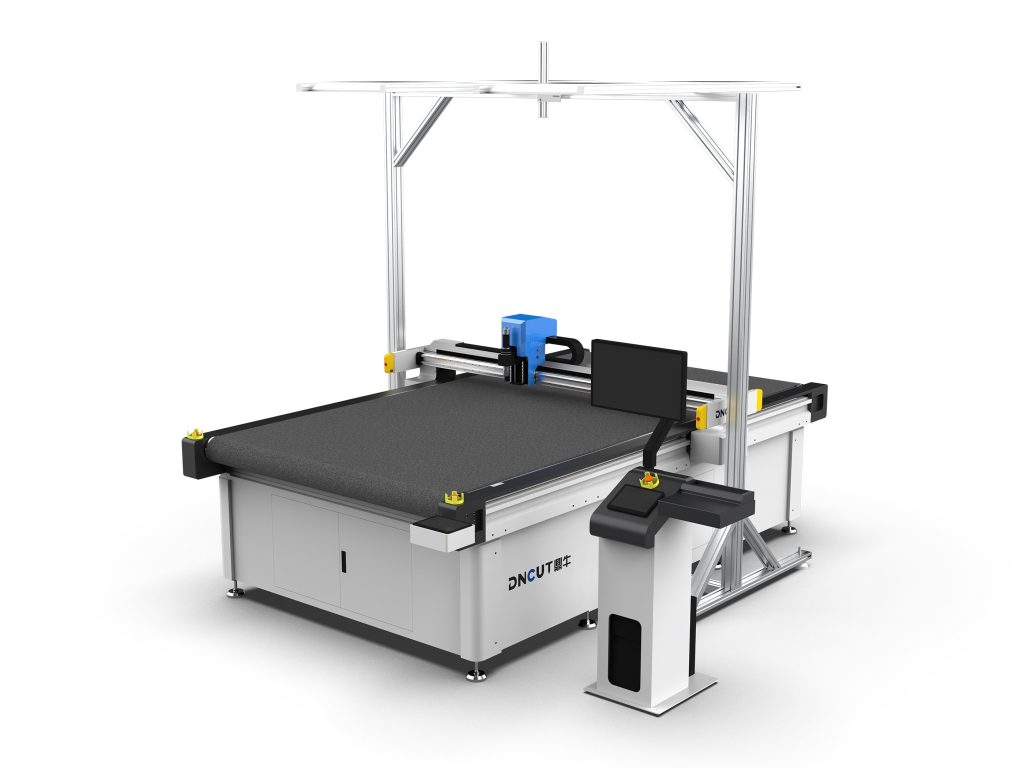
【振动刀切割机】是一种利用高频振动刀片对柔性材料进行切割的数控设备,通过伺服系统驱动刀头运动,适用于EVA泡棉、皮革、布料等非金属材料,切割精度通常控制在±0.1mm以内。
振动刀切割机精度下降的常见原因
振动刀切割机在长期使用后,切割精度下降是常见问题。精度下降通常表现为切割尺寸偏差、切口不垂直、重复定位精度变差等。根据实际维修数据,约70%的精度问题源于机械部件磨损或参数设置不当。以下从六个方面分析原因,并提供具体的校准方法。
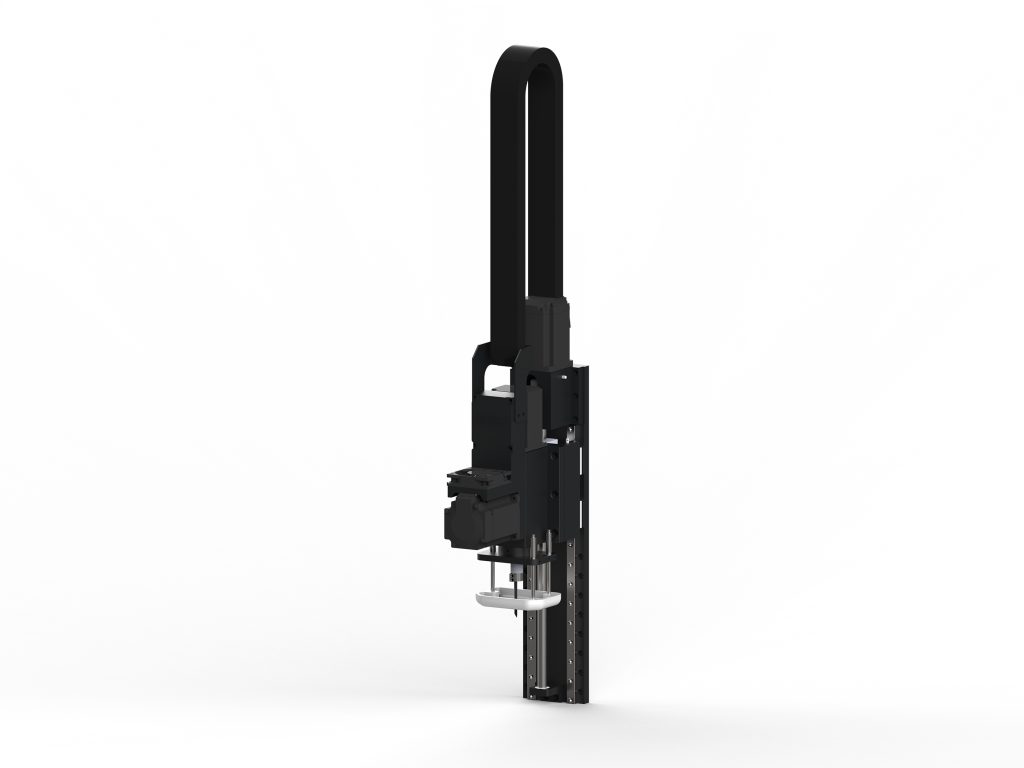
1. 导轨与滑块磨损
导轨和滑块是保证切割头运动精度的核心部件。当导轨润滑不足或进入粉尘时,磨损加剧,导致运动间隙增大。典型症状是切割直线时出现波浪纹或尺寸漂移。检查方法:用手推动切割头,感觉是否有卡顿或松动;用百分表测量导轨的直线度,误差应小于0.02mm/300mm。校准方法:清洁导轨并重新润滑(使用锂基润滑脂),若滑块磨损严重(间隙大于0.05mm),需更换滑块。更换后需重新调整导轨预紧力,确保无间隙但运动顺畅。
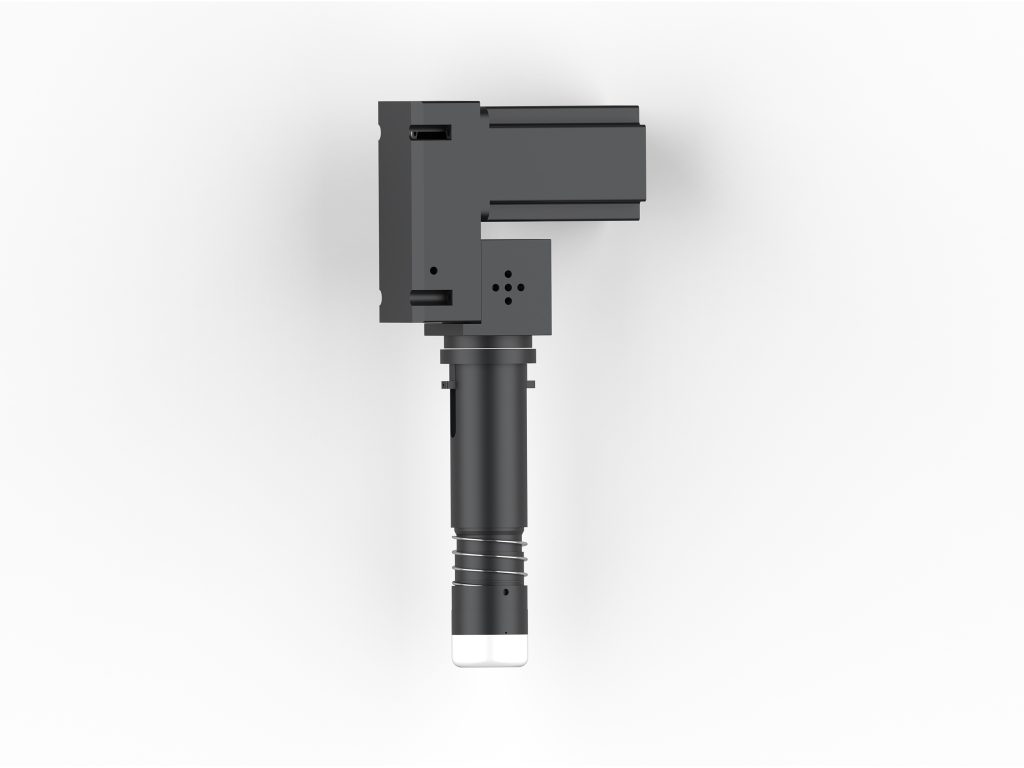
2. 刀片磨损或安装不当
振动刀片磨损后,切割阻力增大,导致刀片偏摆,切口变斜。此外,刀片安装时未夹紧或夹套内有异物,也会引起精度下降。检查方法:观察切口是否出现毛刺或斜边;用放大镜检查刀尖磨损量,若磨损超过0.1mm需更换。校准方法:更换刀片时,清洁夹套和刀片座,确保无切屑;使用扭矩扳手按厂家规定扭矩(通常为2-3N·m)锁紧夹套。安装后,用千分表测量刀尖径向跳动,应小于0.03mm。
3. 传动皮带或丝杠间隙
对于皮带传动的机型,皮带松弛会导致反向间隙增大;对于丝杠传动的机型,丝杠螺母磨损会产生轴向间隙。典型表现是切割方形时对角线偏差大。检查方法:用百分表顶住切割头,手动正反向移动,读取间隙值,若大于0.05mm需调整。校准方法:皮带传动时,调整张紧轮使皮带下垂量在5-10mm;丝杠传动时,调整螺母预紧或更换滚珠丝杠。调整后需进行反向间隙补偿,在控制系统参数中设置补偿值(通常为0.01-0.05mm)。
4. 伺服电机与编码器问题
伺服电机编码器污染或损坏会导致位置反馈错误,引起定位不准。此外,电机与丝杠联轴器松动也会产生误差。检查方法:观察电机运行是否有异响;用诊断软件查看编码器信号是否稳定。校准方法:清洁编码器(使用无水酒精),若损坏需更换;检查联轴器螺钉是否拧紧,必要时更换弹性联轴器。更换后需重新进行伺服参数自整定。
5. 切割参数设置不当
振动频率、切割速度、下刀深度等参数不匹配会导致切割精度下降。例如,振动频率过高会使刀片发热变形,频率过低则切割阻力大。检查方法:对比工艺参数表,确认当前参数是否在推荐范围内。校准方法:进行试切,逐步调整参数。以切割5mm厚EVA泡棉为例,推荐振动频率为12000-15000次/分钟,切割速度200-300mm/s,下刀深度0.5-1mm。通过试切找到最佳组合,并记录到工艺库。
6. 工作台面不平或吸附力不足
工作台面不平会导致材料与台面间隙不一致,影响切割深度均匀性。吸附力不足则材料移动,造成尺寸偏差。检查方法:用直尺和塞尺检查台面平面度,误差应小于0.1mm/m²;检查真空吸附压力,应达到-0.06MPa以上。校准方法:重新铣削台面(使用专用铣刀,切削深度0.1-0.2mm);检查真空管路是否泄漏,清洁过滤网,必要时增加真空泵功率。
系统性校准流程
当精度下降时,建议按以下步骤进行系统性校准:
- 步骤1:清洁与检查:彻底清洁导轨、丝杠、刀片座,检查各部件磨损情况。
- 步骤2:机械精度校准:依次调整导轨直线度、丝杠反向间隙、刀片径向跳动。
- 步骤3:电气参数校准:检查伺服电机编码器,进行参数自整定,设置反向间隙补偿。
- 步骤4:工艺参数优化:通过试切调整振动频率、速度、深度,记录最佳参数。
- 步骤5:验证与记录:切割标准测试图形(如100mm×100mm正方形),测量尺寸偏差,应控制在±0.1mm以内。记录校准数据和更换部件,建立维护档案。
预防性维护建议
为保持长期精度,建议每500小时清洁导轨并润滑,每2000小时检查刀片和皮带,每半年校准一次机械精度。同时,保持环境温度在20±5℃,湿度40%-70%,避免粉尘进入传动部件。
核心要点
- 约70%的精度问题源于机械部件磨损或参数设置不当,需定期检查导轨与滑块间隙。
- 导轨直线度误差应小于0.02mm/300mm,滑块间隙大于0.05mm时需更换滑块。
- 刀片磨损超过0.1mm需更换,安装后刀尖径向跳动应小于0.03mm。
- 传动皮带下垂量应调整至5-10mm,丝杠反向间隙补偿值通常为0.01-0.05mm。
- 切割5mm厚EVA泡棉推荐振动频率12000-15000次/分钟,速度200-300mm/s。
- 工作台面平面度误差应小于0.1mm/m²,真空吸附压力需达到-0.06MPa以上。
常见问题
振动刀切割机精度下降的常见表现有哪些?
振动刀切割机精度下降通常表现为切割尺寸偏差、切口不垂直、重复定位精度变差,以及切割直线时出现波浪纹或尺寸漂移。
如何检查振动刀切割机的导轨是否需要校准?
用手推动切割头感觉是否有卡顿或松动,并用百分表测量导轨直线度,误差应小于0.02mm/300mm,超出则需清洁润滑或更换滑块。
振动刀片安装时应注意什么?
振动刀片安装时应清洁夹套和刀片座,确保无切屑,使用扭矩扳手按2-3N·m锁紧夹套,安装后刀尖径向跳动应小于0.03mm。
切割5mm厚EVA泡棉的推荐参数是什么?
切割5mm厚EVA泡棉推荐振动频率为12000-15000次/分钟,切割速度200-300mm/s,下刀深度0.5-1mm,需通过试切优化组合。
振动刀切割机预防性维护周期是多久?
振动刀切割机建议每500小时清洁导轨并润滑,每2000小时检查刀片和皮带,每半年校准一次机械精度,环境温度保持20±5℃。