
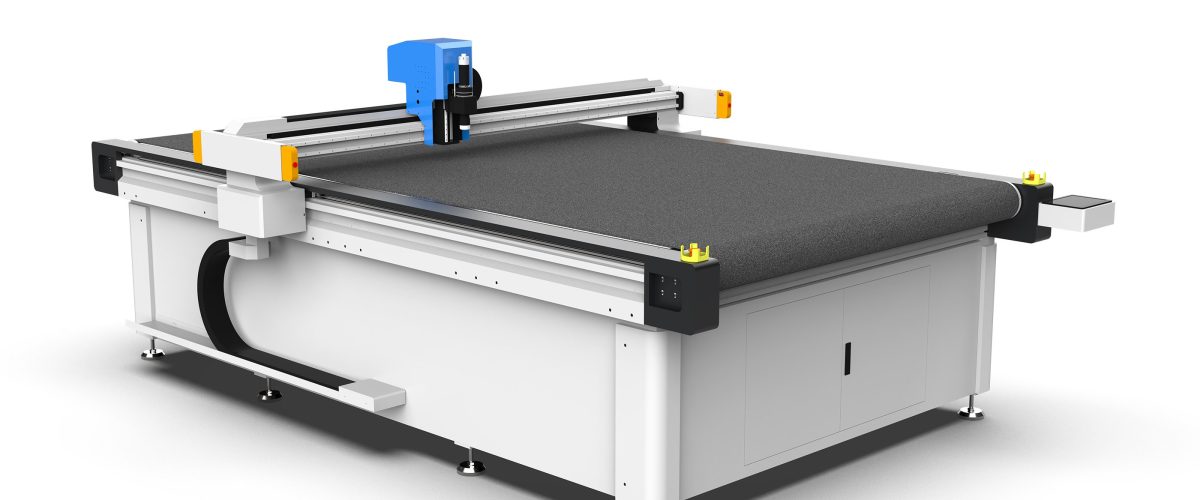
【Máquina de corte por cuchilla oscilante】es un equipo de control numérico que utiliza una cuchilla de alta frecuencia para cortar materiales flexibles, logrando un corte de alta precisión mediante sujeción neumática y accionamiento servo, ampliamente utilizado en el procesamiento de espuma, EVA, cuero y otros materiales.
Guía práctica de mantenimiento y reparación de la máquina de corte por cuchilla oscilante
La máquina de corte por cuchilla oscilante, como equipo central para el corte de materiales flexibles, su funcionamiento estable está directamente relacionado con la eficiencia de producción y la calidad del corte. Sin embargo, muchos usuarios, por falta de conocimientos sistemáticos de mantenimiento, provocan fallos frecuentes en el equipo y acortan su vida útil. Basado en experiencia real de reparación, este artículo resume un conjunto de soluciones operativas de mantenimiento y reparación, que abarcan la inspección diaria, el mantenimiento periódico y el tratamiento de fallos comunes, para referencia del personal de operación y mantenimiento del equipo.
I. Mantenimiento diario (ejecutar cada turno)
El mantenimiento diario es la primera línea de defensa contra fallos, de operación sencilla pero de vital importancia.
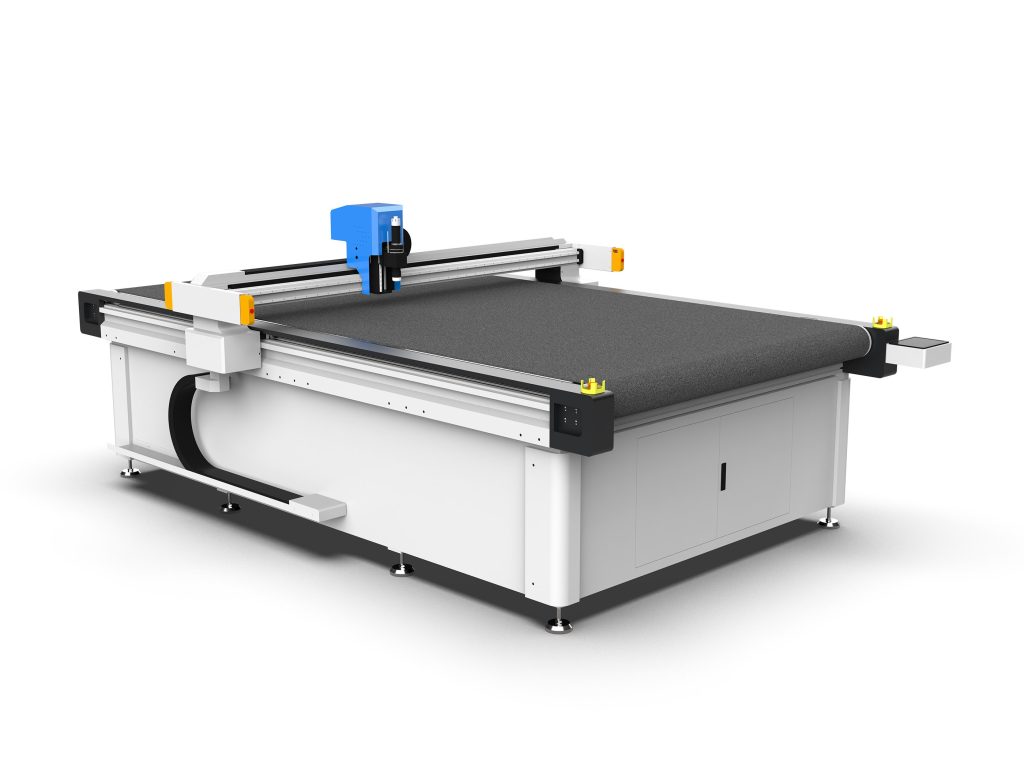
- Limpiar la superficie de trabajo y las guías: Al final de cada turno, retire los residuos de la superficie con una aspiradora o un cepillo de cerdas suaves, y luego limpie la superficie de las guías con etanol anhidro para garantizar que no se acumule polvo. La entrada de polvo en las guías agrava el desgaste y provoca una disminución de la precisión de corte.
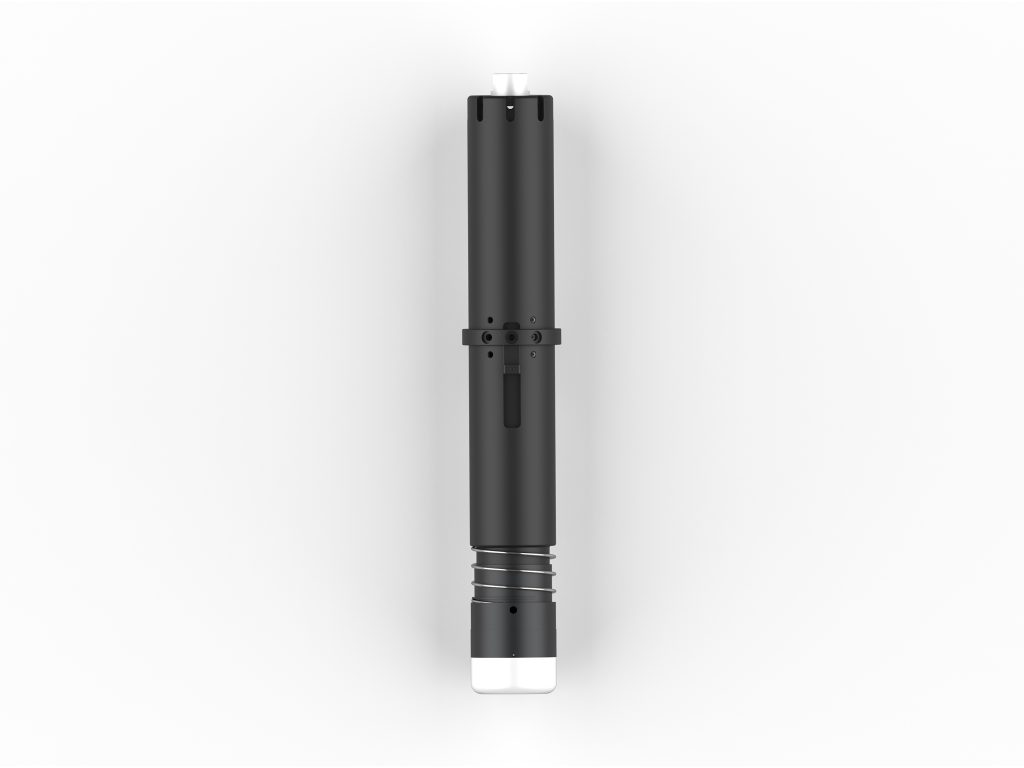
- Verificar el estado de la cuchilla: Observe si la punta de la cuchilla está desgastada o astillada. Si la resistencia al corte aumenta notablemente o aparecen rebabas en el corte, es necesario cambiar la cuchilla a tiempo. Normalmente, al cortar materiales de densidad media (como espuma EVA), la vida útil de la cuchilla es de aproximadamente 8-12 horas, variando según el material.
- Verificar la presión del suministro de aire: La máquina de corte por cuchilla oscilante suele utilizar sujeción neumática o refrigeración por soplado de aire; la presión del suministro de aire debe mantenerse estable entre 0,6 y 0,8 MPa. Comprobar el manómetro en cada turno; si es inferior a 0,5 MPa, se debe verificar si hay fugas en el compresor o en las tuberías.
- Limpiar el ventilador de refrigeración del armario eléctrico: Soplar con aire comprimido (presión ≤0,3 MPa) las rejillas de entrada y salida de aire del armario eléctrico para evitar que el polvo las obstruya y cause sobrecalentamiento. Cuando la temperatura ambiente supere los 40 °C, se recomienda aumentar la frecuencia de limpieza.
II. Mantenimiento periódico (semanal/mensual/trimestral)
1. Tareas de mantenimiento semanal
- Lubricar las guías lineales y los husillos: Utilizar grasa lubricante a base de litio (grado NLGI 2) para lubricar los patines de las guías y los husillos de bolas. Primero eliminar la grasa usada y luego aplicar una capa fina de forma uniforme; el exceso de grasa atrae polvo. Para modelos de alta velocidad (velocidad de corte >1 m/s), se recomienda lubricar una vez por semana.
- Verificar la tensión de la correa dentada: Presionar con el dedo la parte central de la correa dentada; la flecha debe estar entre 3 y 5 mm. Una tensión demasiado floja provoca pérdida de pasos, mientras que una demasiado tensa acelera el desgaste de los rodamientos. Para ajustar, aflojar los tornillos de la base del motor, desplazar el motor hasta la posición adecuada y apretar.
- Verificar el portabrocas: Confirmar que el portabrocas no esté flojo ni desgastado. Si la fuerza de sujeción disminuye, se debe cambiar el portabrocas o el casquillo de resorte. La excentricidad del portabrocas debe ser ≤0,02 mm, verificable con un comparador de carátula.
2. Tareas de mantenimiento mensual
- Limpiar o cambiar el filtro de aire: Desmontar el vaso filtrante de la unidad de tratamiento de aire, limpiar el cartucho con un detergente neutro, dejar secar y volver a montar. Si el cartucho está dañado u obstruido gravemente, debe cambiarse. Se recomienda revisarlo una vez al mes y cambiar el cartucho cada tres meses.
- Verificar conexiones eléctricas: Tras desconectar la alimentación, revise si los bornes y las conexiones de contactores dentro del armario eléctrico están flojos, y apriételos uno a uno con destornillador. Preste especial atención a los cables de potencia del motor y al cable del encoder, para evitar falsos contactos que provoquen alarmas.
- Probar paro de emergencia y dispositivos de seguridad: Pulse el botón de paro de emergencia y confirme que la máquina se detiene de inmediato y corta la potencia; verifique la sensibilidad de la cortina de seguridad (si la hay). Un dispositivo de seguridad defectuoso debe repararse de inmediato.
- Calibrar la precisión de corte: Corte una vez una figura de prueba estándar (por ejemplo, un cuadrado de 100 mm×100 mm) y mida la desviación dimensional real. Si la desviación supera ±0,1 mm, revise el desgaste de las guías, la tensión de la correa sincrónica o los parámetros de compensación de la herramienta.
3. Tareas de mantenimiento trimestral
- Cambiar el aceite lubricante: Para reductores o cajas de engranajes con lubricación por aceite, cambie el aceite cada 2000 horas de funcionamiento o cada trimestre (por ejemplo, aceite de engranajes ISO VG68). Al cambiarlo, drene el aceite usado y limpie el tapón de aceite.
- Revisar la cadena portacables: Compruebe si la cadena portacables está desgastada o deformada y si los cables tienen el aislamiento dañado. El radio de curvatura de la cadena portacables debe ser ≥7,5 veces el diámetro exterior del cable; si se detecta anomalía, sustitúyala a tiempo.
- Apretar los elementos de unión mecánicos: Con una llave dinamométrica, revise todos los pernos de unión mecánicos (como los pernos de montaje de las guías y los pernos de la bancada del motor) y apriételos según el par especificado por el fabricante. Normalmente, el par de un perno M6 es de 8-10 N·m y el de un M8 de 20-25 N·m.
- Limpiar el sistema de refrigeración: Si la máquina dispone de sistema de refrigeración por agua (como husillos de alta potencia), cambie el agua de refrigeración y limpie el depósito cada trimestre para evitar obstrucciones por incrustaciones. Se recomienda usar agua desionizada o refrigerante específico.
III. Diagnóstico y reparación de fallas comunes
1. Disminución de la precisión de corte
Posibles causas: desgaste de la guía lineal, holgura de la correa de sincronización, desgaste de la cuchilla, gran excentricidad del portabrocas de la herramienta, deriva de los parámetros del servomotor.
Pasos de diagnóstico:
① Verificar si la cuchilla está desgastada; sustituirla por una nueva y probar;
② Medir la excentricidad del portabrocas con un comparador de carátula; si es >0,02 mm, sustituir el portabrocas;
③ Verificar la tensión de la correa de sincronización y ajustarla al valor estándar;
④ Limpiar y lubricar la guía lineal; si el desgaste es grave (por ejemplo, con ranuras en la superficie), sustituir la guía;
⑤ Reajustar la ganancia del servomotor o restaurar los parámetros de fábrica.
2. Alarma del equipo «sobrecarga del servomotor»
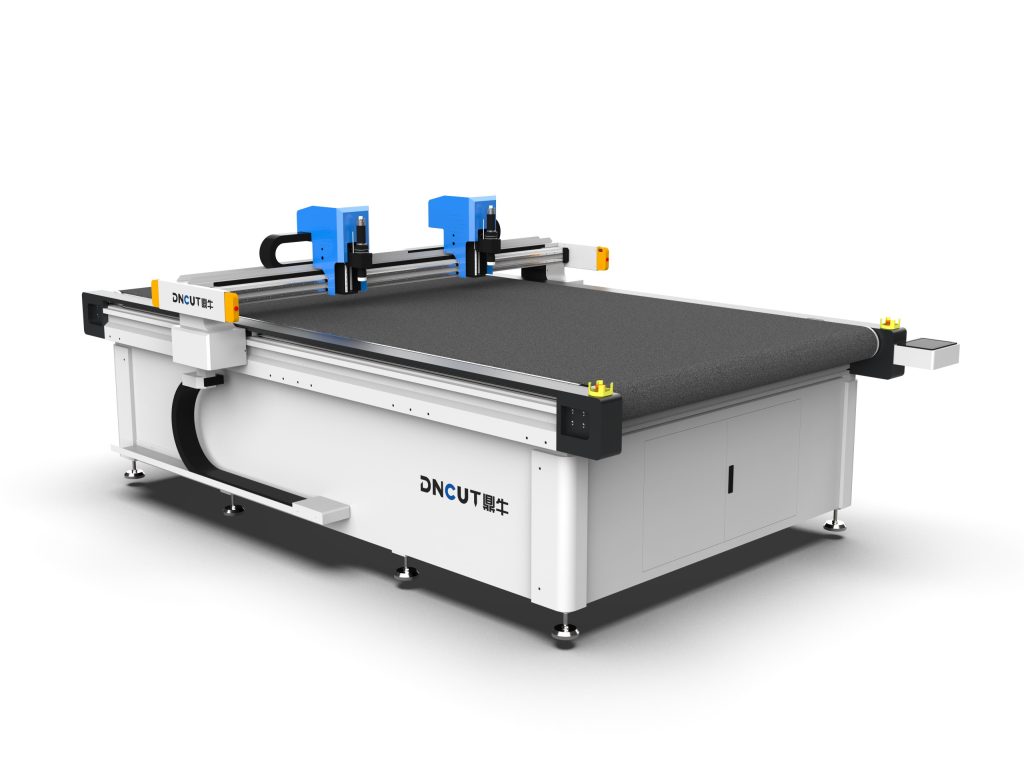
Posibles causas: resistencia mecánica excesiva, mal contacto en el cable de potencia del motor, parámetros incorrectos del variador, sobrecalentamiento del motor.
Pasos de diagnóstico:
① Con el equipo apagado, mover manualmente cada eje y comprobar si la resistencia es uniforme; si hay bloqueos, verificar si la guía lineal o el husillo carecen de lubricación o presentan cuerpos extraños;
② Verificar si el conector del cable de potencia del motor está flojo; medir la resistencia entre líneas con un multímetro (equilibrio trifásico);
③ Revisar la configuración de parámetros de sobrecarga del variador (como el múltiplo de sobrecarga) y ajustarla si es necesario;
④ Verificar la temperatura del motor; si supera los 80 ℃, mejorar la disipación de calor o reducir la carga.
3. Presión insuficiente en el sistema neumático
Posibles causas: fallo del compresor de aire, fugas en las tuberías, filtro obstruido, válvula reductora de presión dañada.
Pasos de diagnóstico:
① Verificar la presión de salida del compresor de aire; si es normal, revisar las tuberías;
② Aplicar agua jabonosa en las conexiones y observar si aparecen burbujas;
③ Limpiar o reemplazar el cartucho del filtro;
④ Ajustar la válvula reductora de presión; si no se puede regular, reemplazarla.
4. Desgaste anormal o rotura de la cuchilla
Posibles causas: parámetros de corte inadecuados (velocidad excesiva, profundidad de corte excesiva), presencia de impurezas duras en el material, instalación incorrecta de la cuchilla, refrigeración insuficiente.
Pasos de diagnóstico:
① Reducir la velocidad de corte (por ejemplo, de 800 mm/s a 500 mm/s) y la profundidad de corte (≤ 1/3 del espesor del material por pasada);
② Verificar si el material contiene impurezas metálicas;
③ Reinstalar la cuchilla, asegurando que el portabrocas esté limpio y la cuchilla perpendicular;
④ Activar el soplado de refrigeración, asegurando que el flujo de aire apunte al punto de corte.
IV. Precauciones de mantenimiento y reparación
- La seguridad es lo primero: antes de cualquier mantenimiento, se debe cortar la alimentación eléctrica y el suministro de aire, y colocar un cartel de advertencia de “No conectar”. Cuando se trate de mantenimiento eléctrico, debe ser realizado por un electricista certificado.
- Usar piezas originales: Para componentes clave como cuchillas, correas de sincronización y guías lineales, se recomienda usar piezas originales o de calidad equivalente, para evitar fallos secundarios debido a tolerancias dimensionales.
- Registrar un diario de mantenimiento: Establecer un archivo de mantenimiento del equipo, registrando el contenido de cada mantenimiento, las piezas reemplazadas y los fenómenos de falla, para facilitar el análisis de patrones y la preparación anticipada de repuestos.
- Control ambiental: El equipo debe instalarse en un ambiente con temperatura de 10-35 °C y humedad <70 %, evitando polvo y gases corrosivos.
Mediante la ejecución del plan de mantenimiento y los métodos de diagnóstico de fallas descritos anteriormente, se puede reducir significativamente la tasa de fallas de la máquina de corte por cuchilla oscilante y prolongar su vida útil. En la aplicación real, también es necesario ajustar adecuadamente el ciclo de mantenimiento según la frecuencia de uso del equipo y las características del material. La capacitación periódica de los operadores para asegurar que dominen las habilidades básicas de mantenimiento es clave para garantizar el funcionamiento estable del equipo a largo plazo.
Puntos clave
- El mantenimiento diario requiere limpiar las guías lineales en cada turno y verificar la presión del aire comprimido, que debe mantenerse estable entre 0,6 y 0,8 MPa.
- Al cortar espuma de EVA, la vida útil de la cuchilla es de aproximadamente 8-12 horas; una vez desgastada, debe reemplazarse a tiempo.
- Lubricar semanalmente las guías lineales con grasa de litio NLGI grado 2; en modelos de alta velocidad, una vez por semana.
- Calibrar mensualmente la precisión de corte; si la desviación de un cuadrado de 100 mm supera ±0,1 mm, es necesario investigar.
- Cambiar trimestralmente el aceite lubricante del reductor, cada 2000 horas de operación o una vez por trimestre.
- Cuando se active la alarma de sobrecarga del servomotor, verificar la temperatura del motor; si supera los 80 °C, es necesario mejorar la disipación de calor.
Preguntas frecuentes
¿Cuáles son los pasos clave del mantenimiento diario de la máquina de corte por cuchilla oscilante?
El mantenimiento diario incluye limpiar la mesa de trabajo y las guías lineales, verificar el estado de la cuchilla, confirmar que la presión del aire comprimido esté entre 0,6 y 0,8 MPa, y limpiar el ventilador de disipación del gabinete eléctrico.
¿Cuánto dura normalmente la cuchilla? ¿Cuándo debe reemplazarse?
Al cortar materiales de densidad media como espuma de EVA, la vida útil de la cuchilla es de aproximadamente 8-12 horas. Si aumenta la resistencia al corte o aparecen rebabas en el borde del corte, es necesario reemplazar la cuchilla.
¿Cómo diagnosticar el problema de disminución de la precisión de corte?
Cuando la precisión de corte disminuye, se debe verificar sucesivamente el desgaste de la cuchilla, el descentramiento del portabrocas (≤0.02 mm), la tensión de la correa sincrónica, el desgaste de las guías y los parámetros del servo.
¿Cómo investigar la alarma del equipo “sobrecarga del servo”?
Ante la alarma de sobrecarga del servo, se debe verificar la resistencia mecánica, la conexión de los cables de potencia del motor, los parámetros del controlador y la temperatura del motor (si supera los 80℃, se requiere disipación de calor).
¿Qué precauciones de seguridad se deben tener en cuenta durante el mantenimiento?
Antes del mantenimiento, es obligatorio cortar la alimentación eléctrica y el aire comprimido y colocar señales de advertencia; las reparaciones eléctricas deben ser realizadas por un electricista certificado; se deben usar piezas originales y registrar el historial de mantenimiento.