
Máy cắt thảm chân dạng sợi xoắn: Hướng dẫn đầy đủ từ chọn máy đến sản xuất hiệu quả
Thảm chân dạng sợi xoắn được ứng dụng rộng rãi trong nội thất ô tô và gia đình nhờ đặc tính chống mài mòn, dễ vệ sinh và êm chân. Tuy nhiên, việc cắt vật liệu sợi xoắn (thường là sợi xoắn PVC hoặc TPE, mặt sau ghép vải không dệt hoặc cao su) luôn là một bài toán khó: khuôn dập truyền thống có chu kỳ dài, chi phí cao; cắt thủ công có độ chính xác kém, hiệu suất thấp. Máy cắt dao dao động nhờ tính linh hoạt và độ chính xác đã trở thành thiết bị chủ lực trong gia công thảm chân dạng sợi xoắn. Bài viết này sẽ cung cấp một hướng dẫn kỹ thuật thiết thực từ bốn khía cạnh: chọn thiết bị, thông số quy trình, kỹ thuật vận hành và bảo trì.
I. Các thông số chọn máy cốt lõi của máy cắt thảm chân dạng sợi xoắn
Khi mua máy cắt thảm chân dạng sợi xoắn, không nên chỉ nhìn vào giá mà cần tập trung vào các thông số sau để đảm bảo thiết bị có thể xử lý vật liệu sợi xoắn ổn định lâu dài.
1. Loại đầu cắt và công suất
Việc cắt thảm chân dạng sợi xoắn thường sử dụng dao dao động (còn gọi là dao rung), lưỡi dao rung lên xuống tần số cao (tần số thường từ 10000-20000 lần/phút), tác động lực cắt lên vật liệu thay vì lực nén, do đó mép cắt gọn gàng, không xảy ra hiện tượng kéo sợi hoặc chảy mép. Đối với thảm chân dạng sợi xoắn có độ dày 10-25mm, nên chọn đầu cắt có công suất không dưới 1.5kW để đảm bảo vẫn có đủ lực xuyên thấu khi cắt tốc độ cao.
2. Khổ cắt hiệu dụng
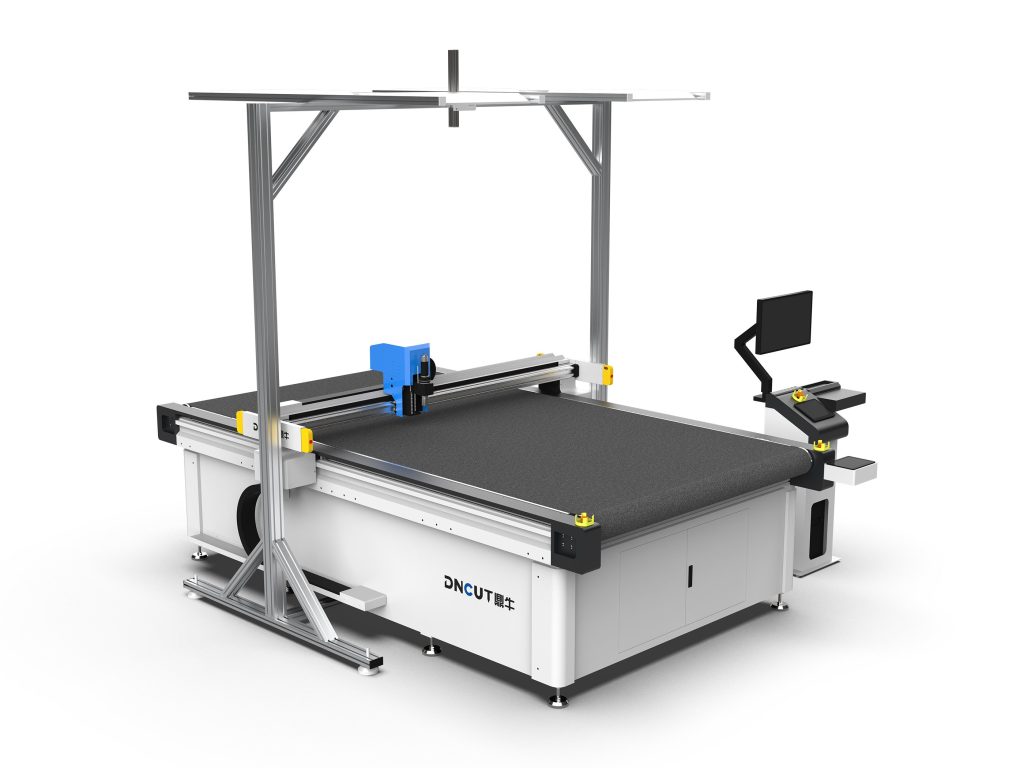
Dựa trên kích thước thảm chân thông thường (ví dụ thảm đơn lớn nhất khoảng 800mm×600mm), nên chọn thiết bị có khổ ít nhất 1600mm×2500mm để có thể bố trí cắt nhiều tấm thảm trong một lần, nâng cao hiệu suất sử dụng vật liệu. Nếu sản xuất thảm lớn (như 1200mm×1800mm), cần chọn máy có khổ lớn hơn, ví dụ 2100mm×3100mm.
3. Hệ truyền động và độ chính xác
Cắt thảm chân dạng sợi xoắn có yêu cầu độ chính xác cao (đặc biệt là đường viền mép và vị trí lỗ lắp), nên chọn máy sử dụng truyền động bánh răng thanh răng, độ chính xác định vị lặp lại phải đạt trong ±0.1mm. Đồng thời, chú ý đến công suất động cơ servo trục X, Y để đảm bảo không bị mất bước khi cắt vật liệu dày nặng.
4. Phương thức hút và cố định
Vật liệu sợi xoắn có nhiều lỗ và mềm, dễ bị xê dịch khi cắt. Do đó, thiết bị phải được trang bị bàn hút chân không, và công suất bơm chân không phải phù hợp với diện tích bàn (thường không dưới 5.5kW). Chức năng hút theo vùng cũng rất hữu ích, có thể bật chân không cho vùng tương ứng theo khu vực cắt thực tế, tiết kiệm năng lượng và lực hút tập trung hơn.
5. Lưỡi dao và kho dao
Đối với vật liệu sợi xoắn, khuyến nghị sử dụng dao sóng hoặc dao nhọn. Dao sóng phù hợp để cắt sợi xoắn dày hơn, giảm lực cản cắt; dao nhọn phù hợp với đường viền tinh xảo. Nếu thiết bị được trang bị hệ thống thay dao tự động (kho dao), có thể giảm đáng kể thời gian thay dao, nâng cao hiệu suất sản xuất. Chất liệu lưỡi dao nên chọn hợp kim cứng để có tuổi thọ cao hơn.
II. Thiết lập thông số quy trình cắt thảm chân dạng sợi xoắn
Thiết lập thông số hợp lý là chìa khóa để đảm bảo chất lượng và hiệu suất cắt. Các thông số dưới đây dựa trên kinh nghiệm gia công thảm chân dạng sợi xoắn thông thường (độ dày 15mm, mặt sau ghép vải không dệt), khi sử dụng thực tế nên điều chỉnh nhẹ theo lô vật liệu và tình trạng thiết bị.
1. Tốc độ cắt
Khuyến nghị đặt tốc độ ban đầu là 800-1200mm/s. Tốc độ quá nhanh sẽ khiến mép cắt xuất hiện gờ hoặc cắt không đứt; tốc độ quá chậm sẽ ảnh hưởng đến hiệu suất và có thể do ma sát sinh nhiệt khiến mép vật liệu bị chảy. Đối với sợi xoắn dày trên 20mm, khuyến nghị giảm xuống 600-800mm/s.
2. Tần số rung lưỡi dao
Tần số rung thường được đặt ở 12000-15000 lần/phút. Tần số càng cao, mép cắt càng mịn nhưng lưỡi dao cũng mài mòn nhanh hơn. Đối với sợi xoắn thông thường, 12000 lần/phút là đủ; nếu cắt thảm có hoa văn phức tạp, có thể tăng lên 15000 lần/phút để đảm bảo chi tiết rõ ràng.
3. Độ sâu xuống dao và áp lực dao
Độ sâu xuống dao nên lớn hơn một chút so với tổng độ dày vật liệu (ví dụ vật liệu dày 15mm, đặt độ sâu xuống dao là 16-17mm), đảm bảo cắt đứt hoàn toàn nhưng không cắt quá sâu vào bàn hút. Áp lực dao (khí nén hoặc điện) cần điều chỉnh theo mật độ vật liệu, thường đặt ở 0.3-0.5MPa, với tiêu chí là vật liệu không di chuyển và lưỡi dao không bị cong khi cắt.
4. Độ chân không hút
Độ chân không khuyến nghị duy trì ở -0.6 đến -0.8bar. Lực hút không đủ sẽ khiến vật liệu xê dịch trong quá trình cắt, gây sai lệch kích thước; lực hút quá lớn có thể khiến vật liệu bị nén quá mức, ảnh hưởng đến tính nhất quán của độ sâu cắt. Đối với sợi xoắn có độ xốp đặc biệt cao, có thể phủ một lớp màng PET mỏng lên bề mặt vật liệu để hỗ trợ hút.
III. Kỹ thuật vận hành và giải quyết các vấn đề thường gặp
1. Tối ưu bố trí
Sử dụng phần mềm cắt (như CAD/CAM hoặc phần mềm bố trí chuyên dụng) để bố trí tự động, cố gắng sắp xếp lồng ghép đường viền thảm chân, giảm phế liệu góc cạnh. Đối với thảm chân đối xứng trái phải, có thể sử dụng bố trí gương để nâng cao hơn nữa hiệu suất sử dụng vật liệu. Thông thường, bố trí tối ưu có thể nâng hiệu suất sử dụng vật liệu từ 70% lên trên 85%.
2. Thứ tự cắt
Khuyến nghị cắt các lỗ bên trong trước (như lỗ kẹp lắp), sau đó cắt đường viền ngoài. Như vậy có thể tận dụng tính toàn vẹn của vật liệu để duy trì hút ổn định, tránh sau khi cắt xong đường viền ngoài vật liệu bị lỏng khiến độ chính xác cắt lỗ trong giảm.
3. Vấn đề thường gặp và biện pháp
- Mép bị gờ: Kiểm tra lưỡi dao có bị mài mòn không, tăng nhẹ tần số rung hoặc giảm tốc độ cắt.
- Cắt không đứt: Tăng độ sâu xuống dao hoặc áp lực dao, kiểm tra lưỡi dao đã lắp đúng chưa.
- Vật liệu xê dịch: Tăng độ chân không, kiểm tra gioăng niêm phong bàn hút có nguyên vẹn không, hoặc dùng băng keo hỗ trợ cố định.
- Lưỡi dao gãy: Giảm tốc độ cắt, kiểm tra lưỡi dao có nhô ra quá nhiều không, hoặc vật liệu có lẫn tạp chất cứng không.
IV. Bảo trì và quy định an toàn
Bảo trì định kỳ là nền tảng đảm bảo thiết bị vận hành ổn định lâu dài. Khuyến nghị vệ sinh bàn và ray dẫn mỗi ca, kiểm tra tình trạng mài mòn lưỡi dao mỗi tuần (thường sau khi cắt liên tục 8-12 giờ cần thay hoặc mài), kiểm tra tình trạng bôi trơn bánh răng thanh răng mỗi tháng. Bơm chân không cần định kỳ vệ sinh lưới lọc để tránh mảnh vụn sợi xoắn làm tắc. Về an toàn, nghiêm cấm đưa tay vào vùng cắt khi vận hành, thiết bị phải được trang bị nút dừng khẩn cấp và bảo vệ bằng cảm biến quang (tùy chọn).
Tóm lại, việc chọn máy cắt thảm chân dạng sợi xoắn cần xem xét tổng hợp đặc tính vật liệu, quy mô sản xuất và yêu cầu độ chính xác, trong khi thông số quy trình hợp lý và vận hành chuẩn mực là chìa khóa để phát huy hiệu quả thiết bị. Hy vọng hướng dẫn này sẽ mang lại trợ giúp thiết thực cho thực tiễn sản xuất của bạn.