
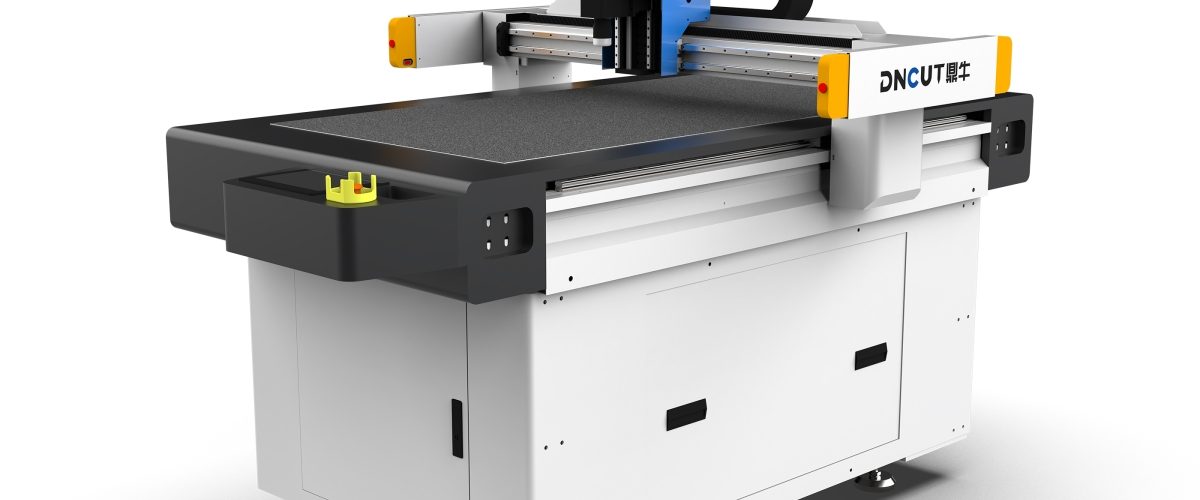
Máy cắt vải: Thiết bị cốt lõi để cắt vật liệu mềm
Trong các ngành may mặc, dệt may gia dụng, nội thất ô tô, máy cắt vải là thiết bị then chốt quyết định hiệu suất sản xuất và tỷ lệ sử dụng vật liệu. So với cắt thủ công truyền thống hoặc cắt bằng dao cơ khí, máy cắt vải CNC hiện đại sử dụng công nghệ dao dao động (oscillating knife), dao tròn hoặc laser để đạt được cắt tự động với độ chính xác và tốc độ cao. Bài viết này sẽ tập trung vào việc chọn thiết bị, thiết lập thông số công nghệ, giải quyết các vấn đề thường gặp và bảo trì, cung cấp các đề xuất thực tiễn có thể áp dụng ngay.
I. Các loại máy cắt vải chính và phạm vi ứng dụng
Theo nguyên lý cắt, máy cắt vải chủ yếu được chia thành máy cắt dao dao động, máy cắt dao tròn và máy cắt laser. Dao dao động cắt bằng cách dao động lên xuống tần số cao, phù hợp với hầu hết các loại vải dệt, đặc biệt là cắt nhiều lớp; máy cắt dao tròn phù hợp để cắt nhanh một lớp hoặc số ít lớp; máy cắt laser được dùng cho vải mỏng yêu cầu độ chính xác cực cao, nhưng cần lưu ý vấn đề cháy mép.
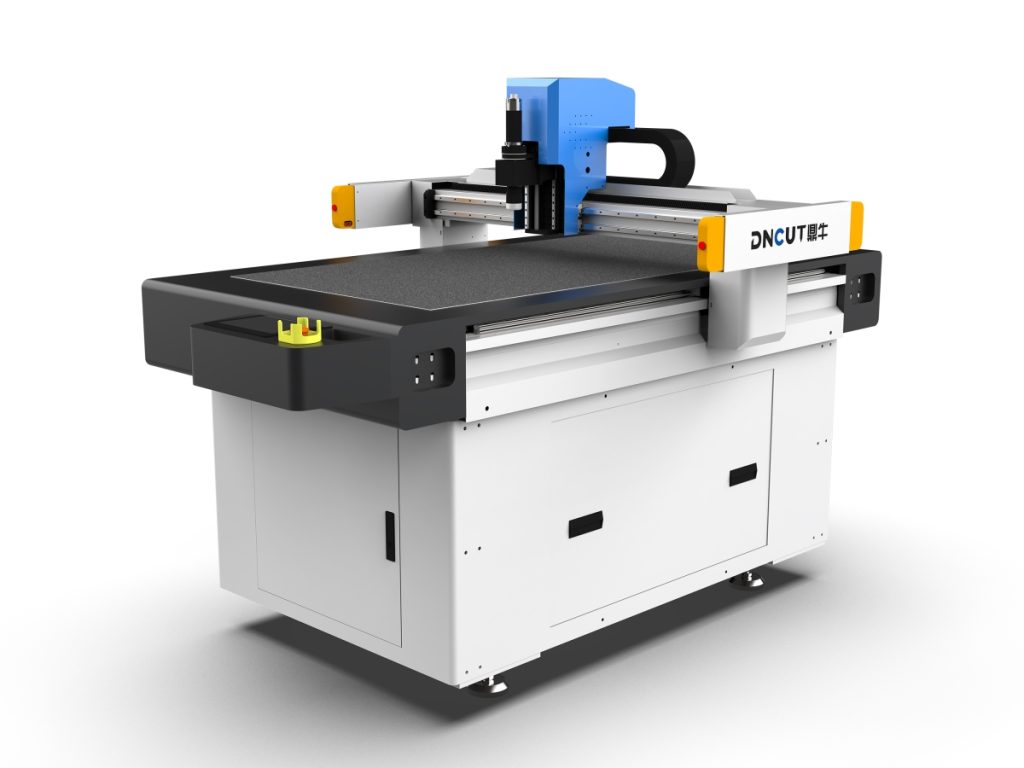
1. Máy cắt dao dao động
Máy cắt dao dao động là lựa chọn chính trên thị trường hiện nay, có thể trang bị nhiều loại đầu dao (như dao nhọn, dao tròn, dao đục lỗ), thích ứng với các vật liệu khác nhau. Ưu điểm là tốc độ cắt nhanh (tối đa 120 mét/phút), độ chính xác cao (±0,1mm), và có thể xử lý nhiều lớp vải (thường không quá 10 lớp, tùy thuộc độ dày vải). Đối với vải dày như denim, vải bạt, nên chọn dao dao động công suất lớn (công suất ≥1,5kW).
2. Máy cắt dao tròn
Máy cắt dao tròn có cấu trúc đơn giản, chi phí thấp, phù hợp để cắt liên tục một lớp hoặc 2-3 lớp vải mỏng. Tốc độ cắt có thể đạt 80 mét/phút, nhưng độ chính xác thấp hơn (±0,3mm), và không phù hợp với vải có độ đàn hồi cao, dễ bị biến dạng.
3. Máy cắt laser
Máy cắt laser sử dụng chùm tia laser năng lượng cao để nung chảy hoặc hóa hơi vật liệu, độ chính xác cắt có thể đạt ±0,05mm, và không có ứng suất cơ học. Tuy nhiên, cắt laser sẽ tạo ra mép cháy và mùi lạ, đặc biệt rõ rệt với vải chứa sợi hóa học, do đó chủ yếu được dùng trong các lĩnh vực đặc biệt như vải lọc công nghiệp, túi khí an toàn. Nếu bắt buộc phải dùng laser, nên trang bị hệ thống thổi khí hỗ trợ để giảm cháy.
II. Các thông số quan trọng khi chọn máy: Không chỉ nhìn giá
Khi mua máy cắt vải, cần xem xét tổng hợp các thông số sau, tránh “chỉ dựa vào giá”.
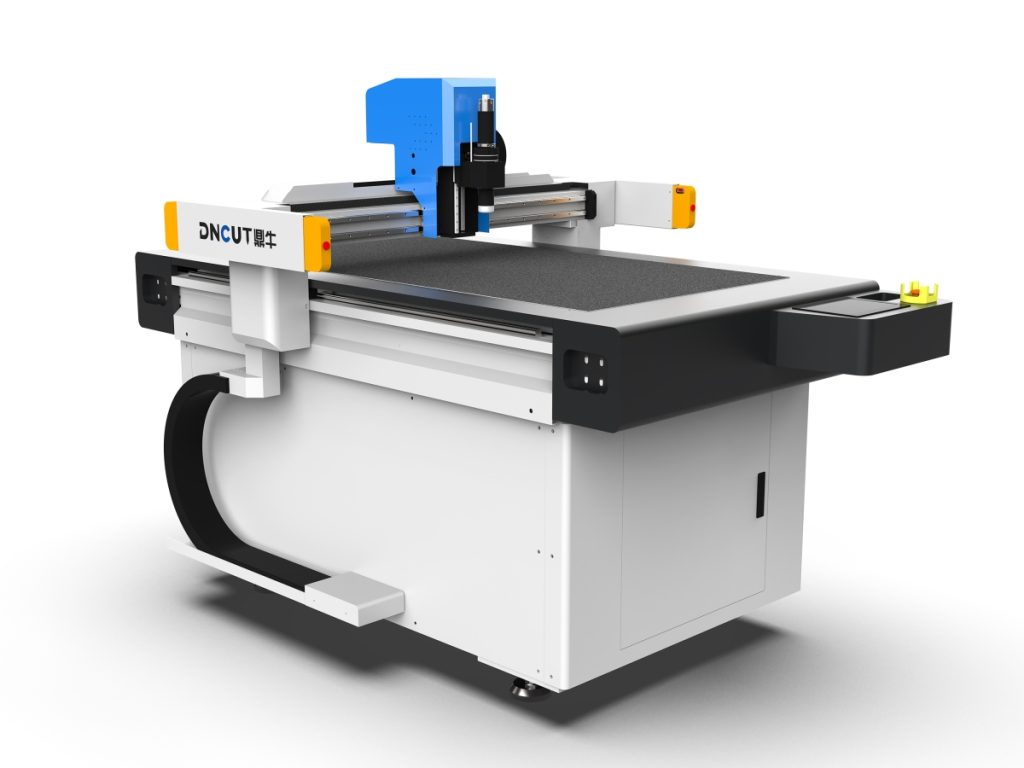
- Diện tích cắt hiệu dụng: Chọn theo khổ vải thường dùng. Ví dụ, nhà máy may thường dùng khổ 1,6m hoặc 1,8m, kích thước bàn máy cắt tương ứng nên từ 1,7m×2,5m trở lên để đảm bảo linh hoạt khi xếp bản cắt.
- Tốc độ cắt: Không phải càng nhanh càng tốt. Cắt tốc độ cao có thể ảnh hưởng đến độ chính xác, đặc biệt khi cắt nhiều lớp. Nên chọn thiết bị có phạm vi tốc độ điều chỉnh 0-120 mét/phút, và chú ý đến hiệu suất gia tốc (như ≥0,5G) để đảm bảo chất lượng cắt tại các góc.
- Độ chính xác cắt: Thường ±0,1mm là tốt. Đối với quần áo cao cấp hoặc nội thất ô tô, nên chọn máy có độ chính xác cao ±0,05mm.
- Độ dày cắt tối đa: Phụ thuộc vào loại vải và số lớp. Ví dụ, cắt 10 lớp denim (mỗi lớp khoảng 0,8mm) cần máy cắt có khả năng cắt ít nhất 8mm, khi đó nên chọn máy có công suất dao dao động ≥2kW.
- Hệ thống hút chân không: Khi cắt nhiều lớp, hút chân không có thể cố định vải, ngăn dịch chuyển. Lực hút nên ≥0,6MPa, và vùng hút nên có thể điều khiển theo vùng để tiết kiệm năng lượng và thích ứng với các kích thước bản cắt khác nhau.
- Hệ thống điều khiển: Ưu tiên chọn phần mềm hỗ trợ các định dạng phổ biến như DXF, PLT, và có chức năng tự động xếp bản, có thể nâng cao tỷ lệ sử dụng vật liệu 5%-15%.
III. Thiết lập thông số công nghệ: Ví dụ máy cắt dao dao động
Thiết lập thông số đúng ảnh hưởng trực tiếp đến chất lượng và hiệu quả cắt. Dưới đây là thông số tham khảo cho các loại vải thường gặp (ví dụ máy cắt dao dao động 1,5kW của một thương hiệu):
- Vải cotton (một lớp): Tần số dao động 18000 lần/phút, tốc độ cắt 60 mét/phút, góc đầu dao 45°, hút chân không 0,4MPa.
- Vải polyester (5 lớp): Tần số dao động 20000 lần/phút, tốc độ cắt 40 mét/phút, góc đầu dao 30°, hút chân không 0,6MPa.
- Vải denim (8 lớp): Tần số dao động 22000 lần/phút, tốc độ cắt 25 mét/phút, góc đầu dao 20°, hút chân không 0,8MPa, nên dùng hệ thống làm mát để ngăn đầu dao quá nhiệt.
- Da (một lớp): Tần số dao động 15000 lần/phút, tốc độ cắt 50 mét/phút, góc đầu dao 60°, hút chân không 0,3MPa, cần dùng đầu dao chuyên dụng cho da.
Lưu ý: Các thông số trên cần được điều chỉnh tinh theo trọng lượng thực tế của vải, lớp phủ và trạng thái thiết bị. Nên cắt thử mẫu nhỏ trước, quan sát chất lượng mép cắt (không xơ, không nóng chảy), sau đó mới sản xuất hàng loạt.
IV. Các vấn đề thường gặp và giải pháp
1. Mép cắt bị xơ hoặc tưa
Nguyên nhân có thể do đầu dao mòn hoặc tần số dao động quá thấp. Giải pháp: Kiểm tra độ mòn đầu dao, thay kịp thời (thường thay sau mỗi 500-800 mét cắt); tăng tần số dao động hợp lý (tăng 10%-15%); đối với vải dễ tưa, có thể dùng đầu dao răng cưa hoặc thêm xử lý nhiệt nóng chảy.
2. Lớp dưới bị lệch khi cắt nhiều lớp
Thường do lực hút chân không không đủ hoặc ma sát giữa các lớp vải nhỏ. Đề xuất: Kiểm tra áp suất bơm chân không có đạt trên 0,6MPa không; phun một ít sương nước giữa các lớp vải để tăng lực hút; giảm tốc độ cắt (giảm 20%) để đảm bảo mỗi lớp được cố định đầy đủ.
3. Độ chính xác cắt giảm
Đầu tiên kiểm tra thanh dẫn hướng và đai đồng bộ có bị lỏng hoặc mòn không, nên hiệu chuẩn bằng máy đo giao thoa laser mỗi quý một lần. Thứ hai, kiểm tra đầu dao có thẳng đứng không (độ lệch nên nhỏ hơn 0,02mm). Nếu vấn đề vẫn còn, có thể do thông số hệ thống điều khiển bị trôi, cần thực hiện lại việc đặt lại gốc và thiết lập bù dao.
V. Bảo trì: Chìa khóa kéo dài tuổi thọ thiết bị
Bảo trì hàng ngày máy cắt vải có thể giảm tỷ lệ hỏng hóc, đề xuất thực hiện kế hoạch sau:
- Hàng ngày: Vệ sinh sợi vải trên bàn máy và thanh dẫn hướng, kiểm tra đường ống hút chân không có bị tắc không, dọn sạch hộp thu bụi.
- Hàng tuần: Kiểm tra độ mòn đầu dao (dùng kính lúp quan sát lưỡi cắt), bôi trơn thanh dẫn hướng tuyến tính (dùng mỡ bôi trơn gốc lithium), kiểm tra bộ lọc khí.
- Hàng tháng: Hiệu chuẩn độ chính xác cắt (dùng hình mẫu kiểm tra tiêu chuẩn), kiểm tra độ căng đai đồng bộ (độ võng không quá 5mm), vệ sinh bụi bên trong tủ điều khiển.
- Hàng quý: Thay dầu bơm chân không (nếu là bơm dầu), kiểm tra kết nối điện có bị lỏng không, hiệu chuẩn toàn bộ độ chính xác thiết bị.
Ngoài ra, nên lập nhật ký vận hành thiết bị, ghi lại loại vải, số lớp, thông số và tình trạng bất thường mỗi lần cắt, thuận tiện cho việc truy xuất và tối ưu hóa.
VI. Mẹo thực tiễn nâng cao hiệu quả
- Tối ưu xếp bản: Sử dụng phần mềm xếp bản tự động, xoay, lật bản cắt để sắp xếp, có thể nâng tỷ lệ sử dụng vật liệu lên trên 85%. Ví dụ, với bản cắt hình chữ nhật, dùng cắt chung cạnh có thể giảm đường cắt.
- Quản lý theo lớp: Cắt riêng các loại vải khác nhau, tránh thông số không phù hợp do chênh lệch độ dày. Đối với đơn hàng xếp trộn, có thể đặt các loại vải có chất liệu tương tự vào cùng một lô.
- Thay đầu dao phòng ngừa: Không nên đợi đến khi chất lượng cắt giảm mới thay đầu dao. Lập kế hoạch thay theo số mét cắt, ví dụ thay sau mỗi 800 mét cắt, có thể giảm tỷ lệ phế phẩm.
- Tận dụng giá điện ban đêm: Đối với đơn hàng số lượng lớn, có thể sắp xếp cắt vào khung giờ giá điện thấp ban đêm để giảm chi phí năng lượng.
Tóm lại, vận hành hiệu quả máy cắt vải phụ thuộc vào việc chọn máy hợp lý, thiết lập thông số tinh tế và bảo trì quy chuẩn. Hy vọng các đề xuất thực tiễn trong bài viết này có thể giúp bạn tối ưu hóa quy trình sản xuất, đạt được giảm chi phí và tăng hiệu quả.