
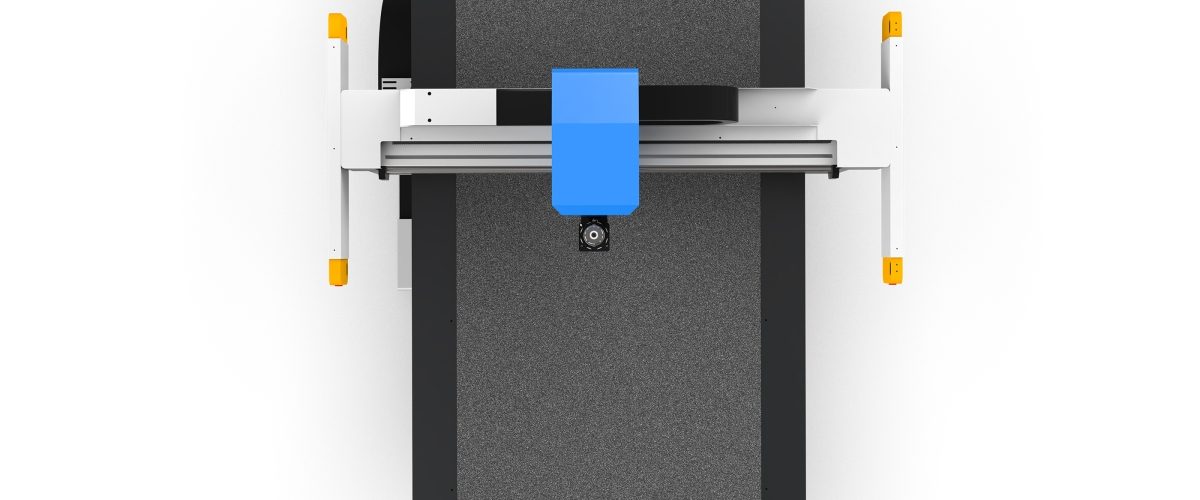
Раскройная машина для обивочной ткани: ключевое оборудование для повышения эффективности мебельного производства
В процессе производства мягкой мебели раскрой ткани является ключевым этапом, влияющим на себестоимость, качество и сроки поставки. Традиционный ручной раскрой зависит от квалифицированных рабочих, но сталкивается с такими проблемами, как низкая эффективность, нестабильная точность и большие отходы материала. С развитием технологий ЧПУ раскройная машина для обивочной ткани (также известная как раскройная машина с осциллирующим ножом, станок для резки гибких материалов) стала стандартным оборудованием для масштабного производства. В данной статье представлен практический анализ выбора оборудования, технических параметров, ключевых моментов эксплуатации и технического обслуживания, который послужит ориентиром для принятия решений мебельными предприятиями.
I. Основные типы и принцип работы раскройных машин для обивочной ткани
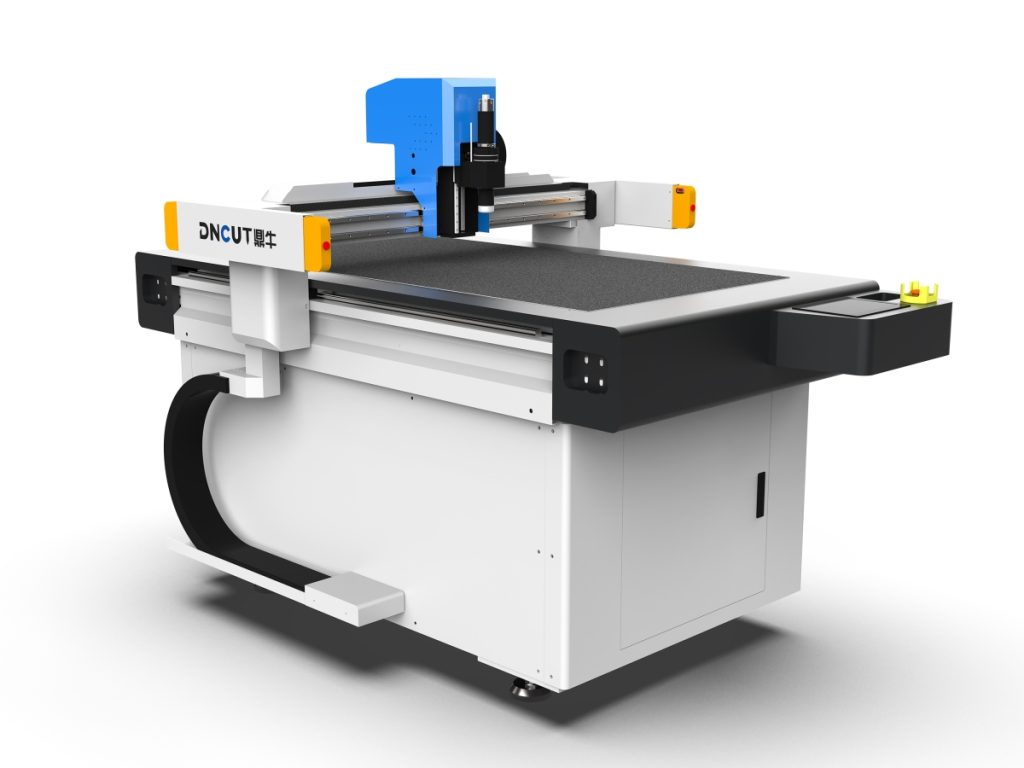
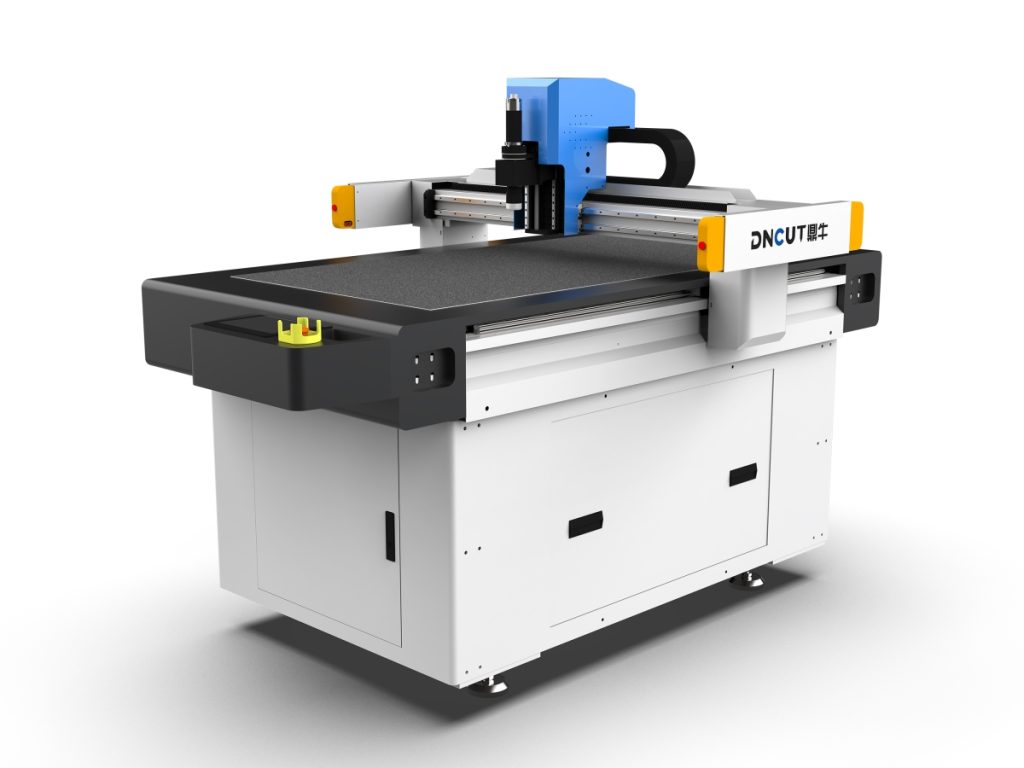
Раскройные машины для обивочной ткани в основном используют технологию резки осциллирующим ножом, при которой лезвие с высокой частотой колебаний осуществляет холодную резку гибких материалов, избегая опаливания кромок и неприятного запаха, характерных для лазерной резки. В зависимости от количества раскройных головок и конструкции рабочего стола распространены следующие типы:
- Одноголовочная раскройная машина: подходит для мелкосерийного и многономенклатурного производства, имеет низкую стоимость инвестиций и высокую гибкость.
- Многоголовочная раскройная машина: оснащена 2-4 независимыми раскройными головками, позволяющими одновременно резать различные детали кроя, повышая эффективность на 50%-200%, подходит для крупносерийных заказов.
- Планшетного и рулонного типа: планшетный тип подходит для уже разложенной ткани; рулонный тип может комплектоваться системой автоматической подачи для непрерывного раскроя.
Принцип работы: программное обеспечение CAD/CAM формирует траекторию раскроя, система управления приводит ножевую головку в движение по осям X/Y, при этом лезвие совершает высокочастотные вертикальные колебания (частота обычно 3000-8000 раз/мин), а вакуумный прижимной стол фиксирует ткань, обеспечивая точность раскроя.
II. Ключевые параметры выбора и практические рекомендации
При выборе раскройной машины для обивочной ткани необходимо учитывать характеристики продукции и потребности в производительности, обращая особое внимание на следующие параметры:
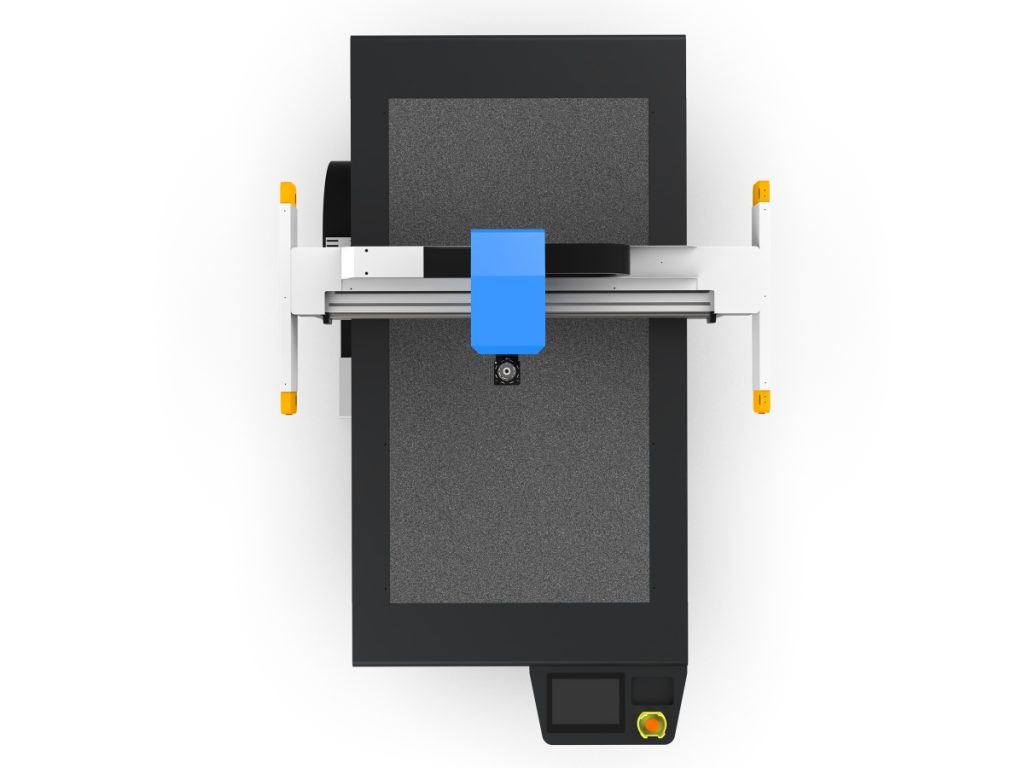
1. Эффективный размер раскроя
Распространённые размеры стола: 1600мм×2500мм, 2000мм×3000мм и др. Рекомендуется выбирать с запасом 10%-20% к максимальному размеру детали кроя. Например, длина деталей кроя основной обивочной ткани часто превышает 2 метра, поэтому следует отдавать предпочтение столам от 2500мм.
2. Толщина раскроя и адаптивность к материалам
Раскройная машина с осциллирующим ножом может обрабатывать гибкие материалы толщиной 0,5-50мм, включая обивочную ткань, кожу, ткань с поролоновым слоем и т.д. Необходимо убедиться, что максимальная толщина раскроя оборудования покрывает самый толстый материал (например, обивочная ткань с поролоновым слоем может достигать 30мм).
3. Точность резки и повторяемость позиционирования
Высокоточные модели обеспечивают точность позиционирования до ±0,1мм, повторяемость позиционирования ±0,05мм. Для обивочной ткани с требованиями к стыковке рекомендуется выбирать оборудование с точностью в пределах ±0,2мм.
4. Система вакуумного прижима
Сила прижима напрямую влияет на стабильность раскроя. Функция зонального прижима позволяет независимо управлять различными зонами, экономя энергию и адаптируясь к деталям кроя разных размеров. Мощность вакуумного насоса обычно составляет 5,5-11кВт, необходимо обеспечить достаточную мощность электроснабжения цеха.
5. Программное обеспечение и степень автоматизации
Оборудование должно быть совместимо с основными форматами CAD (DXF, PLT и др.), поддерживать автоматическую раскладку и оптимизацию траекторий. Система автоматической подачи сокращает время ручной настилки и подходит для крупносерийного производства рулонных тканей.
6. Лезвия и затраты на обслуживание
Осциллирующие лезвия являются расходным материалом, срок службы зависит от типа материала и частоты использования. Срок службы твердосплавных лезвий в 3-5 раз превышает срок службы обычных стальных, но их цена выше. Необходимо комплексно оценивать стоимость одного раскроя.
III. Технологический процесс и приёмы повышения эффективности
Правильный технологический процесс значительно продлевает срок службы оборудования и гарантирует качество раскроя:
- Настилка: убедитесь, что ткань ровная, без складок; при многослойной настилке прокладывайте между слоями тонкую бумагу во избежание слипания при прижиме. Толщина настила не должна превышать максимальную толщину раскроя оборудования.
- Прижим: включите вакуумный насос, запускайте раскрой после надёжного прижима. Для сильно воздухопроницаемой обивочной ткани можно накрыть слой пластиковой плёнки для усиления прижима.
- Настройка параметров: регулируйте частоту колебаний лезвия в зависимости от материала (высокая частота для твёрдых материалов, низкая для мягких) и скорость подачи (обычно 200-800мм/с).
- Контроль раскроя: после раскроя первой детали проверьте точность размеров, своевременно скорректируйте компенсацию траектории. При серийном раскрое проводите периодические выборочные проверки.
- Съём деталей и маркировка: после завершения раскроя отключите прижим, осторожно снимите детали кроя, избегая деформации растяжением. Можно использовать функцию маркировки оборудования для нанесения номеров деталей.
Приёмы повышения эффективности: использование программ автоматической раскладки для оптимизации размещения позволяет повысить коэффициент использования материала на 5%-15%; многоголовочное оборудование может параллельно резать различные детали, сокращая время смены лезвия; создание стандартизированных процессов настилки и съёма деталей сокращает вспомогательное время.
IV. Типичные проблемы и решения
1. Ворсистость или оплавление кромок деталей кроя
Причина: затупление лезвия или слишком низкая частота колебаний. Решение: регулярно проверяйте износ лезвия, своевременно заменяйте; для легкоплавких материалов (например, обивочной ткани с содержанием полиэстера) соответственно повышайте частоту колебаний и снижайте скорость подачи.
2. Отклонение размеров раскроя
Причина: ненадёжный прижим ткани, изгиб лезвия или износ передаточных компонентов. Решение: проверьте герметичность системы вакуумного прижима; откалибруйте вертикальность лезвия; регулярно смазывайте направляющие и винтовые передачи.
3. Недостаточная сила прижима
Причина: старение уплотнительных полос стола или неисправность вакуумного насоса. Решение: замените уплотнительные полосы; проверьте уровень масла и фильтры вакуумного насоса; убедитесь, что ткань покрывает всю зону прижима.
4. Обрыв лезвия
Причина: слишком высокая скорость подачи или наличие твёрдых предметов в материале. Решение: снизьте скорость подачи; перед раскроем проверьте ткань на наличие булавок, молний и других твёрдых предметов.
V. Техническое обслуживание и правила безопасности
Регулярное обслуживание является ключом к обеспечению долгосрочной стабильной работы оборудования:
- Ежедневно: очищайте стол и ножевую головку, проверяйте надёжность крепления лезвия, удаляйте обрезки с вакуумного прижимного стола.
- Еженедельно: проверяйте смазку направляющих, очищайте фильтры вакуумного насоса, проверяйте герметичность пневмосистемы.
- Ежемесячно: калибруйте точность оборудования (с помощью эталонного круга или квадрата), проверяйте натяжение приводных ремней, заменяйте изношенные лезвия.
- Ежеквартально: полная проверка электрической системы, замена масла вакуумного насоса (для масляных насосов), затяжка механических соединений.
Правила безопасности: запрещается просовывать руки в зону раскроя во время работы; при работе оборудования защитные кожухи должны быть закрыты; при замене лезвия надевайте перчатки, устойчивые к порезам; обеспечьте надёжное заземление во избежание накопления статического электричества.
VI. Анализ рентабельности инвестиций
На примере одноголовочной раскройной машины для обивочной ткани средней комплектации (стол 2000мм×3000мм, точность ±0,2мм) инвестиции составляют около 150-250 тыс. юаней. По сравнению с ручным раскроем эффективность повышается в 3-5 раз, коэффициент использования материала увеличивается более чем на 10%. При годовом объёме производства 100 тыс. метров обивочной ткани ежегодная экономия на оплате труда составляет 200-300 тыс. юаней, на материалах — 150-200 тыс. юаней, срок окупаемости инвестиций обычно составляет 6-12 месяцев. Для многономенклатурного мелкосерийного производства способность гибкой раскройной системы к быстрой переналадке представляет особую ценность.
Заключение
При выборе раскройной машины для обивочной ткани необходимо комплексно учитывать характеристики материалов, потребности в производительности и требования к точности. Рекомендуется предприятиям провести пробный раскрой на месте для проверки адаптивности оборудования к конкретной ткани. Правильная эксплуатация и обслуживание не только продлевают срок службы оборудования, но и обеспечивают постоянную прибыль предприятию. С развитием технологий интеллектуальной раскладки и автоматической подачи раскройные машины для обивочной ткани развиваются в направлении большей эффективности и интеллектуальности, и мебельным предприятиям следует выбирать наиболее подходящие автоматизированные решения с учётом собственного этапа развития.