
Ковровая резальная машина: ключевое оборудование для высокоэффективного и точного раскроя
Ковровые материалы отличаются большим разнообразием, включая резину, ПВХ, EVA, нейлон, полиэфирное волокно и др., причём их толщина, твёрдость и эластичность существенно различаются. Традиционная ручная резка или простое механическое разрезание не обеспечивают точности и производительности, тогда как профессиональная ковровая резальная машина за счёт oscillating knife (осциллирующего ножа) или лазерной технологии позволяет выполнять высокоточную и высокоскоростную автоматизированную резку. В данной статье подробно рассматриваются типы ковровых резальных машин, ключевые технические параметры, критерии выбора и ежедневное обслуживание — практическое руководство для вашего производства.
Основные типы ковровых резальных машин
По принципу резки ковровые резальные машины делятся на три основных типа:
- Резальная машина с осциллирующим ножом: использует высокоскоростное возвратно-поступательное движение лезвия для резки материала, подходит для ковров средней и высокой плотности из резины, ПВХ, EVA и др. Скорость резки достигает 1000–3000 мм/с, точность ±0,1 мм. Амплитуда лезвия обычно 2–5 мм, частота 2000–5000 ходов/мин. Преимущества — отсутствие термического воздействия, ровный срез, особенно подходит для многослойных композитных материалов.
- Лазерная резальная машина: расплавляет или испаряет материал высокоэнергетическим лазерным лучом, подходит для тонких ковров (например, ПВХ-ковров с печатью). Скорость резки свыше 10000 мм/с, точность ±0,05 мм. Однако лазерная резка сопровождается дымом и подгоревшими кромками, неприменима для резины и других галогенсодержащих материалов, а стоимость оборудования выше.
- Резальная машина с дисковым ножом: использует вращающееся дисковое лезвие, подходит для более тонких и однородных материалов, например EVA-пенопластовых ковров. Простая конструкция, низкая стоимость, но ограниченные возможности резки сложных фигур, точность обычно около ±0,5 мм.
Для большинства производственных задач ковровая резальная машина с осциллирующим ножом является предпочтительной благодаря широкой адаптируемости к материалам и высокому качеству среза.
Разбор ключевых технических параметров
При выборе ковровой резальной машины следует обратить внимание на следующие параметры:
- Толщина резки: модели с осциллирующим ножом обычно режут гибкие материалы толщиной 0,5–50 мм в зависимости от длины лезвия и амплитуды. Например, для резки резинового ковра толщиной 20 мм требуется конфигурация с амплитудой 5 мм и длиной лезвия 30 мм.
- Скорость резки: напрямую влияет на производительность. Фактическая скорость резки машины с осциллирующим ножом зависит от твёрдости материала и сложности контура, обычно составляет 500–2000 мм/с. Для простых прямолинейных резов можно приближаться к верхнему пределу; для сложных кривых необходимо снижать скорость для обеспечения точности.
- Точность позиционирования: обычно выражается повторяемостью позиционирования, качественные модели достигают ±0,05 мм. Высокая точность обеспечивается серводвигателями и прецизионными направляющими, что особенно важно для ковров с высокими требованиями к стыковке (например, ковров-пазлов).
- Размер рабочей поверхностиCommon sizes: 1600×2500 mm, 2100×3100 mm, etc. When selecting, consider the maximum dimensions of the finished carpet and layout efficiency. A larger working area allows reducing the number of joints and improving material utilization rate.
- Система управления: в основном применяется DSP или PLC-управление с поддержкой импорта CAD-файлов (форматы DXF, PLT). Некоторые модели высокого класса оснащены программным обеспечением автоматической раскладки, оптимизирующим траекторию резки и экономящим 5%–15% материала.
Как выбрать подходящую ковровую резальную машину
При выборе необходимо комплексно учитывать свойства материала, масштаб производства, требования к точности и бюджет:
- Соответствие материалу: резиновые ковры имеют высокую твёрдость и упругость — следует выбирать модель с осциллирующим ножом большой амплитуды (≥4 мм) и высокой частоты (≥3000 ходов/мин), оснащённую специальным волнистым лезвием для снижения сопротивления резке. EVA-ковры мягкие — можно использовать стандартную кромку. Для ПВХ-ковров с печатью, если нет требований к отсутствию подгоревших кромок, можно рассмотреть лазерную резку для повышения производительности.
- Оценка производительности: рассчитайте необходимую скорость исходя из суточного объёма. Например, суточный выпуск 500 ковров 1м×1м, при длине траектории резки 8 м на ковёр и эффективной работе оборудования 8 часов требуемая средняя скорость составит 8000 м / (8×3600 с) ≈ 0,28 м/с = 280 мм/с. С учётом времени на подготовку и смену материала рекомендуется выбирать модель с верхним пределом скорости выше 1000 мм/с.
- Требования к точности: для обычных противоскользящих ковров достаточно допуска ±1 мм, тогда как для ковров-пазлов или ковров с тонким рисунком может потребоваться ±0,2 мм. Цена высокоточных моделей обычно выше на 30%–50%.
- Степень автоматизации: функции автоматической подачи, автоматической раскладки, автоматической смены ножа снижают вмешательство оператора. Для крупносерийного стандартизированного производства рекомендуется выбирать модель с системой автоматической подачи, что повышает эффективность более чем на 20%.
- Бюджет и послепродажное обслуживание: цена отечественного оборудования около 80–200 тыс. юаней, импортного — 300–800 тыс. юаней. Необходимо учитывать поставку расходных материалов (лезвий, войлока) и время реакции послепродажной поддержки.
Ключевые моменты эксплуатации и обслуживания
Правильная эксплуатация и регулярное обслуживание продлевают срок службы оборудования и сохраняют качество резки:
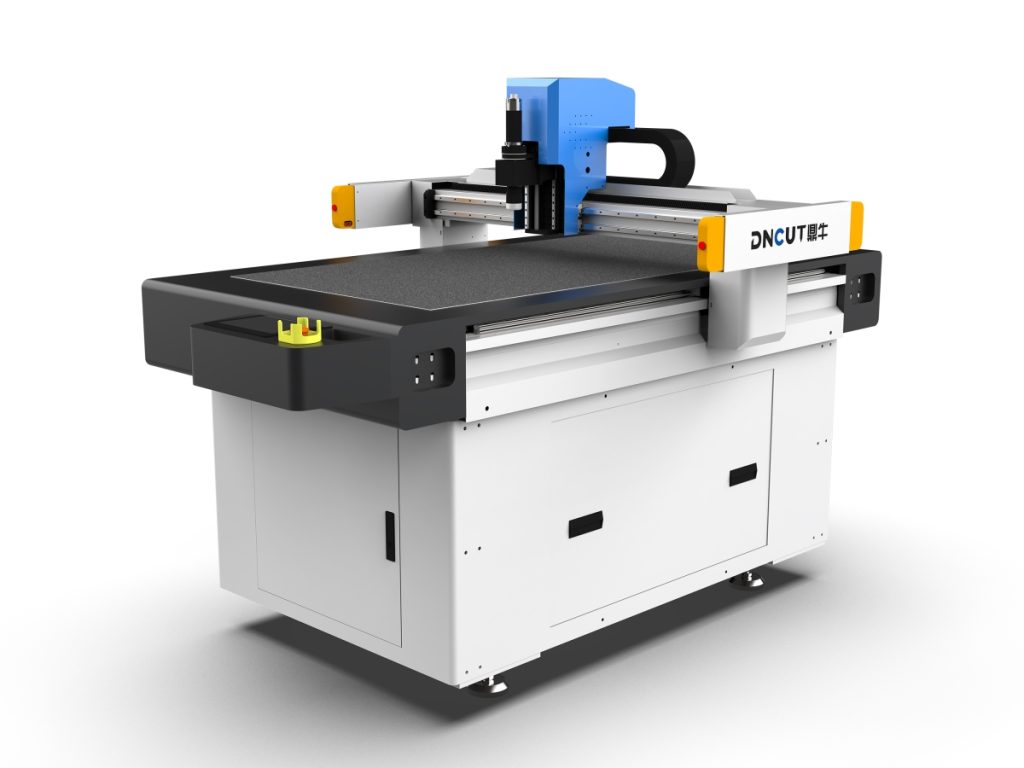
- Обслуживание лезвия: осциллирующее лезвие требует регулярной проверки на износ, обычно после 500–1000 м резки необходима заточка или замена. При резке резины износ происходит быстрее — рекомендуется проверять каждую смену. При установке лезвия обеспечивайте умеренное усилие зажима: слишком слабый зажим приводит к смещению резки, слишком сильный — к повреждению держателя.
- Уход за рабочим столом: поверхность стола обычно покрыта войлоком или пластиковой подложкой для защиты кончика лезвия и создания вакуумного прижима. Износ войлока снижает эффективность прижима и приводит к смещению материала. Рекомендуется заменять войлок каждые 3–6 месяцев или корректировать частоту в зависимости от интенсивности использования.
- Смазка и очистка: направляющие и ходовые винты требуют ежемесячной очистки и нанесения консистентной смазки. Пыль от резки (особенно от волокнистых ковров) следует своевременно удалять пылесосом, не допуская её попадания в привод.
- Оптимизация параметров: настраивайте скорость резки, амплитуду лезвия и способ подачи под разные материалы. Например, при резке толстой резины снижайте скорость до 300–500 мм/с и применяйте многослойную резку несколькими проходами для уменьшения деформации материала.
Типичные проблемы и решения
Проблема 1: Неровный край резки
Возможные причины: затупление лезвия, слишком малая амплитуда, слишком высокая скорость. Решение: замените лезвие, увеличьте амплитуду до 4–5 мм, снизьте скорость резки на 20%.
Проблема 2: Смещение материала
Возможные причины: недостаточный вакуумный прижим, старение войлока, коробление материала. Решение: проверьте давление вакуумного насоса (должно быть ≥0,06 МПа), замените войлок, для коробящихся материалов предварительно выровняйте прижимным валиком.
Проблема 3: Снижение точности резки
Возможные причины: износ направляющих, ослабление зубчатого ремня, дрейф сервопараметров. Решение: проверьте прямолинейность направляющих (погрешность должна быть ≤0,02 мм/м), отрегулируйте натяжение зубчатого ремня, выполните повторную калибровку сервосистемы.
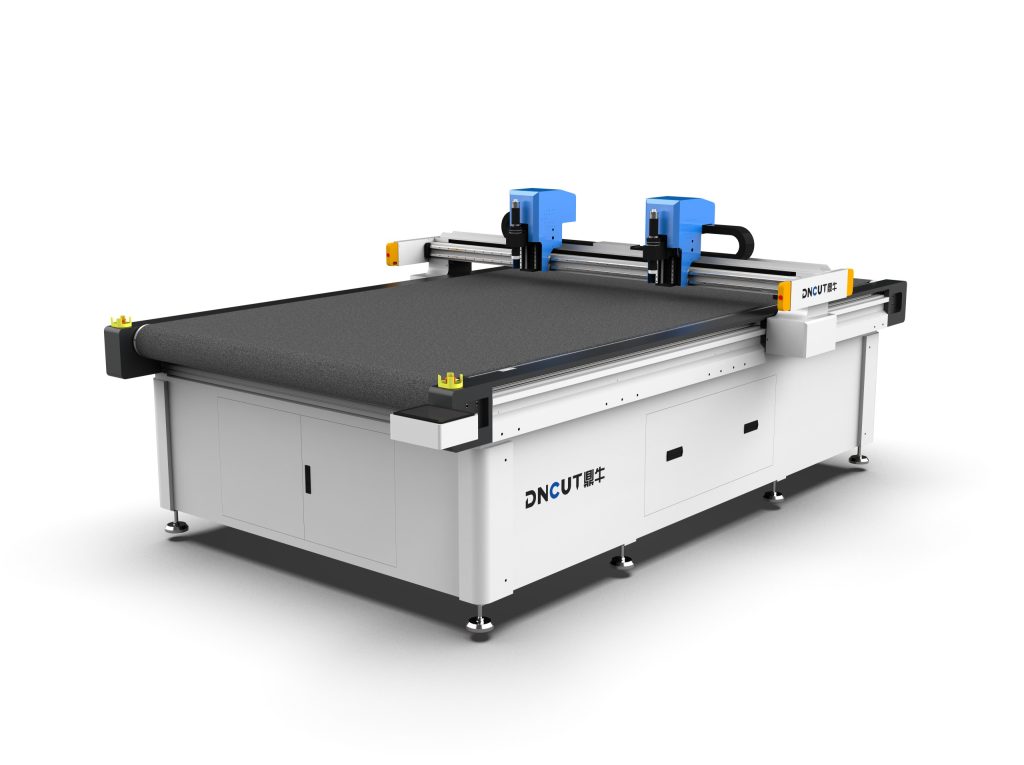
Проблема 4: Обрыв лезвия
Возможные причины: слишком высокая скорость резки, твёрдые включения в материале, неправильная установка лезвия. Решение: снизьте скорость, установите устройство обнаружения материала, устанавливайте лезвие согласно регламенту.
Отраслевые тенденции и перспективы
По мере развития ковровой отрасли в сторону персонализации и кастомизации ковровые резальные машины эволюционируют в направлении интеллектуализации и гибкости. Будущие тенденции включают:
- Визуальное распознавание и автоматическая коррекция: распознавание положения материала и рисунка с помощью камер для автоматического позиционирования при резке, особенно актуально для ковров с печатью.
- Совместная работа нескольких инструментов: оснащение осциллирующим ножом, дисковым ножом, пробивной головкой и другими инструментами для выполнения резки, пробивки, тиснения за один проход.
- Интернет вещей и удалённое обслуживание: сетевое подключение оборудования для удалённого мониторинга, предупреждения неисправностей и оптимизации параметров, сокращение простоев.
- Энергосбережение и экологичность: модернизация систем очистки дыма при лазерной резке, а также применение энергоэффективных приводов осциллирующего ножа.
Выбор подходящей ковровой резальной машины не только повышает качество продукции и производительность, но и снижает долгосрочные эксплуатационные расходы. Рекомендуется перед покупкой провести пробную резку на реальных образцах материала и оценить техническую поддержку и послепродажное обслуживание поставщика оборудования.