
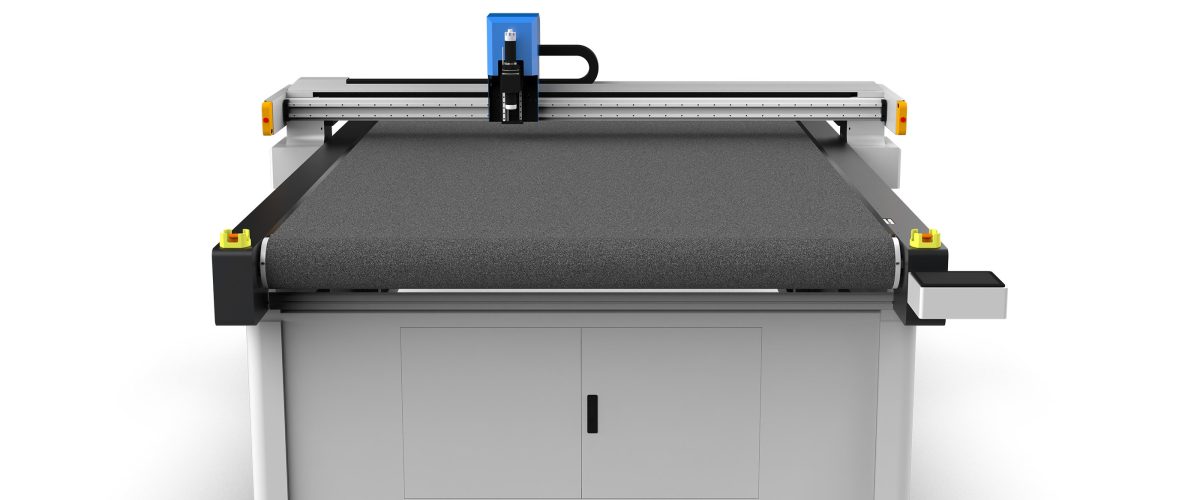
Режущий пробоотборный станок для упаковочных коробок: полный анализ процесса от выбора до эффективного применения
В полиграфической упаковочной отрасли этап изготовления образцов напрямую влияет на скорость заключения заказов и удовлетворённость клиентов. Традиционное ручное изготовление образцов relies на высечные ножи и ручную резьбу; для сложного образца упаковочной коробки часто требуется 2-3 часа, и точность трудно гарантировать. Режущий пробоотборный станок для упаковочных коробок (также называемый станком для изготовления образцов коробок, планшетным режущим станком) за счёт цифрового управления обеспечивает быстрое и точное изготовление образцов и стал ключевым оборудованием для повышения конкурентоспособности упаковочных предприятий. В данной статье с точки зрения практического применения систематически рассматриваются выбор оборудования, рабочие параметры, типичные проблемы и ключевые моменты обслуживания.
I. Основные типы режущих пробоотборных станков для упаковочных коробок и области применения
По принципу резки и конструкции основное оборудование делится на три типа:
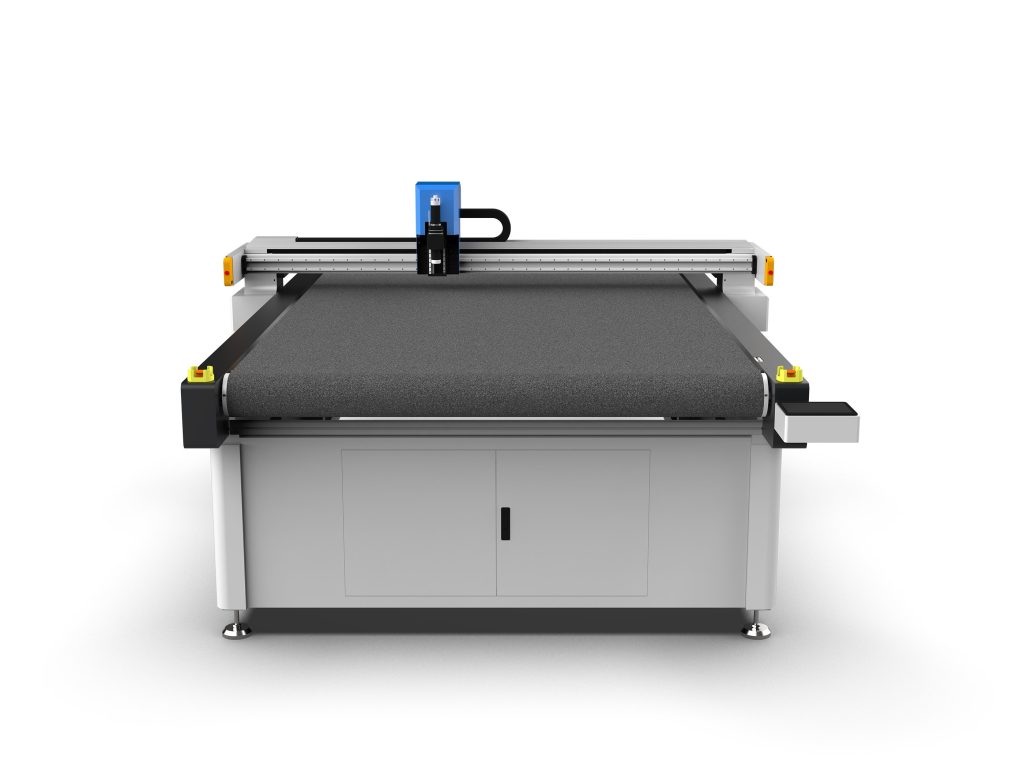
- Станок с осциллирующим ножом (oscillating knife cutting machine): лезвие вибрирует с высокой частотой (обычно 8000-15000 раз/мин), подходит для гофрокартона, картона, серого картона. Толщина резки достигает 15 мм (серый картон), хорошая вертикальность кромки — основная модель для изготовления образцов упаковочных коробок.
- Лазерный режущий станок: подходит для точной резки тонкого картона (≤2 мм), узкий рез (0,1-0,2 мм), но кромка имеет признаки обугливания и пожелтения, а эффективность резки серого картона низкая; чаще используется для внутренних вкладышей подарочных коробок.
- Станок с дисковым ножом: резка вращающимся лезвием, подходит для гибких материалов, таких как плёнки PET, PP, но при резке твёрдого картона легко образуются заусенцы.
Для изготовления образцов упаковочных коробок станок с осциллирующим ножом является первым выбором. Его преимущества: возможность резки различных материалов (картон, гофрокартон, серый картон, ПВХ, самоклеящаяся бумага), выполнение биговки, пунктирных линий, надрезки без замены инструмента, а также совместимость программного обеспечения с основными файлами проектирования коробок (например, ArtiosCAD, AutoCAD).
II. Расшифровка ключевых параметров и рекомендации по выбору
При покупке следует обратить особое внимание на следующие параметры, чтобы не быть введённым в заблуждение расплывчатой рекламой:
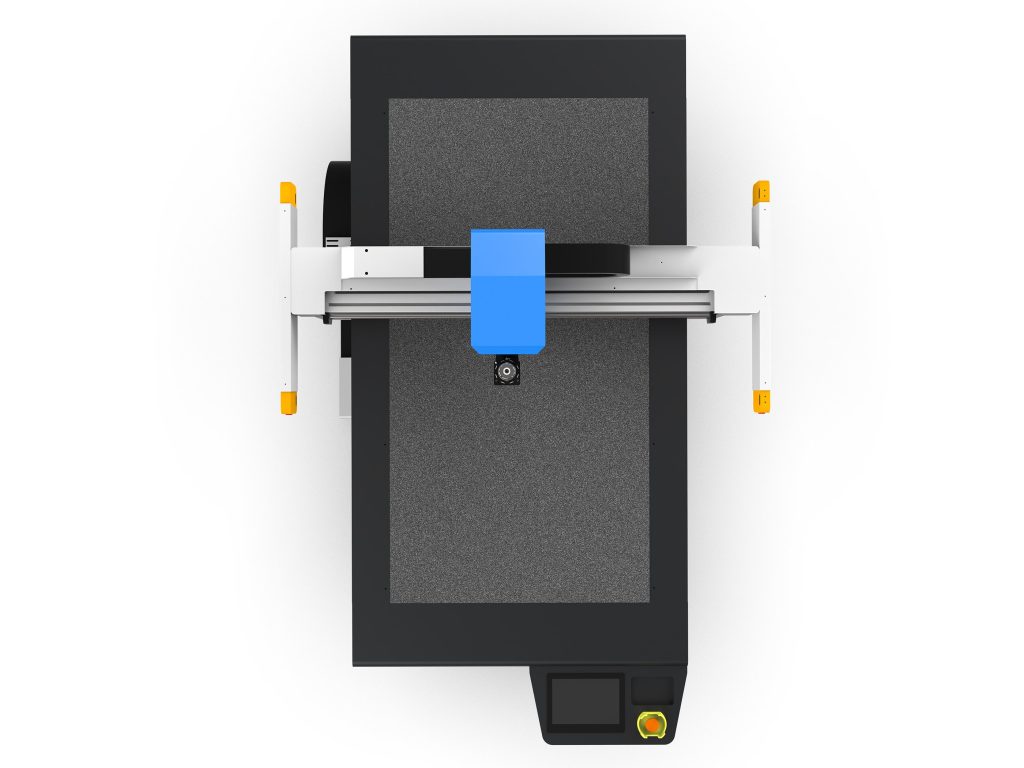
- Эффективная площадь резки (working area)Common working areas: 600×400 mm, 900×600 mm, 1200×800 mm. It is recommended to select ≥900×600 mm, which covers A3 format and most packaging box patterns. If large exhibition boxes are frequently produced, a working area of 1300×1000 mm or larger is required.
- Точность резки: повторяемость позиционирования (repeat positioning accuracy) должна быть ≤0,05 мм, фактическая точность резки ≤0,1 мм. Недостаточная точность приводит к смещению линий биговки и перекосу коробки после складывания.
- Скорость резки: скорость холостого хода достигает более 1000 мм/с, но фактическая скорость резки зависит от материала. Для гофрокартона обычно 300-500 мм/с, для серого картона 200-300 мм/с. Внимание: оборудование, заявляющее «высокую скорость», но с низким ускорением, на практике не обладает высокой эффективностью.
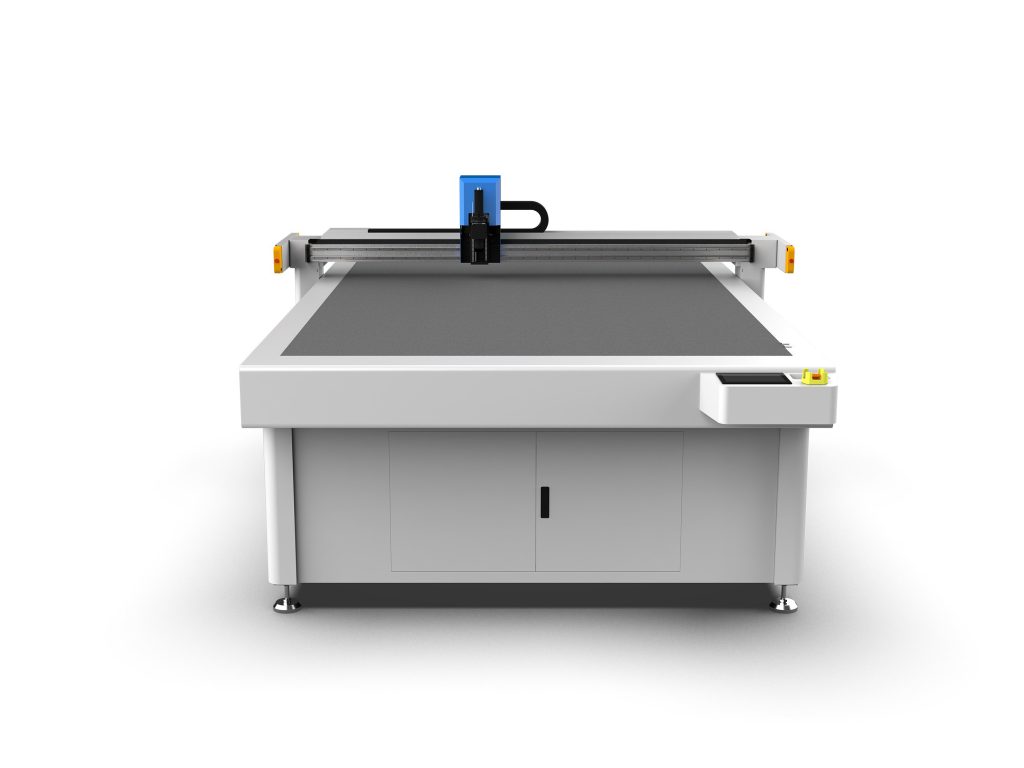
- Комплектация инструмента: как минимум оснащается осциллирующим ножом, биговальным роликом, ножом для пунктирных линий, ножом для надрезки. Модели высокого класса имеют систему автоматической смены инструмента (например, на 6 позиций), что снижает необходимость ручного вмешательства.
- Вакуумное притяжение: сила притяжения ≥-60 кПа, чтобы тонкая бумага не смещалась. Для гофрокартона требуется зональное притяжение для экономии энергии.
- Функции программного обеспечения: необходима поддержка прямого импорта DXF, AI, PDF, способность автоматически распознавать слои линий резки, линий биговки, пунктирных линий. Некоторые программы могут автоматически генерировать конструкции коробок (параметрическое проектирование), что значительно повышает эффективность.
Рекомендации по выбору: малым и средним упаковочным фабрикам или дизайнерским студиям следует отдавать предпочтение модели с осциллирующим ножом 900×600 мм с бюджетом около 80-150 тыс. юаней; крупным предприятиям или при высокочастотном изготовлении образцов можно выбрать модель 1300×1000 мм с автоматической сменой инструмента и CCD-видеопозиционированием, бюджет 200-400 тыс. юаней.
III. Методы эксплуатации: как обеспечить качество и эффективность изготовления образцов
1. Обработка файлов и оптимизация траекторий
Файлы проектирования необходимо разделить по цветам на слои: линии резки (красный), линии биговки (синий), пунктирные линии (зелёный), надрезка (жёлтый). После импорта в программу проверить замкнутость и наложение линий. Использование функции «оптимизация траекторий» сокращает холостой ход и может повысить эффективность более чем на 20%. Для гофрокартона линии резки должны быть короче линий биговки на 0,2-0,3 мм, чтобы избежать разрыва поверхности бумаги при складывании.
2. Настройка инструмента и параметров
Резка картона осциллирующим ножом: угол острия 30°, частота вибрации 10000 раз/мин, глубина погружения 0,5 мм (на 0,1 мм больше толщины бумаги), скорость 400 мм/с. Резка серого картона: угол острия 45°, частота 12000 раз/мин, глубина 1,2 мм (толщина бумаги 1,0 мм), скорость 250 мм/с. Биговка: давление биговального ролика 0,3-0,5 МПа, скорость 500 мм/с, ширина линии биговки 1,0-1,5 мм (регулируется в зависимости от толщины бумаги).
3. Фиксация материала и притяжение
Для тонкой бумаги (≤0,5 мм) необходимо включать притяжение по всей площади и накрывать воздухопроницаемой плёнкой (например, импортной притягивающей плёнкой из США), чтобы предотвратить сморщивание поверхности. Для гофрокартона достаточно силы притяжения -40 кПа, слишком большая может раздавить гофру. Для небольших образцов можно использовать малярный скотч для дополнительной фиксации краёв.
4. Проверка первого изделия и серийная стабильность
После изготовления первого изделия измерить ключевые размеры (например, длину, ширину, высоту коробки) штангенциркулем, погрешность должна быть ≤0,2 мм. Тест на складывание: сгиб по линии биговки на 180° без трещин. При появлении заусенцев проверить износ лезвия (обычно после резки 200-300 листов картона требуется замена лезвия).
IV. Типичные проблемы и решения
- Шероховатая кромка резки: износ лезвия или слишком низкая частота вибрации. Заменить лезвие, повысить частоту до 12000 раз/мин и выше.
- Растрескивание при складывании по линии биговки: слишком большое давление биговки или слишком узкий биговальный ролик. Снизить давление до 0,3 МПа, заменить биговальный ролик шириной 1,5 мм. Для серого картона можно сначала выполнить надрезку, затем биговку.
- Смещение материала: недостаточная сила притяжения или пыль на поверхности бумаги. Очистить поверхность стола притяжения, проверить герметичность вакуумного насоса, при необходимости добавить зоны притяжения.
- Непрорезание: недостаточная глубина погружения или слишком большой угол острия. Увеличить глубину на 0,1 мм, использовать острие 30°.
- Ошибка распознавания программой: нестандартный цвет линий или беспорядок в слоях. Использовать единые стандартные цвета RGB и объединять наложенные линии в CAD.
V. Обслуживание и управление расходными материалами
Ежедневно перед включением проверять затяжку лезвия, очищать направляющие и наносить литиевую смазку. Еженедельно очищать поверхность вакуумного стола от стружки, проверять целостность воздушных трубок. Ежемесячно калибровать датчик начала координат и смещение инструмента (резать крестовые линии стандартным тестовым файлом, измерять отклонение и компенсировать).
Что касается расходных материалов: срок службы лезвия осциллирующего ножа около 200-500 листов (в зависимости от материала), срок службы биговального ролика около 1000 биговок. Рекомендуется постоянно иметь 2-3 комплекта лезвий и записывать время замены. Режущая подложка (войлочная подложка) заменяется каждые 3-6 месяцев, иначе это влияет на эффект притяжения и стабильность глубины резки.
VI. Анализ рентабельности инвестиций
На примере станка с осциллирующим ножом стоимостью 100 тыс. юаней: в день можно изготовить 30-50 образцов упаковочных коробок (включая обработку файлов и резку), тогда как вручную — только 5-8. При стоимости 50-100 юаней за образец дневной доход составляет 1500-5000 юаней; за вычетом затрат на оплату труда и расходные материалы срок окупаемости инвестиций составляет около 3-6 месяцев. Что ещё важнее, быстрое изготовление образцов значительно повышает конверсию заказов клиентов и снижает потери от переделок из-за погрешностей образцов.
Резюме: при выборе режущего пробоотборного станка для упаковочных коробок необходимо тесно увязывать тип материала, требования к точности и потребности в производительности. В процессе эксплуатации следует уделять внимание разделению файлов на слои, соответствию параметров и проверке первого изделия, а в сочетании с регулярным обслуживанием можно достичь эффективного и точного изготовления образцов. Для упаковочных предприятий этот станок — не просто инструмент, а мощное средство сокращения сроков поставки и получения заказов.