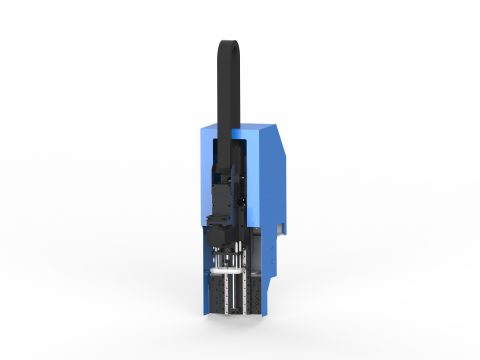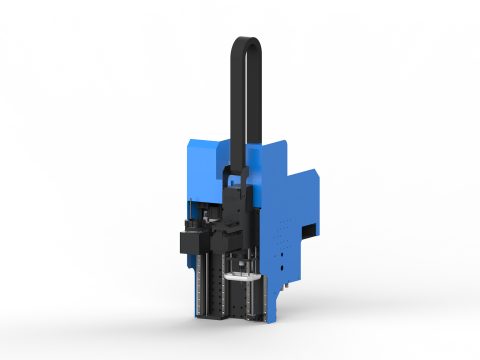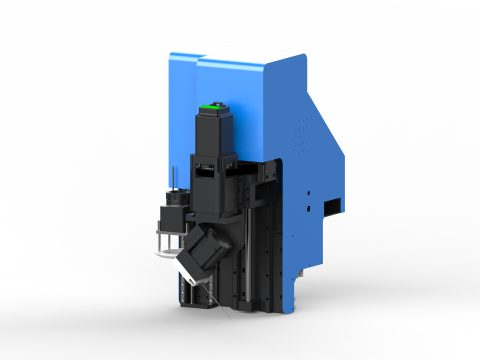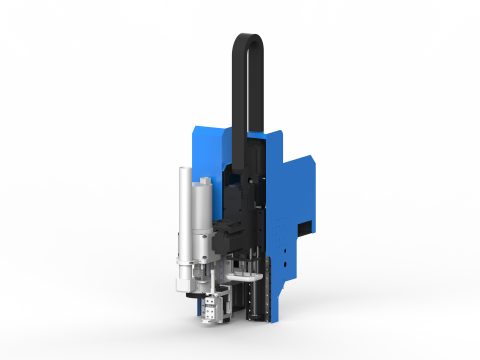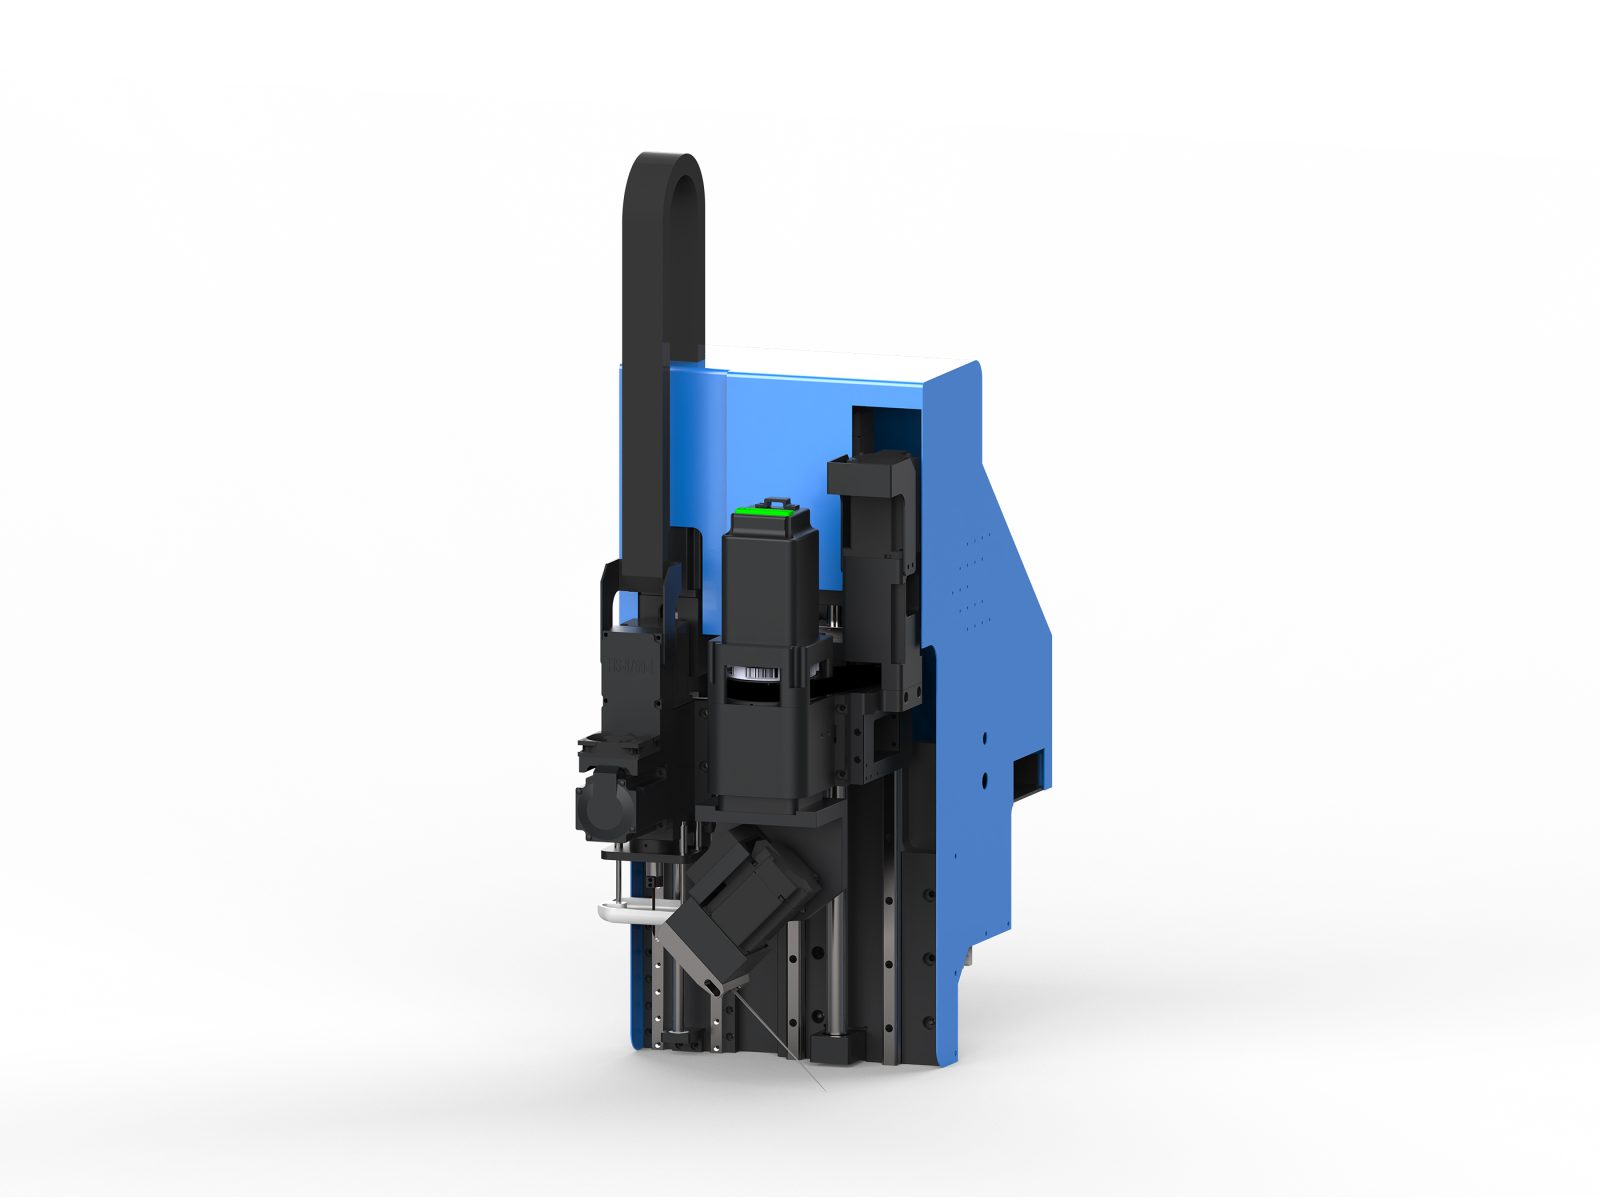
DF-H型ヘッドコンビネーションは、柔軟材の精密加工を想定した二軸サーボ式刃具構成方案であり、一体型サーボ振動刀とサーボ斜切刀の二つの主要モジュールから構成されています。また、プロセス要件に応じて、刃座、円形パンチ、主軸、CCD視覚部品、インクジェットヘッドなどのモジュールを組み合わせることが可能です。このコンビネーションは、同一ワークピースに対して外周カットと同時にラウンジまたは継ぎ目斜面加工が必要なシーンを対象としており、二つのサーボ刃具の自動切り替えにより、交換刀および2回目の装着を削減し、EVA包装内張り、スポンジ製品などの成型精度および接合の適合性を向上させます。
核心特点
- 2サーボ刃交換自動化:振動刃と斜め切り刃はともにサーボ駆動で、プログラム指令に従って自動で工具交換が行え、輪郭カットと斜面加工を一度の装着内で連続して行うことができます。
- Servo Oscillating Knife Cutting Soft Materials:EVA、スポンジ、発泡フォームなどの軟質素材に適しており、輪郭を正確にカットし、柔軟な素材への追随性が優れています。
- Servo Oscillating Knife for Bevel and Seam Processing:厚板のケガキ加工および接合斜面加工が可能。角度および深さはプログラムで制御され、後続の接合部に一貫したフィット面を提供します。
- Modular head configuration:[dncut_knife_holder]、[dncut_punch]、[dncut_spindle]、[dncut_ccd]、[dncut_inkjet_head]などのモジュールを必要に応じて組み合わせ可能。打孔、フライス加工、視覚定位、識別マーク付加などの工程を兼ね備えています。
- [dncut_oscillating_knife]と[dninkjet]のオプション搭載可能CCD視覚コンポーネントを搭載することで、輪郭認識と位置決めカットが可能となり、インクジェットヘッドを組み合わせることでマーキングおよびトレーサビリティの実現が図られ、手動での位置合わせ作業を削減できます。
適用材料と業界
この組み合わせは、EVA、スポンジ、発泡フォーム、パールスパンなどの軟質および半硬質材の切断および斜面成形に適しており、包装インナーパッド、緩衝パッド、スポンジ製品、スポーツ用保護具、靴中底、ディスプレイ用品などに広く使用されます。特に形状が複雑で輪郭カットと斜面接合を必要とする異形部品加工に最適です。
Selection and Matching Recommendations
本組合に搭載されている一体型サーボ振動刀はサーボモーターによる直接駆動で、振動数3500回/分、振幅5mm、大きな振幅による往復打ち抜き力が強く、皮革、フォーム、複合材料などの軟質材料の厚物切断に適しています。
製品に外形輪郭の切断と同時に開先や継ぎ目斜面の加工ニーズがあり、工具交換や二次クランプを減らしたい場合は、DF-H款のヘッド組合せを優先的に検討できます。単一の輪郭切断が主体の場合は、工具構成を簡素化できます。周辺構成としては、ロール材送りまたはシート材送りシステム、レイアウト切断ソフトウェア、CCDビジョン位置決めと組み合わせることで、送り、認識、切断からマーキングまでの連続作業フローを形成できます。
主要技術パラメータ
- ヘッドモデル:DF-H款(ヘッド組合せ)
- 加工高さ:100mm(Hシリーズ拡大型)
- 振動刀タイプ:一体型サーボ振動刀
- 振動数:3500回/分
- 振幅:5mm
- 組合せ構成:一体型サーボ振動刀+サーボ斜切刀
- 交換可能モジュール:刃物台 / 振動刀 / サーボ斜切刀 / 円形パンチ / スピンドル / CCDビジョンコンポーネント / インクジェットヘッド(機種の対応状況によりオプション)
- サーボ斜切刀:振動数3500回/分、振幅5mm
- 適用材料:布地、皮革、フォーム、EVA、複合材料、段ボール、アクリル、木板など(選択したモジュールによる)
- 適用工程:輪郭切断、パンチング、圧痕、溝加工、フライス加工、ビジョン位置決め切断、インクジェットマーキング(選択したモジュールによる)
- 適用機種:鼎牛振動刀切断機シリーズ(機頭板は機種ごとにカスタマイズ装着)
- 備考:機頭は材料と工程に応じてカスタマイズ組み合わせ可能。具体的な構成は選定方案に準じる
FAQ
DF-H款機頭組み合わせはどのような材料に適用されますか?
EVA、スポンジ、フォーム、EPEなどの軟質・半硬質材料に適用され、包装内張り、緩衝クッション、スポーツプロテクター、靴材ミッドソールなどの業界で典型的に使用されます。
デュアルサーボ刀具はどのように自動切り替えを実現しますか?
振動刀と斜切刀はいずれもサーボ駆動で、プログラム指令により自動で工具交換を行い、交換時間は約1秒です。一回のクランプ内で連続して輪郭切断と斜面加工を完了できます。
サーボ斜切刀はどの程度の角度の開先を加工できますか?
斜切刀の角度はプログラム制御可能で、典型的な範囲は0-45°、角度制御精度±0.5°、深さ繰り返し精度±0.1mmであり、厚材の開先や継ぎ目斜面のニーズに対応します。
CCD視覚コンポーネントは組み合わせの中でどのような役割を果たしますか?
CCD視覚コンポーネントは輪郭認識と位置決め切断を実現し、位置決め精度±0.05mmです。インクジェットヘッドと連携してマーキングとトレーサビリティを行い、手動位置合わせを削減し加工精度を向上させます。
DF-H款機頭組み合わせはどのように選定しますか?
製品に外形輪郭切断と開先・継ぎ目斜面のニーズが同時に存在し、工具交換や二次クランプを削減したい場合はDF-H款を優先的に検討できます。単一の輪郭切断が主な場合は、刀具構成を簡素化できます。
関連記事
DF-H款機頭組合せの核心的優位性は、輪郭切断と斜面加工を一度の段取りに統合できる点にあります。従来の加工方法では振動刀と斜切刀をそれぞれ使用する必要があり、複数回の段取りにより累積誤差が生じますが、デュアルサーボ刀具はプログラム指令により自動切替えが可能で、工具交換時間はわずか約1秒であり、効率を大幅に向上させます。サーボ振動刀はEVA、スポンジなどの軟質材料に対して良好な追従性を持ち、切口は平整です。一方、サーボ斜切刀は坡口の角度と深さを精密に制御し、後続の接合に一貫した贴合面を提供します。この協調作業は、包装内襯やスポーツ用防具など、異形構造部品と斜面接合を必要とする場面に特に適しています。
モジュール設計はDF-Hモデルのヘッド組み合わせのもう一つの大きな特徴です。ユーザーは加工要件に応じて、刃物ホルダー、丸穴パンチ、スピンドル、CCDビジョンコンポーネント、インクジェットヘッドなどのモジュールを組み合わせることができます。例えば、CCDビジョンコンポーネントを追加すると輪郭認識と位置決め切断が可能になり、位置決め精度は±0.05mmに達します。インクジェットヘッドと組み合わせるとマーキングとトレーサビリティを実現し、人手による位置合わせを削減できます。丸穴パンチは穴あけに、スピンドルはフライス加工に使用され、1台の設備で複数の工程を兼ねることができます。この柔軟性により設備投資が抑えられ、生産ラインの適応性が向上し、特に多品種・小ロットの柔軟材料加工シーンに適しています。
選定の際、製品に外形輪郭の切断と坡口(開先)・拼縫(継ぎ目)斜面のニーズが同時に存在し、工具交換と二次クランプを減らしたい場合は、DF-Hモデルのヘッド組み合わせが理想的な選択です。単一の輪郭切断が主体の場合は、工具構成を簡素化してコストを抑えることができます。周辺機器としては、巻材または枚材の送りシステム、レイアウト切断ソフトウェア、CCDビジョン位置決めと組み合わせて使用することを推奨し、送り、認識、切断からマーキングまでの連続作業フローを形成します。実際の運用では、材料の厚さと硬度に応じてサーボパラメータを調整し、精度を維持するために定期的に工具をメンテナンスする必要があります。この組み合わせは既に包装内装材、スポンジ製品、靴材の中底などの業界で広く採用されており、企業の成形精度と接合の密着度の向上を支援しています。