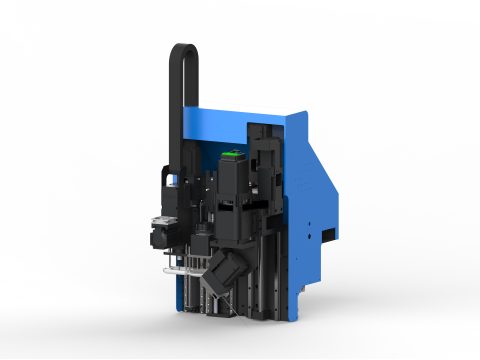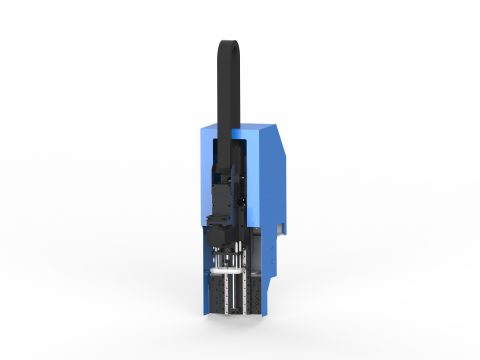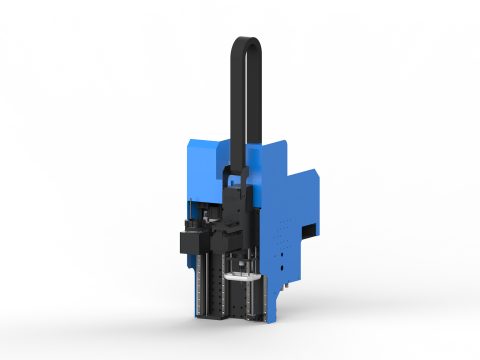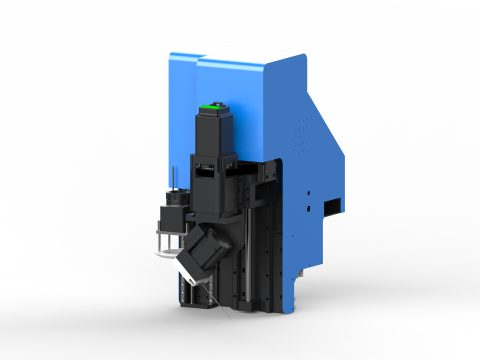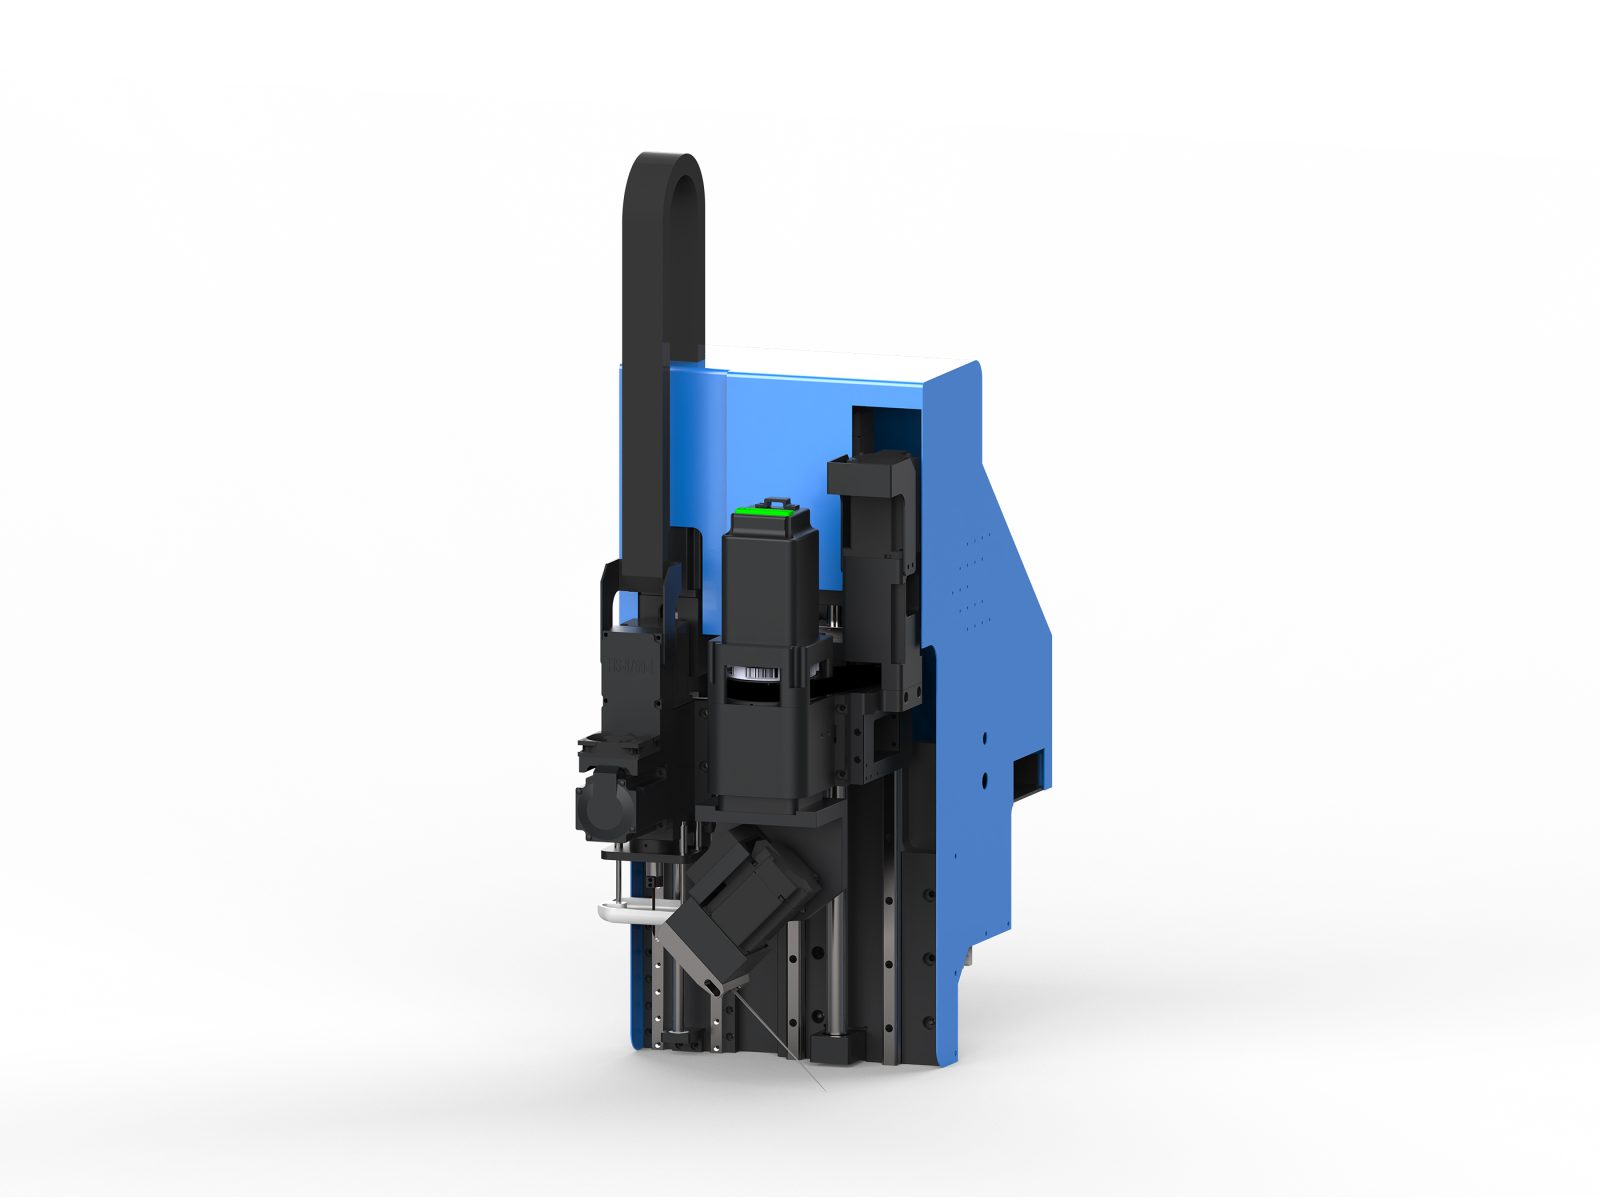
Die DF-H-Kopfkombination ist eine Dual-Servo-Messerkonfiguration für die Präzisionsbearbeitung flexibler Materialien. Sie besteht aus zwei Kernmodulen – einem integrierten servogesteuerten oszillierenden Messer und einem servogesteuerten Schrägschnittmesser – und kann je nach Prozessanforderung mit Messerhaltern, Rundstanzen, Spindeln, CCD-Visionskomponenten und Tintenstrahlköpfen kombiniert werden. Diese Kombination ist auf Bearbeitungsszenarien ausgelegt, bei denen am selben Werkstück sowohl Konturschnitte als auch Fasen oder Gehrungsschrägen erforderlich sind. Durch den automatischen Wechsel zwischen den beiden servogesteuerten Messern werden Werkzeugwechsel und zweite Aufspannung reduziert, wodurch die Formgenauigkeit und Passgenauigkeit von Produkten wie EVA-Verpackungseinlagen und Schaumstoffartikeln verbessert werden.
Kernmerkmale
- Automatischer Wechsel zwischen zwei servogesteuerten Messern: Oszillierendes Messer und Schrägschnittmesser werden beide servogesteuert und wechseln gemäß Programmanweisung automatisch. Konturschneiden und Schrägbearbeitung können in einer einzigen Aufspannung kontinuierlich ausgeführt werden.
- Servo-Oszillationsmesser zum Schneiden weicher Materialien: Geeignet für das Konturschneiden von weichen Materialien wie EVA, Schwamm und Schaumstoff; saubere Schnittkanten und gute Folgeeigenschaften bei flexiblen Materialien.
- Servo-Schrägmesser für Fasen und Fugen: Kann Fasen und Gehrungsschrägen an dicken Materialien bearbeiten; Winkel und Tiefe werden programmgesteuert, um eine gleichmäßige Passfläche für nachfolgende Verbindungen zu gewährleisten.
- Modulare Kopfkombination: Messerhalter, Rundstanze, Spindel, CCD-Visionskomponenten, Tintenstrahlkopf und weitere Module können nach Bedarf kombiniert werden, um Prozesse wie Bohren, Fräsen, visuelle Positionierung und Kennzeichnung zu vereinen.
- CCD und Tintenstrahl optional kombinierbar: In Verbindung mit der CCD-Visionskomponente können Konturerkennung und positioniertes Schneiden realisiert werden; in Verbindung mit dem Tintenstrahlkopf können Markierung und Rückverfolgbarkeit erfolgen, wodurch manuelle Ausrichtung reduziert wird.
Geeignete Materialien und Branchen
Diese Kombination eignet sich zum Schneiden und zur Schrägenformung von weichen und halbharten Materialien wie EVA, Schwamm, Schaumstoff und Pearl Cotton. Typische Anwendungen sind Verpackungseinlagen, Polsterkissen, Schaumstoffprodukte, Sportprotektoren, Schuhzwischensohlen und Präsentationsrequisiten; besonders geeignet ist sie für die Bearbeitung von Sonderstrukturteilen, die Konturzuschnitt und Schrägenverbindung erfordern.
Auswahl- und Konfigurationsempfehlungen
Die in dieser Kombination verbaute integrierte Servo-Oszillationsklinge wird direkt von einem Servomotor angetrieben, mit einer Oszillationsfrequenz von 3500 Umdrehungen/Minute und einer Amplitude von 5 mm. Die große Amplitude sorgt für eine starke hin- und hergehende Stanzkraft und eignet sich für das Schneiden dicker weicher Materialien wie Leder, Schaumstoff und Verbundwerkstoffe.
Wenn ein Produkt gleichzeitig Konturschnitt sowie Fasen- und Nahtschrägen erfordert und Werkzeugwechsel sowie zweite Aufspannung reduziert werden sollen, kann vorrangig die DF-H-Kopfkombination in Betracht gezogen werden; wenn überwiegend reiner Konturschnitt im Vordergrund steht, kann die Werkzeugkonfiguration vereinfacht werden. In der Ausstattung kann sie mit Rollenmaterial-Zuführ- oder Plattenmaterial-Zuführsystemen, Nesting-Schneidesoftware und CCD-Visionspositionierung kombiniert werden, um einen kontinuierlichen Arbeitsablauf vom Zuführen über das Erkennen und Schneiden bis zum Markieren zu bilden.
Wichtige technische Parameter
- Kopfmodell: DF-H-Ausführung (Kopfkombination)
- Bearbeitungshöhe: 100mm (H-Serie vergrößert)
- Typ des oszillierenden Messers: Integriertes Servo-Oszillationsmesser
- Schwingungsfrequenz: 3500 Umdrehungen/Minute
- Amplitude: 5mm
- Kombinationskonfiguration: Integriertes Servo-Oszillationsmesser + Servo-Schrägschneider
- Wechselbare Module: Messerhalter / Oszillationsmesser / Servo-Schrägschneider / Rundstanze / Spindel / CCD-Visionskomponente / Tintenstrahlkopf (je nach Modellunterstützung optional)
- Servo-Schrägmesser: Schwingungsfrequenz 3500 U/min, Amplitude 5mm
- Geeignete Materialien: Stoff, Leder, Schaumstoff, EVA, Verbundwerkstoffe, Pappe, Acryl, Holzplatten usw. (je nach gewähltem Modul)
- Geeignete Verfahren: Konturschneiden, Stanzen, Prägen, Nuten, Fräsen, Schneiden mit visueller Positionierung, Tintenstrahlkennzeichnung (je nach gewähltem Modul)
- Geeignete Maschinentypen: Dingniu Oszillationsmesser-Schneidemaschinen-Serie (Kopfplatte je nach Maschinentyp kundenspezifisch montiert)
- Hinweis: Der Schneidkopf kann je nach Material und Prozess individuell kombiniert werden; die konkrete Konfiguration richtet sich nach dem Auswahlkonzept.
FAQ
Für welche Materialien eignet sich die Schneidkopf-Kombination des Modells DF-H?
Geeignet für weiche und halbharte Materialien wie EVA, Schwamm, Schaumstoff und Pearl Cotton; typische Anwendungen sind Verpackungseinlagen, Polsterauflagen, Sportprotektoren und Schuh-Zwischensohlen.
Wie realisiert das Doppel-Servo-Messer den automatischen Wechsel?
Sowohl das oszillierende Messer als auch das Schrägschnittmesser werden servogesteuert und wechseln auf Programmbefehl automatisch; die Werkzeugwechselzeit beträgt etwa 1 Sekunde, sodass Konturschnitte und Schrägbearbeitung in einer einzigen Aufspannung kontinuierlich ausgeführt werden können.
Welchen Fasenwinkel kann das servoangetriebene Schrägschnittmesser bearbeiten?
Der Schrägschnittmesserwinkel ist programmgesteuert, typischer Bereich 0-45°, Winkelregelgenauigkeit ±0,5°, Tiefenwiederholgenauigkeit ±0,1 mm, um die Anforderungen an Fasen und Fugen-Schrägflächen bei dicken Materialien zu erfüllen.
Welche Rolle spielt die CCD-Visionskomponente in der Kombination?
Die CCD-Visionskomponente realisiert Konturerkennung und positionierendes Schneiden, Positioniergenauigkeit ±0,05 mm, in Verbindung mit dem Tintenstrahlkopf werden Markierung und Rückverfolgbarkeit abgeschlossen, manuelle Ausrichtung reduziert und die Bearbeitungsgenauigkeit erhöht.
Wie ist die DF-H Schneidkopf-Kombination zu konfigurieren?
Wenn das Produkt gleichzeitig Anforderungen an Konturschnitt sowie Fasen und Fugen-Schrägflächen aufweist und Werkzeugwechsel sowie zweites Spannen reduziert werden sollen, kann die DF-H Ausführung bevorzugt in Betracht gezogen werden; wenn überwiegend einfacher Konturschnitt im Vordergrund steht, kann die Werkzeugkonfiguration vereinfacht werden.
Weiterführende Literatur
- Der Markt für Innenraumkomponenten von New-Energy-Fahrzeugen treibt die kontinuierlich wachsende Nachfrage nach dem Schneiden mit dem oszillierenden Messer voran
- Dingniu war erfolgreich auf der 25. China International Leather Exhibition vertreten – laufende Vertragsabschlüsse vor Ort
- Wie man einen Hersteller von Oszillationsmesser-Schneidemaschinen auswählt: 8 überprüfbare Entscheidungskriterien
Der Kernvorteil der DF-H Messerkopfkombination liegt in der Integration von Konturschneiden und Schrägbearbeitung in einer einzigen Aufspannung. Herkömmliche Bearbeitungsmethoden erfordern den separaten Einsatz von Oszillationsmesser und Schrägmesser, wobei mehrfaches Aufspannen zu kumulativen Fehlern führt. Die Doppel-Servo-Messer hingegen wechseln automatisch per Programmbefehl, wobei die Werkzeugwechselzeit nur etwa 1 Sekunde beträgt, was die Effizienz erheblich steigert. Das Servo-Oszillationsmesser zeigt gute Folgeeigenschaften bei weichen Materialien wie EVA und Schaumstoff und liefert glatte Schnittkanten; das Servo-Schrägmesser kontrolliert präzise den Fasenwinkel und die -tiefe und bietet so eine gleichmäßige Passfläche für die nachfolgende Verbindung. Diese kooperative Arbeitsweise eignet sich besonders für Verpackungseinlagen, Sportprotektoren und ähnliche Anwendungen, die Sonderformteile und Schrägverbindungen erfordern.
Modulares Design ist ein weiteres Highlight der DF-H Schneidkopf-Kombination. Anwender können Werkzeughalter, Rundstanzen, Spindeln, CCD-Visionskomponenten und Tintenstrahlköpfe und weitere Module nach Prozessanforderungen kombinieren. Beispielsweise ermöglicht das Hinzufügen einer CCD-Visionskomponente die Konturerkennung und positionsgenaue Schnitte mit einer Positioniergenauigkeit von ±0,05 mm; in Kombination mit einem Tintenstrahlkopf lassen sich Markierungen und Rückverfolgbarkeit realisieren, wodurch manuelles Ausrichten reduziert wird. Rundstanzen dienen der Lochung, Spindeln der Fräsbearbeitung, sodass eine Maschine mehrere Prozessschritte abdeckt. Diese Flexibilität senkt die Investitionskosten und erhöht die Anpassungsfähigkeit der Produktionslinie, besonders geeignet für die Verarbeitung flexibler Materialien in Szenarien mit vielen Varianten und kleinen Losgrößen.
Bei der Auswahl ist die DF-H Schneidkopf-Kombination die ideale Wahl, wenn das Produkt gleichzeitig Anforderungen an Konturschnitte sowie an Fasen und Gehrungsschrägen für Stöße aufweist und Werkzeugwechsel sowie sekundäres Spannen reduziert werden sollen. Steht ausschließlich reines Konturschneiden im Vordergrund, kann die Werkzeugkonfiguration zur Kostensenkung vereinfacht werden. Als Zubehör wird die Kombination mit Rollen- oder Plattenmaterial-Zuführsystemen, Nesting- und Schneidesoftware sowie CCD-Vision-Positionierung empfohlen, um einen kontinuierlichen Arbeitsablauf vom Zuführen über das Erkennen und Schneiden bis zum Markieren zu bilden. In der Praxis müssen die Servoparameter an Materialdicke und -härte angepasst und die Werkzeuge regelmäßig gewartet werden, um die Genauigkeit zu erhalten. Diese Kombination wird bereits vielfältig in Branchen wie Verpackungseinlagen, Schaumstoffprodukten und Schuh-Zwischensohlen eingesetzt und hilft Unternehmen, Formgenauigkeit und Passgenauigkeit bei Stößen zu verbessern.