
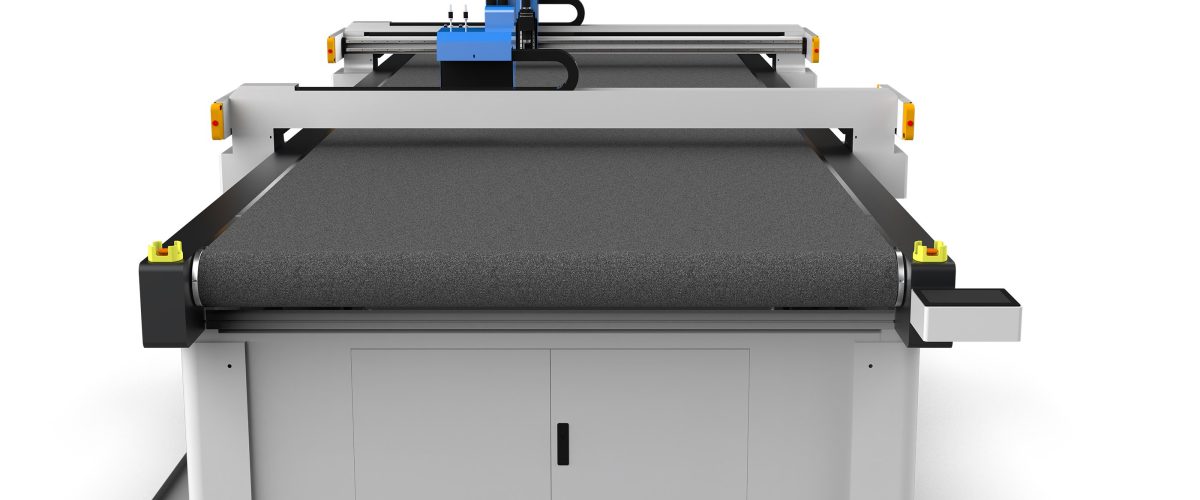
顆粒絨裁切機:選定から高効率生産までの完全ガイド
顆粒絨(ラムウール、顆粒カシミヤとも呼ばれる)は、表面に顆粒状の起毛ボールを持つ生地で、衣料、家庭用テキスタイル、玩具などの分野で広く使用されています。ふんわりとして柔らかく、変形しやすい特性のため、従来の裁断方法では精度と効率を確保するのが困難です。顆粒絨裁切機(通常は振動刀またはレーザー技術を採用)は、この課題を解決する鍵となる設備です。本記事では、顆粒絨裁切機の技術要点、選定パラメータ、操作テクニック、メンテナンス方法を詳しく解説し、生産の実用的な参考情報を提供します。
一、顆粒絨裁断の課題と設備タイプ
顆粒絨の裁断の難しさは主に3つの側面から来ています:
- ふんわりとして変形しやすい:生地の厚みが大きく、圧縮後に反発するため、裁断寸法が不安定になります。
- 毛羽の脱落:裁断過程中に大量の繊維粉塵が発生し、設備寿命と裁断品質に影響します。
- 熱感受性:一部の顆粒絨は化繊成分を含み、レーザー裁断では溶け縁や焦げ黄が発生しやすいです。
これらの特徴に対して、現在主流の顆粒絨裁切機は2種類に分かれます:
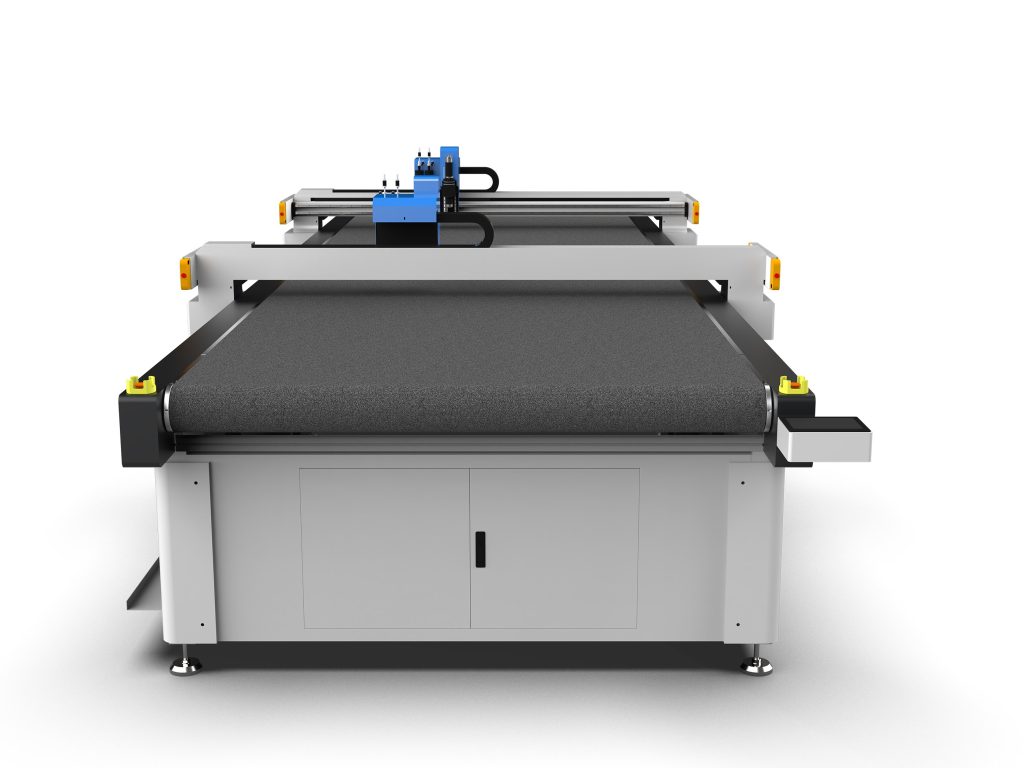
- 振動刀裁切機:高周波で上下運動する刃物による冷裁断で、熱影響がなく、切口が平坦で、ほとんどの顆粒絨に適しています。典型的なパラメータ:振動数2000-3000回/分、裁断厚さは最大50mm(生地密度による)。
- レーザー裁切機:レーザービームで溶融裁断し、速度は速いですが、エッジに溶融痕が残り、切口に厳しい要求がない場合や後工程で縁処理を行う場合にのみ適しています。推奨出力60-100W、焦げ縁を減らすためにエアブロー装置を装備することをお勧めします。
高品質の顆粒絨製品(高級衣料、ぬいぐるみなど)には、切口に溶け縁や焦げ黄がないことを確保するため、振動刀裁切機の使用を推奨します。
二、顆粒絨裁切機選定の重要パラメータ
選定時には以下の技術指標に重点を置く必要があります:
1. 裁断厚さと刃物ストローク
顆粒絨の厚さは通常5-30mmの間で、一部の超厚生地は50mmに達します。裁切機の最大裁断厚さは生地厚さの1.5倍以上であるべきで、刃物が生地を貫通するのに十分なストロークを確保します。例えば、20mm厚の顆粒絨を裁断する場合、ストローク≥30mmの機種を選ぶことを推奨します。
2. 振動数と裁断速度
振動数が高いほど裁断面は平坦になりますが、刃物の摩耗も速くなります。顆粒絨には、振動数2000-3000回/分を推奨します。裁断速度は生地厚さに応じて調整する必要があります:薄物(20mm)は5-8m/minを推奨。
3. 吸着と固定システム
顆粒絨はふんわりとしているため、裁断時に位置ずれしやすいです。真空吸着テーブルを必ず装備し、吸着力≥0.6MPaで、裁断過程中に生地がテーブルに密着することを確保します。テーブルの分区制御により吸着効率をさらに向上できます。
4. 刃物材質と冷却
超硬合金刃物の使用を推奨し、耐摩耗性が良好です。長時間連続裁断には、風冷または水冷システムを装備し、刃物の過熱による生地の溶融を防ぎます。冷却風量は≥0.5m³/minを推奨します。
5. 除塵とフィルターシステム
顆粒絨の裁断では大量の毛羽粉塵が発生するため、設備には高効率除塵装置を装備し、フィルター精度≤5μmとし、定期的に集塵ボックスを清掃して、粉塵の堆積が電気部品に影響を与えるのを防ぎます。
6. 制御システムとソフトウェア
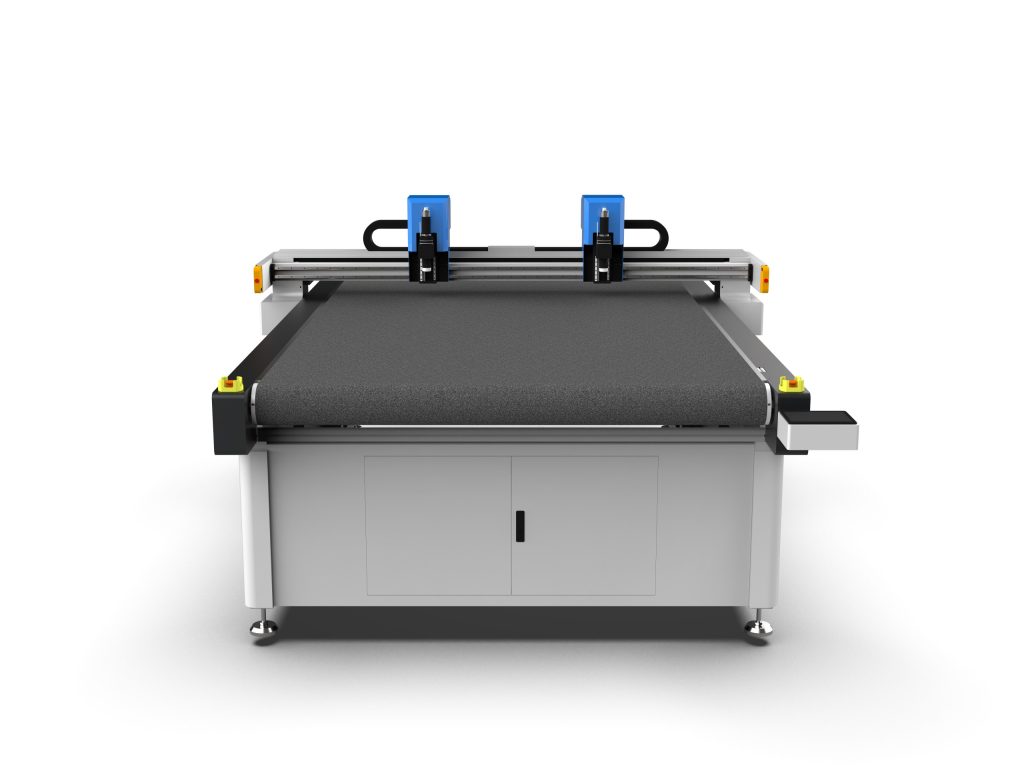
現代の裁切機は数値制御システムを採用し、CADファイルのインポート、自動配置、経路最適化をサポートしています。一般的な形式(DXF、PLT、AI)をサポートし、輪郭自動認識機能を備えたソフトウェアを選択することを推奨し、手動介入を減らします。
三、操作テクニックとパラメータ設定
正しい操作により裁断品質と効率を大幅に向上できます:
1. 生地の前処理
裁断前に顆粒絨を平らに24時間放置し、自然に反発させ、巻きによる寸法偏差を避けます。毛羽が抜けやすい生地は、まずテープで表面を軽く粘着して浮毛を除去します。
2. パラメータ設定参考
- 振動数:薄物2500-3000回/分、厚物2000-2500回/分。
- 裁断速度:薄物12-15m/min、厚物6-8m/min。
- 刃物角度:15°または22°の尖角刃物を使用し、裁断抵抗を減らすことを推奨。
- 吸着真空度:-0.6~-0.8bar、生地の固定を確保。
3. 配置と経路最適化
ソフトウェアの自動配置機能を利用し、部品をできるだけコンパクトに配置して空行程を減らします。顆粒絨には「先内後外」の裁断順序を採用し、応力解放による生地の位置ずれを避けることを推奨します。
4. 多層裁断の注意事項
顆粒絨は多層裁断が可能(通常5層以下)ですが、各層の間に薄紙を挟み、吸着力を増加させる必要があります。層数が多すぎると下層の寸法偏差が生じるため、まず試し裁断で検証することを推奨します。
四、よくある問題と解決策
以下は顆粒絨裁断におけるよくある問題と対策です:
- 切口が粗い:刃物の摩耗を確認し、新しい刃物に交換;裁断速度を低下;振動数を上げる。
- 生地の位置ずれ:真空吸着が正常か確認し、テーブルのシール条を清掃;吸着分区を増加;裁断速度を低下。
- 刃物の過熱:冷却システムが作動しているか確認し、風道を清掃;連続裁断時間を短縮し、間欠操作。
- 粉塵の堆積:各シフトごとに集塵ボックスを清掃;フィルターバッグの破損を確認;除塵頻度を増加。
- 裁断寸法の偏差:X/Y軸精度を校正;同期ベルトの張力を確認;生地が平らで張力がないことを確保。
五、メンテナンスの要点
定期的なメンテナンスにより設備寿命を延ばし、故障停止を減らせます:
- 毎日:テーブルと刃物の毛羽を清掃;吸着管路の詰まりを確認;ガイドレールを清掃し潤滑油を注入。
- 毎週:刃物の摩耗状況を確認し、必要に応じて交換;電気キャビネットの粉塵を清掃;非常停止ボタンの機能をテスト。
- 毎月:同期ベルトの張りを確認;除塵フィルターを交換(または洗浄);裁断精度を校正。
- 四半期ごと:気路の密封性を全面的に確認;摩耗したガイドローラーを交換;制御ソフトウェアをアップグレード。
特記事項:顆粒絨の粉塵は可燃性であるため、設備の清潔を必ず保ち、火源から遠ざけ、消火器を備えてください。
六、選定の提案とまとめ
顆粒絨裁切機を選択する際は、生産規模、生地特性、品質要求を総合的に考慮する必要があります:
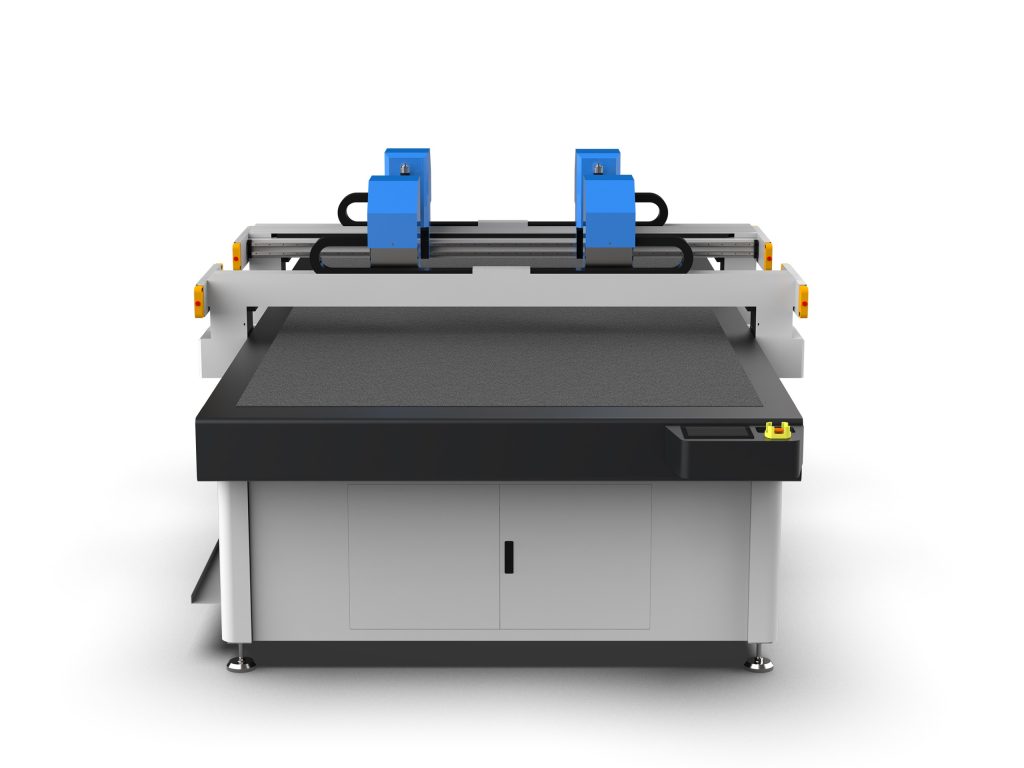
- 小ロット、多品種:卓上型振動刀裁切機を選択、幅面1.6m×2.5m、出力3-5kW。
- 大量ロット、連続生産:ガントリー式裁切機を選択、幅面2m×3m以上、自動送料システムを装備、出力7-10kW。
- 切口に特別な要求がある場合(溶け縁なしなど):必ず振動刀機種を選択し、レーザーを避ける。
正しい選定、規範的な操作、定期的なメンテナンスにより、顆粒絨裁切機の性能を十分に発揮し、製品品質と生産効率を向上できます。本ガイドが生産実践に価値ある参考情報を提供できれば幸いです。