
Taglierina da campione per cartone ondulato: analisi dell’intero processo dalla selezione all’applicazione efficiente
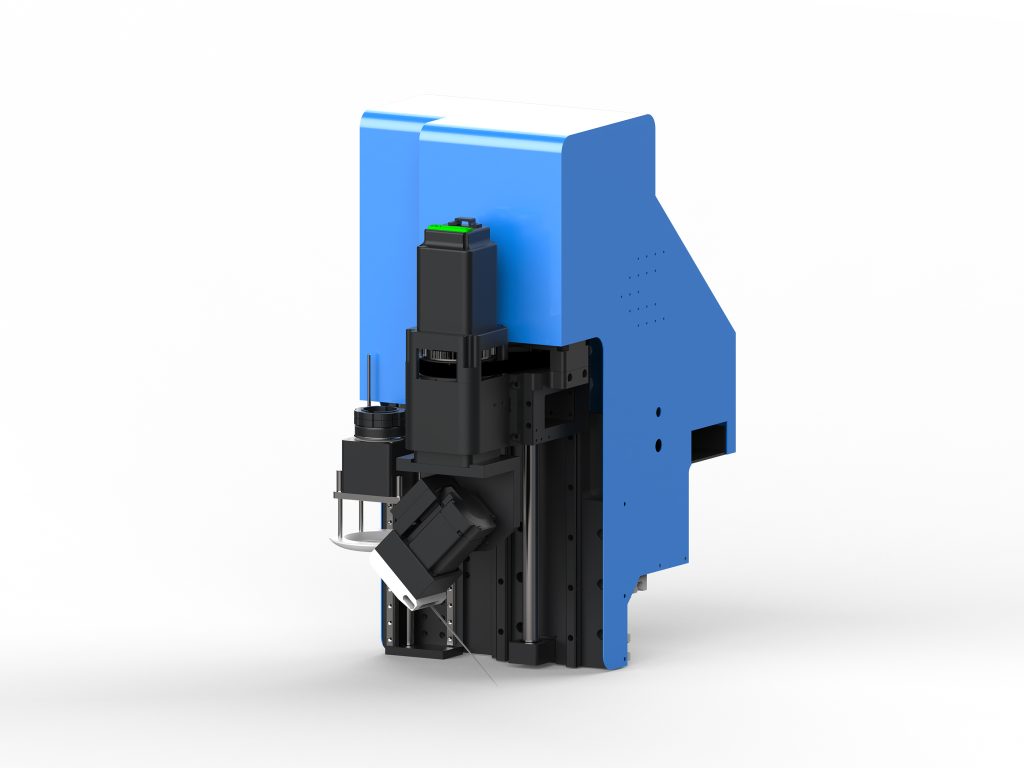
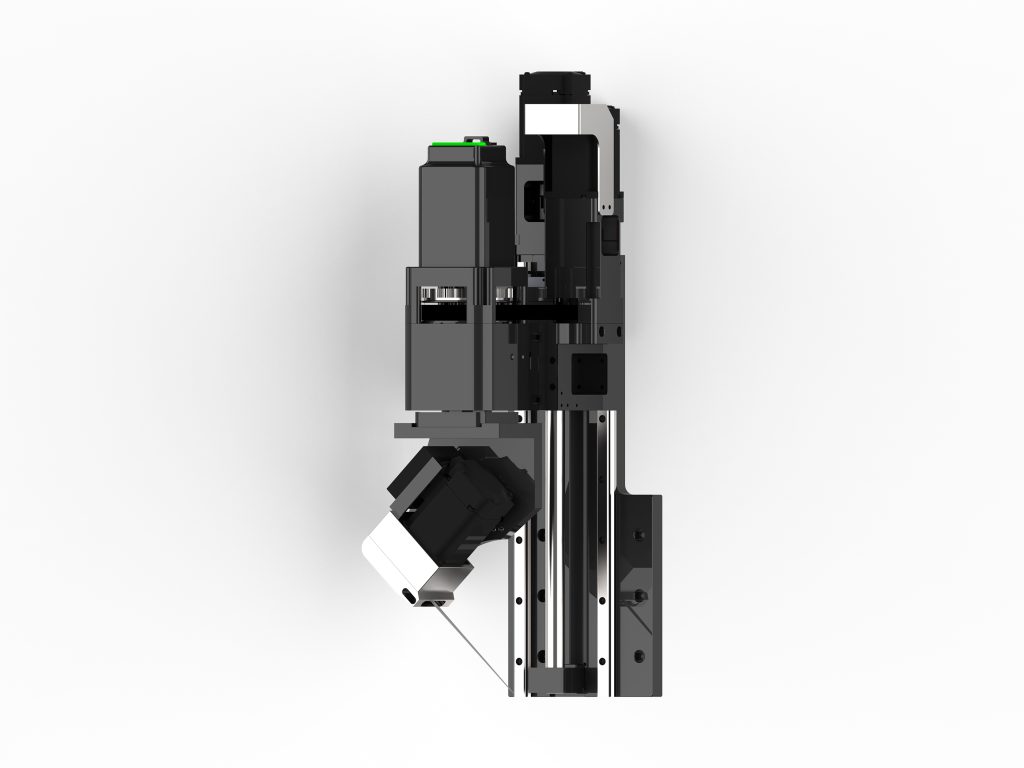
La macchina da taglio per campioni in cartone ondulato è l’apparecchiatura centrale per le aziende di imballaggio che desiderano realizzare prototipi rapidi e produzione in piccoli lotti. Rispetto al taglio laser o alle fustelle tradizionali, la macchina da taglio per campioni a coltello oscillante CNC offre vantaggi nella lavorazione del cartone ondulato quali assenza di fumi e polveri, bordi non bruciati e costi ridotti. Basato sull’esperienza produttiva reale, questo articolo illustra sistematicamente la selezione delle apparecchiature, i punti chiave operativi e le strategie di manutenzione, per aiutarti a massimizzare il valore dell’apparecchiatura.
1. Tipi principali e scenari applicativi della taglierina da campionatura per cartone ondulato
In base al principio di taglio, le macchine principali si suddividono in tre categorie:
- Macchina da taglio per campioni a piano piatto: il piano di lavoro è fisso, la lama si sposta nelle direzioni X-Y. Adatta per la campionatura precisa di cartone ondulato in fogli singoli (spessore 1-10 mm), con precisione di ripetizione del posizionamento fino a ±0,1 mm. Le dimensioni comuni del piano sono 1300×2500 mm e 1600×3000 mm, adatte a cartotecniche e produzione di espositori.
- Macchina da taglio per campioni a bobina: dotata di rullo di alimentazione, può lavorare in continuo cartone ondulato in bobina, con efficienza superiore del 30%-50% rispetto al modello a piano piatto, adatta alla produzione di campioni fustellati in grandi lotti con lo stesso motivo.
- Tipo misto (piano piatto + bobina): combina flessibilità ed efficienza, ma ha un prezzo più elevato, adatto ad aziende con molti tipi di ordini e lotti medi.
In fase di selezione è necessario considerare: lo spessore massimo di taglio (il cartone ondulato è solitamente ≤15mm), il tipo di lama (lama oscillante, lama circolare, ruota di cordonatura), il sistema di controllo (se supporta l’importazione diretta di DXF/PLT) e il numero di zone di aspirazione sottovuoto (più zone ci sono, più stabile è il fissaggio dei campioni di piccole dimensioni).
II. Impostazione dei parametri chiave e punti operativi
2.1 Selezione dell’utensile e parametri
Il cartone ondulato è composto da carta di copertura, carta ondulata e carta di fondo; durante il taglio possono verificarsi sbavature o schiacciamenti. Si consiglia di utilizzare una lama oscillante (frequenza 8000-12000 colpi/min), abbinata a lame in carburo di tungsteno, con angolo di taglio di 30°-45°. Velocità di taglio consigliate: cartone ondulato a tre strati (spessore 3-5 mm) 800-1200 mm/s; a cinque strati (spessore 6-8 mm) 500-800 mm/s; a sette strati (spessore 9-12 mm) 300-500 mm/s. Una velocità troppo elevata provoca lacerazioni sul taglio, mentre una velocità troppo bassa causa bruciature o adesioni.
2.2 Aspirazione sottovuoto e fissaggio
Il cartone ondulato ha un’elevata permeabilità all’aria, è necessario garantire una forza di aspirazione sotto vuoto ≥0,6MPa. Per i campioni di piccole dimensioni (ad esempio 100×100mm), è necessario attivare la zona di aspirazione locale e utilizzare nastro carta per aiutare a sigillare i bordi. Se il cartone è deformato, è possibile pre-comprimerlo o fissarlo con nastro biadesivo.
2.3 Ordine di cordonatura e taglio
La pressione della rotella di cordonatura deve essere regolata in base allo spessore del cartone: 0,2-0,3MPa per cartone a tre strati, 0,4-0,5MPa per cartone a cinque strati. L’ordine di taglio deve seguire il principio “prima l’interno poi l’esterno, prima il piccolo poi il grande”, per evitare spostamenti dovuti a variazioni della forza di aspirazione. Per i campioni che necessitano di piegatura, la profondità di cordonatura deve essere controllata tra il 30% e il 40% dello spessore del cartone.
3. Problemi comuni e soluzioni
3.1 Bordo di taglio sfilacciato o delaminazione
Causa: lama usurata, velocità troppo elevata, aspirazione insufficiente. Contromisure: controllare la lama ogni 200-300 metri di taglio e sostituirla tempestivamente quando usurata; ridurre la velocità del 10%-20%; aumentare le zone di aspirazione o utilizzare barre di pressione ausiliarie.
3.2 Deviazione dimensionale fuori tolleranza
Causa: cinghia allentata, guide usurate o proporzioni del file errate. Contromisure: calibrare mensilmente la precisione di posizionamento degli assi X-Y (con test su cerchio standard); verificare che l’unità del file sia in millimetri; tendere la cinghia sincrona (inflessione ≤5 mm).
3.3 Linea di cordonatura poco nitida o rottura della linea
Cause: pressione insufficiente o ruota di cordonatura usurata. Contromisure: aumentare gradualmente la pressione finché sul cartone non compaia un solco netto senza rotture; sostituire la ruota di cordonatura (durata circa 500.000 metri); per carte di grammatura elevata, preriscaldare a 40-50 °C prima della cordonatura.
IV. Manutenzione e miglioramento dell’efficienza
4.1 Lista di controllo per la manutenzione ordinaria
- Ogni turno: pulire i residui di carta dal piano di lavoro, verificare se le tubazioni del vuoto sono ostruite.
- Ogni settimana: pulire le guide lineari e applicare grasso lubrificante al litio, verificare la forza di serraggio della lama.
- Ogni mese: calibrare il sensore di origine, testare la funzione di arresto di emergenza, verificare la tensione della cinghia.
- Ogni trimestre: sostituire il filtro della pompa del vuoto, verificare la tenuta del circuito pneumatico.
4.2 Tecniche per migliorare l’efficienza
Creare modelli parametrici per le strutture di scatole di cartone di uso comune (come 0201, A1, ecc.) per ridurre i tempi di disegno; utilizzare il software di impaginazione per annidare più campioni e migliorare l’utilizzo del materiale; per gli ordini ripetitivi, salvare i percorsi utensile e le presettazioni dei parametri. Caso reale: un’azienda produttrice di scatole di cartone, ottimizzando l’impaginazione e le presettazioni dei parametri, ha ridotto il tempo di campionatura da una media di 45 minuti/pezzo a 22 minuti/pezzo.
V. Consigli per la selezione e ritorno sull’investimento
Si consiglia di scegliere in base al volume giornaliero di campionatura: ≤20 pezzi al giorno, scegliere un modello entry-level a piano piatto (circa 80.000-120.000 RMB); 20-50 pezzi, scegliere un modello a piano piatto di fascia media con cambio utensile automatico (150.000-250.000 RMB); >50 pezzi o necessità di lavorazione di materiale in rotolo, scegliere un modello ibrido (oltre 300.000 RMB). Per quanto riguarda il ritorno sull’investimento, una macchina da taglio campioni può sostituire 2-3 operatori esperti di campionatura; calcolando 5000 campioni all’anno, il costo viene recuperato in circa 12-18 mesi. Prestare particolare attenzione ai tempi di risposta dell’assistenza post-vendita del produttore (consigliato ≤24 ore) e al supporto per gli aggiornamenti software.
Il valore della macchina da taglio campioni per cartone ondulato non risiede solo nella sostituzione della manodopera, ma soprattutto nel collegare rapidamente la fase di progettazione con quella di verifica produttiva. Una selezione ragionevole, un funzionamento accurato e una manutenzione periodica consentono all’apparecchiatura di funzionare stabilmente a lungo termine, creando una competitività duratura per le aziende di imballaggio.