
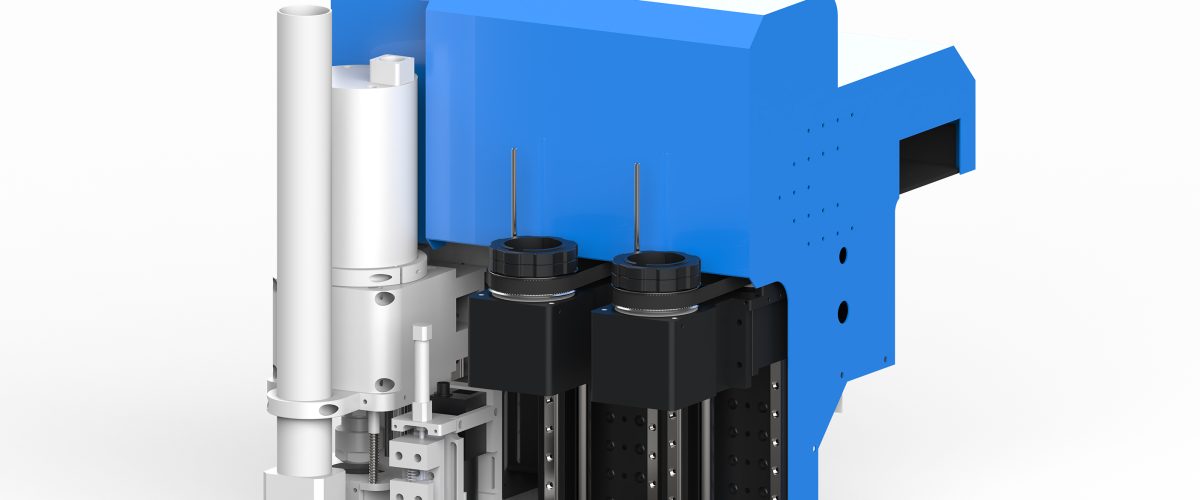
Oluklu Mukavva Numune Kesim Makinesi: Seçimden Verimli Kullanıma Tüm Sürecin Analizi
Oluklu mukavva numune kesim makinesi, ambalaj işletmelerinin hızlı numune hazırlama ve küçük partili üretim gerçekleştirmesi için temel ekipmandır. Lazer kesim veya geleneksel bıçak kalıplarına kıyasla, CNC salınımlı bıçaklı kesim makinesi oluklu mukavva işlemede duman/toz olmaması, kenar yanması olmaması ve düşük maliyet gibi avantajlara sahiptir. Bu makale, gerçek üretim deneyimine dayanarak ekipman seçimi, kullanım noktaları ve bakım stratejilerini sistematik olarak ele alır ve ekipman değerinizi en üst düzeye çıkarmanıza yardımcı olur.
I. Oluklu Mukavva Numune Kesim Makinesinin Temel Türleri ve Uygun Kullanım Senaryoları
Kesim prensibine göre, yaygın ekipmanlar üç kategoriye ayrılır:
- Düz yataklı numune kesim makinesi: Çalışma tezgahı sabittir, bıçak X-Y yönünde hareket eder. Tek yaprak oluklu mukavvanın (kalınlık 1-10mm) hassas numune hazırlaması için uygundur, tekrarlı konumlandırma hassasiyeti ±0.1mm’ye ulaşabilir. Yaygın tezgah ölçüleri 1300×2500mm, 1600×3000mm olup karton kutu fabrikaları ve teşhir standı üretimi için uygundur.
- Rulo tipi numune kesim makinesi: Besleme silindiri ile donatılmıştır, rulo halindeki oluklu mukavvayı sürekli işleyebilir, verimlilik düz yataklı tipe göre %30-%50 daha yüksektir, aynı desenin büyük partili kalıp kesim numunelerinin hazırlanması için uygundur.
- Hibrit tip (düz yatak + rulo): Esneklik ve verimliliği bir arada sunar, ancak fiyatı daha yüksektir, sipariş çeşidi fazla ve partisi orta düzeyde olan işletmeler için uygundur.
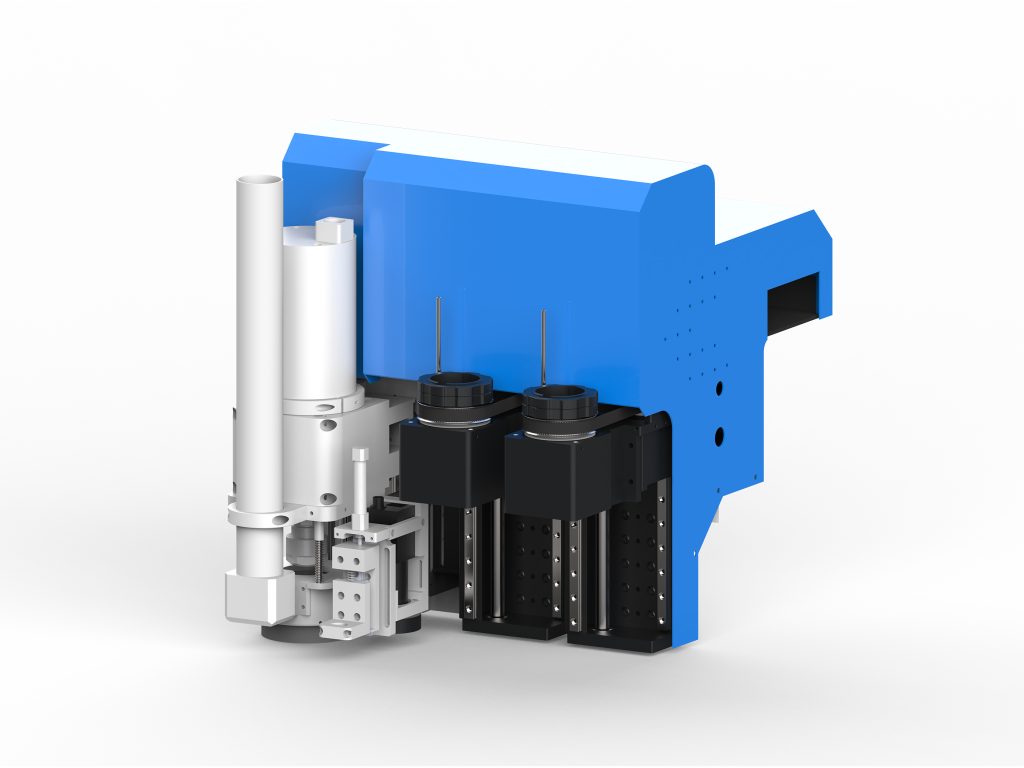
Seçim yaparken dikkat edilmesi gerekenler: maksimum kesim kalınlığı (oluklu mukavva genellikle ≤15mm), bıçak tipi (salınımlı bıçak, dairesel bıçak, çentikleme tekerleği), kontrol sistemi (DXF/PLT doğrudan içe aktarmayı destekleyip desteklemediği) ve vakum emme bölge sayısı (bölge sayısı arttıkça küçük boyutlu numunelerin sabitlenmesi daha kararlı olur).
II. Temel Parametre Ayarları ve Kullanım Noktaları
2.1 Bıçak Seçimi ve Parametreler
Oluklu mukavva, yüzey kağıdı, oluk kağıdı ve alt kağıttan oluşur; kesim sırasında çapak veya ezilme kolayca oluşabilir. Salınımlı bıçak (frekans 8000-12000 kez/dakika) ve tungsten karbür bıçak (bıçak açısı 30°-45°) kullanılması önerilir. Önerilen kesim hızı: üç katlı oluklu mukavva (kalınlık 3-5mm) için 800-1200mm/s; beş katlı (kalınlık 6-8mm) için 500-800mm/s; yedi katlı (kalınlık 9-12mm) için 300-500mm/s. Hız çok yüksek olursa kesim ağzı yırtılır, çok yavaş olursa yanma veya yapışma meydana gelir.
2.2 Vakum Emme ve Sabitleme
Oluklu mukavvanın hava geçirgenliği yüksektir, vakum emme kuvvetinin ≥0.6MPa olması sağlanmalıdır. Küçük boyutlu numuneler (örneğin 100×100mm) için yerel emme bölgesi açılmalı ve maskeleme bandı ile kenarların sızdırmazlığına yardımcı olunmalıdır. Mukavva eğilmişse önce ön baskı uygulanabilir veya çift taraflı bant ile sabitlenebilir.
2.3 Çentikleme ve Kesim Sırası
Çentikleme tekerleği basıncı mukavva kalınlığına göre ayarlanmalıdır: üç katlı mukavva için 0.2-0.3MPa, beş katlı için 0.4-0.5MPa. Kesim sırası “önce iç sonra dış, önce küçük sonra büyük” ilkesine uygun olmalıdır; böylece emme kuvveti değişiminden kaynaklanan kayma önlenir. Katlanması gereken numuneler için çentik derinliği mukavva kalınlığının %30-%40’ı arasında kontrol edilmelidir.
III. Sık Karşılaşılan Sorunlar ve Çözümler
3.1 Kesim Ağzında Çapak veya Ayrışma
Neden: bıçak aşınması, hızın çok yüksek olması, emme yetersizliği. Çözüm: her 200-300 metrede bir bıçağı kontrol edin, aşındığında zamanında değiştirin; hızı %10-%20 azaltın; emme bölgesini artırın veya yardımcı baskı çubuğu kullanın.
3.2 Boyut Sapmasının Toleransı Aşması
Neden: kayış gevşemesi, kılavuz ray aşınması veya dosya ölçek hatası. Çözüm: X-Y ekseni konumlandırma hassasiyetini ayda bir kalibre edin (standart daire ile test); dosya biriminin milimetre olup olmadığını kontrol edin; senkron kayışı gerdirin (sehim ≤5mm).
3.3 Çentik Çizgisinin Belirsiz Olması veya Kağıdın Çatlaması
Neden: basınç yetersizliği veya çentikleme tekerleği aşınması. Çözüm: basıncı kademeli olarak artırarak mukavvada net bir oluk oluşup yırtılma olmamasını sağlayın; çentikleme tekerleğini değiştirin (ömür yaklaşık 500 bin metre); yüksek gramajlı yüzey kağıdı için çentiklemeden önce 40-50℃’ye ön ısıtma yapılabilir.
IV. Bakım ve Verimlilik Artırma
4.1 Günlük Bakım Listesi
- Her vardiyada: tezgah üzerindeki kağıt artıklarını temizleyin, vakum hatlarının tıkanıp tıkanmadığını kontrol edin.
- Haftalık: kılavuz rayları temizleyin ve lityum esaslı gres uygulayın, bıçak sıkma kuvvetini kontrol edin.
- Aylık: orijin sensörünü kalibre edin, acil durdurma fonksiyonunu test edin, kayış gerginliğini kontrol edin.
- Üç aylık: vakum pompası filtresini değiştirin, hava hattı sızdırmazlığını kontrol edin.
4.2 Verimlilik Artırma İpuçları
Yaygın karton kutu yapılarını (örneğin 0201, A1 vb.) parametrik şablonlara dönüştürerek çizim süresini azaltın; yerleşim yazılımı ile birden fazla numuneyi iç içe yerleştirerek malzeme kullanım oranını artırın; tekrarlanan siparişler için bıçak yollarını ve parametre ön ayarlarını kaydedin. Gerçek vaka: bir karton kutu fabrikası, yerleşim optimizasyonu ve ön ayarlı parametreler sayesinde numune hazırlama süresini ortalama 45 dakika/adetten 22 dakika/adede düşürdü.
V. Seçim Önerileri ve Yatırım Getirisi
Günlük numune hazırlama miktarına göre seçim yapılması önerilir: günlük numune ≤20 adet ise düz yataklı giriş seviyesi model (yaklaşık 80-120 bin yuan); 20-50 adet ise otomatik takım değiştirmeli orta seviye düz yataklı model (150-250 bin yuan); >50 adet veya rulo malzeme işleme gerekiyorsa hibrit tip (300 bin yuan üzeri). Yatırım getirisi açısından, bir numune kesim makinesi 2-3 deneyimli numune hazırlama işçisinin yerini alabilir; yılda 5000 adet numune hazırlama hesabıyla yaklaşık 12-18 ayda maliyet geri kazanılır. Üreticinin satış sonrası yanıt süresine (önerilen ≤24 saat) ve yazılım güncelleme desteğine özellikle dikkat edilmelidir.
Oluklu mukavva numune kesim makinesinin değeri yalnızca insan gücünün yerini almasında değil, aynı zamanda tasarım ile üretim arasındaki hızlı doğrulama bağlantısını kurmasında yatar. Makul seçim, hassas kullanım ve düzenli bakım, ekipmanın uzun süre kararlı çalışmasını sağlayarak ambalaj işletmeleri için sürdürülebilir rekabet gücü yaratır.