
Máquina de corte de muestras de cartón corrugado: análisis del proceso completo desde la selección hasta la aplicación eficiente
La máquina de corte de muestras de cartón corrugado es el equipo central para que las empresas de embalaje logren un prototipado rápido y una producción de pequeños lotes. En comparación con el corte láser o los troqueles tradicionales, la máquina de corte de muestras de cuchilla oscilante CNC presenta ventajas en el procesamiento de cartón corrugado, como la ausencia de humo y polvo, la ausencia de bordes quemados y el bajo costo. Basado en la experiencia práctica de producción, este artículo organiza sistemáticamente la selección de equipos, los puntos clave de operación y las estrategias de mantenimiento, para ayudarle a maximizar el valor del equipo.
I. Tipos principales y escenarios de aplicación de la máquina de corte de muestras de cartón corrugado
Según el principio de corte, los equipos principales se dividen en tres categorías:
- Máquina de corte de muestras de tipo plano: la mesa de trabajo es fija y la cuchilla se desplaza en dirección X-Y. Adecuada para el prototipado preciso de cartón corrugado de una sola hoja (espesor de 1-10 mm), con una precisión de posicionamiento repetido de hasta ±0,1 mm. Las dimensiones de mesa más comunes son 1300×2500 mm y 1600×3000 mm, adecuadas para fábricas de cajas de cartón y fabricación de expositores.
- Máquina de corte de muestras de tipo rollo: equipada con rodillo de alimentación, puede procesar de forma continua cartón corrugado en rollo, con una eficiencia entre un 30 % y un 50 % superior a la de tipo plano, adecuada para la producción de muestras de troquelado de grandes lotes con el mismo patrón.
- Tipo mixto (plano + rollo): combina flexibilidad y eficiencia, pero su precio es más elevado; adecuada para empresas con gran variedad de pedidos y volúmenes medios.
Al seleccionar, preste atención a: el grosor máximo de corte (el cartón corrugado normalmente ≤15 mm), el tipo de cuchilla (cuchilla oscilante, cuchilla circular, rueda de hendido), el sistema de control (si admite la importación directa de DXF/PLT) y el número de zonas de sujeción por vacío (cuantas más zonas, más estable será la fijación de muestras de pequeño tamaño).
II. Configuración de parámetros clave y puntos operativos
2.1 Selección de cuchillas y parámetros
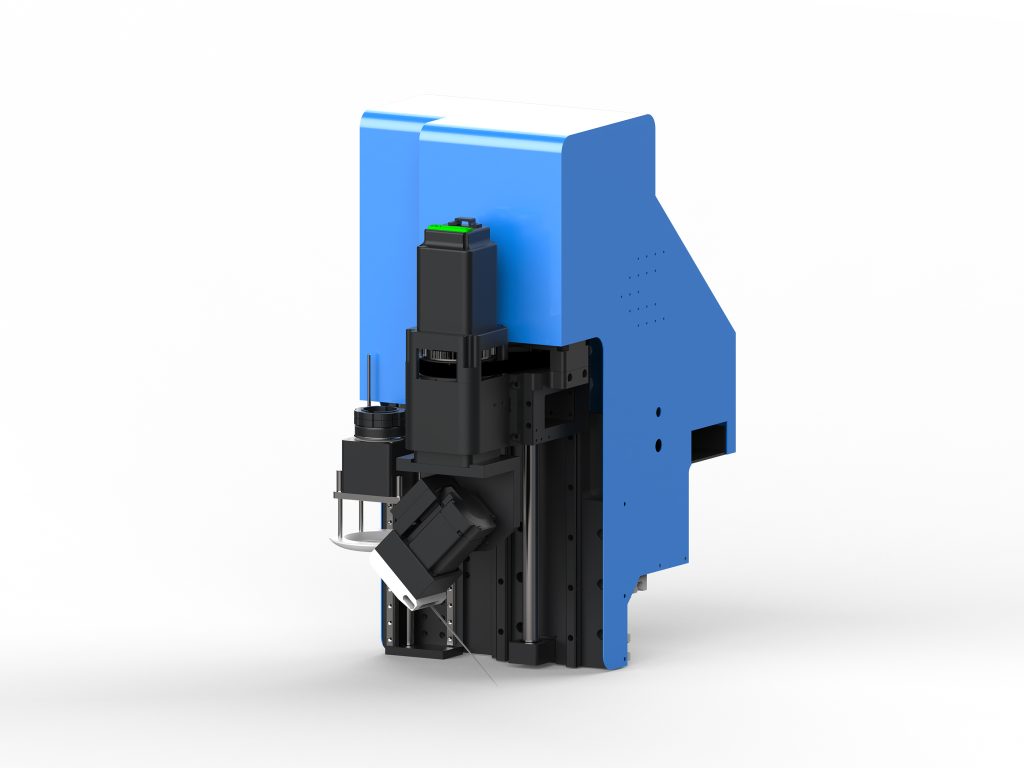
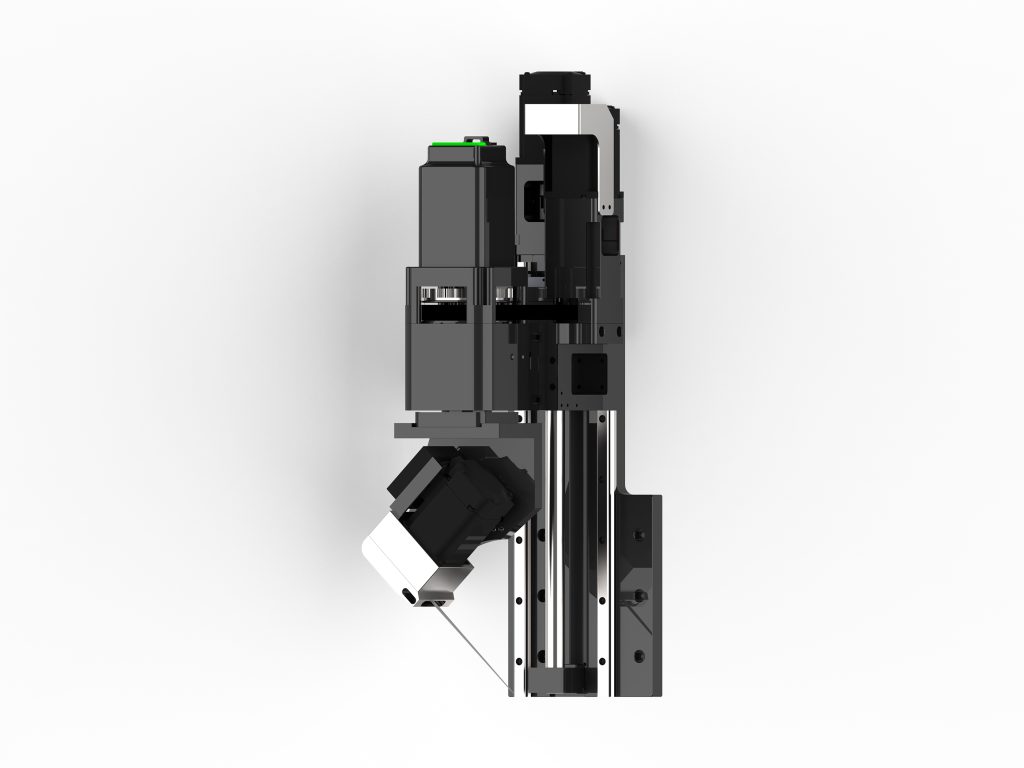
El cartón corrugado está compuesto por papel liner, papel onda y papel liner inferior, y durante el corte es propenso a presentar rebabas o aplastamiento. Se recomienda utilizar una cuchilla oscilante (frecuencia 8000-12000 veces/minuto), junto con una cuchilla de carburo de tungsteno, con un ángulo de filo de 30°-45°. Velocidad de corte recomendada: cartón corrugado de tres capas (espesor 3-5 mm) a 800-1200 mm/s; de cinco capas (espesor 6-8 mm) a 500-800 mm/s; de siete capas (espesor 9-12 mm) a 300-500 mm/s. Una velocidad demasiado rápida provoca desgarro en el corte, mientras que una demasiado lenta causa quemaduras o adherencias.
2.2 Adsorción por vacío y fijación
El cartón corrugado tiene una alta permeabilidad al aire, por lo que se debe asegurar que la fuerza de succión por vacío sea ≥0,6 MPa. Para muestras de tamaño pequeño (como 100×100 mm), se debe activar la zona de succión local y utilizar cinta de enmascarar para ayudar a sellar los bordes. Si el cartón está deformado, se puede prensar previamente o fijar con cinta adhesiva de doble cara.
2.3 Orden de hendido y corte
La presión de la rueda de hendido debe ajustarse según el grosor del cartón: para cartón de tres capas, usar 0,2-0,3 MPa; para cinco capas, 0,4-0,5 MPa. El orden de corte debe seguir el principio de «primero interior, luego exterior; primero pequeño, luego grande», para evitar desplazamientos causados por cambios en la fuerza de succión. Para muestras que requieran plegado, la profundidad de hendido debe controlarse entre el 30 % y el 40 % del grosor del cartón.
Tres. Preguntas frecuentes y soluciones
3.1 Bordes cortados con rebabas o delaminación
Causas: desgaste de la cuchilla, velocidad excesiva, sujeción por vacío insuficiente. Soluciones: inspeccionar la cuchilla cada 200-300 metros de corte y sustituirla cuando esté desgastada; reducir la velocidad un 10%-20%; aumentar las zonas de sujeción por vacío o utilizar barandillas de presión auxiliares.
3.2 Desviación dimensional fuera de tolerancia
Causas: correa floja, desgaste de las guías o error de escala en el archivo. Soluciones: calibrar mensualmente la precisión de posicionamiento de los ejes X-Y (con prueba de círculo estándar); verificar si la unidad del archivo es milímetros; tensar la correa síncrona (flecha ≤5 mm).
3.3 Línea de hendido poco clara o rotura de línea
Causa: presión insuficiente o desgaste de la rueda de hendido. Solución: aumentar gradualmente la presión hasta que el cartón presente un surco claro pero sin romperse; sustituir la rueda de hendido (vida útil aproximada de 500.000 metros); para papel de revestimiento de alto gramaje, precalentar a 40-50 °C antes de realizar el hendido.
IV. Mantenimiento y mejora de la eficiencia
4.1 Lista de mantenimiento diario
- Cada turno: limpiar los restos de papel de la mesa, verificar si las tuberías de vacío están obstruidas.
- Cada semana: limpiar las guías y aplicar grasa lubricante de litio, verificar la fuerza de sujeción de la cuchilla.
- Cada mes: calibrar el sensor de origen, probar la función de parada de emergencia, verificar la tensión de la correa.
- Cada trimestre: reemplazar el filtro de la bomba de vacío, verificar la hermeticidad del circuito neumático.
4.2 Técnicas para mejorar la eficiencia
Convertir las estructuras de cajas de cartón de uso común (como 0201, A1, etc.) en plantillas parametrizadas para reducir el tiempo de dibujo; utilizar el software de diseño para anidar múltiples muestras y mejorar la utilización del material; para pedidos repetitivos, guardar las rutas de corte y los parámetros preestablecidos. Caso práctico: una fábrica de cajas de cartón, mediante la optimización del diseño y los parámetros preestablecidos, redujo el tiempo de muestreo de un promedio de 45 minutos por pieza a 22 minutos por pieza.
V. Recomendaciones de selección y retorno de inversión
Se recomienda elegir según el volumen diario de muestras: ≤20 piezas/día, optar por modelo de entrada de tipo plano (aproximadamente 80,000-120,000 yuanes); 20-50 piezas, elegir tipo plano de gama media con cambio automático de cuchilla (150,000-250,000 yuanes); >50 piezas o necesidad de procesar material en rollo, elegir tipo híbrido (más de 300,000 yuanes). En cuanto al retorno de inversión, una máquina de corte de muestras puede reemplazar a 2-3 operarios expertos en muestras; calculando 5,000 muestras anuales, se recupera el costo en aproximadamente 12-18 meses. Preste especial atención al tiempo de respuesta posventa del fabricante (se recomienda ≤24 horas) y al soporte de actualización de software.
El valor de la máquina de corte de muestras de cartón corrugado no solo radica en reemplazar la mano de obra, sino también en conectar la verificación rápida entre diseño y producción. Una selección razonable, una operación precisa y un mantenimiento periódico permiten que el equipo funcione de manera estable a largo plazo, creando una competitividad sostenida para las empresas de embalaje.