
Machine de découpe d’échantillons en carton ondulé : analyse du processus complet, de la sélection à l’application efficace
La machine de découpe d’échantillons en carton ondulé est l’équipement central des entreprises d’emballage pour réaliser rapidement des prototypes et la production de petites séries. Comparée à la découpe laser ou aux moules à découper traditionnels, la machine de découpe à lame oscillante à commande numérique présente, dans le traitement du carton ondulé, des avantages tels que l’absence de poussière et de fumée, l’absence de bords brûlés et un faible coût. Cet article, fondé sur l’expérience réelle de production, présente de manière systématique la sélection de l’équipement, les points clés d’utilisation et les stratégies de maintenance, afin de vous aider à maximiser la valeur de l’équipement.
I. Types principaux de machines de découpe d’échantillons en carton ondulé et scénarios d’application
Selon le principe de découpe, les équipements courants se répartissent en trois catégories :
- Table plateforme : surface de travail fixe, la lame se déplace dans les directions X-Y. Adapté au prototypage précis de carton ondulé en feuille unique (épaisseur 1-10 mm), avec une précision de répétition atteignant ±0,1 mm. Dimensions de table courantes : 1300×2500 mm, 1600×3000 mm, adaptées aux usines de cartons et à la fabrication de présentoirs.
- Machine à rouleau : équipée de rouleaux d’alimentation, permet le traitement continu du carton ondulé en rouleau, avec une efficacité supérieure de 30 % à 50 % par rapport au modèle à table plateforme, adaptée à la production en grande série d’échantillons de découpe à motifs identiques.
- Type mixte (plateforme + rouleau) : concilie flexibilité et efficacité, mais à un prix plus élevé, adapté aux entreprises ayant une grande variété de commandes et des volumes moyens.
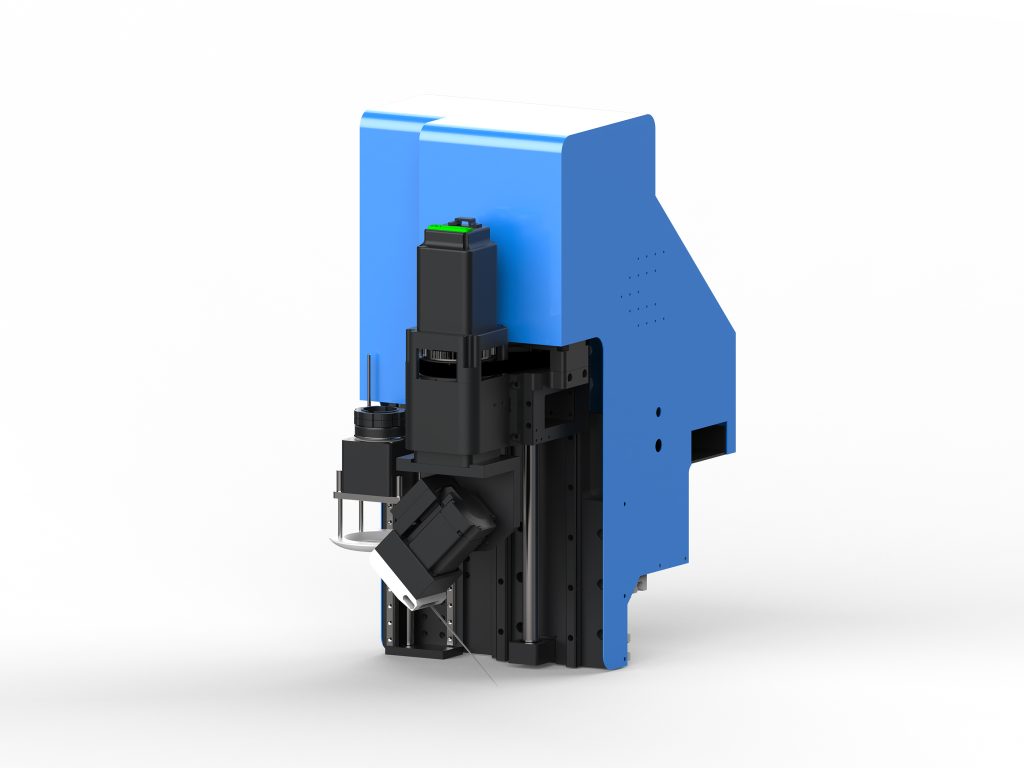
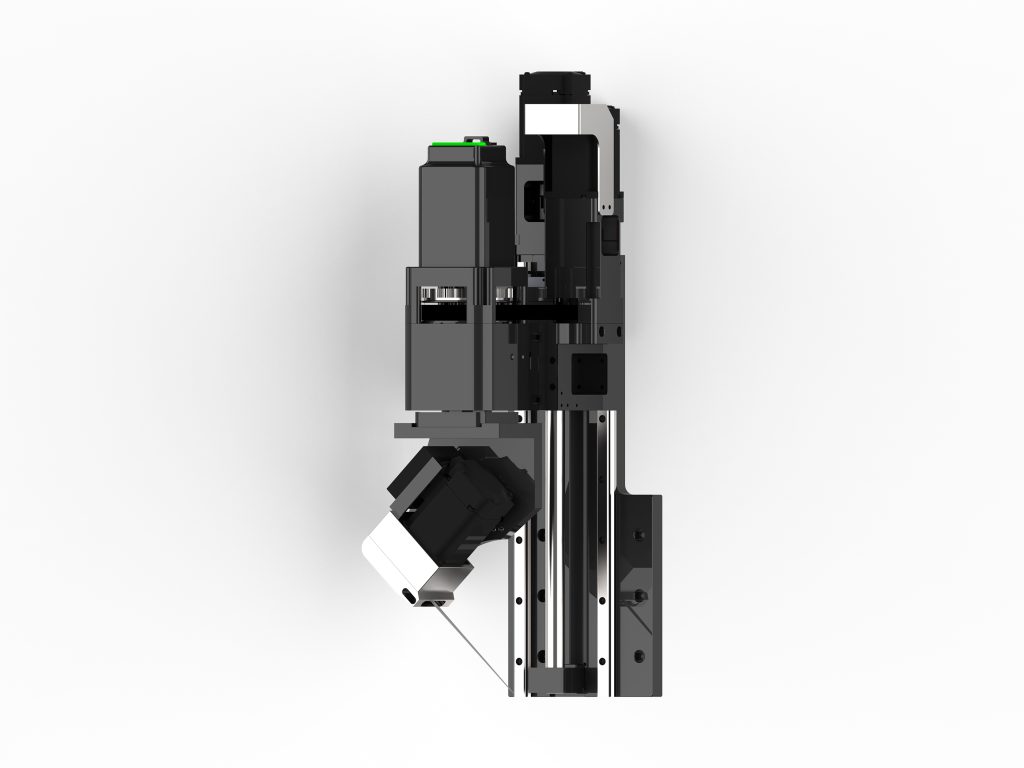
Lors de la sélection, il faut prêter attention à : l’épaisseur de coupe maximale (le carton ondulé généralement ≤15 mm), le type d’outil (oscillating knife, lame circulaire, molette de rainage), le système de commande (prise en charge ou non de l’import direct DXF/PLT) ainsi que le nombre de zones d’aspiration sous vide (plus il y a de zones, plus la fixation des échantillons de petite taille est stable).
II. Réglage des paramètres clés et points de fonctionnement
2.1 Sélection des outils et paramètres
Le carton ondulé est composé d’un papier couché, d’un papier cannelure et d’un papier de fond ; lors de la découpe, des bavures ou un écrasement peuvent facilement apparaître. Il est recommandé d’utiliser une oscillating knife (fréquence 8000-12000 coups/minute), associée à une lame en carbure de tungstène, avec un angle de tranchant de 30°-45°. Vitesse de découpe recommandée : carton ondulé à trois couches (épaisseur 3-5 mm) à 800-1200 mm/s ; cinq couches (épaisseur 6-8 mm) à 500-800 mm/s ; sept couches (épaisseur 9-12 mm) à 300-500 mm/s. Une vitesse trop élevée provoque une déchirure de la coupe, une vitesse trop lente entraîne une brûlure ou un collage.
2.2 Aspiration sous vide et fixation
Le carton ondulé ayant une perméabilité à l’air élevée, il faut s’assurer que la force d’aspiration sous vide est ≥ 0,6 MPa. Pour les échantillons de petite taille (par exemple 100×100 mm), il convient d’activer la zone d’aspiration locale et d’utiliser du ruban de masquage pour aider à sceller les bords. Si le carton est gondolé, on peut d’abord le pré-comprimer ou le fixer avec du ruban adhésif double face.
2.3 Ordre de rainage et de découpe
La pression de la molette de rainage doit être ajustée en fonction de l’épaisseur du carton : 0,2-0,3 MPa pour le carton à trois couches, 0,4-0,5 MPa pour le carton à cinq couches. L’ordre de découpe doit suivre la règle « d’abord l’intérieur puis l’extérieur, d’abord le petit puis le grand », afin d’éviter tout déplacement dû à une variation de la force d’aspiration. Pour les échantillons nécessitant un pliage, la profondeur de rainage doit être contrôlée entre 30 % et 40 % de l’épaisseur du carton.
III. Problèmes courants et solutions
3.1 Bords de coupe effilochés ou délaminage
Causes : usure de la lame, vitesse excessive, aspiration insuffisante. Remèdes : vérifier la lame tous les 200 à 300 mètres et la remplacer dès qu’elle est usée ; réduire la vitesse de 10 % à 20 % ; augmenter les zones d’aspiration ou utiliser des bandes de pression auxiliaires.
3.2 Dépassement de tolérance dimensionnelle
Causes : courroie détendue, usure des rails de guidage ou erreur d’échelle du fichier. Remèdes : calibrer une fois par mois la précision de positionnement des axes X-Y (test avec un cercle étalon) ; vérifier que l’unité du fichier est le millimètre ; retendre la courroie synchrone (flèche ≤ 5 mm).
3.3 Lignes de rainage peu nettes ou rupture de ligne
Cause : pression insuffisante ou usure de la molette de rainage. Remède : augmenter progressivement la pression jusqu’à ce qu’une rainure nette apparaisse sur le carton sans le rompre ; remplacer la molette de rainage (durée de vie d’environ 500 000 mètres) ; pour les papiers de couverture à grammage élevé, préchauffer à 40-50 °C avant le rainage.
IV. Maintenance et amélioration de l’efficacité
4.1 Liste de maintenance quotidienne
- Chaque poste : nettoyer les copeaux de papier sur la table, vérifier si le circuit de vide est obstrué.
- Chaque semaine : nettoyer les rails de guidage et appliquer de la graisse au lithium, vérifier la force de serrage de la lame.
- Chaque mois : calibrer le capteur d’origine, tester la fonction d’arrêt d’urgence, vérifier la tension de la courroie.
- Chaque trimestre : remplacer le filtre de la pompe à vide, vérifier l’étanchéité du circuit pneumatique.
4.2 Astuces pour améliorer l’efficacité
Créez des modèles paramétriques pour les structures de cartons couramment utilisées (telles que 0201, A1, etc.) afin de réduire le temps de dessin ; utilisez le logiciel d’imposition pour imbriquer plusieurs échantillons et améliorer le taux d’utilisation des matériaux ; pour les commandes répétitives, enregistrez les trajectoires d’outils et les préréglages de paramètres. Cas concret : une usine de cartons a réduit son temps d’échantillonnage de 45 minutes/pièce en moyenne à 22 minutes/pièce en optimisant l’imposition et les paramètres prédéfinis.
V. Recommandations de sélection et retour sur investissement
Il est recommandé de choisir en fonction du volume quotidien de prototypage : pour ≤20 pièces/jour, choisir un modèle d’entrée de gamme à plat (environ 80 000 à 120 000 yuans) ; pour 20 à 50 pièces, choisir un modèle à plat de milieu de gamme avec changement d’outil automatique (150 000 à 250 000 yuans) ; pour >50 pièces ou si le traitement de matériaux en rouleau est nécessaire, choisir un modèle hybride (plus de 300 000 yuans). En termes de retour sur investissement, une machine de découpe d’échantillons peut remplacer 2 à 3 ouvriers expérimentés en prototypage ; en calculant sur 5 000 échantillons par an, le coût est amorti en environ 12 à 18 mois. Il convient de prêter une attention particulière au délai de réponse du service après-vente du fabricant (recommandé ≤24 heures) et au support de mise à jour logicielle.
La valeur de la machine de découpe d’échantillons en carton ondulé ne réside pas seulement dans le remplacement de la main-d’œuvre, mais surtout dans la validation rapide qui relie la conception et la production. Une sélection raisonnable, une opération minutieuse et une maintenance régulière permettent à l’équipement de fonctionner de manière stable à long terme et de créer une compétitivité durable pour les entreprises d’emballage.