
Mesin pemotong sampel kertas bergelombang: Analisis proses lengkap dari pemilihan hingga aplikasi efisien
Mesin pemotong sampel kertas bergelombang adalah peralatan inti bagi perusahaan kemasan untuk mewujudkan pembuatan sampel cepat dan produksi skala kecil. Dibandingkan dengan pemotongan laser atau cetakan pisau tradisional, mesin pemotong sampel dengan pisau osilasi CNC memiliki keunggulan seperti tanpa asap dan debu, tidak menghanguskan tepi, serta biaya rendah dalam pemrosesan kertas bergelombang. Artikel ini berdasarkan pengalaman produksi aktual, secara sistematis merangkum pemilihan peralatan, poin-poin operasional, dan strategi perawatan, untuk membantu Anda memaksimalkan nilai peralatan.
一、Jenis Utama dan Skenario Penerapan Mesin Pemotong Sampel Kertas Bergelombang
Berdasarkan prinsip pemotongan, peralatan utama dibagi menjadi tiga kategori:
- Mesin pemotong sampel tipe meja datar: Permukaan meja kerja tetap, pisau bergerak dalam arah X-Y. Cocok untuk pembuatan sampel presisi karton gelombang lembar tunggal (ketebalan 1-10mm), akurasi pengulangan posisi hingga ±0.1mm. Ukuran meja umumnya 1300×2500mm, 1600×3000mm, cocok untuk pabrik karton box dan pembuatan display stand.
- Mesin pemotong sampel tipe roll: Dilengkapi roller pengumpan, dapat memproses karton gelombang berbentuk roll secara terus-menerus, efisiensi 30%-50% lebih tinggi dibandingkan tipe meja datar, cocok untuk pembuatan sampel cetak pola sama dalam jumlah besar.
- Tipe hibrida (meja datar + roll): Menggabungkan fleksibilitas dan efisiensi, namun harganya lebih tinggi, cocok untuk perusahaan dengan jenis pesanan banyak dan volume sedang.
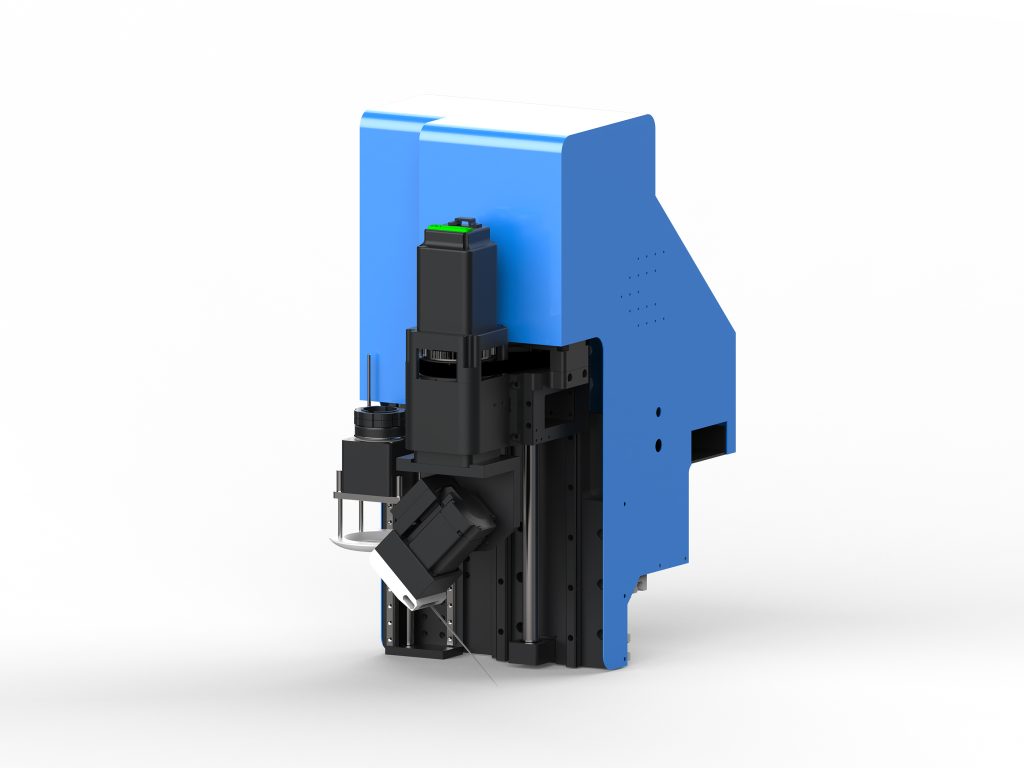
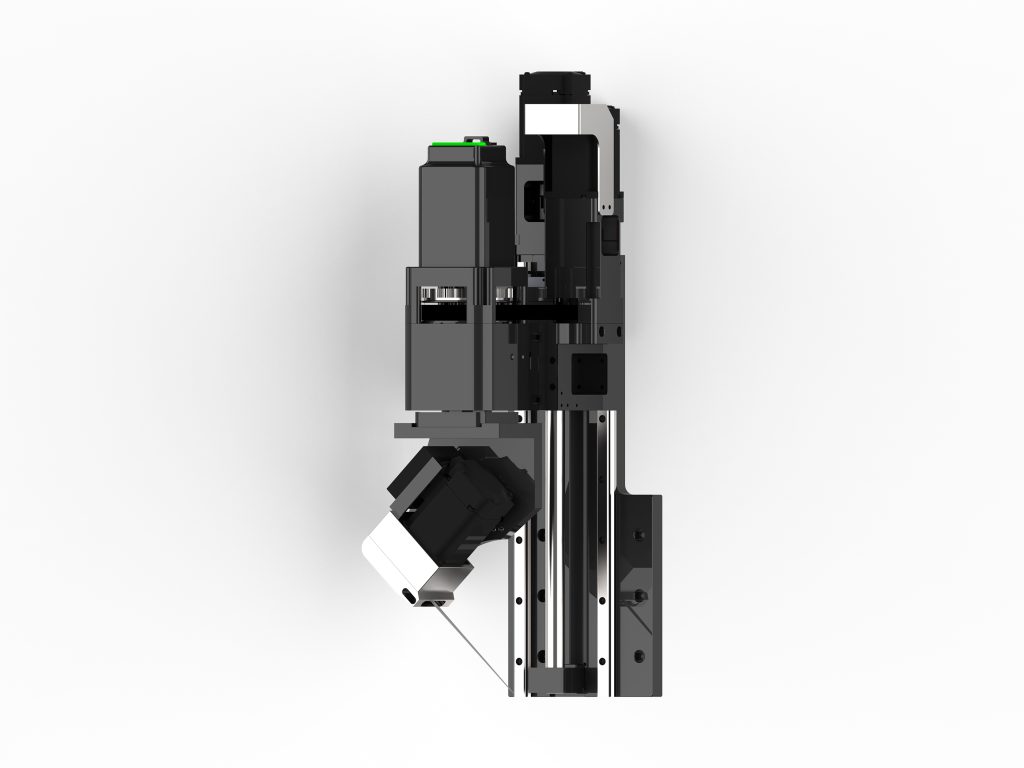
Saat memilih, perhatikan: ketebalan potong maksimum (karton bergelombang biasanya ≤15mm), jenis pisau (oscillating knife, pisau bulat, roda creasing), sistem kontrol (apakah mendukung impor langsung DXF/PLT) serta jumlah zona hisap vakum (semakin banyak zona, semakin stabil fiksasi sampel berukuran kecil).
二、Pengaturan Parameter Kunci dan Poin Operasional
2.1 Pemilihan Pisau dan Parameter
Karton gelombang terdiri dari kertas permukaan, kertas inti, dan kertas dasar, yang mudah mengalami tepi berbulu atau penyok saat dipotong. Disarankan menggunakan oscillating knife (frekuensi 8000-12000 kali/menit), dipadukan dengan bilah tungsten carbide, sudut mata pisau 30°-45°. Kecepatan pemotongan yang disarankan: karton gelombang tiga lapis (ketebalan 3-5mm) menggunakan 800-1200mm/s; lima lapis (ketebalan 6-8mm) menggunakan 500-800mm/s; tujuh lapis (ketebalan 9-12mm) menggunakan 300-500mm/s. Kecepatan terlalu tinggi menyebabkan sobekan pada potongan, terlalu lambat menyebabkan gosong atau lengket.
2.2 Penghisapan Vakum dan Fiksasi
Karton gelombang memiliki permeabilitas udara yang tinggi, sehingga perlu memastikan daya hisap vakum ≥0,6MPa. Untuk sampel berukuran kecil (seperti 100×100mm), area hisap lokal harus diaktifkan, dan tepi dapat disegel dengan bantuan masking tape. Jika karton melengkung, dapat dilakukan pengepresan awal atau difiksasi menggunakan double-sided tape.
2.3 Urutan Creasing dan Pemotongan
Tekanan roda creasing perlu disesuaikan dengan ketebalan karton: karton tiga lapis menggunakan 0,2-0,3MPa, karton lima lapis menggunakan 0,4-0,5MPa. Urutan pemotongan harus mengikuti prinsip “dalam dulu baru luar, kecil dulu baru besar” untuk menghindari pergeseran akibat perubahan daya hisap. Untuk sampel yang perlu dilipat, kedalaman creasing dikontrol pada 30%-40% dari ketebalan karton.
III. Masalah Umum dan Solusi
3.1 Tepi Potongan Berbulu atau Terkelupas
Penyebab: bilah pisau aus, kecepatan terlalu tinggi, daya hisap tidak memadai. Solusi: periksa bilah pisau setiap 200-300 meter pemotongan, ganti segera setelah aus; turunkan kecepatan 10%-20%; tambah zona hisap atau gunakan batang penekan tambahan.
3.2 Deviasi Ukuran Melebihi Toleransi
Penyebab: sabuk kendor, rel aus, atau kesalahan skala file. Solusi: kalibrasi akurasi posisi sumbu X-Y sebulan sekali (uji dengan lingkaran standar); periksa apakah satuan file dalam milimeter; kencangkan sabuk sinkron (defleksi ≤5mm).
3.3 Garis Creasing Tidak Jelas atau Retak
Penyebab: tekanan tidak mencukupi atau roda creasing sudah aus. Solusi: tingkatkan tekanan secara bertahap hingga karton menunjukkan alur yang jelas tetapi tidak pecah; ganti roda creasing (umur pakai sekitar 500.000 meter); untuk kertas permukaan dengan gramatur tinggi, dapat dipanaskan hingga 40-50℃ sebelum creasing.
IV. Perawatan dan Peningkatan Efisiensi
4.1 Daftar Perawatan Harian
- Setiap shift: bersihkan sisa kertas di meja, periksa apakah saluran vakum tersumbat.
- Setiap minggu: bersihkan rel pemandu dan oleskan gemuk lithium, periksa gaya penjepitan pisau.
- Setiap bulan: kalibrasi sensor titik asal, uji fungsi tombol darurat, periksa tegangan sabuk.
- Setiap kuartal: ganti filter pompa vakum, periksa kekedapan jalur udara.
4.2 Tips Peningkatan Efisiensi
Buat struktur karton yang sering digunakan (seperti 0201, A1, dll.) menjadi templat berparameter untuk mengurangi waktu menggambar; gunakan perangkat lunak tata letak untuk menyusun beberapa sampel secara bersarang guna meningkatkan utilisasi material; untuk pesanan berulang, simpan jalur pisau dan preset parameter. Studi kasus nyata: sebuah pabrik karton mengurangi waktu proofing dari rata-rata 45 menit/unit menjadi 22 menit/unit melalui optimasi tata letak dan preset parameter.
五、Saran Pemilihan Model dan Pengembalian Investasi
Disarankan memilih berdasarkan volume proofing harian: jika proofing harian ≤20 unit, pilih model entry-level tipe flatbed (sekitar 80-120 ribu yuan); 20-50 unit, pilih tipe flatbed kelas menengah dengan pergantian pisau otomatis (150-250 ribu yuan); >50 unit atau jika perlu pemrosesan bahan gulungan, pilih tipe hybrid (di atas 300 ribu yuan). Dari segi pengembalian investasi, satu mesin pemotong sampel dapat menggantikan 2-3 pekerja proofing terampil; dengan perhitungan 5000 unit proofing per tahun, biaya dapat kembali dalam sekitar 12-18 bulan. Perhatikan terutama waktu respons layanan purna jual produsen (disarankan ≤24 jam) dan dukungan pembaruan perangkat lunak.
Nilai mesin pemotong sampel karton gelombang tidak hanya terletak pada penggantian tenaga kerja, tetapi lebih pada menghubungkan tahap verifikasi cepat antara desain dan produksi. Pemilihan model yang tepat, pengoperasian yang teliti, dan perawatan berkala dapat membuat peralatan beroperasi stabil dalam jangka panjang, menciptakan daya saing berkelanjutan bagi perusahaan kemasan.