
Máy cắt mẫu giấy carton sóng: Phân tích toàn bộ quy trình từ chọn máy đến ứng dụng hiệu quả
Máy cắt mẫu giấy carton sóng là thiết bị cốt lõi giúp doanh nghiệp bao bì thực hiện tạo mẫu nhanh và sản xuất lô nhỏ. So với cắt laser hoặc khuôn dao truyền thống, máy cắt mẫu dao rung CNC có ưu thế không bụi khói, không cháy cạnh, chi phí thấp trong gia công tấm carton sóng. Bài viết này dựa trên kinh nghiệm sản xuất thực tế, hệ thống hóa việc chọn thiết bị, các điểm vận hành then chốt và chiến lược bảo trì, giúp bạn tối đa hóa giá trị thiết bị.
I. Các loại máy cắt mẫu giấy carton sóng chính và tình huống ứng dụng phù hợp
Theo nguyên lý cắt, thiết bị chủ yếu chia thành ba loại:
- Máy cắt mẫu dạng bàn phẳng: Mặt bàn cố định, dao di chuyển theo hướng X-Y. Phù hợp để tạo mẫu chính xác cho tấm carton sóng đơn (độ dày 1-10mm), độ chính xác định vị lặp lại có thể đạt ±0.1mm. Kích thước bàn phổ biến có 1300×2500mm, 1600×3000mm, phù hợp cho nhà máy sản xuất thùng carton, chế tạo giá trưng bày.
- Máy cắt mẫu dạng cuộn: Trang bị trục cấp liệu, có thể gia công liên tục carton sóng dạng cuộn, hiệu suất cao hơn loại bàn phẳng 30%-50%, phù hợp để sản xuất hàng loạt bản mẫu cắt khuôn có cùng hoa văn.
- Loại kết hợp (bàn phẳng + cuộn): Kết hợp cả tính linh hoạt và hiệu suất, nhưng giá cao hơn, phù hợp với doanh nghiệp có nhiều loại đơn hàng, sản lượng trung bình.
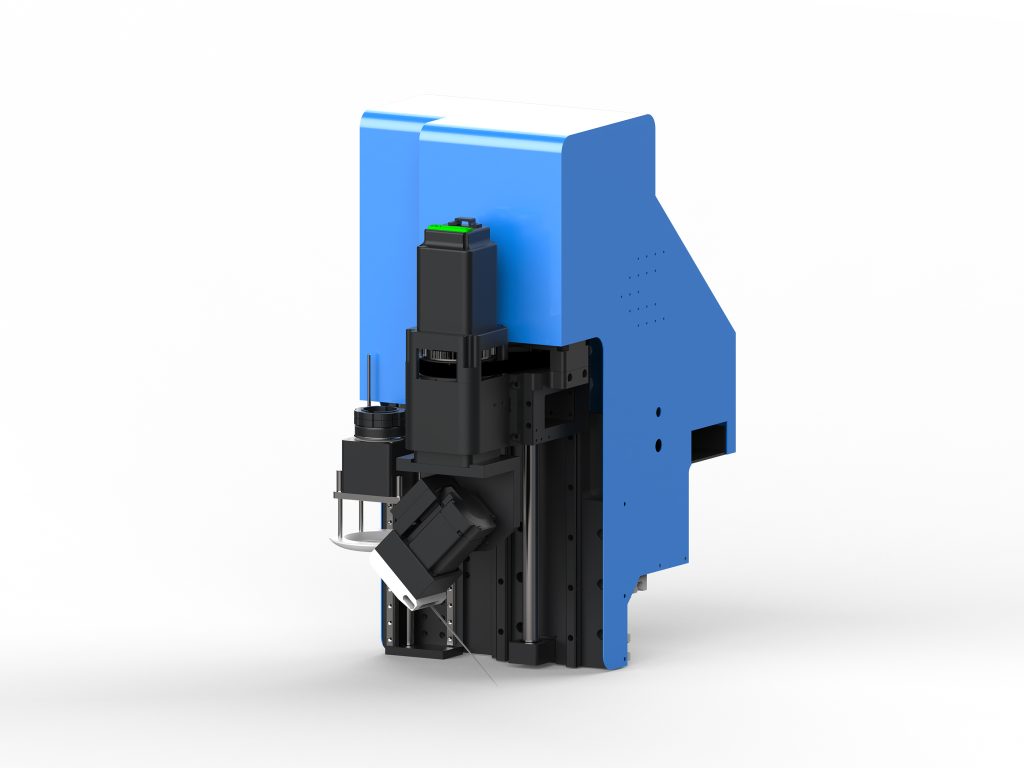
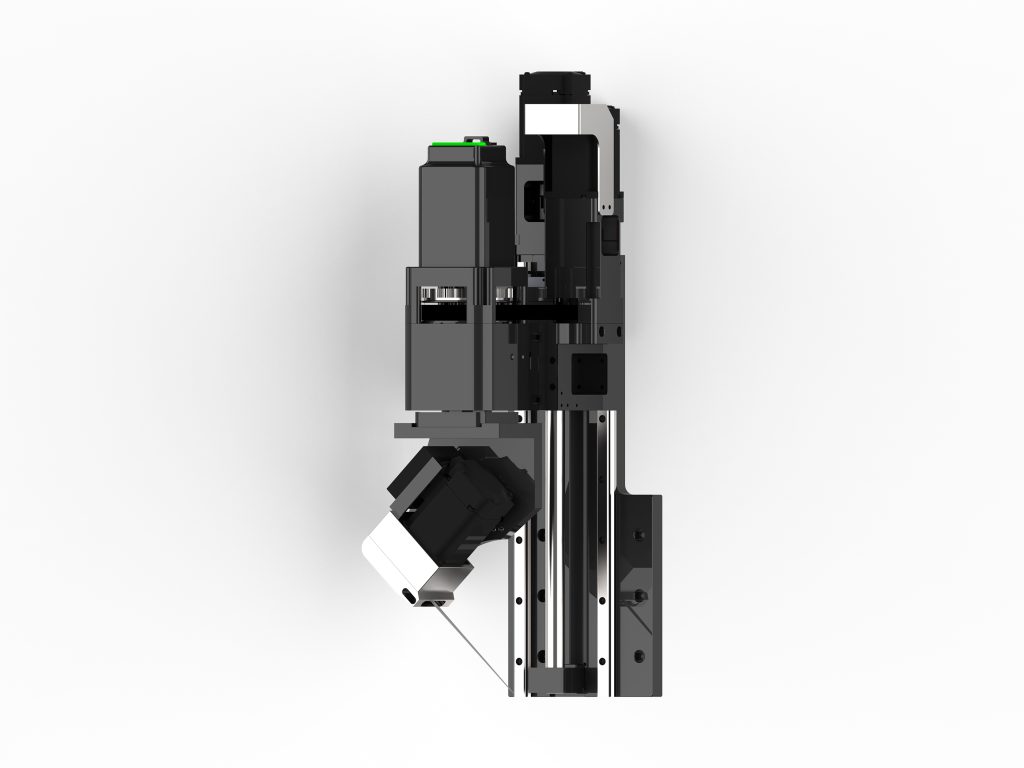
Khi chọn máy cần lưu ý: độ dày cắt tối đa (bìa carton sóng thường ≤15mm), loại dao (oscillating knife, dao tròn, bánh xe tạo rãnh), hệ thống điều khiển (có hỗ trợ nhập trực tiếp DXF/PLT hay không) và số vùng hút chân không (càng nhiều vùng, việc cố định mẫu kích thước nhỏ càng ổn định).
II. Thiết lập thông số quan trọng và điểm vận hành chính
2.1 Lựa chọn dao và thông số
Bìa carton sóng được cấu tạo từ giấy mặt, giấy lõi và giấy đáy, dễ xuất hiện ba via hoặc bị ép sập khi cắt. Khuyến nghị sử dụng dao rung động (tần số 8000-12000 lần/phút), kết hợp với lưỡi dao thép vonfram, góc cạnh 30°-45°. Tốc độ cắt đề xuất: bìa carton sóng ba lớp (độ dày 3-5mm) dùng 800-1200mm/s; năm lớp (độ dày 6-8mm) dùng 500-800mm/s; bảy lớp (độ dày 9-12mm) dùng 300-500mm/s. Tốc độ quá nhanh sẽ gây rách mép cắt, quá chậm thì bị cháy xém hoặc dính.
2.2 Hút chân không và cố định
Bìa carton sóng có độ thoáng khí cao, cần đảm bảo lực hút chân không ≥0,6MPa. Đối với mẫu kích thước nhỏ (như 100×100mm), nên bật phân vùng hút cục bộ và dùng băng keo giấy hỗ trợ niêm phong mép. Nếu bìa carton bị cong vênh, có thể ép trước hoặc dùng băng keo hai mặt để cố định.
2.3 Thứ tự tạo rãnh và cắt
Áp lực bánh xe tạo rãnh cần điều chỉnh theo độ dày bìa carton: bìa ba lớp dùng 0,2-0,3MPa, bìa năm lớp dùng 0,4-0,5MPa. Thứ tự cắt nên tuân theo “trong trước ngoài sau, nhỏ trước lớn sau” để tránh dịch chuyển do thay đổi lực hút. Đối với mẫu cần gấp, độ sâu rãnh kiểm soát ở 30%-40% độ dày bìa carton.
三、Câu hỏi thường gặp và giải pháp
3.1 Mép cắt bị xơ hoặc tách lớp
Nguyên nhân: lưỡi dao mòn, tốc độ quá nhanh, lực hút không đủ. Biện pháp: kiểm tra lưỡi dao sau mỗi 200-300 mét cắt, thay kịp thời khi mòn; giảm tốc độ 10%-20%; tăng vùng hút hoặc sử dụng thanh ép phụ.
3.2 Sai lệch kích thước vượt dung sai
Nguyên nhân: dây đai lỏng, ray dẫn hướng mòn hoặc tỷ lệ tệp sai. Biện pháp: hiệu chuẩn độ chính xác định vị trục X-Y mỗi tháng một lần (dùng vòng tròn chuẩn để kiểm tra); kiểm tra đơn vị tệp có phải milimét không; căng dây đai đồng bộ (độ võng ≤5mm).
3.3 Đường dập không rõ hoặc bị nứt
Nguyên nhân: áp lực không đủ hoặc bánh xe tạo rãnh bị mòn. Biện pháp: tăng dần áp lực cho đến khi bìa carton xuất hiện rãnh lõm rõ ràng nhưng không bị rách; thay bánh xe tạo rãnh (tuổi thọ khoảng 500.000 mét); đối với giấy mặt có định lượng cao, có thể làm nóng sơ bộ đến 40-50℃ rồi mới tạo rãnh.
IV. Bảo trì, bảo dưỡng và nâng cao hiệu suất
4.1 Danh mục bảo trì hàng ngày
- Mỗi ca: Dọn sạch mảnh giấy trên mặt bàn, kiểm tra xem đường ống chân không có bị tắc không.
- Hàng tuần: Vệ sinh thanh dẫn hướng và bôi mỡ bôi trơn gốc lithium, kiểm tra lực kẹp của lưỡi dao.
- Hàng tháng: Hiệu chuẩn cảm biến điểm gốc, kiểm tra chức năng dừng khẩn cấp, kiểm tra độ căng của dây đai.
- Hàng quý: Thay bộ lọc bơm chân không, kiểm tra độ kín của đường khí.
4.2 Kỹ thuật nâng cao hiệu quả
Tạo các mẫu tham số hóa cho các cấu trúc thùng carton thường dùng (như 0201, A1, v.v.) để giảm thời gian vẽ; sử dụng phần mềm sắp xếp để lồng ghép nhiều mẫu, nâng cao tỷ lệ sử dụng vật liệu; đối với các đơn hàng lặp lại, lưu đường dẫn dao và cài đặt tham số trước. Ví dụ thực tế: Một nhà máy sản xuất thùng carton đã giảm thời gian tạo mẫu từ trung bình 45 phút/sản phẩm xuống còn 22 phút/sản phẩm nhờ tối ưu hóa sắp xếp và cài đặt tham số trước.
五、Khuyến nghị lựa chọn và hoàn vốn đầu tư
Khuyến nghị lựa chọn dựa trên khối lượng lấy mẫu trung bình hàng ngày: nếu lấy mẫu ≤20 sản phẩm/ngày, chọn dòng máy phẳng nhập môn (khoảng 8-12 vạn tệ); 20-50 sản phẩm, chọn dòng máy phẳng tầm trung có thay dao tự động (15-25 vạn tệ); >50 sản phẩm hoặc cần gia công dạng cuộn, chọn dòng máy kết hợp (trên 30 vạn tệ). Về hoàn vốn đầu tư, một máy cắt lấy mẫu có thể thay thế 2-3 công nhân lấy mẫu lành nghề, tính theo 5000 sản phẩm lấy mẫu mỗi năm, thời gian thu hồi vốn khoảng 12-18 tháng. Cần chú trọng thời gian phản hồi dịch vụ hậu mãi của nhà sản xuất (khuyến nghị ≤24 giờ) và hỗ trợ nâng cấp phần mềm.
Giá trị của máy cắt lấy mẫu giấy carton không chỉ nằm ở việc thay thế lao động thủ công, mà còn ở việc kết nối khâu kiểm chứng nhanh giữa thiết kế và sản xuất. Lựa chọn hợp lý, vận hành tinh tế và bảo trì định kỳ sẽ giúp thiết bị vận hành ổn định lâu dài, tạo năng lực cạnh tranh bền vững cho doanh nghiệp bao bì.