
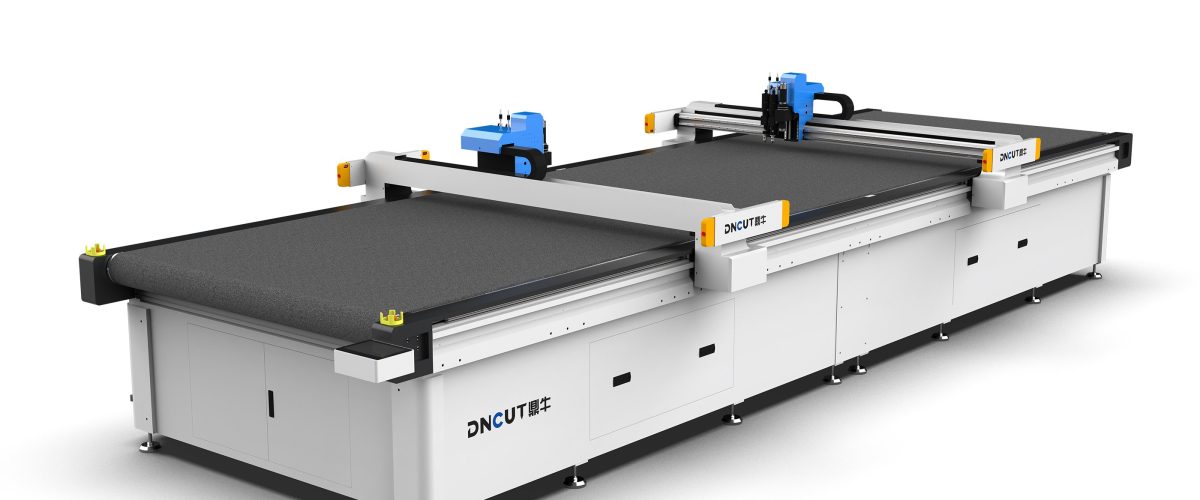
Ikhtisar Mesin Pemotong Kulit Bulu
Material kulit bulu (seperti wol, bulu kelinci, kulit cerpelai, bulu imitasi, dll.) memiliki karakteristik lembut, mudah berubah bentuk, mudah menghasilkan listrik statis, dan mudah rontok saat dipotong. Metode pemotongan tradisional memiliki efisiensi rendah dan presisi buruk. Mesin pemotong pisau berosilasi CNC (oscillating knife cutting machine) melakukan pemotongan dingin melalui bilah yang bergetar frekuensi tinggi, tanpa suhu tinggi laser, menghindari tepi terbakar dan kerusakan material, sehingga menjadi pilihan ideal untuk pemotongan kulit bulu. Artikel ini memberikan panduan praktis dari aspek pemilihan peralatan, parameter proses, masalah umum, serta perawatan dan pemeliharaan.
I. Parameter Pemilihan Kunci Mesin Pemotong Kulit Bulu
1. Area Pemotongan
Pilih berdasarkan ukuran bahan kulit bulu umum dan kebutuhan tata letak. Misalnya, bahan kulit domba biasanya selebar 60-80cm, disarankan memilih peralatan dengan area pemotongan efektif tidak kurang dari 1600mm×2500mm agar dapat menata beberapa lembar kulit sekaligus. Untuk produksi batch kecil dengan banyak varietas, dapat memilih model area kecil 1200mm×1200mm.
2. Frekuensi dan Amplitudo Pisau Berosilasi
Frekuensi pisau berosilasi biasanya 8000-12000 kali per menit, amplitudo dapat disesuaikan (0,5-5mm). Saat memotong kulit bulu tebal (seperti bulu panjang), perlu meningkatkan frekuensi hingga di atas 10000 kali/menit dan menambah amplitudo secara tepat (2-3mm) untuk memastikan potongan rapi dan mengurangi tepi berbulu. Saat memotong kulit bulu tipis (seperti kulit kelinci), frekuensi dapat diturunkan hingga 8000 kali/menit, amplitudo 1-2mm, menghindari getaran berlebihan yang menyebabkan material bergeser.
3. Jenis Pisau
Pisau umum meliputi:
- Pisau berosilasi: Cocok untuk sebagian besar kulit bulu, vertikalitas potongan baik.
- Pisau bundar: Cocok untuk memotong kulit bulu yang lebih tebal, tetapi potongan sedikit melengkung.
- drag knife (pisau seret): Digunakan untuk pemotongan pola halus, tetapi mudah menarik kulit bulu, perlu dikombinasikan dengan fiksasi hisap.
Disarankan standar pisau berosilasi, dan dilengkapi pisau bundar sebagai cadangan.
4. Sistem Hisap
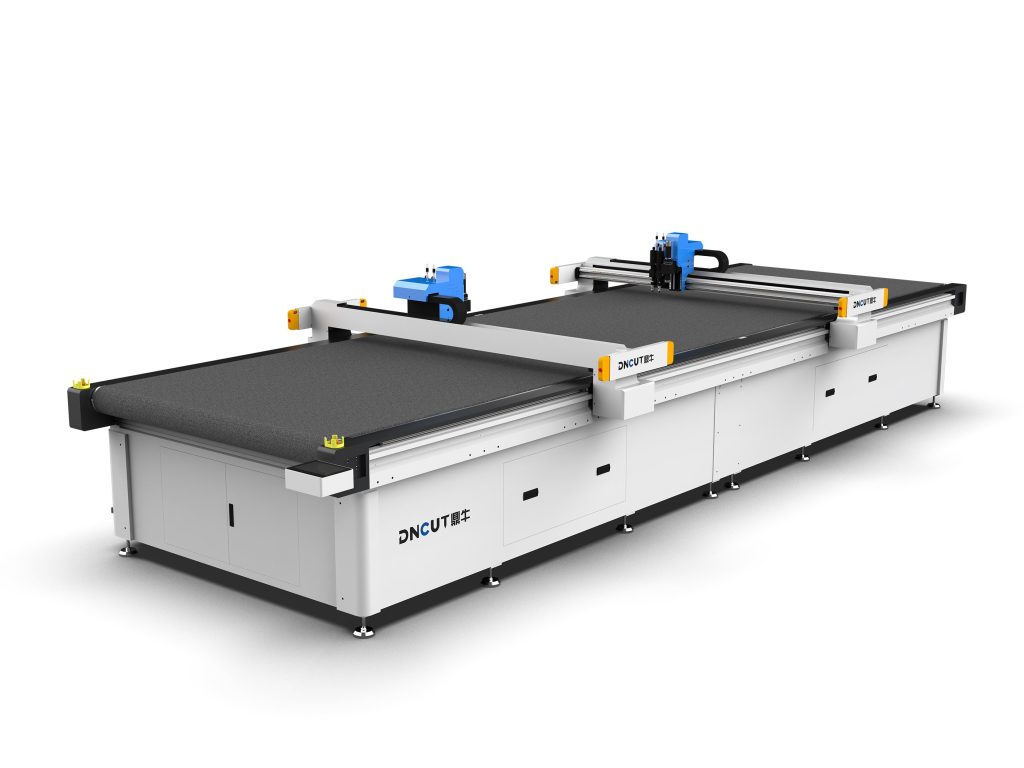
Kulit bulu lembut dan mudah bergerak, harus dilengkapi sistem hisap vakum. Gaya hisap disarankan tidak kurang dari -0,06MPa, area hisap harus dikontrol per zona untuk menyesuaikan dengan ukuran kulit yang berbeda. Untuk kulit bulu dengan permeabilitas tinggi, perlu menggunakan bantalan hisap kepadatan tinggi atau menutupi dengan film untuk meningkatkan efek hisap.
5. Sistem Kontrol dan Perangkat Lunak
Pilih sistem CNC yang mendukung format CAD umum (DXF, PLT, AI), dengan fungsi tata letak otomatis dan optimasi jalur. Perangkat lunak harus dapat mengatur parameter kecepatan potong, tekanan pisau, overcut, dll. Disarankan menggunakan model dengan sistem positioning visual, yang dapat secara otomatis mengenali kontur kulit dan meningkatkan tingkat pemanfaatan tata letak.
II. Pengaturan Parameter Proses Pemotongan Kulit Bulu
1. Kecepatan Potong
Kecepatan terlalu cepat menyebabkan potongan kasar dan material bergeser; terlalu lambat efisiensi rendah dan mungkin terbakar (meskipun pemotongan dingin, panas gesekan tetap dapat berpengaruh). Disarankan kecepatan awal 300-500mm/s, disesuaikan berdasarkan ketebalan dan kepadatan kulit bulu. Misalnya, kecepatan potong kulit cerpelai dapat diatur 400mm/s, bulu panjang 250mm/s.
2. Tekanan Pisau
Tekanan pisau menentukan kekuatan bilah menekan material. Untuk kulit bulu tipis (seperti kulit kelinci), tekanan pisau diatur 0,2-0,3MPa; kulit bulu tebal (seperti wol gunting domba) diatur 0,4-0,6MPa. Tekanan pisau terlalu besar mudah menyebabkan material lapisan bawah terpotong tembus atau bilah aus, terlalu kecil tidak dapat memotong.
3. Pengaturan Overcut
Saat memotong grafik tertutup, perlu mengatur jumlah overcut (biasanya 0,5-2mm) untuk memastikan sudut terpotong sepenuhnya. Untuk kulit bulu, jumlah overcut tidak boleh terlalu besar agar tidak merusak area yang berdekatan.
4. Pemotongan Multilapis
Kulit bulu dapat dipotong bertumpuk beberapa lapis, tetapi perlu memastikan fiksasi antar lapisan. Disarankan menggunakan selotip dua sisi atau lem semprot antara lapisan, ketebalan total tidak melebihi 20mm. Kecepatan potong perlu dikurangi 20%-30% sesuai.
III. Masalah Umum dan Solusi
1. Potongan Kasar, Tepi Berbulu
Penyebab: bilah tumpul, frekuensi getaran terlalu rendah, kecepatan terlalu cepat. Solusi: ganti bilah secara berkala (disarankan periksa setiap 8 jam), tingkatkan frekuensi getaran hingga di atas 10000 kali/menit, turunkan kecepatan potong hingga di bawah 300mm/s.
2. Material Bergeser
Penyebab: gaya hisap tidak cukup, tekanan pisau terlalu besar, kecepatan terlalu cepat. Solusi: periksa kekencangan pompa vakum dan bantalan hisap, tambah gaya hisap; turunkan tekanan pisau dan kecepatan; untuk bagian kecil, dapat menambahkan penjepit hisap tambahan.
3. Tidak Terpotong Tembus
Penyebab: panjang bilah keluar tidak cukup, tekanan pisau terlalu kecil, overcut tidak cukup. Solusi: sesuaikan panjang bilah keluar (biasanya 0,5-1mm lebih dari ketebalan material), tambah tekanan pisau, atur overcut 1-2mm.
4. Listrik Statis Menyebabkan Serpihan Bulu Menempel
Kulit bulu mudah menghasilkan listrik statis, serpihan bulu menempel di meja dan rel pemandu. Solusi: pasang kipas ion untuk menghilangkan listrik statis, bersihkan meja secara berkala, gunakan bantalan hisap anti-statis.
IV. Perawatan dan Pemeliharaan
1. Pembersihan Harian
Setelah setiap shift, bersihkan serpihan bulu di meja, rel pemandu, dan area kepala pisau dengan penyedot debu. Hindari serpihan bulu masuk ke rel pemandu dan sekrup bola yang menyebabkan keausan.
2. Penggantian Bilah
Setelah bilah aus, kualitas potong menurun, perlu segera diganti. Saat mengganti, perhatikan arah bilah dan kalibrasi vertikalitas bilah dengan meja. Disarankan menyimpan bilah yang umum digunakan.
3. Perawatan Sistem Hisap
Periksa level oli pompa vakum setiap minggu (jika pompa oli), bersihkan serpihan bulu di permukaan bantalan hisap, periksa kebocoran pipa. Bantalan hisap yang rusak harus segera diganti.
4. Pelumasan Sistem Transmisi
Setiap bulan bersihkan rel pemandu dan sekrup bola serta tambahkan gemuk. Untuk lingkungan pemrosesan kulit bulu, disarankan menggunakan gemuk tipe anti-debu.
V. Ringkasan Saran Pemilihan
Saat memilih mesin pemotong kulit bulu, prioritaskan model pisau berosilasi, area ditentukan berdasarkan produksi, sistem hisap harus kuat dan andal, perangkat lunak harus mendukung tata letak otomatis dan positioning visual. Parameter proses perlu disesuaikan berdasarkan jenis kulit bulu, dan tentukan kombinasi terbaik melalui uji potong. Perawatan harian fokus pada pembersihan dan manajemen bilah. Dengan mengikuti panduan di atas, dapat secara signifikan meningkatkan kualitas potong dan efisiensi produksi.