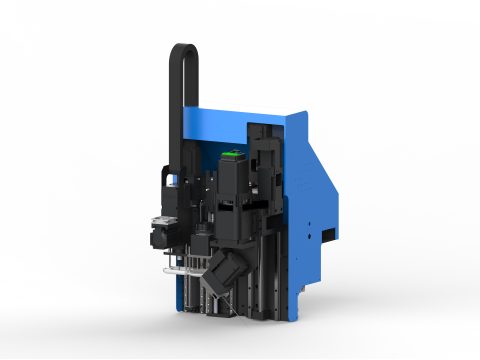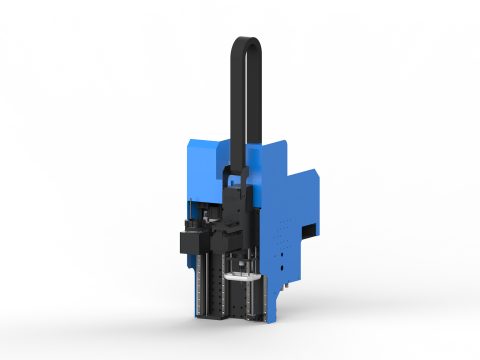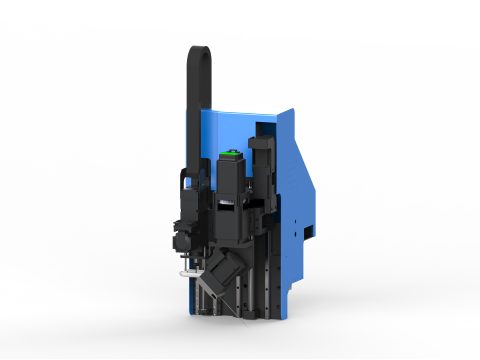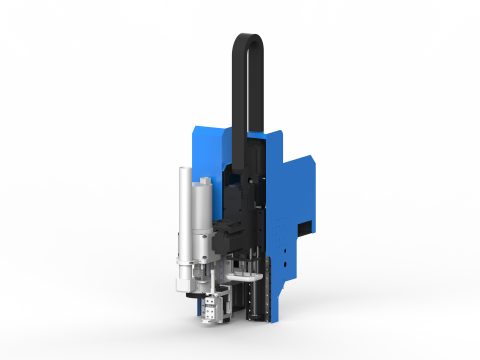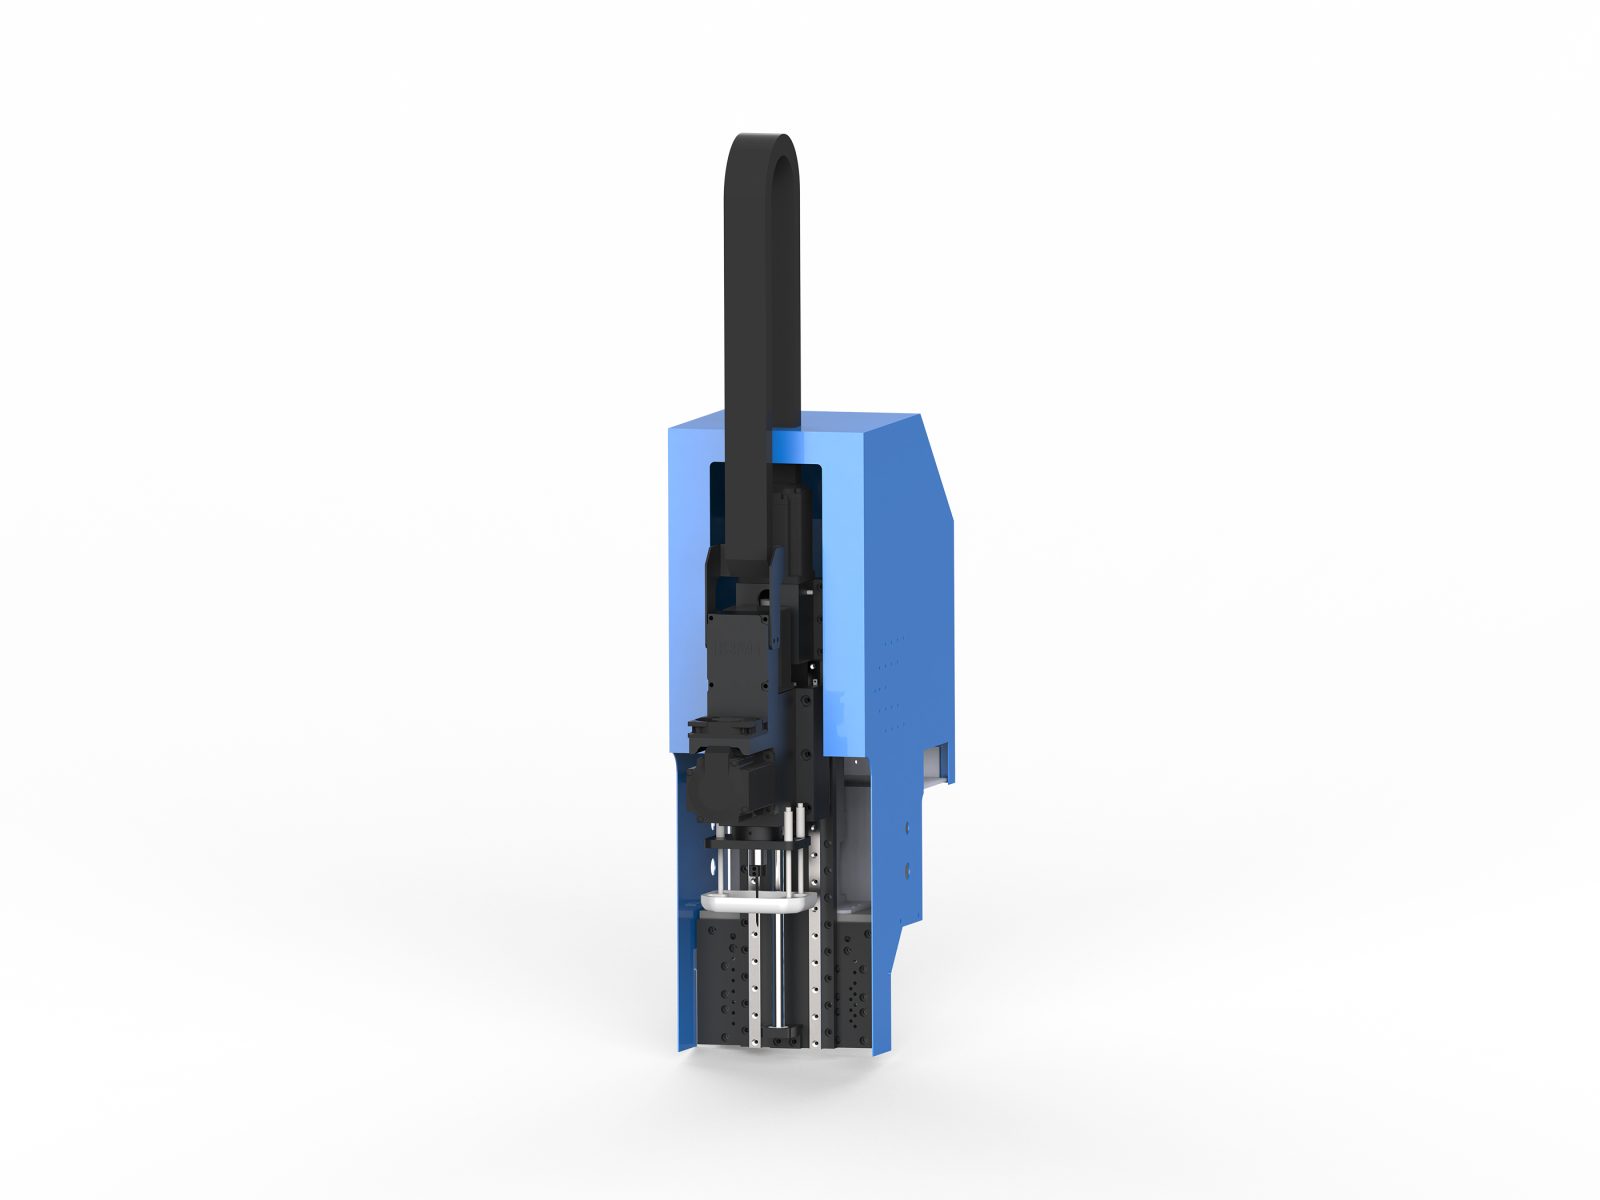
La combinaison de tête D-H est une configuration modulaire de tête centrée sur une lame oscillante à servomoteur intégré, composée d’un porte-lame oscillant à entraînement direct par servomoteur, d’une lame oscillante, d’une lame de coupe en biais, d’un poinçon circulaire, d’une broche, d’un module de vision CCD et d’une tête d’impression à jet d’encre, assemblés selon les besoins du procédé. Cette combinaison se concentre sur la découpe de haute qualité des matériaux souples ; sa structure à entraînement direct par servomoteur améliore la réactivité de la tête de coupe et la force de coupe, tout en garantissant la qualité de la surface de coupe et en conciliant efficacité de production. Elle s’adresse aux utilisateurs dont le procédé principal est la lame oscillante, souhaitant réduire les points de maintenance et conserver une structure compacte.
Caractéristiques principales
- Lame oscillante à entraînement direct par servomoteur : la tête de coupe est directement entraînée par un servomoteur, avec une réponse rapide au démarrage et à l’arrêt et une force de coupe stable, adaptée à la découpe de contours à grande vitesse et en continu des matériaux souples.
- Module de lame de coupe en biais : permet la coupe en biais et l’usinage de contours à angles spéciaux ; associé à la lame oscillante, il réalise en une seule passe des formes complexes et réduit les opérations de parachèvement secondaire.
- Module poinçon circulaire et broche : le poinçon circulaire sert au perçage, aux trous de positionnement et à l’usinage de petits trous ronds ; la broche permet d’étendre les opérations de type fraisage, afin qu’une même combinaison de tête couvre les besoins de découpe, de perçage et de fraisage léger.
- Module de vision CCD : utilisé pour reconnaître les repères ou motifs imprimés sur le matériau, il assiste la découpe avec repérage et améliore la précision d’alignement ; il convient aux matériaux imprimés et aux scénarios nécessitant un suivi de contour.
- Module de tête d’impression à jet d’encre : permet le marquage, la numérotation ou l’impression de positionnement avant et après la découpe, facilitant l’identification et la traçabilité des opérations suivantes et réduisant les étapes de marquage manuel.
Matériaux et industries applicables
Cette combinaison convient à la découpe, au perçage et au marquage de matériaux souples et semi-rigides tels que le cuir, le tissu, le non-tissé, la mousse, l’EVA, le carton, les étiquettes, les films et les matériaux composites. Les industries typiques d’application comprennent l’intérieur automobile, la chaussure et la maroquinerie, l’habillement et le linge de maison, l’emballage et l’impression, la signalétique publicitaire, les accessoires électroniques et les équipements de protection médicale, etc. Elle convient particulièrement aux scénarios de production en série exigeant une qualité de surface de coupe, une vitesse de découpe et une précision de repérage élevées.
Recommandations de sélection et de configuration
La tête combinée intègre une lame vibrante servo à entraînement direct par servomoteur, avec une fréquence de vibration de 3500 tr/min et une amplitude de 5 mm. La force de découpe alternative à grande amplitude est puissante, adaptée à la découpe de matériaux souples épais tels que le cuir, la mousse et les composites.
Si la transformation repose principalement sur la découpe à lame vibrante et nécessite des opérations auxiliaires telles que la coupe en biais, le perçage, le repérage visuel ou le marquage jet d’encre, la combinaison de tête D-H est le choix le plus adapté ; si l’usinage lourd par fraisage ou les matériaux épais grand format sont prioritaires, il est recommandé d’évaluer d’autres configurations de tête. Côté équipements, elle peut être utilisée avec un système d’alimentation automatique, un dérouleur de rouleaux et un logiciel de découpe et d’imbrication pour réaliser l’alimentation continue et l’imbrication automatique ; les modules de vision et de jet d’encre peuvent être ajoutés ou retirés selon le procédé réel. Il est recommandé de clarifier le type de matériau, la complexité des motifs de découpe et les exigences de repérage avant la sélection, afin de configurer raisonnablement la combinaison de modules.
Paramètres techniques clés
- Modèle de tête : D-H (combinaison de tête)
- Hauteur d’usinage : 100 mm (série H agrandie)
- Type de lame vibrante : lame vibrante servo intégrée
- Fréquence de vibration : 3500 tr/min
- Amplitude : 5 mm
- Configuration de la combinaison : tête à lame vibrante servo intégrée
- Modules interchangeables : porte-outil / lame vibrante / lame de coupe en biais servo / poinçon circulaire / broche / module de vision CCD / tête jet d’encre (en option selon la prise en charge du modèle)
- Matériaux applicables : tissu, cuir, mousse, EVA, composites, carton, acrylique, bois, etc. (selon les modules choisis)
- Procédés applicables : découpe de contour, perçage, rainurage, mortaisage, fraisage, découpe avec positionnement visuel, marquage jet d’encre (selon les modules choisis)
FAQ
À quels matériaux s’applique la combinaison de tête modèle D-H ?
Adaptée aux matériaux souples et semi-rigides tels que le cuir, le tissu, le non-tissé, la mousse, l’EVA, le carton, les étiquettes, les films et les matériaux composites.
Quels sont les avantages de la lame oscillante à entraînement direct par servomoteur ?
Entraînement direct par servomoteur, réponse rapide au démarrage et à l’arrêt, sortie de force de coupe stable, adaptée à la découpe de contours en continu à grande vitesse, avec réduction des points de maintenance.
Quel est le rôle du module de vision CCD ?
Il identifie les repères ou motifs imprimés sur le matériau, assiste la découpe avec repérage, améliore la précision d’alignement, et convient aux matériaux imprimés ainsi qu’au suivi de contours.
Peut-on étendre la fonction de fraisage ?
Oui, le module de broche peut être étendu aux opérations de fraisage, permettant à une même combinaison de tête de couvrir les besoins de découpe, de perçage et de fraisage léger.
Quels paramètres doivent être précisés lors de la sélection ?
Il est nécessaire de préciser le type de matériau, la complexité des motifs de découpe et les exigences de repérage, afin de configurer raisonnablement les combinaisons de modules tels que la vision et le jet d’encre.
Lecture complémentaire
- Analyse complète des matériaux compatibles avec la machine de découpe à lame oscillante
- Guide d’achat de la machine de découpe à lame oscillante : paramètres et réception
- Principe de fonctionnement et réglage des paramètres de la machine de découpe à lame oscillante
Le cœur de la combinaison de tête de coupe D-H réside dans la technologie de couteau oscillant à entraînement direct par servo. Comparé à l’entraînement pneumatique ou à excentrique traditionnel, l’entraînement direct par servo élimine les liaisons de transmission intermédiaires, réduisant le temps de réponse démarrage/arrêt de la tête de coupe à moins de 5 millisecondes, avec une fréquence de coupe pouvant atteindre plusieurs dizaines de fois par seconde. Cette oscillation à haute fréquence, combinée à un contrôle précis de l’axe Z, permet d’obtenir des surfaces de coupe lisses sur des matériaux souples tels que le cuir et le tissu, en évitant les bords brûlés ou les bavures. Parallèlement, le système servo peut fournir un retour en temps réel sur la force de coupe et ajuster automatiquement l’amplitude en fonction de l’épaisseur du matériau, garantissant la cohérence entre différents lots de matériaux. Pour les matériaux imprimés nécessitant un repérage de haute précision, le module de vision CCD et le système servo fonctionnent en synergie pour réaliser une compensation dynamique, maintenant l’erreur de repérage en dessous de 0,01 millimètre.
La conception modulaire est un autre atout majeur de la combinaison de tête de coupe D-H. Les utilisateurs peuvent choisir flexiblement des modules tels que couteau à biseau, emporte-pièce circulaire, broche, vision CCD et tête jet d’encre selon les exigences du procédé. Par exemple, dans la découpe d’intérieurs automobiles, un couteau à biseau est souvent nécessaire pour réaliser le chanfreinage des bords, un emporte-pièce circulaire pour usiner les trous de montage, et une tête jet d’encre pour imprimer les codes de traçabilité ; tandis que dans la découpe de tissus d’habillement, la vision CCD sert à l’alignement des carreaux et des rayures, et la tête jet d’encre à marquer les numéros de pièces découpées. Cette configuration à la demande évite la redondance de fonctions et réduit le coût de l’équipement. De plus, tous les modules utilisent des interfaces à changement rapide, avec un temps de remplacement ne dépassant pas 2 minutes, facilitant le passage rapide entre différentes commandes et améliorant le taux d’utilisation de l’équipement.
En production réelle, la combinaison de tête de coupe D-H peut s’intégrer de manière transparente avec un système d’alimentation automatique, un dérouleur de matériau en rouleau et un logiciel de mise en page et de découpe. Le système d’alimentation automatique assure un approvisionnement continu en matériau, réduisant l’intervention manuelle ; le logiciel de mise en page optimise le trajet de coupe, améliorant le taux d’utilisation du matériau. Pour différents matériaux, il est recommandé d’ajuster la fréquence d’oscillation et la vitesse de coupe : par exemple, pour couper du cuir d’une épaisseur de 1 millimètre, régler la fréquence d’oscillation à 200 hertz et la vitesse à 800 millimètres/seconde ; pour couper de la mousse de 5 millimètres, réduire la fréquence à 150 hertz et la vitesse à 600 millimètres/seconde. En termes de maintenance régulière, il est nécessaire de nettoyer le rail de guidage du porte-couteau et de vérifier l’encodeur du moteur servo toutes les 500 heures pour garantir un fonctionnement stable à long terme. Pour les utilisateurs souhaitant réduire les points de maintenance tout en conservant une structure compacte, la combinaison de tête de coupe D-H est le choix idéal.