
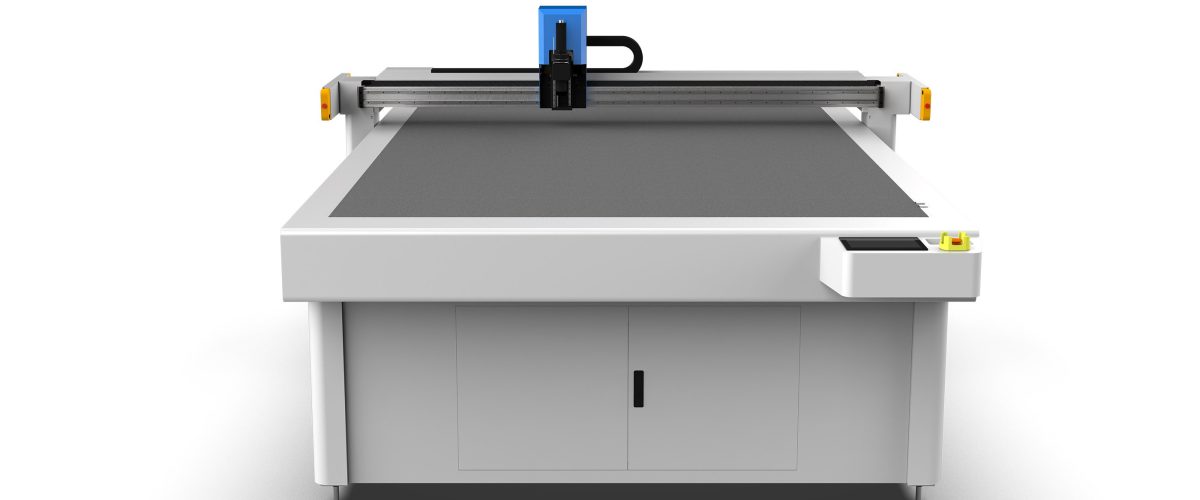
Analyse der Kernparameter von Kohlefaser-Schneidemaschinen
Kohlefaserverbundwerkstoffe werden aufgrund ihrer hohen Festigkeit und geringen Dichte in der Luft- und Raumfahrt, der Automobilherstellung und im Sportgerätebau eingesetzt. Für hochpräzises Schneiden sind spezialisierte Geräte erforderlich – die Kohlefaser-Schneidemaschine. Ihre Kernleistungsparameter beeinflussen direkt die Schnittqualität und die Produktionseffizienz.
Schnittpräzision: innerhalb von ±0,1 mm
Präzise Kohlefaser-Schneidemaschinen verwenden ein geschlossenes Servo-Steuerungssystem in Kombination mit hochauflösenden Glasmaßstäben (Auflösung bis zu 0,001 mm), um den Positionierungsfehler innerhalb von ±0,1 mm zu halten. Beispielsweise ist das Modell DNC-800F mit einem 4-Achsen-Verbundsystem ausgestattet, das komplexe Konturschnitte unterstützt und für Kohlefasergewebe oder Prepregs mit einer Dicke von 1 bis 6 mm geeignet ist.
Messersystem: Doppelt oszillierender Hochgeschwindigkeits-Rotationskopf
Die Standardausstattung ist eine Wolframkarbid-Legierungsklinge mit 150 mm Durchmesser und einer Drehzahl von bis zu 8000 U/min. Der Schneidwinkel der Klinge ist auf 12° ausgelegt, um Materialausfransungen zu reduzieren. Optional ist ein diamantbeschichteter Schneidkopf erhältlich, der die Standzeit auf über 2000 Stunden verlängert und sich besonders für hochharte Kohlefaser/Epoxidharz-Verbundwerkstoffe (z. B. T700/T800-Klasse) eignet.
Arbeitstisch: Vakuumansaugung + pneumatische Niederhaltung
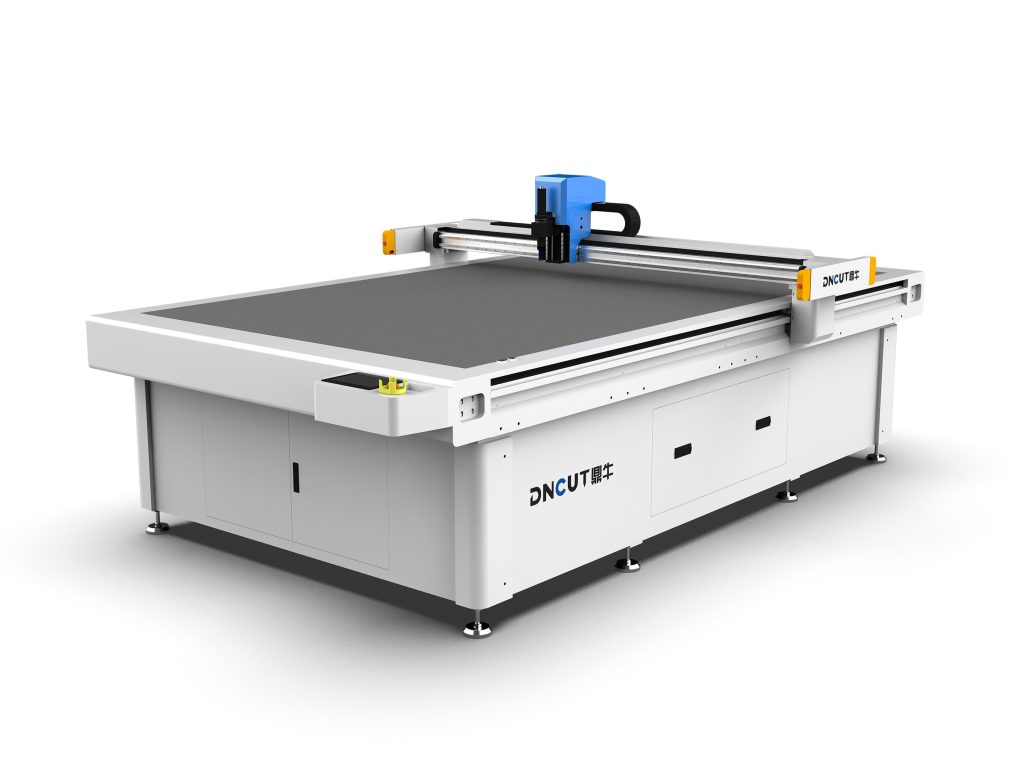
Der Arbeitstisch verwendet eine 304-Edelstahlplatte und ist mit einem Vakuumansaugsystem mit 200 unabhängigen Luftlöchern ausgestattet, das einen maximalen Unterdruck von -90 kPa erreicht. In Kombination mit einer pneumatischen Niederhaltevorrichtung (Druck 0,4–0,6 MPa) wird wirksam verhindert, dass sich das Material beim Hochgeschwindigkeitsschneiden verschiebt oder hochbiegt; dies gilt besonders für große Platten mit einer Arbeitsbreite von 1200 mm und einer Länge von 2000 mm.
Schnittgeschwindigkeit und Leistung
Der typische Schnittgeschwindigkeitsbereich liegt bei 50–300 mm/min und wird automatisch an Materialdicke und Lagenzahl angepasst. Beispielsweise wird beim Schneiden einer 3 mm dicken einschichtigen Kohlefaserplatte eine Geschwindigkeit von 150 mm/min empfohlen; bei mehrlagigem Stapeln (≤8 Lagen) wird empfohlen, auf 80 mm/min zu reduzieren, um Grat zu vermeiden. Die Motorleistung der gesamten Maschine beträgt 7,5 kW, ausgestattet mit einem Frequenzumrichter, die Ansprechzeit beträgt weniger als 20 ms.
Wesentliche Bedienungstechniken in der praktischen Anwendung
Materialvorbehandlung: Entfetten und Planieren
Rückstände von Trennmitteln oder Fetten auf der Oberfläche von Kohlefasermaterialien verkürzen die Standzeit des Messers und führen zu Verklebungen. Nach dem Abwischen mit Isopropanol sollte das Material mindestens 4 Stunden in einer Umgebung mit konstanter Temperatur und Luftfeuchtigkeit (23 ± 2 °C, relative Luftfeuchtigkeit 50 ± 5 %) ruhen, bevor es auf die Maschine kommt. Bei Rollenware muss das Material über ein Spannwalzensystem ausgerichtet werden, wobei die Spannung auf 5–8 N einzustellen ist.
Messerwartung: regelmäßiger Austausch und Messerausrichtung
Nach jeweils 500 Quadratmetern Schnittfläche sollte der Klingenverschleiß geprüft werden. Wenn an der Schneidkante deutliche Ausbrüche auftreten oder die Schnittkanten Brandspuren zeigen, muss die Klinge ausgetauscht werden. Messerausrichtungsverfahren: Mit einer 0,02-mm-Fühlerlehre den Spalt zwischen Messerspitze und Arbeitstisch prüfen und auf 0,05 ± 0,01 mm einstellen. Es wird empfohlen, monatlich eine Kalibrierung der Messermitte durchzuführen.
Programmoptimierung: Bahnplanung und Vorschubstrategie
Im CNC-System wird eine „segmentierte Vorschub“-Strategie eingestellt: Der erste Abschnitt verwendet 50 % der Nenngeschwindigkeit als Vorschnitt, nach Abschluss der Kontur wird auf volles Schnitttempo umgeschaltet. Für Innenbohrungen oder schmale Schlitze (Breite < 10 mm) wird der Modus „sägezahnförmiger Vorschub“ aktiviert, um Spannungskonzentrationen zu reduzieren. Gleichzeitig wird die Funktion „Wärmekompensation“ aktiviert, um Koordinatenverschiebungen automatisch entsprechend den Raumtemperaturschwankungen zu korrigieren.
Häufige Probleme und Lösungen
- Starke Gratbildung: Schärfe der Klinge prüfen und bestätigen, ob die Schnittgeschwindigkeit zu hoch ist; empfohlen wird eine Reduzierung der Geschwindigkeit um 30 % und eine Erhöhung des Leerwegs (≥5 mm).
- Materialdelaminierung: Prüfen, ob die Vakuumansaugung gleichmäßig ist, und kontrollieren, ob der Niederhaltedruck ausreichend ist; bei Bedarf Dichtungsstreifen austauschen (empfohlen: vierteljährlicher Austausch).
- Abnormaler Messerverschleiß: Materialzusammensetzung analysieren; bei Beimischung von Glasfasern sollte auf einen diamantbeschichteten Schneidkopf umgestellt werden; gleichzeitig prüfen, ob das Kühlsystem verstopft ist.
Sicherheitsschutzvorschriften
Das Gerät muss mit einer laserempfindlichen Schutzabdeckung (Ansprechzeit ≤50 ms) ausgestattet sein, und im Schneidbereich ist eine Staubabsaugvorrichtung (Filtergenauigkeit ≤1 μm) zu installieren. Bediener müssen Staubmasken (N95 oder höher), Schutzbrillen und antistatische Handschuhe tragen. Es ist strengstens untersagt, Abfälle während des Gerätebetriebs manuell zu entfernen.
Auswahlempfehlungen: Maschinentyp nach Anwendungsszenario abstimmen
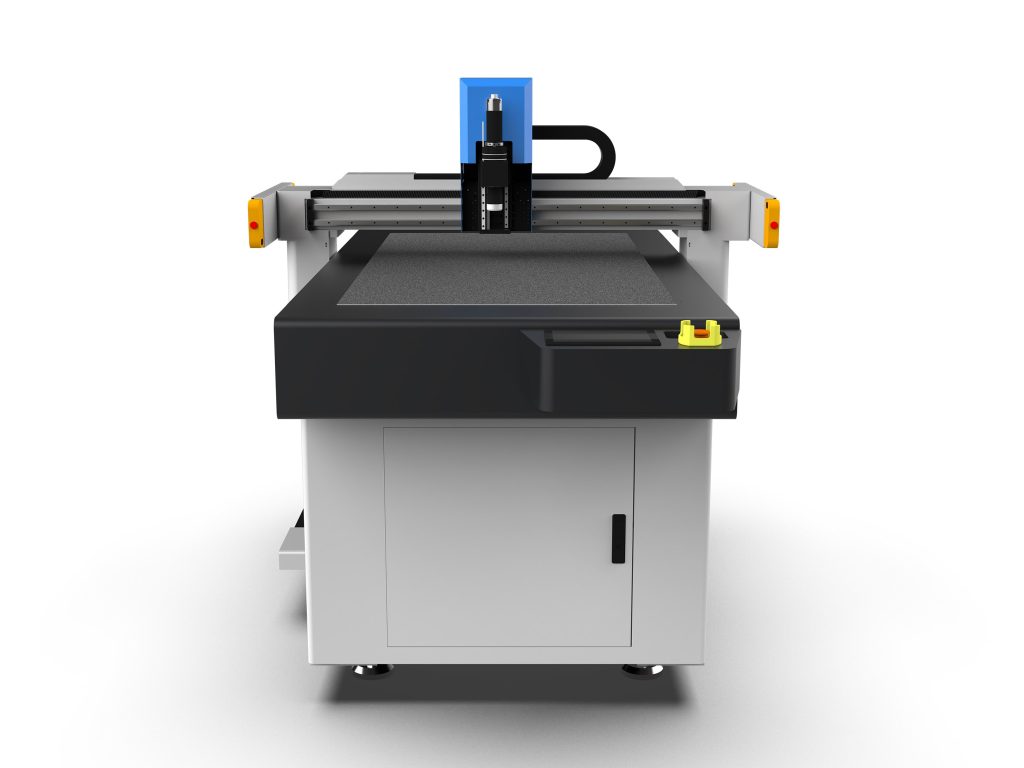
Für die Kleinserienfertigung kundenspezifischer Teile (z. B. Drohnenflügel) wird das Tischmodell DNC-500E empfohlen, mit einer maximalen Arbeitsbreite von 500 mm und Unterstützung für manuelle Teach-Programmierung; für kontinuierliche Produktionslinien (z. B. Batteriepack-Gehäuse für neue Energiefahrzeuge) wird das Industriemodell DNC-1200X empfohlen, das über eine automatische Be- und Entladeschnittstelle (Unterstützung für Roboteranbindung) verfügt und das Schneiden von Platten ab 1000 × 2000 mm unterstützt.