
Analyse der Kernparameter der Kohlefaser-Schneidemaschine
Kohlenstofffaserverbundwerkstoffe werden aufgrund ihrer hohen Festigkeit und geringen Dichte umfassend in der Luft- und Raumfahrt, der Automobilfertigung und im Sportgerätebau eingesetzt. Für eine hochpräzise Schneidbearbeitung ist eine spezialisierte Ausrüstung erforderlich – die Kohlefaser-Schneidemaschine. Ihre Kernleistungsparameter beeinflussen direkt die Schnittqualität und die Produktionseffizienz.
Schnittpräzision: innerhalb von ±0,1 mm
Präzise Kohlefaser-Schneidemaschinen verwenden ein geschlossenes Servosteuerungssystem in Verbindung mit hochauflösenden Glasmaßstäben (Auflösung bis zu 0,001 mm), um den Positionierungsfehler innerhalb von ±0,1 mm zu halten. Beispielsweise ist das Modell DNC-800F mit einem 4-Achsen-Interpolationssystem ausgestattet, unterstützt das Schneiden komplexer Konturen und eignet sich für Kohlefasergewebe oder Prepregs mit einer Dicke von 1 bis 6 mm.
Messersystem: Doppelt oszillierender Hochgeschwindigkeits-Rotationskopf
Die Standardausstattung ist eine Wolframcarbid-Legierungsklinge mit 150 mm Durchmesser und einer Drehzahl von bis zu 8000 U/min. Der Schneidenwinkel der Klinge ist auf 12° ausgelegt, um Materialausfransungen zu reduzieren. Optional ist ein diamantbeschichteter Schneidkopf erhältlich, der die Standzeit auf über 2000 Stunden verlängert und sich besonders für hochharte Kohlenstofffaser/Epoxidharz-Verbundwerkstoffe (z. B. T700/T800-Klasse) eignet.
Arbeitstisch: Vakuumansaugung + pneumatische Klemmung
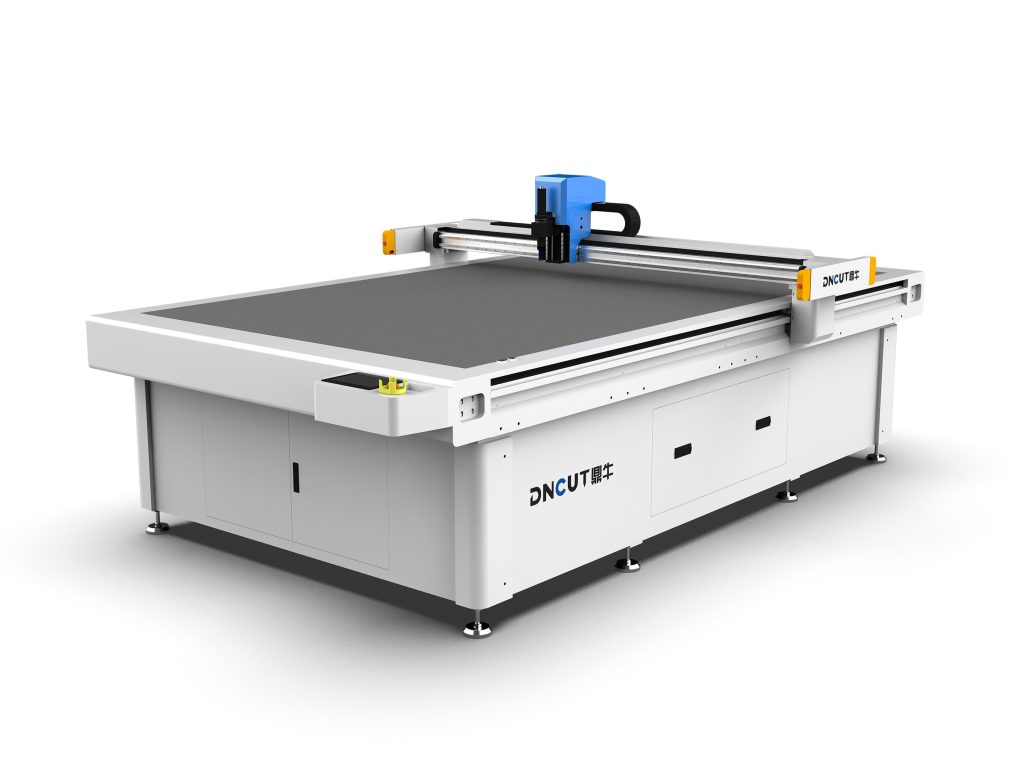
Der Arbeitstisch verfügt über eine 304-Edelstahlplatte und ist mit einem Vakuumansaugsystem mit 200 unabhängigen Luftlöchern ausgestattet, das einen maximalen Unterdruck von -90 kPa erreicht. In Kombination mit einer pneumatischen Klemmvorrichtung (Druck 0,4~0,6 MPa) wird wirksam verhindert, dass sich das Material beim Hochgeschwindigkeitsschneiden verschiebt oder die Kanten hochstehen, was besonders für große Platten mit einer Arbeitsbreite von 1200 mm und einer Länge von 2000 mm geeignet ist.
Schnittgeschwindigkeit und Leistung
Der typische Schneidgeschwindigkeitsbereich liegt bei 50~300 mm/min und wird automatisch an Materialdicke und Lagenzahl angepasst. Beispielsweise wird beim Schneiden einer einschichtigen Kohlenstofffaserplatte mit 3 mm Dicke eine Geschwindigkeit von 150 mm/min empfohlen; bei mehrschichtiger Stapelung (≤8 Lagen) sollte auf 80 mm/min reduziert werden, um Gratbildung zu vermeiden. Die Motorleistung der Gesamtmaschine beträgt 7,5 kW, ausgestattet mit einem Frequenzumrichter, die Ansprechzeit liegt unter 20 ms.
Wichtige Bedienungstipps in der praktischen Anwendung
Materialvorbehandlung: Entfetten und Planieren
Trennmittel- oder Fettrückstände auf der Oberfläche von Kohlenstofffasermaterialien verringern die Standzeit der Werkzeuge und führen zu Verklebungen. Nach dem Abwischen mit Isopropanol sollte das Material in einer Umgebung mit konstanter Temperatur und konstanter Luftfeuchtigkeit (23±2 °C, relative Luftfeuchtigkeit 50±5 %) mindestens 4 Stunden ruhen, bevor es auf die Maschine kommt. Bei Rollenware muss diese über ein Spannrollensystem ausgerichtet werden, wobei die Spannung auf 5~8 N einzustellen ist.
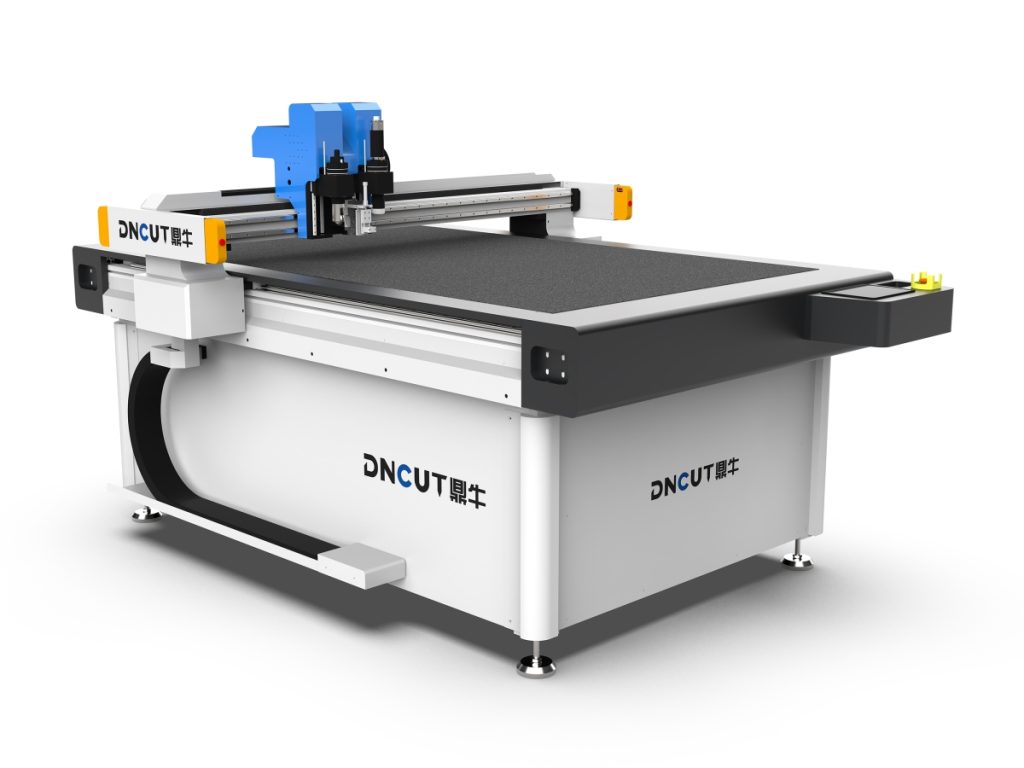
Messerwartung: Regelmäßiger Austausch und Messerausrichtung
Nach jeweils 500 Quadratmetern Schnittfläche sollte der Klingenverschleiß überprüft werden. Wenn an der Schneide deutliche Ausbrüche auftreten oder die Schnittkanten Brandspuren zeigen, muss die Klinge ausgetauscht werden. Messerausrichtungsverfahren: Prüfen Sie den Spalt zwischen Messerspitze und Arbeitstisch mit einer 0,02-mm-Fühlerlehre und stellen Sie ihn auf 0,05±0,01 mm ein. Es wird empfohlen, monatlich eine Kalibrierung der Werkzeugmitte durchzuführen.
Programmoptimierung: Bahnplanung und Vorschubstrategie
Legen Sie im CNC-System die Strategie „Segmentierter Vorschub“ fest: Im ersten Abschnitt wird mit 50 % der Nenngeschwindigkeit vorgeschnitten, nach Abschluss der Kontur wird auf volles Tempo umgeschaltet. Für Innenbohrungen oder schmale Schlitze (Breite < 10 mm) aktivieren Sie den Modus „Sägezahn-Vorschub“, um Spannungskonzentrationen zu reduzieren. Aktivieren Sie gleichzeitig die Funktion „Thermokompensation“, um Koordinatenverschiebungen automatisch entsprechend den Raumtemperaturschwankungen zu korrigieren.
Häufige Probleme und Lösungen
- Gratbildung: Schneidenschärfe prüfen, sicherstellen, dass die Schnittgeschwindigkeit nicht zu hoch ist; empfohlen, die Geschwindigkeit um 30 % zu reduzieren und den Leerweg zu erhöhen (≥5 mm).
- Materialdelaminierung: Prüfen, ob die Vakuumansaugung gleichmäßig ist, und kontrollieren, ob der Anpressdruck ausreichend ist; bei Bedarf Dichtungsleisten austauschen (empfohlen: vierteljährlicher Austausch).
- Abnormale Werkzeugabnutzung: Materialzusammensetzung analysieren; bei Glasfaserverunreinigungen auf diamantbeschichtete Schneidköpfe umrüsten; gleichzeitig prüfen, ob das Kühlsystem verstopft ist.
Sicherheitsschutzvorschriften
Das Gerät muss mit einer lasergesteuerten Schutztür ausgestattet sein (Ansprechzeit ≤50ms) und im Schneidbereich eine Staubabsaugvorrichtung (Filterfeinheit ≤1μm) installiert haben. Bediener müssen Staubmasken (N95 oder höher), Schutzbrillen und antistatische Handschuhe tragen. Es ist strengstens untersagt, Abfälle während des Betriebs des Geräts manuell zu entfernen.
Auswahlempfehlung: Modellauswahl nach Anwendungsszenario
Für Kleinserien-Sonderanfertigungen (z. B. Drohnenflügel) wählen Sie das Desktop-Modell DNC-500E mit einer maximalen Arbeitsbreite von 500 mm und manueller Teach-Programmierung; für kontinuierliche Produktionslinien (z. B. Batteriepack-Gehäuse für neue Energiefahrzeuge) wird das Industriemodell DNC-1200X empfohlen, das über eine automatische Be- und Entladeschnittstelle (Roboteranbindung) verfügt und das Schneiden von Platten ab 1000×2000 mm unterstützt.