
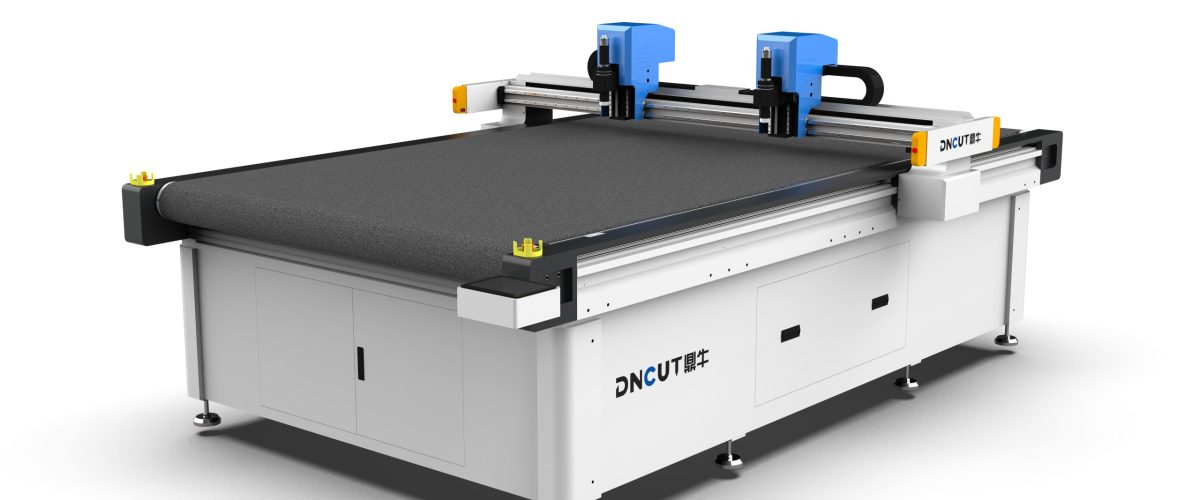
نقاط الألم في صناعة قطع حشوات المطاط واختيار المعدات
تُستخدم حشوات المطاط على نطاق واسع في مجالات السيارات والإلكترونيات وختم الأنابيب، وتشمل موادها مطاط النيتريل (NBR)، والسيليكون (VMQ)، ومطاط الفلور (FKM)، ومطاط الإيثيلين بروبيلين دايين (EPDM) وغيرها. تتطلب طرق القطع بالقوالب التقليدية فتح قوالب، مما يستغرق وقتًا طويلاً ويكلف كثيرًا، كما أنها غير اقتصادية للطلبات صغيرة الحجم ومتعددة الأصناف. تعتمد آلة القطع بالسكين المتذبذب (oscillating knife cutting machine) على القطع البارد بشفرة عالية التردد، دون الحاجة إلى قوالب، وتقطع مباشرة وفقًا لبيانات CAD، مما يجعلها الحل الأمثل لمعالجة حشوات المطاط.
لكن مواد المطاط تتميز بمرونة عالية وصلابة منخفضة وسهولة التشوه، مما يؤدي عند القطع إلى مشاكل مثل التصاق الشفرة بال-material، والنشارة على حواف القطع، وانحراف الأبعاد. الاختيار غير المناسب يؤدي إلى انخفاض الكفاءة ونسبة منتجات جيدة منخفضة. تقدم هذه المقالة دليلاً عملياً من حيث معلمات المعدات ونقاط العملية والمشاكل الشائعة.
معلمات الأداء الرئيسية لآلة قطع حشوات المطاط
عند شراء المعدات، يجب التركيز على المعلمات التالية لضمان تلبية متطلبات معالجة حشوات المطاط.
1. دقة القطع ودقة التموضع المتكرر
عادةً ما تتطلب حشوات المطاط تفاوتات أبعاد ضمن ±0.1mm، وفي الحالات عالية الدقة يجب الوصول إلى ±0.05mm. يجب أن تكون دقة التموضع المتكرر للمعدات ≤0.02mm لضمان اتساق الدفعات. الطرازات التي تستخدم محرك سيرفو + نقل لولبي دقيق أفضل من المحركات الخطوية.
2. تردد الاهتزاز والمشوار
تقطع السكين الاهتزازية عن طريق الاهتزاز الرأسي عالي التردد، ويكون التردد عادةً 1000-3000 مرة/دقيقة، والمشوار قابل للتعديل (0.5-5mm). عند قطع المطاط، يُنصح بتردد 2000-2500 مرة/دقيقة ومشوار 1-2mm. التردد المنخفض جداً يؤدي إلى مقاومة قطع كبيرة وخشونة في القطع؛ أما التردد المرتفع جداً فقد يتسبب في انصهار المادة (لبعض أنواع المطاط).
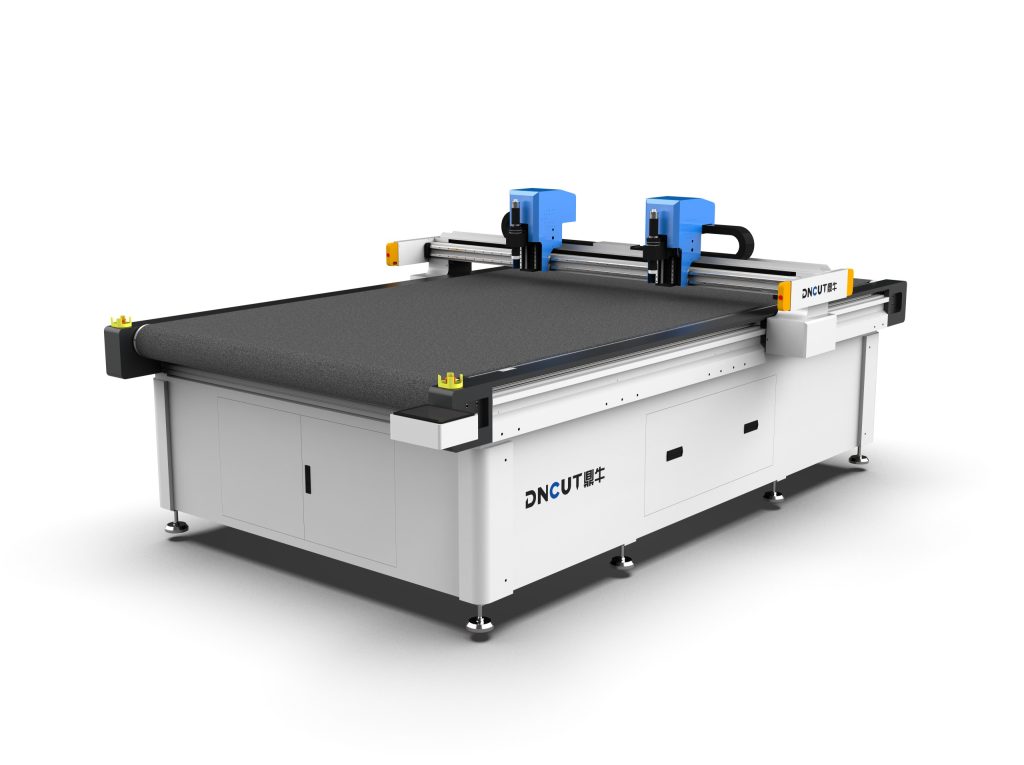
3. أنواع الشفرات وموادها
بالنسبة للمطاط، تشمل الشفرات الشائعة الاستخدام:
- سكين اهتزازي مدبب: مناسب لحشوات المطاط الرقيقة نسبيًا (سماكة ≤3mm)، قطع دقيق.
- سكين اهتزازي دائري: مناسب للمطاط السميك (3-10mm)، مقاومة قطع منخفضة، لكن نصف قطر الزاوية الداخلية محدود.
- سكين هوائي: يُستخدم للمطاط عالي الصلابة أو المواد المركبة، قوة قطع عالية.
يُوصى بمادة الشفرة من الكربيد الصلب (الفولاذ التنغستني)، لمقاومته العالية للتآكل وعمره الطويل. عند قطع السيليكون، يُنصح باستخدام شفرات مطلية (مثل طلاء التفلون) لتقليل الالتصاق.
4. سرعة القطع والتسارع
لا ينبغي أن تكون سرعة قطع المطاط سريعة جدًا، وعادةً ما يتم التحكم بها بين 50-200 مم/ث. السرعة المفرطة تؤدي إلى تمزق القطع وتجاوز الأبعاد المسموح بها. يجب أن تكون المعدات مزودة بوظائف الاستيفاء الدائري وتبطين الزوايا لضمان الجودة عند الزوايا الحادة. يُنصح بأن يكون التسارع ≥500 مم/ث² لتحسين الكفاءة.
5. منصة الشفط وتقسيم مناطق الفراغ
مادة المطاط ناعمة وتحتاج إلى تثبيت محكم أثناء القطع. منصة الشفط بالفراغ هي تكوين ضروري، بقوة شفط ≥-80 كيلو باسكال. بالنسبة للحشوات صغيرة الحجم، يُنصح باستخدام الشفط المنقسم، بحيث يتم تشغيل الفراغ فقط في منطقة القطع لتجنب تشوه المادة. يجب أن يكون سطح المنصة مستويًا وصلبًا (مثل سبائك الألومنيوم المؤكسدة أنوديًا) لمنع الخدوش.
6. تبريد القاطع وتدابير منع الالتصاق
عند قطع بعض أنواع المطاط (مثل المطاط غير المفلكن)، تميل الشفرة إلى الالتصاق. يمكن اختيار حامل شفرة مزود بتبريد هوائي، أو تطبيق كمية ضئيلة من التزييت (مثل رذاذ زيت السيليكون). بعض الطرازات الراقية مجهزة بشفرة فوق صوتية تقلل الاحتكاك عبر الاهتزاز عالي التردد، وهي مناسبة للمواد شديدة الالتصاق.
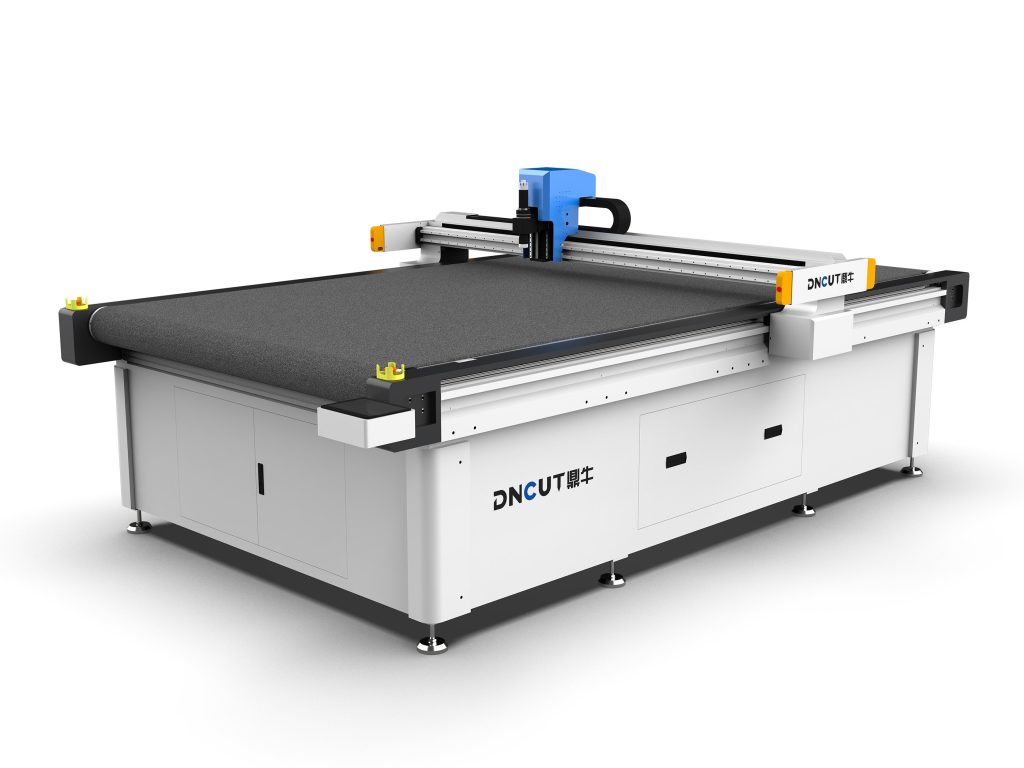
توصيات معاملات عملية قطع حشوات المطاط
تعتمد المعلمات التالية على القطع بالسكين المتذبذب للمواد المطاطية الشائعة (صلابة 50-80 Shore A، سماكة 1-5mm)، وذلك للرجوع إليها.
- تردد الاهتزاز: 2000-2500 مرة/دقيقة
- مشوار الاهتزاز: 1.0-1.5mm
- سرعة القطع: 80-150mm/s (المقاطع المستقيمة)، تنخفض عند الزوايا إلى 30-50mm/s
- طول بروز الشفرة: يزيد بمقدار 0.5-1mm عن سماكة المادة
- الشفط بالتفريغ: -70 إلى -90kPa
- زاوية الشفرة: شفرة مدببة 15°-20° (للمواد الرقيقة)، شفرة مستديرة بدون زاوية
يجب ضبط المعلمات الفعلية بدقة وفقًا لصلابة المادة وسماكتها وأداء المعدات. يُنصح بإجراء قطع تجريبي أولاً، وفحص الأبعاد باستخدام جهاز عرض أو آلة قياس بالتصوير، ثم التحسين التدريجي.
مشاكل القطع الشائعة والحلول
المشكلة 1: وجود نتوءات أو تمزق في حافة القطع
الأسباب: تبلّد الشفرة، انخفاض تردد الاهتزاز، سرعة القطع المفرطة، عدم تثبيت المادة بإحكام.
الحل: استبدال الشفرة؛ رفع تردد الاهتزاز إلى 2500 مرة/دقيقة؛ تقليل سرعة القطع إلى 80 مم/ثانية؛ التحقق من فعالية الشفط الفراغي وإضافة بكرات ضغط المادة.
السؤال 2: التصاق الشفرة بالمطاط
السبب: ارتفاع محتوى المطاط الخام، ارتفاع درجة حرارة الشفرة، عدم وجود تبريد.
الحل: استخدام شفرة مطلية؛ تشغيل تبريد الهواء النفاث؛ تقليل تردد الاهتزاز لتقليل حرارة الاحتكاك؛ دهن سطح الشفرة بمسحوق التلك (إجراء مؤقت).
سؤال3: تجاوز الانحراف في الأبعاد
السبب: ارتداد المادة، عدم ضبط تعويض الأداة، عدم استواء المنصة.
الحل: إضافة تعويض نصف قطر الأداة في CAD (عادةً 0.1-0.2mm)؛ ضمان استواء المنصة ≤0.1mm/m؛ بالنسبة للمطاط عالي المرونة، يمكن تقليل سرعة القطع بشكل مناسب لتقليل تشوه المادة.

المشكلة 4: تشوه قطع الثقوب الصغيرة
السبب: قطر الفتحة أصغر من عرض الشفرة، وقوة الشفط غير كافية.
الحل: استخدم شفرة أضيق (مثل عرض 0.6mm)؛ اعتمد طريقة النزول الحلزوني؛ زد الشفط الموضعي بالتفريغ؛ بالنسبة للفتحات التي قطرها <2mm، يُنصح بالتحويل إلى الليزر أو القطع بالطرق.
نقاط صيانة المعدات والعناية بها
الصيانة الدورية تُطيل عمر المعدات وتضمن دقة القطع.
- يوميًا: نظّف المنصة وقاعدة الشفرة، وافحص تآكل الشفرة (راقب حافة القطع بالعدسة المكبرة)، ونظّف فتحات الشفط بالتفريغ.
- أسبوعيًا: افحص تزييت حزام النقل/اللولب، ونظّف الأدلة، وعاير نقطة الأصل.
- شهريًا: فحص فرش الكربون لمحرك الاهتزاز (إن وجد)، اختبار قوة الشفط، معايرة دقة القطع (اختبار قطع دائرة قياسية).
- إدارة الشفرات: إنشاء سجل لعمر الشفرة، عادةً يبلغ عمر شفرة الكربيد عند قطع المطاط 8-12 ساعة (عمل متواصل)، ويجب استبدالها فورًا عند التآكل.
توصيات الاختيار والملخص
عند شراء آلة قطع حشوات المطاط، ينبغي إعطاء الأولوية للتكوينات التالية:
- محرك سيرفو + برغي دقيق، دقة التموضع المتكرر ≤0.02mm؛
- نطاق تردد الاهتزاز القابل للضبط 1000-3000 مرة/دقيقة؛
- منصة شفط فراغية مع تحكم بالمناطق؛
- يدعم تعويض نصف قطر الأداة وتباطؤ القوس؛
- يمكن تجهيزه بتبريد نفخ الهواء أو شفرة الموجات فوق الصوتية.
بالنسبة لألواح المطاط التي يزيد سمكها عن 10 مم، يُنصح باستخدام القطع بنفث الماء عالي الضغط أو القطع بالليزر؛ وبالنسبة للثقوب الصغيرة عالية الدقة، يمكن النظر في العمليات المركبة. تتمتع آلة القطع بالسكين المتذبذب بمزايا واضحة في إنتاج حشوات المطاط بدفعات صغيرة ومتوسطة ومتعددة الأصناف، ويمكن أن يحقق الاختيار المعقول وتحسين العملية دقة تصل إلى ±0.1 مم، مع كفاءة أعلى بنسبة تزيد عن 50% مقارنة بالقطع بالقوالب.
قبل الشراء الفعلي، يجب تقديم عينات المواد إلى مورد المعدات لإجراء قطع تجريبي، للتحقق من جودة القطع ودقة الأبعاد. وفي الوقت نفسه، يجب مراعاة قابلية توسيع المعدات، مثل ما إذا كانت تدعم الإضافة اللاحقة لوظائف التحديد البصري CCD وتغيير الأدوات التلقائي.