
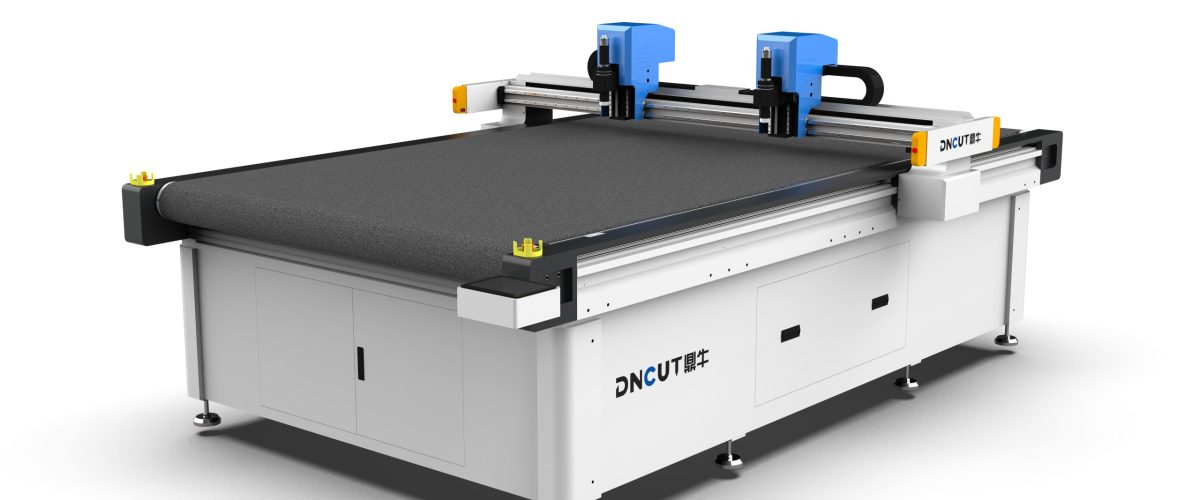
Points de douleur du secteur de la découpe de joints en caoutchouc et sélection de l’équipement
Les joints en caoutchouc sont largement utilisés dans l’automobile, l’électronique, l’étanchéité des tuyauteries et d’autres domaines ; leurs matériaux incluent le caoutchouc nitrile (NBR), le silicone (VMQ), le caoutchouc fluoré (FKM), l’éthylène-propylène-diène monomère (EPDM), etc. La méthode traditionnelle de découpe à l’emporte-pièce nécessite la fabrication d’un moule, avec des délais longs et des coûts élevés, et n’est pas économique pour les commandes en petite série et à grande variété. La machine de découpe à lame oscillante (oscillating knife cutting machine) réalise une découpe à froid au moyen d’une lame à haute fréquence de vibration, sans moule, directement à partir des données CAO, et devient ainsi la solution privilégiée pour l’usinage des joints en caoutchouc.
Cependant, les matériaux en caoutchouc présentent des caractéristiques telles qu’une élasticité élevée, une faible dureté et une déformation facile, ce qui peut entraîner des problèmes lors de la découpe tels que l’adhérence de la lame, les bavures sur les bords de coupe et les écarts dimensionnels. Une sélection inappropriée de l’équipement peut entraîner une faible efficacité et un faible taux de rendement. Cet article fournit un guide pratique sous l’angle des paramètres de l’équipement, des points clés du processus et des problèmes courants.
Paramètres de performance clés de la machine de découpe de joints en caoutchouc
Lors de l’achat de l’équipement, il convient de prêter une attention particulière aux paramètres suivants afin de garantir la satisfaction des exigences de traitement des joints en caoutchouc.
1. Précision de coupe et précision de répétition du positionnement
Les joints en caoutchouc exigent généralement une tolérance dimensionnelle inférieure à ±0,1 mm, et les applications de haute précision doivent atteindre ±0,05 mm. La précision de répétition du positionnement de l’équipement doit être ≤0,02 mm afin de garantir la cohérence des lots. Les modèles équipés d’un servomoteur et d’une transmission par vis à billes de précision sont supérieurs à ceux équipés d’un moteur pas à pas.
2. Fréquence de vibration et course
La lame oscillante coupe par un mouvement de va-et-vient vertical à haute fréquence, généralement de 1000 à 3000 fois/minute, avec une course réglable (0,5-5 mm). Lors de la découpe du caoutchouc, il est recommandé d’utiliser une fréquence de 2000 à 2500 fois/minute et une course de 1-2 mm. Une fréquence trop basse entraîne une résistance de coupe élevée et une coupe rugueuse ; une fréquence trop élevée peut provoquer la fusion du matériau (pour certains caoutchoucs).
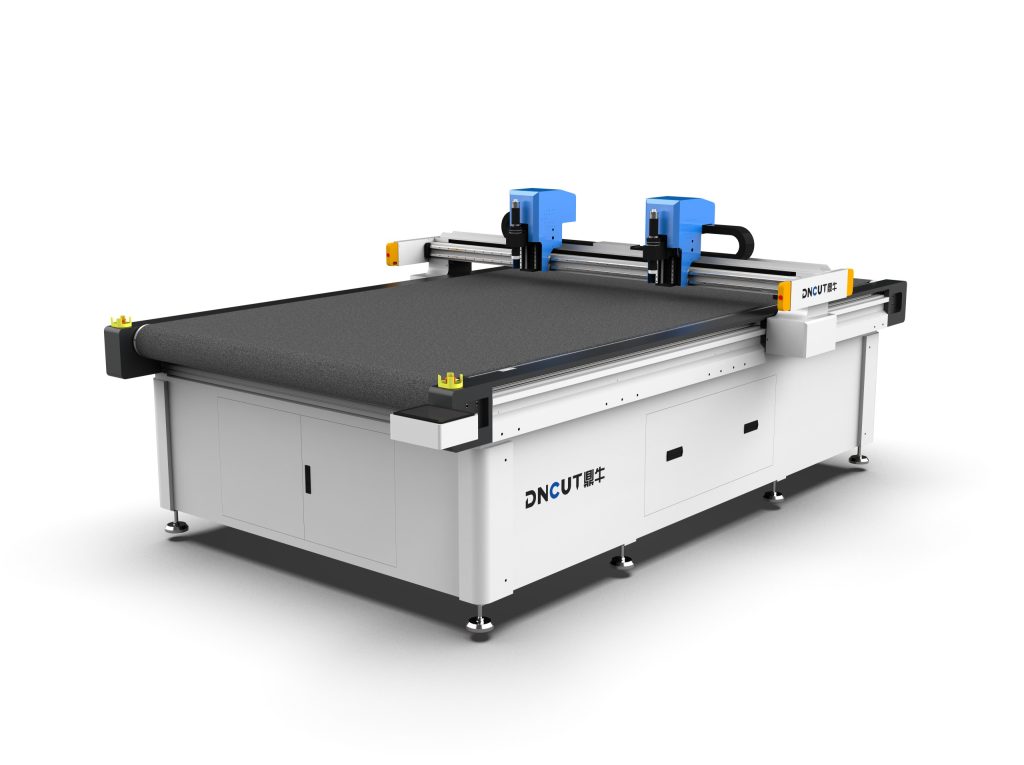
3. Types et matériaux de lames
Pour le caoutchouc, les lames couramment utilisées sont :
- Lame pointue oscillante : adaptée aux joints en caoutchouc minces (épaisseur ≤3 mm), coupe fine.
- Lame circulaire oscillante : adaptée au caoutchouc épais (3-10 mm), faible résistance à la coupe, mais rayon d’angle interne limité.
- Lame pneumatique : pour caoutchouc à haute dureté ou matériaux composites, force de coupe élevée.
Matériau de lame recommandé : carbure cémenté (acier au tungstène), bonne résistance à l’usure, longue durée de vie. Lors de la découpe du silicone, il est recommandé d’utiliser des lames revêtues (par exemple revêtement PTFE) pour réduire l’adhérence.
4. Vitesse et accélération de coupe
La vitesse de coupe du caoutchouc ne doit pas être trop rapide, généralement contrôlée entre 50 et 200 mm/s. Une vitesse excessive entraîne une déchirure de la coupe et un dépassement des tolérances dimensionnelles. L’équipement doit disposer des fonctions d’interpolation circulaire et de décélération dans les angles afin de garantir la qualité aux angles vifs. L’accélération recommandée est ≥500 mm/s² pour améliorer l’efficacité.
5. Plateau aspirant et zones de vide
Le matériau caoutchouc étant souple, il doit être fermement fixé lors de la coupe. Le plateau à aspiration par vide est un équipement indispensable, avec une force d’aspiration ≥-80 kPa. Pour les joints de petite dimension, il est recommandé d’utiliser une aspiration par zones, en activant le vide uniquement dans la zone de coupe afin d’éviter la déformation du matériau. La surface du plateau doit être plane et de dureté élevée (par exemple aluminium anodisé) pour éviter les rayures.
6. Refroidissement de l’outil et mesures anti-adhésives
Lors de la découpe de certains caoutchoucs (comme le caoutchouc non vulcanisé), la lame a tendance à coller. On peut opter pour un porte-lame avec refroidissement par soufflage d’air, ou appliquer une micro-lubrification (comme une pulvérisation d’huile de silicone). Certains modèles haut de gamme sont équipés d’une lame à ultrasons, qui réduit le frottement par une vibration à haute fréquence et convient aux matériaux très adhésifs.
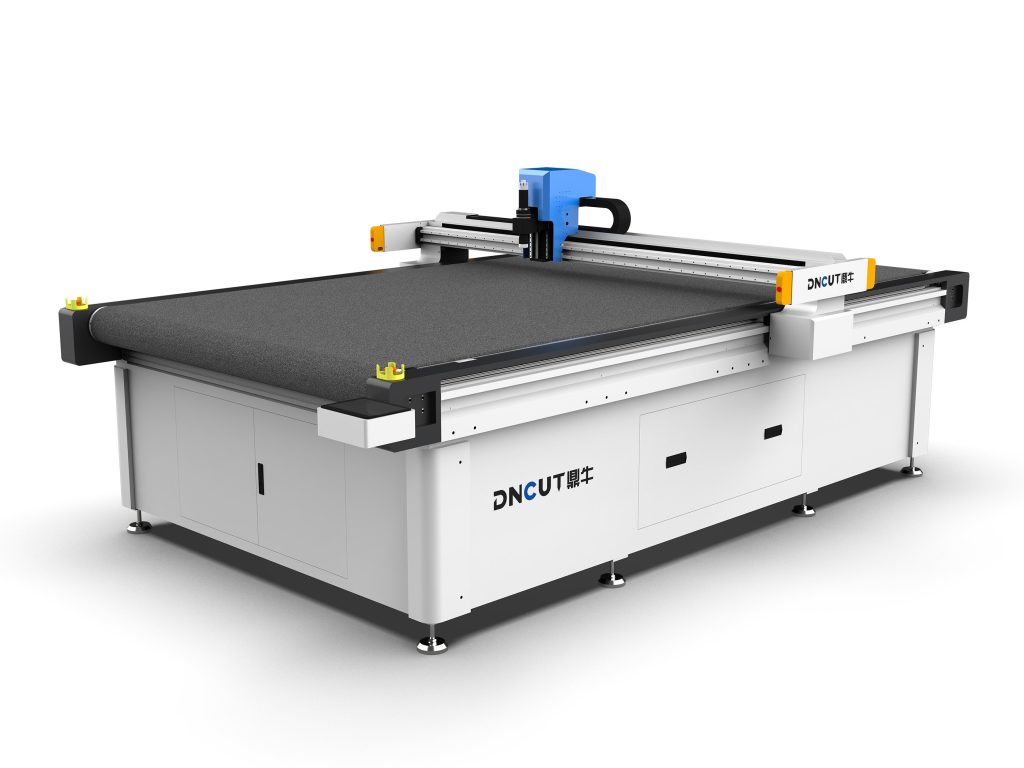
Paramètres de découpe recommandés pour les joints en caoutchouc
Les paramètres suivants sont basés sur la découpe au couteau oscillant de matériaux caoutchouc courants (dureté 50-80 Shore A, épaisseur 1-5 mm), à titre indicatif.
- Fréquence d’oscillation : 2000-2500 coups/minute
- Course d’oscillation : 1,0-1,5 mm
- Vitesse de découpe : 80-150 mm/s (segments rectilignes), réduite à 30-50 mm/s dans les angles
- Longueur de sortie de lame : 0,5-1 mm de plus que l’épaisseur du matériau
- Adsorption sous vide : -70 à -90 kPa
- Angle de lame : lame pointue 15°-20° (matériaux fins), lame circulaire sans angle
Les paramètres réels doivent être ajustés en fonction de la dureté et de l’épaisseur du matériau ainsi que des performances de l’équipement. Il est recommandé de réaliser d’abord une découpe d’essai, de vérifier les dimensions à l’aide d’un projecteur ou d’un mesureur optique, puis d’optimiser progressivement.
Problèmes de découpe courants et solutions
Problème 1 : bavures ou déchirures sur la coupe
Cause : lame émoussée, fréquence de vibration trop basse, vitesse de découpe trop élevée, matériau non maintenu.
Solution : remplacer la lame ; augmenter la fréquence de vibration à 2500 coups/minute ; réduire la vitesse de découpe à 80 mm/s ; vérifier l’efficacité de l’aspiration sous vide et ajouter des galets presseurs.
Problème 2 : Adhérence de la lame au caoutchouc
Cause : Teneur élevée en caoutchouc brut, élévation de la température de la lame, absence de refroidissement.
Solution : Utiliser des lames revêtues ; activer le refroidissement par soufflage d’air ; réduire la fréquence d’oscillation pour diminuer la chaleur de friction ; appliquer du talc sur la surface de la lame (mesure temporaire).
Problème 3 : Dépassement de tolérance dimensionnelle
Cause : Retour élastique du matériau, compensation d’outil non configurée, plateau non plan.
Solution : Ajouter une compensation de rayon d’outil dans la CAO (généralement 0,1-0,2 mm) ; garantir la planéité du plateau ≤ 0,1 mm/m ; pour le caoutchouc à haute élasticité, réduire légèrement la vitesse de coupe afin de limiter la déformation du matériau.

Problème 4 : déformation lors de la découpe de petits trous
Cause : diamètre du trou inférieur à la largeur de la lame, force d’aspiration insuffisante.
Solution : choisir une lame plus étroite (par exemple 0,6 mm de large) ; adopter une descente de lame en spirale ; augmenter l’aspiration sous vide locale ; pour les trous de diamètre <2 mm, il est recommandé de passer au laser ou à l’emporte-pièce.
Points essentiels de maintenance et d’entretien de l’équipement
Une maintenance régulière prolonge la durée de vie de l’équipement et garantit la précision de coupe.
- Quotidien : nettoyer la plateforme et le porte-lame, vérifier l’usure de la lame (observer le tranchant à la loupe), nettoyer les orifices d’aspiration sous vide.
- Hebdomadaire : vérifier la lubrification de la courroie de transmission / de la vis-mère, nettoyer les glissières, calibrer l’origine.
- Mensuel : vérifier les charbons du moteur à vibration (le cas échéant), tester la force d’aspiration, vérifier la précision de coupe (test de coupe de cercle standard).
- Gestion des lames : établir un registre de durée de vie des lames ; généralement, une lame en carbure cémenté a une durée de vie de 8 à 12 heures pour la découpe du caoutchouc (travail continu) ; remplacer dès qu’elle est usée.
Recommandations de sélection et conclusion
Lors de l’achat d’une machine de découpe de joints en caoutchouc, il convient de privilégier les configurations suivantes :
- Entraînement par servomoteur + vis à billes de précision, précision de répétabilité ≤ 0,02 mm ;
- Plage de fréquence de vibration réglable de 1000 à 3000 coups/minute ;
- Plateau à aspiration sous vide avec contrôle par zones ;
- Prend en charge la compensation du rayon d’outil et la décélération en arc ;
- Refroidissement par soufflage d’air ou lame ultrasonique en option.
Pour les plaques de caoutchouc d’une épaisseur supérieure à 10 mm, il est recommandé d’utiliser le découpage par jet d’eau haute pression ou le découpage laser ; pour les petits trous de haute précision, un procédé combiné peut être envisagé. La machine de découpe à lame oscillante présente des avantages significatifs dans la production de joints en caoutchouc en petites et moyennes séries et à grande variété ; une sélection raisonnable et une optimisation du procédé permettent d’atteindre une précision de ±0,1 mm, avec une efficacité supérieure de plus de 50 % par rapport au découpage à l’emporte-pièce.
Avant l’achat effectif, il est impératif de fournir des échantillons de matériau au fabricant de l’équipement pour des essais de découpe, afin de vérifier la qualité de la coupe et la précision dimensionnelle. Il convient également de prendre en compte l’évolutivité de l’équipement, par exemple s’il prend en charge l’ajout ultérieur de fonctions telles que le positionnement visuel CCD et le changement automatique d’outil.