
نظرة عامة على معدات قطع الجلود
يُعد قطع الجلود عملية رئيسية في صناعات الحقائب والأحذية والديكورات الداخلية للسيارات والأثاث. القطع اليدوي التقليدي منخفض الكفاءة وضعيف الدقة، بينما أصبحت معدات القطع الحديثة ذات التحكم الرقمي هي السائدة. ومن بينها، ماكينة القطع بالسكين المتذبذب (Oscillating Knife Cutting Machine) تُستخدم على نطاق واسع في معالجة الجلود نظرًا لميزاتها في القطع البارد وعدم إنتاج دخان أو غبار وقدرتها على التكيف مع مواد مرنة متعددة. سيركز هذا المقال على ماكينة القطع بالسكين المتذبذب، ويقدم دليلاً عمليًا يشمل أنواع المعدات ومعايير الاختيار وتقنيات التشغيل والصيانة.
الأنواع الرئيسية لمعدات قطع الجلود
1. ماكينة القطع بالسكين المتذبذب
تقطع المواد بواسطة شفرة تتحرك صعودًا وهبوطًا بتردد عالٍ، وهي مناسبة للجلود والأقمشة والرغوة والكرتون. يبلغ سمك القطع عادةً 0.5-10 مم (حسب كثافة المادة)، ويمكن أن تصل دقة القطع إلى ±0.1 مم. المزايا: لا توجد منطقة تأثر حراري، حواف مرتبة، وقدرة على قطع أشكال معقدة.
2. ماكينة القطع بالليزر
تستخدم شعاع الليزر لصهر أو تبخير المادة، وسرعة القطع عالية، لكنها تنتج حوافًا محروقة ودخانًا وغبارًا، مما يؤثر على الملمس الطبيعي للجلد، وتُستخدم غالبًا في الجلود غير الطبيعية أو الحالات التي لا تتطلب حوافًا عالية الجودة.
3. ماكينة القطع بنفث الماء
تقطع باستخدام تيار ماء عالي الضغط، دون تأثير حراري، لكن تكلفة المعدات مرتفعة وسرعة القطع بطيئة، وهي مناسبة للجلود السميكة أو المواد المركبة.
4. المكبس
يعمل بالكبس عبر القوالب، وعالي الكفاءة، لكنه يتطلب تصنيع قوالب، ومناسب للإنتاج القياسي بكميات كبيرة، ومرونته ضعيفة.
بالمقارنة الشاملة، تقدم ماكينة القطع بالسكين المتذبذب أداءً متوازنًا من حيث المرونة والدقة والصداقة البيئية، وهي الخيار المثالي لقطع الجلود بكميات صغيرة ومتوسطة ومتنوعة الأصناف.
المعايير الرئيسية لاختيار ماكينة القطع بالسكين المتذبذب
1. مساحة القطع
تُختار وفقًا لأحجام الجلود الشائعة واحتياجات الترتيب. على سبيل المثال، يبلغ حجم جلد البقر القياسي حوالي 1.5 م × 1.5 م، ويُنصح باختيار جهاز بمساحة قطع فعالة لا تقل عن 1.6 م × 1.6 م، مثل طراز 1625 (1.6 م × 2.5 م) أو طراز 2030 (2.0 م × 3.0 م)، لترتيب عدة جلود في وقت واحد.
2. سمك القطع وقابلية التكيف مع المواد
يمكن لماكينة القطع بالسكين المتذبذب عادةً قطع الجلود بسمك 0.5-10 مم. بالنسبة للجلود السميكة (مثل جلد مقاعد السيارات)، يجب اختيار محرك عالي القدرة (مثل 1.5 كيلو واط أو أكثر) وشفرة معززة. كما يجب التأكد مما إذا كانت المعدات تدعم مواد أخرى (مثل الأقمشة والرغوة) لتوسيع نطاق التطبيق.
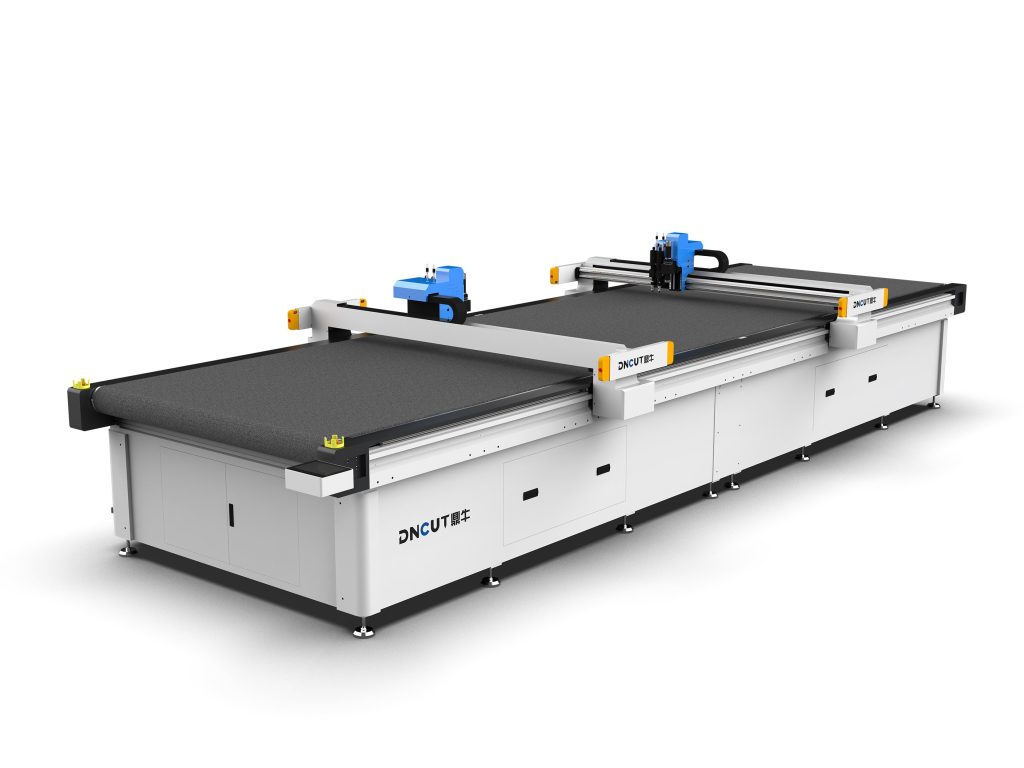
3. دقة القطع
تعتمد الدقة على نظام النقل (الجريدة المسننة أو السير)، وجودة الأدلة الخطية، ونظام التحكم. يمكن أن تصل دقة التكرار في تحديد الموضع للمعدات عالية الدقة إلى ±0.05 مم، ودقة القطع ±0.1 مم. للأنماط الدقيقة (مثل فتحات الوجه العلوي للأحذية)، يُنصح باختيار طراز يعتمد محرك سيرفو + نقل بالجريدة المسننة.
4. نظام التحكم والبرمجيات
تدعم أنظمة التحكم السائدة تنسيقات DXF وPLT وAI، وتتميز بوظائف الترتيب التلقائي وتحسين المسار. يجب أن تكون واجهة التشغيل شاشة لمس باللغة العربية لتسهيل الاستخدام السريع من قبل العمال. بعض الطرازات المتقدمة تدعم التعرف البصري، الذي يمكنه التعرف تلقائيًا على عيوب الجلد وتجنبها، مما يزيد من معدل استخدام المواد.
5. نظام الأدوات
يمكن تجهيز ماكينة القطع بالسكين المتذبذب بأدوات متنوعة: سكين اهتزازي (عام)، سكين دائري (مناسب للمواد السميكة)، سكين V (مناسب للحز)، سكين هوائي (مناسب للمواد اللينة). عند الشراء، تأكد من سهولة تغيير الأدوات وما إذا كانت هناك وظيفة ضبط تلقائي للسكين.
6. نظام الشفط
يضمن طاولة العمل بالشفط الفراغي عدم تحرك المادة أثناء القطع. يجب ضبط قوة الشفط وفقًا لنفاذية المادة؛ بالنسبة للجلود المسامية، يلزم التحكم في الشفط على مناطق منفصلة لتجنب عدم كفاية قوة الشفط.
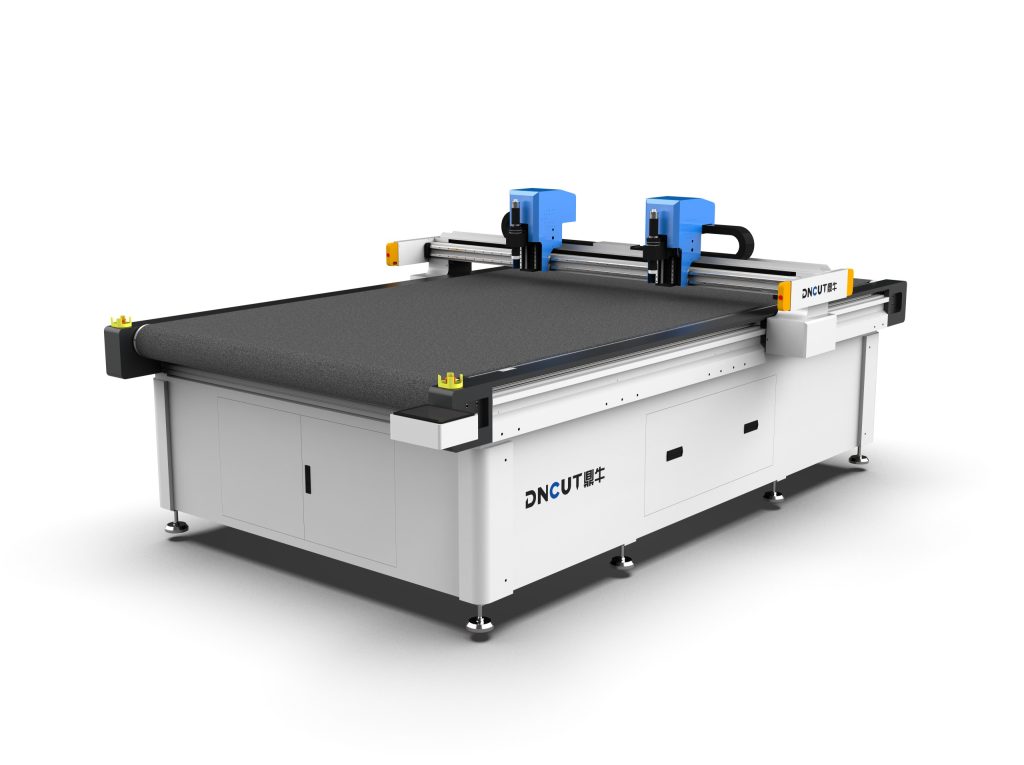
تقنيات التشغيل وإعدادات المعلمات
1. تثبيت المادة
يجب فرد الجلد بشكل مستوٍ على طاولة العمل وتثبيته بالشفط الفراغي. بالنسبة للمواد الملفوفة، يجب فردها وتركها لتستقر لإزالة التجعد. يُنصح بضغط شفط سلبي من -0.6 إلى -0.8 بار، ويُضبط حسب سمك الجلد ونفاذيته.
2. معلمات القطع
تردد الاهتزاز: عادةً 1000-3000 مرة/دقيقة، للمواد السميكة تردد منخفض (1000-1500)، وللمواد الرقيقة تردد عالٍ (2000-3000). سرعة التغذية: حسب سمك المادة وتعقيد النمط، عادةً 500-1500 مم/ث. طول بروز الشفرة: أكبر قليلاً من سمك المادة، عادةً بفارق 0.5-1 مم.
3. تحسين الترتيب
استخدم وظيفة الترتيب التلقائي في البرمجيات، مع علامات مناطق عيوب الجلد، لتعظيم معدل استخدام المواد. بالنسبة للجلود الطبيعية، يُنصح بالترتيب اليدوي لتجنب مناطق الندوب وعدم انتظام الملمس.
4. معالجة المشكلات الشائعة
- حواف قطع خشنة: تحقق من حدة الشفرة، قلل سرعة التغذية، زد تردد الاهتزاز.
- تحرك المادة: تحقق من قوة الشفط، تأكد من التصاق الجلد الكامل بسطح الطاولة، يمكن إضافة طبقة تغطية.
- عدم اكتمال القطع: زد طول بروز الشفرة، تحقق من تآكل الشفرة، اضبط عمق القطع.
الصيانة والعناية
1. الصيانة اليومية
- نظف سطح الطاولة والأدلة الخطية كل وردية، وأزل بقايا الجلد.
- تحقق من تآكل الشفرة واستبدلها في الوقت المناسب (عادةً كل 8-12 ساعة، حسب المادة).
- تحقق من انسداد أنابيب الشفط الفراغي.
2. الصيانة الدورية
- شحم الأدلة الخطية واللولب الكروي أسبوعيًا باستخدام شحم الليثيوم.
- تحقق شهريًا من شد سير النقل وخلوص الجريدة المسننة.
- عاير دقة المعدات كل ثلاثة أشهر باستخدام دائرة قياسية لاختبار دقة القطع.
3. التوقف طويل الأمد
نظف المعدات، ضع زيت مضاد للصدأ، افصل مصدر الطاقة والهواء، غطِّ بغطاء واقٍ من الغبار.
توصيات الاختيار والخلاصة
عند اختيار معدات قطع الجلود، يجب مراعاة حجم الإنتاج ونوع المادة ومتطلبات الدقة والميزانية بشكل شامل. بالنسبة لشركات معالجة الجلود بكميات صغيرة ومتوسطة ومتنوعة الأصناف، تُعد ماكينة القطع بالسكين المتذبذب الخيار الأفضل من حيث القيمة مقابل السعر. يُنصح بإعطاء الأولوية للطرازات المتوسطة والعالية التي تتميز بالترتيب التلقائي والتعرف البصري والشفط المناطقي، لزيادة معدل استخدام المواد وكفاءة الإنتاج. قبل الشراء، تأكد من تقديم عينات مواد فعلية لإجراء قطع تجريبي، للتحقق من تأثير القطع ودقة المعدات. الاختيار الصحيح والتشغيل والصيانة المعيارية يمكن أن يطيل عمر المعدات بشكل ملحوظ ويقلل تكاليف الإنتاج.