
수정판 재단기: 선정부터 공정까지의 완벽 가이드
The modified version (commonly referring to acrylic/PMMA sheets, PC sheets, or PVC sheets) is widely used in fields such as advertising signs, furniture, light boxes, and protective covers due to its high transparency, weather resistance, and ease of processing. Traditional manual cutting or sawing methods suffer from low precision, rough edges, and significant material waste. Oscillating knife cutting machines (also known as modified sheet cutting machines) perform cold cutting using high-frequency vibrating blades, eliminating thermal effects and dust generation, resulting in smooth cut surfaces—making them the mainstream equipment for processing modified sheets. This document provides practical guidance centered on equipment selection, process parameters, operating techniques, and maintenance.
I. Main Types of Crystal Board Cutting Machines and Selection Criteria
1.1 절단 원리에 따른 분류
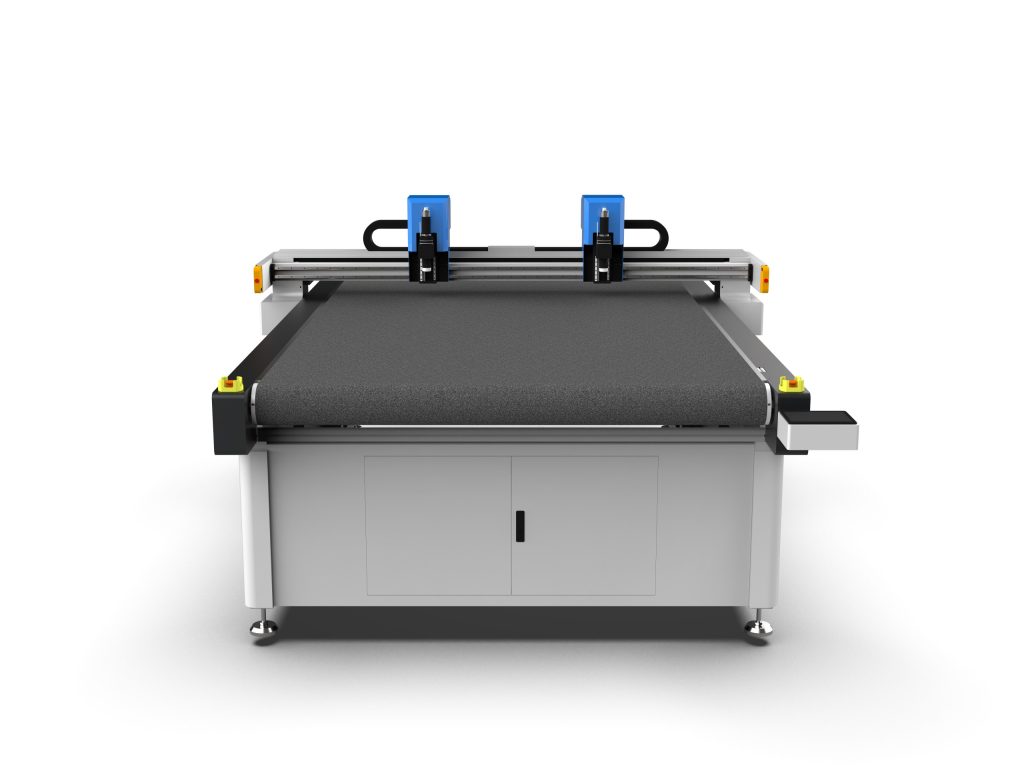
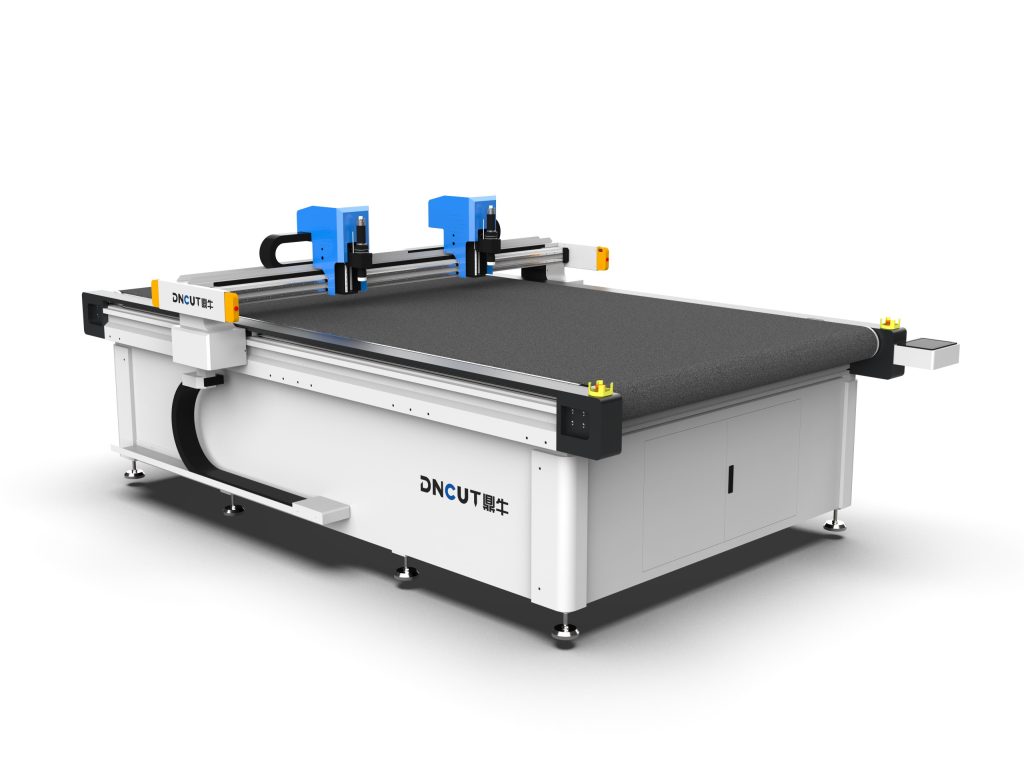
- 진동칼 절단기: 칼날이 분당 수천 회의 고주파로 상하 진동하며(보통 1000-10000회/분), 절단 시 재료가 변형되지 않고 탄 자국이 없습니다. 두께 0.5-10mm의 크리스탈 시트에 적합하며, 절단면 수직도가 우수하고 다양한 칼날(예: 45°, 30° 첨두 칼날)을 장착할 수 있습니다.
- 드래그 나이프 절단기: 칼날이 고정되어 기계적 견인으로 절단하며, 얇은 판(≤3mm)과 단순 도형에 적합하고 비용이 낮지만 정밀도는 다소 떨어집니다.
- 레이저 절단기: 열절단 방식으로 가장자리가 누렇게 변하고 유독 가스가 발생하여 투명 크리스탈 시트에는 권장되지 않으며, 특히 PC판은 탄화되기 쉽습니다.
수정판의 경우, 진동 칼날 절단기가 최적의 선택입니다. 냉간 절단 특성으로 인해 재료의 원래 투명도를 유지할 수 있고 연기나 분진이 발생하지 않기 때문입니다.
1.2 주요 선정 파라미터
- 유효 절단 작업 영역: 일반적인 판재 크기에 따라 선택하십시오. 예: 1300×2500mm, 1600×3000mm 등. 대형 광고판을 가공하는 경우 1600×3000mm 이상 기종을 권장합니다.
- 절단 두께: 진동 칼 절단기는 일반적으로 0.5-10mm를 절단할 수 있으며, 일부 중형 기종은 15mm까지 가능합니다. 10mm를 초과하는 경우 CNC 조각기 또는 톱 절단으로 전환하는 것이 좋습니다.
- 위치 정밀도: 반복 위치 정밀도는 ≤0.05mm여야 하며, 배치 절단 일관성을 보장해야 합니다.
- 전동 방식: 랙 앤 피니언(고속, 긴 행정) 또는 타이밍 벨트(고정밀, 저소음). 크리스탈 판재 정밀 절단에는 연마 등급 랙 앤 피니언 + 리니어 가이드를 권장합니다.
- 제어 시스템: 주류는 DSP 또는 PC 기반 시스템이며, HPGL, DXF, PLT 형식을 지원하고 자동 배열, 중단점 이어 절단 기능을 갖추고 있습니다.
- 흡착 테이블: 구역별 진공 흡착으로 얇은 판재가 절단 과정에서 움직이지 않도록 보장합니다. 0.5-2mm 얇은 판재의 경우 고부압 흡착 펌프가 필요합니다.
2. 공정 파라미터 설정 및 최적화
2.1 블레이드 선택 및 각도
- 45° 첨예 블레이드: 범용형, 직선 및 단순 곡선에 적합, 절단 두께 0.5-5mm.
- 30° 첨예 블레이드: 정밀 패턴, 작은 반경 원호(R≤2mm)에 사용되나, 블레이드 끝이 쉽게 마모되어 절단 속도를 낮춰야 함.
- 원형 블레이드: 두꺼운 판재(5-10mm) 및 긴 직선 절단에 적합, 절삭 저항 감소.
블레이드 재질은 초경합금 또는 고속강을 권장하며, 경도 HRC60 이상으로 수명이 길다.
2.2 진동 주파수 및 절단 속도
진동 주파수가 높을수록 절단면이 더 매끄러워지지만, 블레이드 마모가 빨라집니다. 3mm 아크릴 판의 경우 주파수 8000-12000회/분, 절단 속도 800-1500mm/s를 권장합니다. 속도가 너무 빠르면 절단면에 톱니 무늬가 생기고, 너무 느리면 효율이 떨어집니다. 실제 조정 시에는 먼저 중간 속도로 시험 절단하여 절단면 품질을 관찰한 후 점차 조정하십시오.
2.3 하강 칼날 압력 및 보정
하강 칼 압력은 판재 두께에 따라 조정해야 합니다: 0.5-1mm 판재는 압력 0.1-0.2MPa; 2-3mm 판재는 0.2-0.4MPa; 5mm 이상은 0.4-0.6MPa입니다. 압력이 너무 크면 칼날이 휘거나 재료가 갈라지기 쉽습니다. 동시에 소프트웨어에서 공구 보정(보통 0.05-0.1mm)을 설정하여 칼날 폭을 상쇄해야 합니다.
2.4 흡착 및 고정
절단 전 반드시 진공 흡착을 켜서 판재가 테이블 면에 밀착되도록 해야 합니다. 소형 공작물의 경우 보조 압착 바를 추가하거나 전용 클램프를 사용할 수 있습니다. 절단 과정에서 판재가 이동하지 않도록 손으로 누르지 마십시오.
3. 운영 절차 및 일반적인 문제 해결
3.1 표준 운영 절차
- 칼날이 날카로운지, 설치가 견고한지 확인하십시오.
- 테이블 표면을 청소하여 파편이 없도록 하십시오.
- 판재를 테이블 위에 평평하게 놓고 흡착을 켜서 휨이 있는지 확인하십시오.
- 절단 파일을 가져와 매개변수(속도, 주파수, 압력)를 설정하십시오.
- 시험 절단을 수행하여 절단선 품질과 치수 정밀도를 확인하십시오.
- 일괄 절단하고 정기적으로 샘플 검사를 하십시오.
- 절단 완료 후 흡착을 끄고 공작물을 제거한 뒤 테이블 표면을 청소하십시오.
3.2 일반적인 문제 및 대책
- 절단면 백화 또는 버(burr): 블레이드가 무뎌졌거나 진동 주파수가 너무 낮습니다. 블레이드를 교체하거나 주파수를 10000회/분 이상으로 높이십시오.
- 절단 불가: 하강 압력이 부족하거나 블레이드 돌출 길이가 충분하지 않습니다. 압력을 높이거나 블레이드 팁 돌출량을 조정하십시오(보통 3-5mm 돌출).
- 재료 이동: 흡착력이 부족하거나 판재가 휘어 있습니다. 진공 펌프, 씰링 스트립을 점검하거나 양면 테이프로 보조 고정하십시오.
- 절단 치수 편차: 전동 간극 또는 공구 보정이 설정되지 않았습니다. 기어-랙 간극을 교정하고 소프트웨어에서 보정 값을 올바르게 설정하십시오.
- 블레이드 파손: 이송 속도가 너무 빠르거나 단단한 이물질을 만났습니다. 이송 속도를 낮추고 판재 표면을 청소하십시오.
4. 유지보수 및 안전 규정
4.1 일상 유지보수
- 매 교대조마다 작업대와 가이드를 청소하고 절삭 칩을 제거하십시오.
- 매주 블레이드 마모를 점검하고 적시에 교체하십시오.
- 매월 리니어 가이드와 기어 랙을 윤활하십시오(리튬 기반 그리스 사용).
- 분기마다 진공 펌프 필터를 점검하고 청소하거나 교체하십시오.
- 정기적으로 장비 정밀도를 교정하십시오(표준 원 또는 사각형 프레임 테스트 사용).
4.2 안전 주의사항
- 작업 시 장갑을 착용하지 마십시오. 칼날에 말려들 수 있습니다.
- 칼날 교체 시 절단 방지 장갑을 착용하고 전용 공구를 사용하십시오.
- 장비 작동 중에는 신체 각 부위를 움직이는 부품에서 멀리 두십시오.
- 접지가 잘 되어 있는지 확인하여 정전기 축적을 방지하십시오.
- PC판 절단 시 환기에 유의하여 분진 흡입을 피하십시오(냉간 절단은 분진이 매우 적지만 여전히 보호가 필요합니다).
5. 응용 사례 및 효과 분석
예를 들어, 한 광고 표지 제작 업체는 1600×3000mm의 작업 영역을 가진 진동칼 절단기로 3mm 아크릴 판을 가공하며, 절단 속도는 분당 1200mm, 진동 주파수는 분당 10000회입니다. 절단면은 연마 없이 바로 사용 가능합니다. 기존의 톱질 방식에 비해 효율은 3배 향상되고, 재료 활용률은 15% 향상되며, 먼지 오염이 발생하지 않습니다. 설비 투자 회수 기간은 약 6~12개월입니다.
요약: 크리스탈 판 절단기의 선정은 작업 영역, 두께, 정밀도 및 제어 시스템을 종합적으로 고려해야 하며, 공정 파라미터는 재료 두께와 칼날 유형에 따라 최적화해야 합니다. 일상 유지보수와 안전 작업은 설비 수명과 인원 안전을 보장하는 핵심입니다. 과학적인 선정과 정밀한 디버깅을 통해 크리스탈 판 절단기는 가공 품질과 생산 효율을 현저히 향상시킬 수 있습니다.