
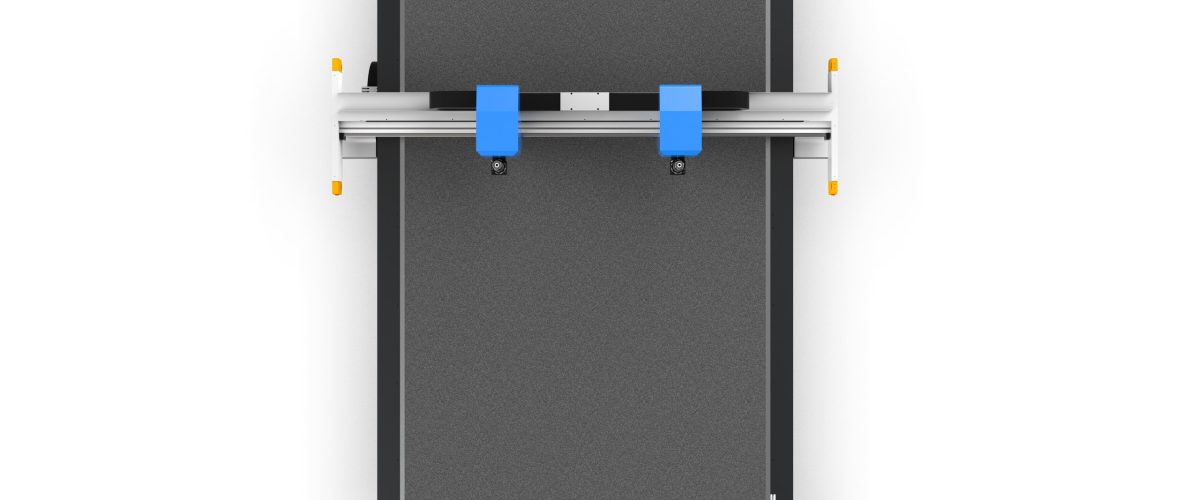
クリスタル板カット機:選定から加工プロセスまで完全ガイド
水晶板(通常指アクリル/PMMA板、PC板またはPVC板)は高透明性、耐候性および加工しやすさのため、広告看板、家具、ランプケース、保護カバーなどに広く利用されています。従来の手動カットや鋸切方式では、精度が低く、エッジが粗い、材料ロスが多いなどの問題がありました。振動刀カット機(通称:水晶板カット機)は、高周波振動する刃を使用して冷カットを行うため、熱影響なし、粉塵なし、切断面が滑らかで、水晶板加工の主流設備となっています。本稿では、機械選定、プロセスパラメータ、操作テクニック、メンテナンス点検について詳しく解説し、実務に即した実用的なガイドを提供します。
1. 水晶板カット機のコアタイプと選定基準
1.1 按切割原理分类
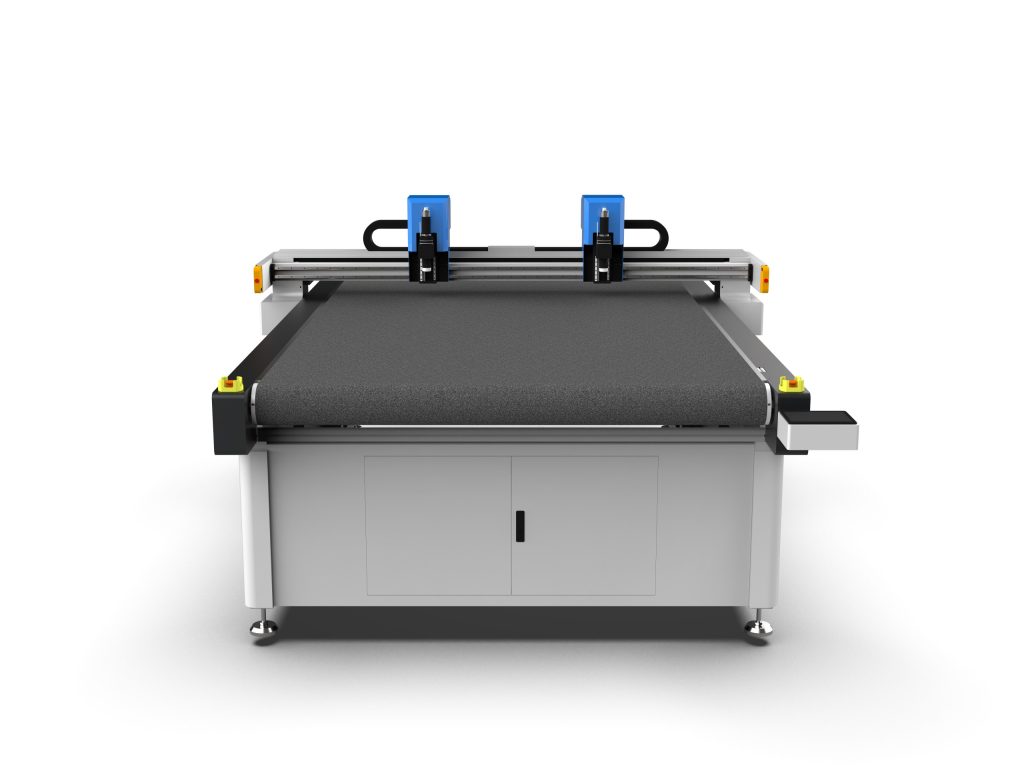
- 振動刀切断機:刃物が毎分数千回の高頻度で上下振動し(通常1000~10000回/分)、切断時に材料が変形せず、焦げも発生しません。厚さ0.5~10mmのクリスタル板に適しており、切り口の垂直度が良好で、各種刃先(45°、30°の尖刀など)と組み合わせ可能です。
- 引き刃切断機:刃物が固定され、機械的な引き摺りによって切断します。薄板(≤3mm)や単純な図形に適しており、コストは低いですが精度はやや劣ります。
- レーザー切断機:熱切断であり、エッジが黄変し、有毒ガスが発生するため、透明クリスタル板には推奨されません。特にPC板は炭化しやすいです。
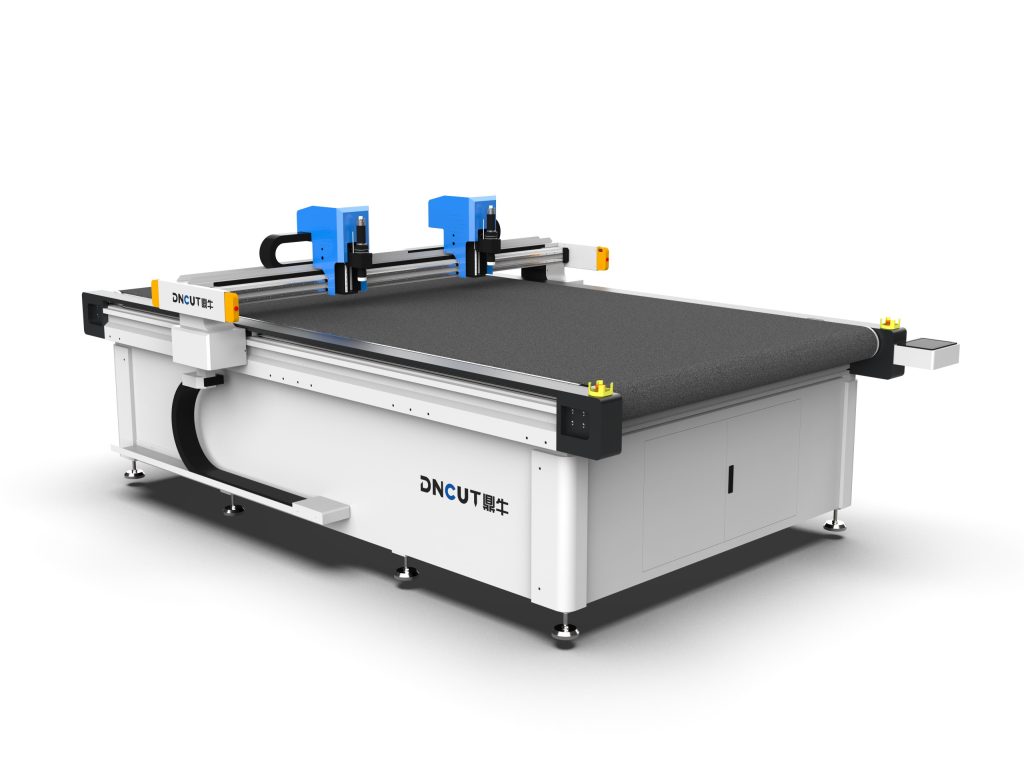
水晶板の場合、振動刀裁断機が最適です。冷切断特性により材料本来の透明度を保ち、煙や粉塵も発生しません。
1.2 主要選定パラメータ
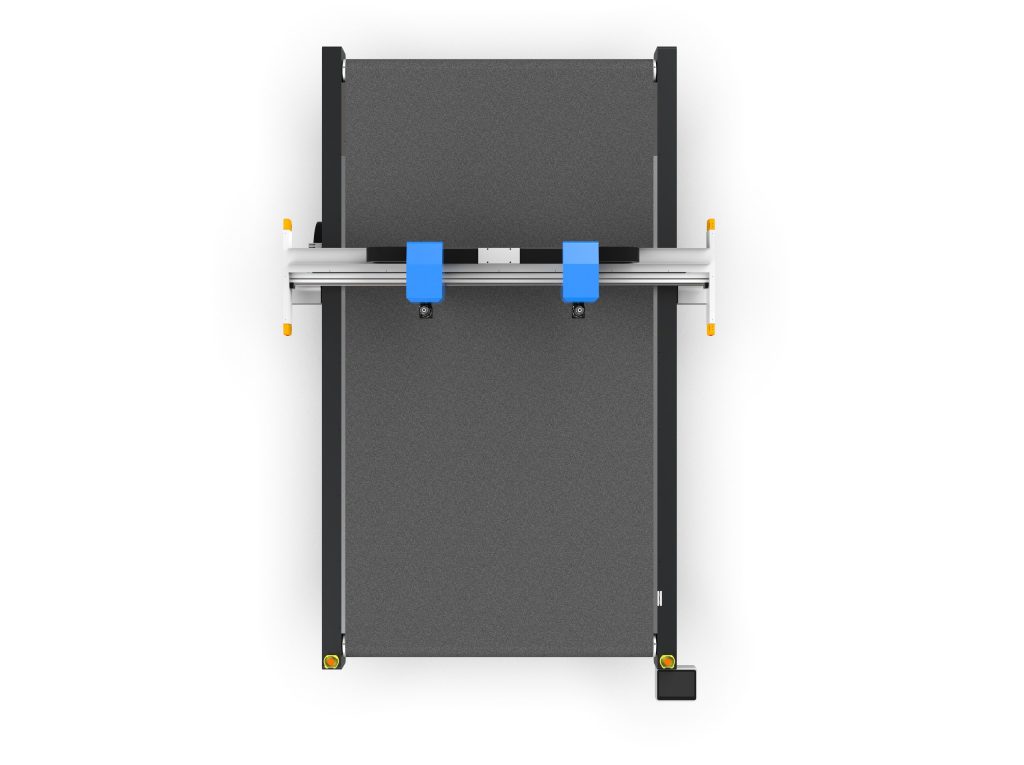
- 有効切断幅面:一般的な板材サイズに応じて選択します。例:1300×2500mm、1600×3000mmなど。大判の広告板を加工する場合は、1600×3000mm以上の機種をお勧めします。
- 切断厚さ:振動刀裁切機は通常0.5~10mmの切断が可能で、一部の重型機種では15mmまで対応可能です。10mmを超える場合は、CNC彫刻機またはソー切断への切り替えをおすすめします。
- 位置決め精度:繰り返し位置決め精度は≤0.05mmであるべきで、バッチ切断の一貫性を確保します。
- 伝動方式:ラックアンドピニオン(高速、長ストローク)またはタイミングベルト(高精度、低騒音)。水晶板の精密切断には、研削グレードのラックアンドピニオン+リニアガイドを推奨します。
- 制御システム:主流はDSPまたはPCベースのシステムで、HPGL、DXF、PLT形式をサポートし、自動レイアウト、ブレークポイント再開機能を備えています。
- 吸着テーブル:ゾーン別真空吸着により、薄板が切断中に移動しないようにします。0.5-2mmの薄板には、高負圧吸着ポンプが必要です。
二、工程パラメータの設定と最適化
2.1 刃の選択と角度
- 45°尖頭刃:汎用型。直線および単純な曲線に適し、切断厚さ0.5~5mm。
- 30°尖頭刃:微細なパターン、小半径の円弧(R≤2mm)に使用。ただし刃先が摩耗しやすいため、切断速度を下げる必要がある。
- 丸刃:厚板(5~10mm)および長い直線切断に適し、切削抵抗を低減。
刃の材質は超硬合金または高速度鋼を推奨。硬度HRC60以上で長寿命。
2.2 振動周波数と切断速度
振動周波数が高いほど切口は滑らかになりますが、ブレードの摩耗が早まります。3mmのアクリル板の場合、推奨周波数は8000~12000回/分、切断速度は800~1500mm/sです。速度が速すぎると切口にギザギザ模様が現れ、遅すぎると効率が低下します。実際の調整では、まず中程度の速度で試し切りを行い、切断面の品質を観察してから段階的に調整します。
2.3 下刀圧力と補正
下刀压力は板厚に応じて調整する必要があります。0.5~1mmの板では圧力0.1~0.2MPa、2~3mmの板では0.2~0.4MPa、5mm以上では0.4~0.6MPaです。圧力が過大になると、ブレードの曲がりや材料の割れが発生しやすくなります。同時に、ソフトウェアで工具補正(通常0.05~0.1mm)を設定し、ブレード幅を相殺します。
2.4 吸着と固定
裁切前に必ず真空吸着をオンにし、板材とテーブル面を密着させてください。小寸法のワークでは、補助押さえや専用治具を追加できます。裁切中は板材のずれを防ぐため、手で押さえないでください。
三、操作手順とよくある問題の解決
3.1 標準操作手順
- ブレードが鋭利かどうか、取り付けが確実かどうかを確認する。
- テーブル面を清掃し、切屑がないことを確保する。
- 板材をテーブル面に平らに置き、吸着をオンにして、反りがないか確認する。
- 切断ファイルをインポートし、パラメータ(速度、周波数、圧力)を設定する。
- 試し切りを行い、切り口の品質と寸法精度を確認する。
- 量産切断を行い、定期的に抜き取り検査をする。
- 切断完了後、吸着をオフにし、ワークを取り外し、テーブル面を清掃する。
3.2 よくある問題と対策
- 切り口の白化やバリ:刃の鈍化または振動数が低すぎます。刃を交換するか、振動数を10000回/分以上に上げてください。
- 切り抜けない:押し込み圧力不足または刃の突出長さが足りません。圧力を上げるか、刃先の突出量を調整してください(通常3-5mm突出)。
- 材料の位置ずれ:吸着力不足または板材の反り。真空ポンプ、シール材を確認するか、両面テープで補助固定してください。
- 切断寸法の偏差:伝動隙間または工具補正が未設定。ラックアンドピニオンの隙間を校正し、ソフトウェアで補正値を正しく設定してください。
- 刃の折損:送り速度が速すぎるか、硬質異物に遭遇。送り速度を下げ、板材表面を清掃してください。
四、メンテナンスと安全規範
4.1 日常メンテナンス
- 各シフトごとにテーブル面とガイドレールを清掃し、切りくずを除去する。
- 毎週ブレードの摩耗を点検し、速やかに交換する。
- 毎月リニアガイドとラック&ピニオンに潤滑(リチウムグリースを使用)する。
- 四半期ごとに真空ポンプのフィルターを点検し、清掃または交換する。
- 定期的に設備精度を校正する(標準円または方形枠でテスト)。
4.2 安全上の注意事項
- 操作時は手袋を着用しないでください。刃物に巻き込まれる恐れがあります。
- 刃物を交換する際は耐切創手袋を着用し、専用工具を使用してください。
- 設備の運転中は、身体の各部位を可動部から遠ざけてください。
- 接地が確実であることを確認し、静電気の蓄積を防いでください。
- PC板を裁断する際は換気に注意し、粉塵の吸入を避けてください(冷間裁断では粉塵は極めて少ないですが、それでも防護が必要です)。
五、応用事例と効果分析
某広告標識企業を例に、1600×3000mmの振動刀裁切機を使用して3mmのアクリル板を加工する場合、切断速度1200mm/s、振動数10000回/分で、切り口は研磨なしでそのまま使用できます。従来の鋸切断と比較して、効率は3倍に向上し、材料利用率は15%向上し、粉塵汚染もありません。設備投資の回収期間は約6~12か月です。
まとめ:水晶板裁切機の選定には、幅面、厚さ、精度、制御システムを総合的に考慮する必要があります。工程パラメータは材料の厚さと刃物の種類に応じて最適化する必要があります。日常のメンテナンスと安全操作は、設備の寿命と人員の安全を確保する鍵です。科学的な選定と精密な調整により、水晶板裁切機は加工品質と生産効率を大幅に向上させることができます。