
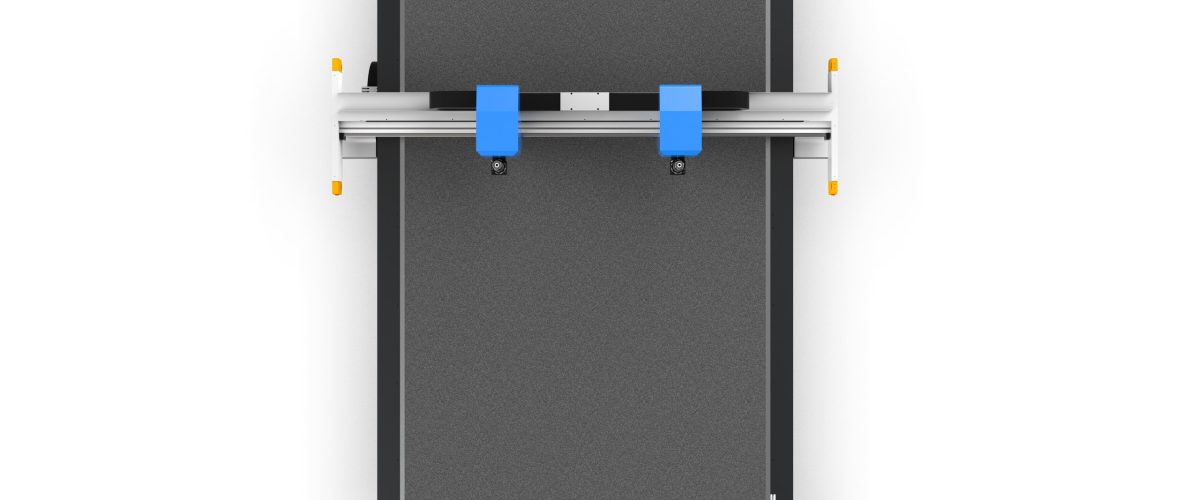
Станок для резки акриловых листов: полное руководство от выбора модели до технологии
Акриловые листы (обычно это листы акрила/ПММА, ПК или ПВХ) благодаря высокой прозрачности, атмосферостойкости и простоте обработки широко применяются в рекламных вывесках, мебели, световых коробах, защитных экранах и других областях. Традиционные методы ручной резки или пиления имеют такие недостатки, как низкая точность, шероховатые кромки и большой расход материала. Станок с колеблющимся ножом (также называемый станком для резки акриловых листов) выполняет холодную резку с помощью высокочастотного колебания лезвия, без термического воздействия, без пыли, с гладким срезом, и стал основным оборудованием для обработки акриловых листов. Данная статья охватывает выбор оборудования, технологические параметры, приемы работы и техническое обслуживание, предоставляя практическое руководство, которое можно применить на практике.
I. Основные типы станков для резки акриловых листов и критерии выбора
1.1 Классификация по принципу резки
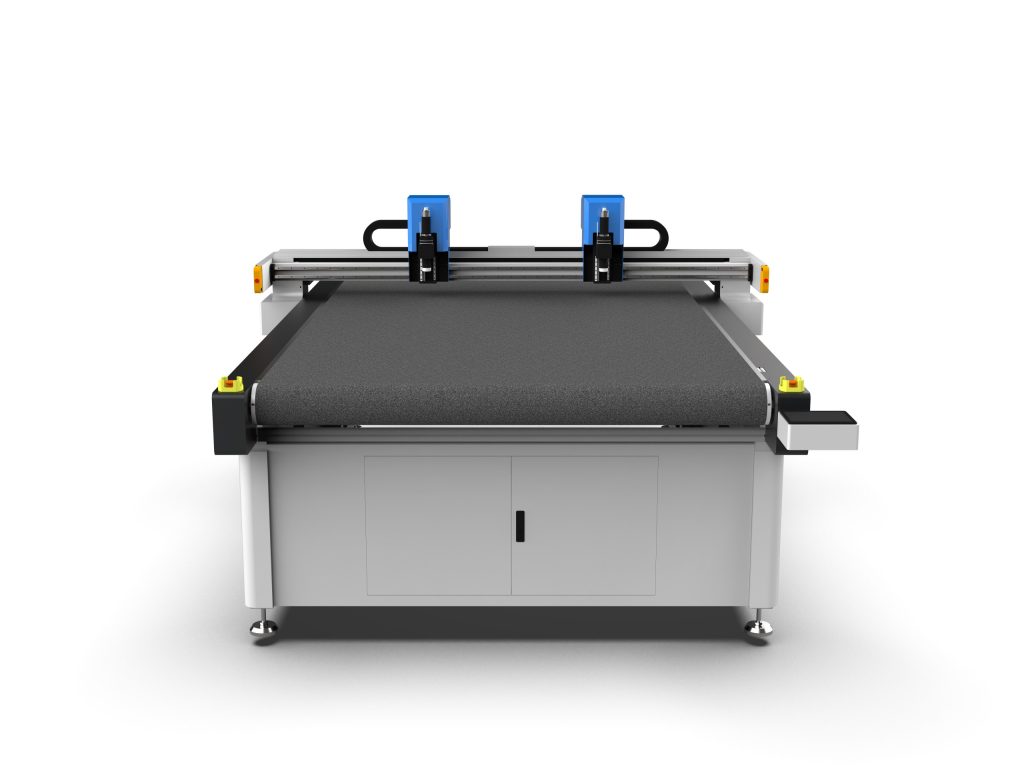
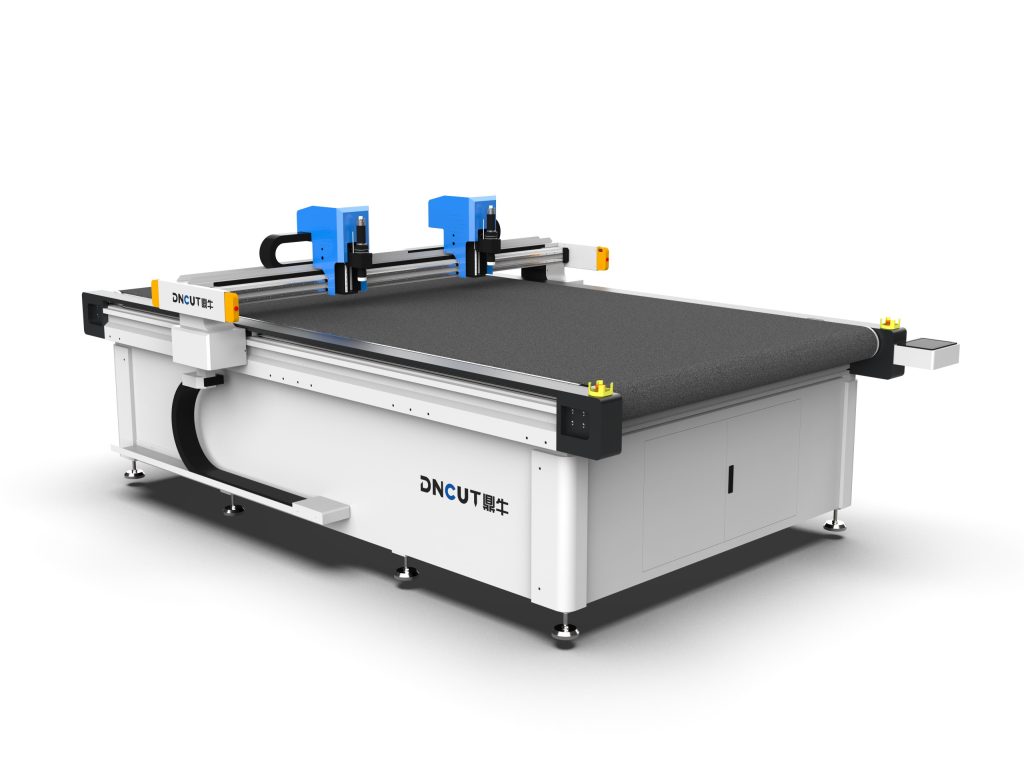
- Машина для резки вибрирующим ножом: лезвие совершает высокочастотные возвратно-поступательные колебания вверх-вниз (обычно 1000-10000 раз/минуту), при резке материал не деформируется и не подгорает. Подходит для кристаллических листов толщиной 0,5-10 мм, обеспечивает хорошую вертикальность реза, может оснащаться различными типами лезвий (например, острыми ножами 45°, 30°).
- Машина для резки буксируемым ножом: лезвие зафиксировано, резка осуществляется за счёт механического протягивания, подходит для тонких листов (≤3 мм) и простых фигур, низкая стоимость, но точность несколько ниже.
- Лазерный станок для резки: термическая резка, края желтеют, выделяются токсичные газы, не рекомендуется для прозрачных кристаллических листов, особенно для листов PC, склонных к обугливанию.
Для хрустальных пластин предпочтительна машина для резки осциллирующим ножом, поскольку холодная резка сохраняет исходную прозрачность материала и не образует дыма и пыли.
1.2 Ключевые параметры выбора
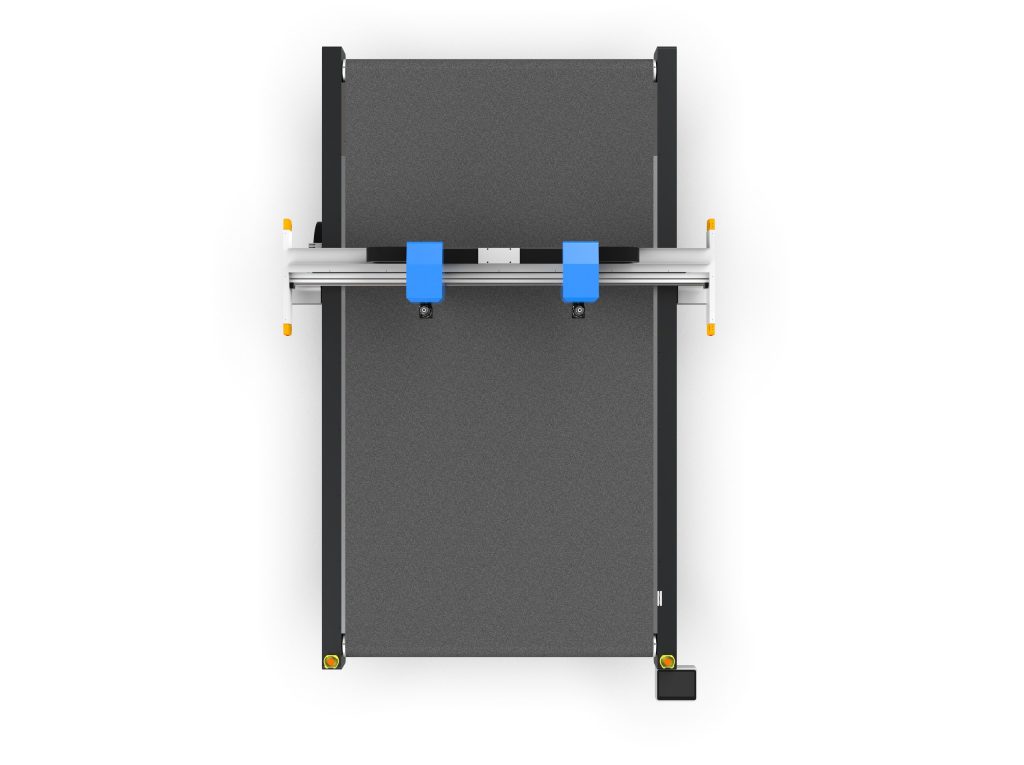
- Эффективная рабочая область резки: выбирается в зависимости от стандартных размеров листовых материалов, например 1300×2500 мм, 1600×3000 мм и т. д. При обработке крупноформатных рекламных щитов рекомендуется выбирать модели с рабочей областью от 1600×3000 мм.
- Толщина резки: oscillating knife cutting machine обычно режет материалы толщиной 0,5–10 мм, некоторые тяжёлые модели — до 15 мм. При толщине более 10 мм рекомендуется использовать CNC-фрезер или пильную резку.
- Точность позиционирования: repeat positioning accuracy должна быть ≤0,05 мм для обеспечения стабильности при серийной резке.
- Тип передачи: реечная передача (высокая скорость, большая длина хода) или зубчатый ремень (высокая точность, низкий уровень шума). Для прецизионной резки кристаллических листов рекомендуется шлифованная рейка + линейные направляющие.
- Система управления: наиболее распространены DSP или PC-based системы, поддерживающие форматы HPGL, DXF, PLT, с функциями автоматической раскладки и возобновления резки с точки останова.
- Вакуумный стол: зональный вакуумный прижим, обеспечивающий неподвижность тонких листов в процессе резки. Для тонких листов 0,5–2 мм требуется вакуумный насос высокого разрежения.
II. Настройка и оптимизация технологических параметров
2.1 Выбор лезвия и угол
- Остроконечный нож 45°: универсальный, подходит для прямых линий и простых кривых, толщина реза 0,5–5 мм.
- Остроконечный нож 30°: для мелких узоров, дуг малого радиуса (R≤2 мм), но кончик лезвия быстро изнашивается, необходимо снижать скорость резки.
- Дисковый нож: подходит для толстых плит (5–10 мм) и длинных прямых резов, снижает сопротивление резанию.
Материал лезвия рекомендуется твердый сплав или быстрорежущая сталь, твердость выше HRC60, долгий срок службы.
2.2 Частота вибрации и скорость резки
Чем выше частота колебаний, тем глаже рез, но износ лезвия ускоряется. Для акриловой плиты толщиной 3 мм рекомендуется частота 8000–12000 ходов/мин и скорость резки 800–1500 мм/с. При слишком высокой скорости на кромке реза появляются зубчатые следы, при слишком низкой — падает производительность. При фактической настройке сначала выполните пробный рез на средней скорости, оцените качество поверхности реза, затем постепенно корректируйте параметры.
2.3 Давление опускания ножа и компенсация
Давление погружения ножа необходимо регулировать в зависимости от толщины листа: для листа 0,5-1 мм — давление 0,1-0,2 МПа; для листа 2-3 мм — 0,2-0,4 МПа; для листа более 5 мм — 0,4-0,6 МПа. Слишком высокое давление легко приводит к изгибу лезвия или растрескиванию материала. Одновременно в программном обеспечении следует настроить компенсацию инструмента (обычно 0,05-0,1 мм) для компенсации ширины лезвия.
2.4 Вакуумное прижатие и фиксация
Перед резкой обязательно включите вакуумное прижатие, чтобы обеспечить плотное прилегание листа к рабочей поверхности. Для мелких заготовок можно добавить вспомогательные прижимные планки или использовать специальные зажимы. Во время резки избегайте нажатия на лист рукой во избежание смещения.
III. Рабочий процесс и решение распространённых проблем
3.1 Стандартный рабочий процесс
- Проверьте остроту лезвия и надёжность его установки.
- Очистите рабочую поверхность, убедитесь в отсутствии стружки.
- Уложите лист ровно на рабочую поверхность, включите вакуумный прижим и проверьте отсутствие коробления.
- Импортируйте файл раскроя, задайте параметры (скорость, частота, давление).
- Выполните пробный рез, проверьте качество реза и точность размеров.
- Выполняйте серийный раскрой с периодической выборочной проверкой.
- После завершения резки отключите вакуумный прижим, снимите заготовку и очистите рабочую поверхность.
3.2 Типичные проблемы и решения
- Белый срез или заусенцы: затупление лезвия или слишком низкая частота вибрации. Замените лезвие или увеличьте частоту до 10000 ходов/мин и выше.
- Материал не прорезан насквозь: недостаточное давление опускания ножа или недостаточная длина выступания лезвия. Увеличьте давление или отрегулируйте величину выступания кончика лезвия (обычно выступание 3-5 мм).
- Смещение материала: недостаточная сила присасывания или коробление листа. Проверьте вакуумный насос, уплотнительные полосы или используйте двустороннюю клейкую ленту для вспомогательной фиксации.
- Отклонение размеров реза: люфт в передаче или не задана компенсация инструмента. Откалибруйте люфт реечной передачи и правильно задайте значение компенсации в программном обеспечении.
- Излом лезвия: слишком высокая скорость врезания или наличие твердых включений. Снизьте скорость врезания, очистите поверхность листа.
IV. Техническое обслуживание и правила безопасности
4.1 Ежедневное обслуживание
- Очищайте рабочую поверхность и направляющие от стружки в каждую смену.
- Еженедельно проверяйте износ лезвия и своевременно заменяйте его.
- Ежемесячно смазывайте линейные направляющие и зубчатую рейку (используйте литиевую смазку).
- Ежеквартально проверяйте фильтр вакуумного насоса, очищайте или заменяйте его.
- Регулярно калибруйте точность оборудования (используйте тест с эталонным кругом или квадратом).
4.2 Меры безопасности
- Во время работы запрещается носить перчатки, чтобы избежать захвата лезвием.
- При замене лезвия надевайте защитные перчатки от порезов и используйте специальный инструмент.
- Во время работы оборудования держите все части тела на расстоянии от движущихся частей.
- Обеспечьте надежное заземление, чтобы избежать накопления статического электричества.
- При резке листов PC обеспечьте вентиляцию, чтобы избежать вдыхания пыли (хотя при холодной резке пыли очень мало, защита все равно необходима).
V. Примеры применения и анализ эффективности
На примере предприятия по производству рекламных вывесок: для обработки акриловой плиты толщиной 3 мм используется станок с осциллирующим ножом 1600×3000 мм, скорость резки 1200 мм/с, частота колебаний 10000 раз/мин, кромка реза не требует полировки и готова к непосредственному использованию. По сравнению с традиционной пилой производительность выше в 3 раза, коэффициент использования материала выше на 15%, и отсутствует пылевое загрязнение. Срок окупаемости оборудования составляет около 6–12 месяцев.
Резюме: при выборе станка для резки акриловых листов необходимо комплексно учитывать рабочую область, толщину, точность и систему управления; технологические параметры следует оптимизировать в зависимости от толщины материала и типа лезвия; ежедневное обслуживание и безопасная эксплуатация являются ключом к обеспечению срока службы оборудования и безопасности персонала. Благодаря научно обоснованному выбору и тонкой настройке станок для резки акриловых листов способен значительно повысить качество обработки и производительность.