
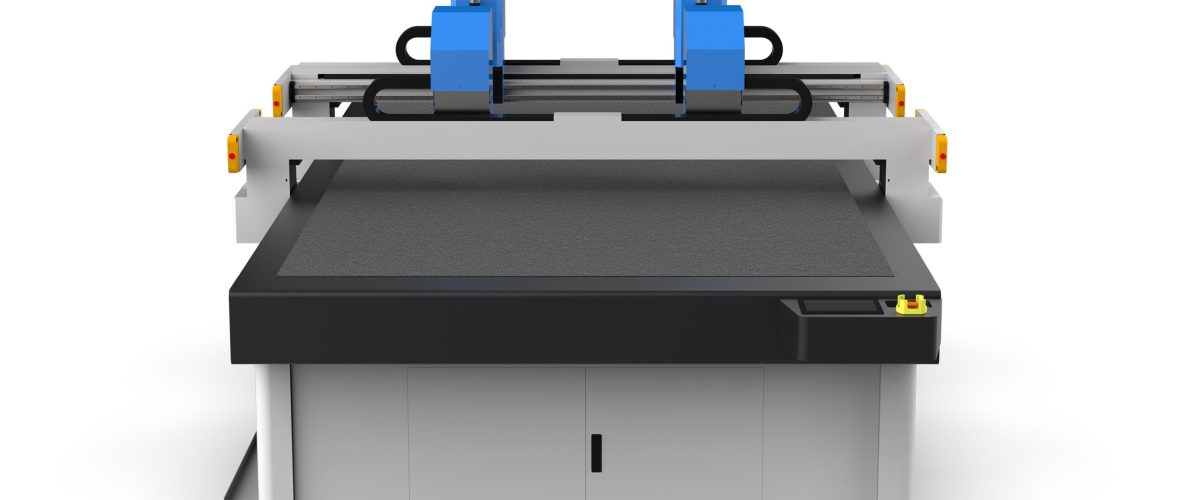
컬러 박스 샘플 제작기란?
컬러 박스 샘플 제작기는 컬러 포장 박스(화장품 박스, 식품 박스, 전자제품 박스 등) 샘플 제작 전용 CNC 절단 장비입니다. 고주파 진동하는 칼날로 판지, 골판지, 회색판지 등의 재료를 절단, 압흔, 도면 작업하여 양산품과 동일한 샘플을 신속하게 제작합니다. 레이저 절단과 비교하여 샘플 제작기는 탄 자국과 연기가 없어 청결도 요구가 높은 컬러 박스 샘플 제작에 더 적합합니다.
핵심 파라미터 및 선정 포인트
1. 가공 작업 영역
일반적인 작업 영역은 600mm×500mm, 900mm×600mm, 1200mm×800mm 등입니다. 선택 시 최대 컬러 박스 전개 치수를 고려하고 고정구 공간을 확보해야 합니다. 예를 들어 전개 치수가 800mm×600mm인 컬러 박스를 자주 제작한다면 작업 영역이 최소 1000mm×700mm인 장비를 선택하는 것이 좋습니다.
2. 절단 정밀도 및 반복 위치 정밀도
컬러 박스 샘플 제작기의 절단 정밀도는 일반적으로 ±0.1mm이며, 반복 위치 정밀도는 ≤0.05mm여야 합니다. 고정밀 장비는 여러 배치의 샘플 일관성을 보장하고 조립 오차를 줄입니다.
3. 칼날 시스템
다양한 칼날을 갖추어야 합니다: 진동 칼날은 판지와 골판지 절단용, 압흔 롤러는 접힘선 제작용, 도면 펜은 마킹 및 도면 작업용입니다. 일부 고급 모델은 두꺼운 판지의 45도 또는 90도 V홈 절단용 V홈 칼날도 갖추고 있습니다.
4. 흡착 시스템
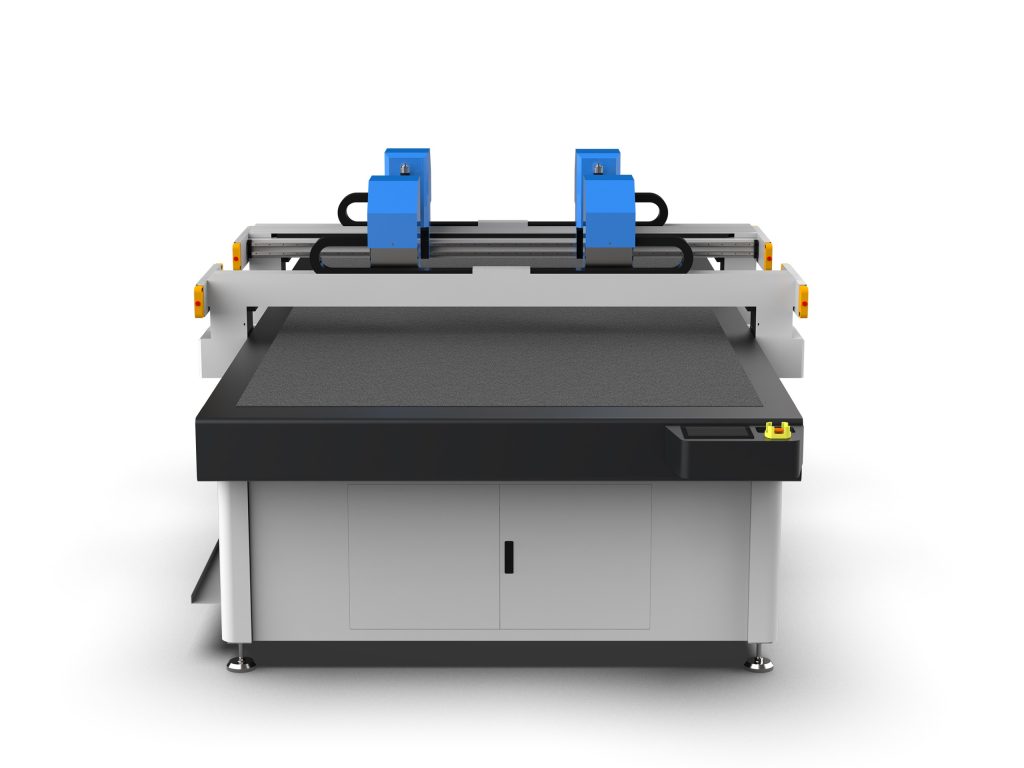
진공 흡착 테이블은 재료를 견고하게 고정하여 절단 시 이동을 방지합니다. 흡착력은 조절 가능해야 하며 다양한 두께와 통기성의 재료에 적응해야 합니다. 골판지의 경우 흡착력 ≥-80kPa를 권장합니다.
5. 제어 시스템 및 소프트웨어
장비는 일반적인 CAD 형식(DXF, AI, PDF)을 지원해야 하며, 절단선, 압흔선, 도면선을 자동으로 인식하는 전용 샘플 제작 소프트웨어를 갖추어야 합니다. 소프트웨어는 배열 복사, 브리징, 자동 배치 등의 기능을 갖추어 샘플 제작 효율을 높여야 합니다.
조작 절차 및 실용 기술
1. 파일 준비
AI 또는 CAD로 컬러 박스 전개도를 설계하고 선이 닫혀 있는지 확인하며, 서로 다른 공정(절단, 압흔, 도면)을 서로 다른 레이어에 배치합니다. 선 폭은 0.1mm로 설정하여 중복 절단을 방지하는 것이 좋습니다.
2. 재료 고정 및 칼날 조정
재료를 테이블 위에 평평하게 펼치고 진공 흡착을 켭니다. 칼날 조정 시 동봉된 조정 블록을 사용하여 칼끝이 재료 표면에 정확히 닿도록 합니다. 골판지의 경우 칼끝이 골 정점에 약간 찔러 들어가야 하지만 너무 깊으면 골 피크가 절단되어 강도에 영향을 미치므로 주의해야 합니다.
3. 파라미터 설정
재료 유형에 따라 절단 속도, 칼 압력 및 진동 주파수를 조정합니다. 다음은 참고 파라미터입니다:
- 판지(250-350g): 속도 30-50mm/s, 칼 압력 0.2-0.3MPa, 진동 주파수 중간.
- 골판지(E골, F골): 속도 20-40mm/s, 칼 압력 0.3-0.4MPa, 진동 주파수 높음.
- 회색판지(1.5-2.0mm): 속도 15-25mm/s, 칼 압력 0.4-0.5MPa, V홈 칼날 사용 또는 다중 절단 필요.
압흔 파라미터: 압흔선 폭은 종이 두께와 일치해야 하며 일반적으로 종이 두께의 1.5배입니다. 압흔 압력은 종이 표면에 선명한 자국을 남기되 파열되지 않는 것을 기준으로 합니다.
4. 시험 절단 및 조정
본 절단 전에 소면적 시험 절단을 실시하여 절단 깊이와 압흔 효과를 확인합니다. 절단이 완전하지 않으면 칼 압력을 높이거나 속도를 낮출 수 있으며, 압흔이 너무 깊어 종이가 파열되면 압력을 줄이거나 압흔 롤러를 교체해야 합니다.
5. 후처리
절단 완료 후 에어건으로 분진을 제거하고 폐기물을 조심스럽게 분리합니다. 복잡한 구조의 경우 핀셋을 사용하여 보조할 수 있습니다. 접착 성형 시 양산과 동일한 접착제를 사용하여 접착 효과를 검증하는 것이 좋습니다.
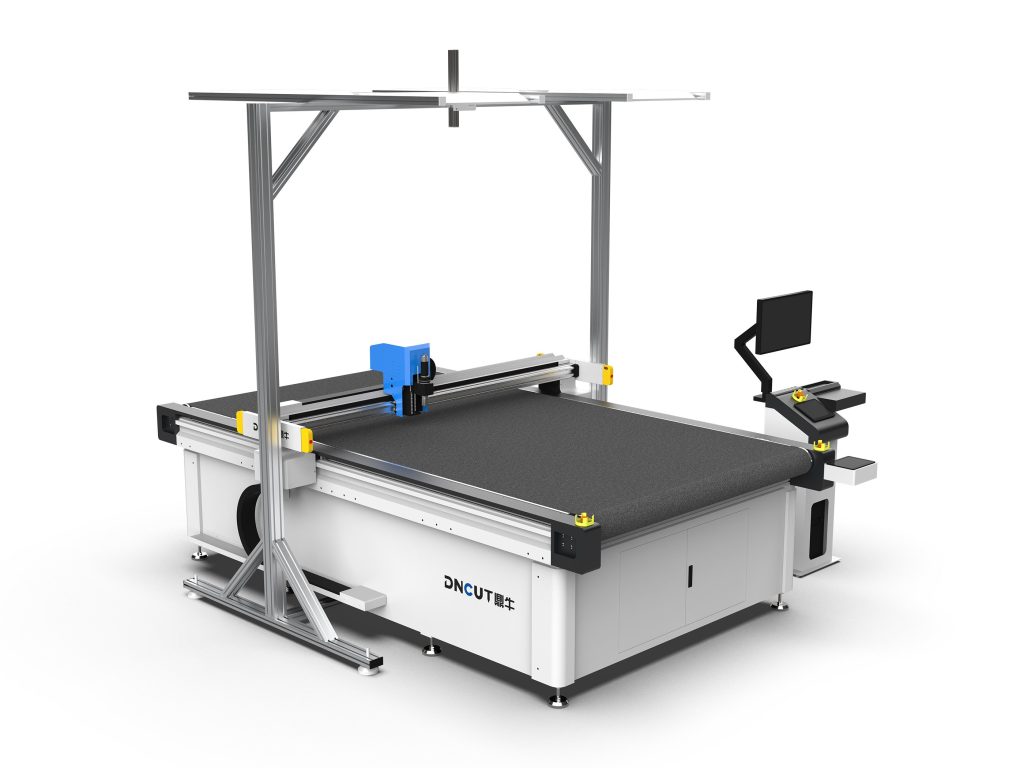
일반적인 문제 및 해결 방안
1. 절단 가장자리 거침
원인: 칼날 무딤, 진동 주파수过低 또는 속도 과다. 해결 방안: 칼날 교체, 진동 주파수 높임, 절단 속도 낮춤.
2. 압흔선 파열
원인: 압흔 압력 과다, 압흔 롤러 과협 또는 종이 함수율过低. 해결 방안: 압력 감소, 적절한 폭의 압흔 롤러로 교체 또는 종이 가습 처리.
3. 재료 이동
원인: 흡착력 부족 또는 재료 통기성 과다. 해결 방안: 흡착력 증가, 테이프로 재료 가장자리 밀봉 또는 필름을 덮어 통기 감소.
4. 절단 정밀도 편차
원인: 테이블不平, 가이드 레일 마모 또는 벨트 느슨함. 해결 방안: 정기적으로 테이블 수평 교정, 가이드 레일 및 벨트 장력 점검, 필요 시 제조사에 유지보수 의뢰.
유지보수 및 관리
- 매일 테이블과 가이드 레일을 청소하고 종이 부스러기와 분진을 제거합니다.
- 매주 칼날 마모 상태를 점검하고 적시에 교체합니다.
- 매월 가이드 레일과 리드 스크류에 전용 그리스를 도포합니다.
- 분기별로 테이블 수평 및 반복 위치 정밀도를 포함한 장비 정밀도를 교정합니다.
- 장기간 사용하지 않을 때는 전원을 차단하고 방진 커버를 씌우며 정기적으로 전원을 켜서 작동합니다.
선정 제안 및 요약
컬러 박스 샘플 제작기를 구매할 때는 자사 제품 특성(재료 유형, 최대 치수, 정밀도 요구)과 예산을 종합적으로 고려해야 합니다. 자동 칼날 조정, 다중 칼날 시스템 및 친화적인 소프트웨어 인터페이스를 갖춘 모델을 우선 선택하는 것이 좋습니다. 중소형 포장 기업의 경우 작업 영역 600mm×500mm 모델로 대부분의 요구를 충족할 수 있으며, 대형 기업이나 디자인 회사는 더 큰 테이블과 자동 공구 교환 시스템을 갖춘 모델을 선택할 수 있습니다. 올바른 조작과 정기 유지보수는 장비 수명을 현저히 연장하고 샘플 제작 품질을 안정적으로 보장합니다.