
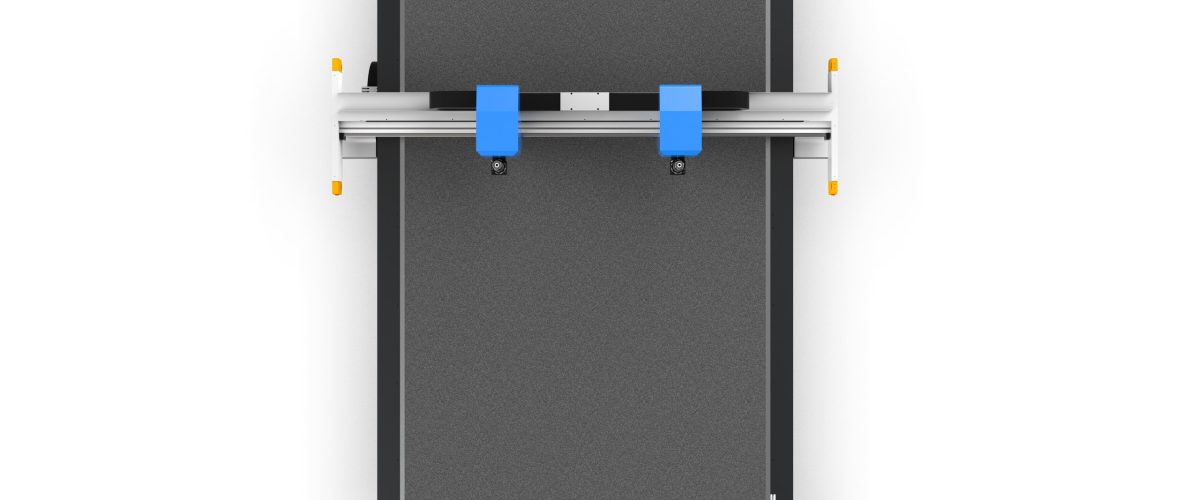
Máy cắt tấm pha lê: Hướng dẫn đầy đủ từ chọn máy đến quy trình công nghệ
Tấm pha lê (thường chỉ tấm acrylic/PMMA, tấm PC hoặc tấm PVC) do có độ trong suốt cao, khả năng chịu thời tiết và dễ gia công nên được ứng dụng rộng rãi trong biển quảng cáo, đồ nội thất, hộp đèn, vỏ bảo vệ và các lĩnh vực khác. Các phương pháp cắt thủ công hoặc cưa truyền thống tồn tại các vấn đề như độ chính xác thấp, mép cắt thô, lãng phí vật liệu lớn. Máy cắt dao dao động (còn gọi là máy cắt tấm pha lê) thực hiện cắt nguội bằng lưỡi dao rung tần số cao, không ảnh hưởng nhiệt, không bụi, vết cắt nhẵn, đã trở thành thiết bị chủ đạo trong gia công tấm pha lê. Bài viết này sẽ xoay quanh việc chọn thiết bị, thông số quy trình, kỹ thuật vận hành và bảo trì, cung cấp hướng dẫn thực tiễn có thể áp dụng ngay.
I. Các loại máy cắt tấm pha lê cốt lõi và căn cứ chọn máy
1.1 Phân loại theo nguyên lý cắt
- Máy cắt dao rung: Lưỡi dao rung lên xuống với tần số cao hàng nghìn lần mỗi phút (thường 1000-10000 lần/phút), vật liệu không biến dạng, không bị cháy khi cắt. Phù hợp với tấm pha lê có độ dày 0.5-10mm, độ thẳng đứng của vết cắt tốt, có thể kết hợp với nhiều loại đầu dao khác nhau (như dao nhọn 45°, 30°).
- Máy cắt dao kéo: Lưỡi dao cố định, dựa vào lực kéo cơ học để cắt, phù hợp với tấm mỏng (≤3mm) và hình dạng đơn giản, chi phí thấp nhưng độ chính xác kém hơn một chút.
- Máy cắt laser: Cắt nhiệt, mép sẽ bị ố vàng, sinh ra khí độc, không khuyến nghị dùng cho tấm pha lê trong suốt, đặc biệt dễ làm carbon hóa tấm PC.
Đối với tấm pha lê, máy cắt dao rung là lựa chọn hàng đầu, vì đặc tính cắt nguội của nó có thể giữ nguyên độ trong suốt ban đầu của vật liệu và không có khói bụi.
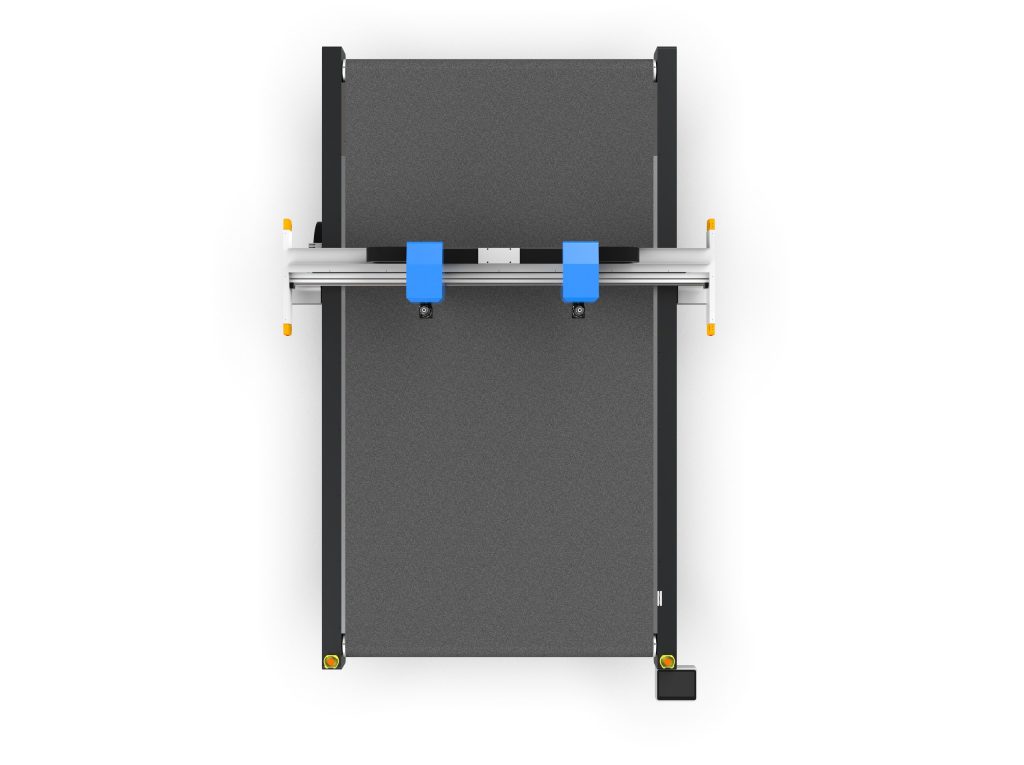
1.2 Thông số lựa chọn chính
- Khổ cắt hiệu dụng: Chọn theo kích thước tấm vật liệu thông dụng, như 1300×2500mm, 1600×3000mm, v.v. Nếu gia công tấm quảng cáo khổ lớn, nên chọn máy có khổ từ 1600×3000mm trở lên.
- Độ dày cắt: Máy cắt dao rung thường cắt được 0,5-10mm, một số model hạng nặng có thể đạt 15mm. Vượt quá 10mm nên chuyển sang máy khắc CNC hoặc cắt bằng cưa.
- Độ chính xác định vị: Độ chính xác định vị lặp lại nên ≤0,05mm, đảm bảo tính nhất quán khi cắt hàng loạt.
- Phương thức truyền động: Thanh răng (tốc độ cao, hành trình dài) hoặc đai đồng bộ (độ chính xác cao, độ ồn thấp). Đối với cắt chính xác tấm pha lê, khuyến nghị thanh răng cấp mài + ray dẫn hướng tuyến tính.
- Hệ thống điều khiển: Phổ biến là hệ thống DSP hoặc PC-based, hỗ trợ định dạng HPGL, DXF, PLT, có chức năng tự động sắp xếp bố cục, cắt tiếp từ điểm dừng.
- Bàn hút chân không: Hút chân không phân vùng, đảm bảo tấm mỏng không bị xê dịch trong quá trình cắt. Đối với tấm mỏng 0,5-2mm, cần bơm hút chân không áp suất âm cao.
II. Thiết lập và tối ưu hóa thông số quy trình
2.1 Lựa chọn lưỡi dao và góc
- Dao nhọn 45°: Loại đa dụng, phù hợp cho đường thẳng và đường cong đơn giản, độ dày cắt 0,5-5mm.
- Dao nhọn 30°: Dùng cho hoa văn tinh xảo, cung tròn bán kính nhỏ (R≤2mm), nhưng mũi dao dễ mài mòn, cần giảm tốc độ cắt.
- Dao tròn: Phù hợp cho tấm dày (5-10mm) và cắt đường thẳng dài, giảm lực cản cắt.
Vật liệu lưỡi dao khuyến nghị là hợp kim cứng hoặc thép gió, độ cứng HRC60 trở lên, tuổi thọ cao.
2.2 Tần số rung và tốc độ cắt
Tần số dao động càng cao, vết cắt càng mịn, nhưng lưỡi dao mòn nhanh hơn. Đối với tấm acrylic 3mm, khuyến nghị tần số 8000-12000 lần/phút, tốc độ cắt 800-1500mm/s. Tốc độ quá nhanh sẽ khiến vết cắt xuất hiện vân răng cưa, quá chậm thì hiệu suất thấp. Khi hiệu chỉnh thực tế, trước tiên hãy thử cắt ở tốc độ trung bình, quan sát chất lượng mặt cắt, sau đó điều chỉnh dần dần.
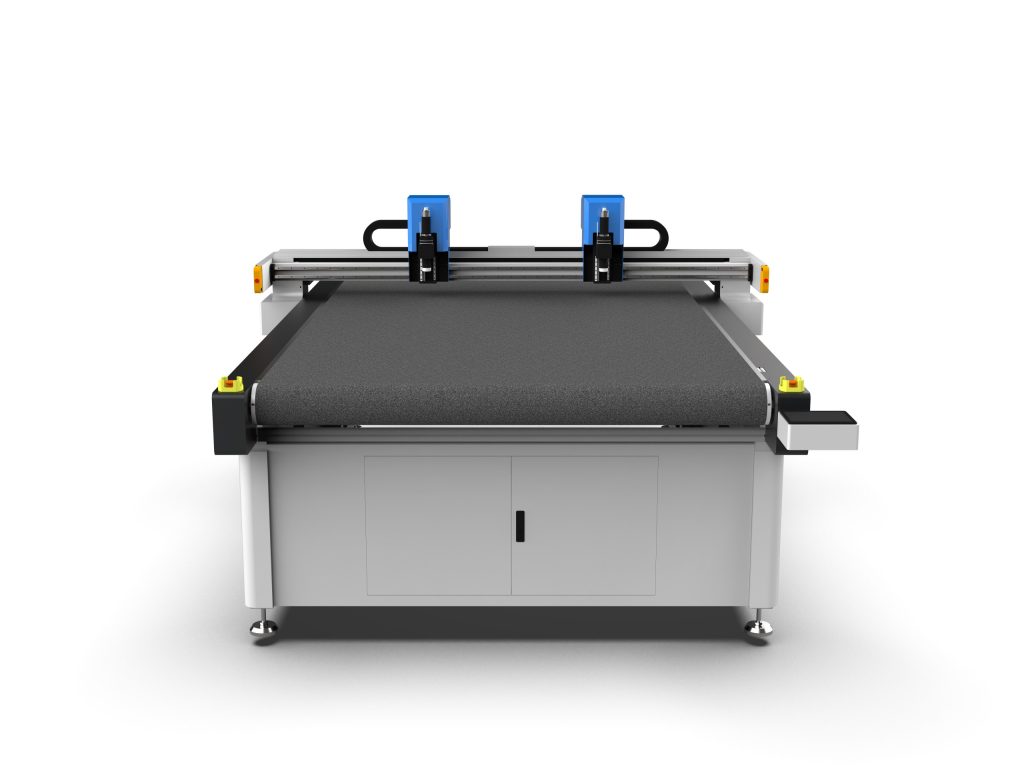
2.3 Áp lực hạ dao và bù trừ
Áp lực cắt cần được điều chỉnh theo độ dày tấm: tấm 0,5-1mm, áp lực 0,1-0,2MPa; tấm 2-3mm, 0,2-0,4MPa; trên 5mm, 0,4-0,6MPa. Áp lực quá lớn dễ khiến lưỡi dao bị cong hoặc vật liệu bị nứt. Đồng thời, thiết lập bù trừ dao trong phần mềm (thường 0,05-0,1mm) để bù lại chiều rộng lưỡi dao.
2.4 Hút chân không và cố định
Trước khi cắt nhất thiết phải bật hút chân không, đảm bảo tấm vật liệu áp sát mặt bàn. Đối với phôi kích thước nhỏ, có thể thêm thanh ép phụ hoặc sử dụng đồ gá chuyên dụng. Trong quá trình cắt tránh dùng tay ấn giữ tấm vật liệu để phòng dịch chuyển.
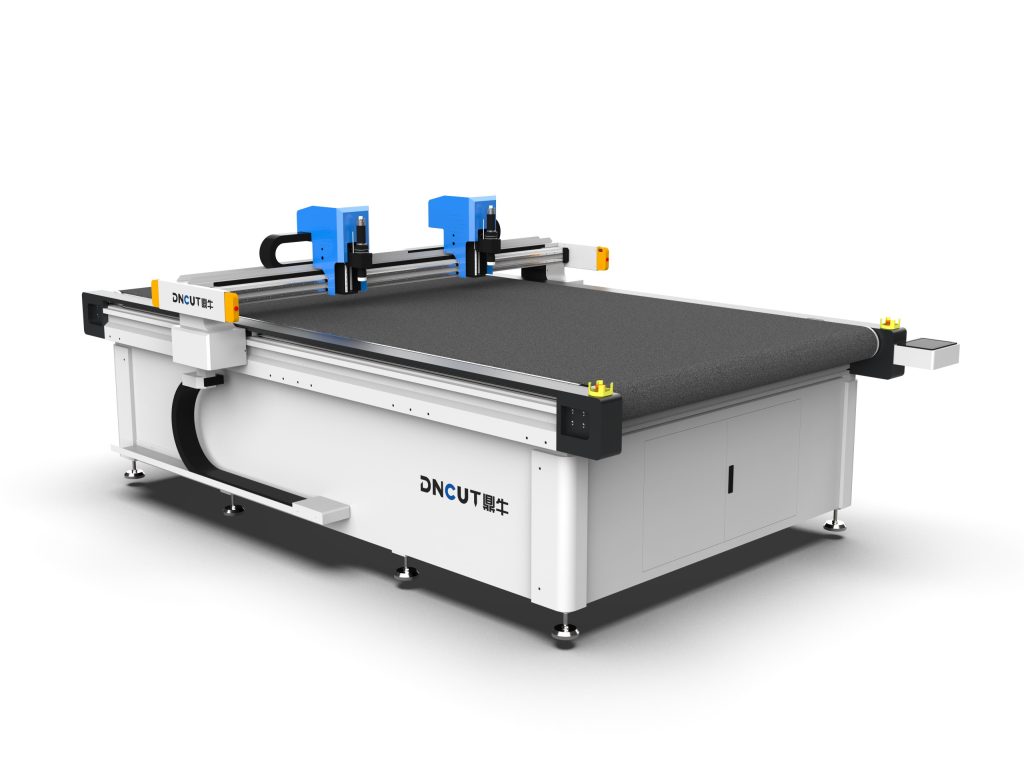
III. Quy trình vận hành và giải quyết các vấn đề thường gặp
3.1 Quy trình vận hành tiêu chuẩn
- Kiểm tra lưỡi dao có sắc bén không, lắp đặt có chắc chắn không.
- Vệ sinh mặt bàn, đảm bảo không có mảnh vụn.
- Đặt phẳng tấm vật liệu lên mặt bàn, bật hút chân không, kiểm tra xem có bị cong vênh không.
- Nhập tệp cắt, thiết lập thông số (tốc độ, tần số, áp lực).
- Tiến hành cắt thử, kiểm tra chất lượng đường cắt và độ chính xác kích thước.
- Cắt hàng loạt, kiểm tra ngẫu nhiên định kỳ.
- Sau khi cắt xong, tắt hút chân không, lấy phôi ra, vệ sinh mặt bàn.
3.2 Các vấn đề thường gặp và biện pháp khắc phục
- Vết cắt bị trắng hoặc có ba via: Lưỡi dao bị cùn hoặc tần số rung quá thấp. Thay lưỡi dao hoặc tăng tần số lên trên 10000 lần/phút.
- Cắt không đứt: Áp lực hạ dao không đủ hoặc chiều dài nhô ra của lưỡi dao không đủ. Tăng áp lực hoặc điều chỉnh độ nhô ra của mũi dao (thường nhô ra 3-5mm).
- Vật liệu bị dịch chuyển: Lực hút không đủ hoặc tấm vật liệu bị cong vênh. Kiểm tra bơm chân không, gioăng niêm phong, hoặc dùng băng dính hai mặt để hỗ trợ cố định.
- Kích thước cắt bị sai lệch: Khe hở truyền động hoặc chưa thiết lập bù trừ dao cụ. Hiệu chuẩn khe hở thanh răng bánh răng, và thiết lập giá trị bù trừ chính xác trong phần mềm.
- Lưỡi dao bị gãy: Tốc độ tiến dao quá nhanh hoặc gặp tạp chất cứng. Giảm tốc độ tiến dao, làm sạch bề mặt tấm vật liệu.
IV. Bảo trì và quy định an toàn
4.1 Bảo trì hàng ngày
- Vệ sinh mặt bàn và ray dẫn hướng mỗi ca, loại bỏ phoi cắt.
- Kiểm tra độ mòn của lưỡi dao hàng tuần, thay thế kịp thời.
- Bôi trơn ray dẫn hướng tuyến tính và thanh răng – bánh răng hàng tháng (sử dụng mỡ bôi trơn gốc lithium).
- Kiểm tra lõi lọc bơm chân không hàng quý, vệ sinh hoặc thay thế.
- Hiệu chuẩn độ chính xác của thiết bị định kỳ (sử dụng bài kiểm tra hình tròn hoặc hình vuông tiêu chuẩn).
4.2 Lưu ý an toàn
- Khi vận hành, nghiêm cấm đeo găng tay để tránh bị lưỡi dao cuốn vào.
- Khi thay lưỡi dao, hãy đeo găng tay chống cắt và sử dụng dụng cụ chuyên dụng.
- Khi thiết bị đang chạy, giữ mọi bộ phận cơ thể tránh xa các bộ phận chuyển động.
- Đảm bảo nối đất tốt để tránh tích tụ tĩnh điện.
- Khi cắt tấm PC, chú ý thông gió, tránh hít phải bụi (mặc dù cắt lạnh tạo ra rất ít bụi, nhưng vẫn cần bảo vệ).
Năm, Phân tích trường hợp ứng dụng và hiệu quả
Lấy một doanh nghiệp biển quảng cáo làm ví dụ, sử dụng máy cắt dao dao động 1600×3000mm để gia công tấm acrylic 3mm, tốc độ cắt 1200mm/s, tần số rung 10000 lần/phút, vết cắt không cần đánh bóng mà có thể sử dụng trực tiếp. So với cưa truyền thống, hiệu suất tăng 3 lần, tỷ lệ sử dụng vật liệu tăng 15%, và không có ô nhiễm bụi. Thời gian hoàn vốn đầu tư thiết bị khoảng 6-12 tháng.
Tóm tắt: Việc lựa chọn máy cắt tấm pha lê cần xem xét toàn diện khổ gia công, độ dày, độ chính xác và hệ thống điều khiển; thông số quy trình cần được tối ưu hóa theo độ dày vật liệu và loại lưỡi dao; bảo trì hàng ngày và vận hành an toàn là chìa khóa để đảm bảo tuổi thọ thiết bị và an toàn nhân sự. Thông qua lựa chọn khoa học và tinh chỉnh chi tiết, máy cắt tấm pha lê có thể nâng cao đáng kể chất lượng gia công và hiệu suất sản xuất.