
Cortadora de placas de cristal acrílico: guía completa desde la selección hasta el proceso
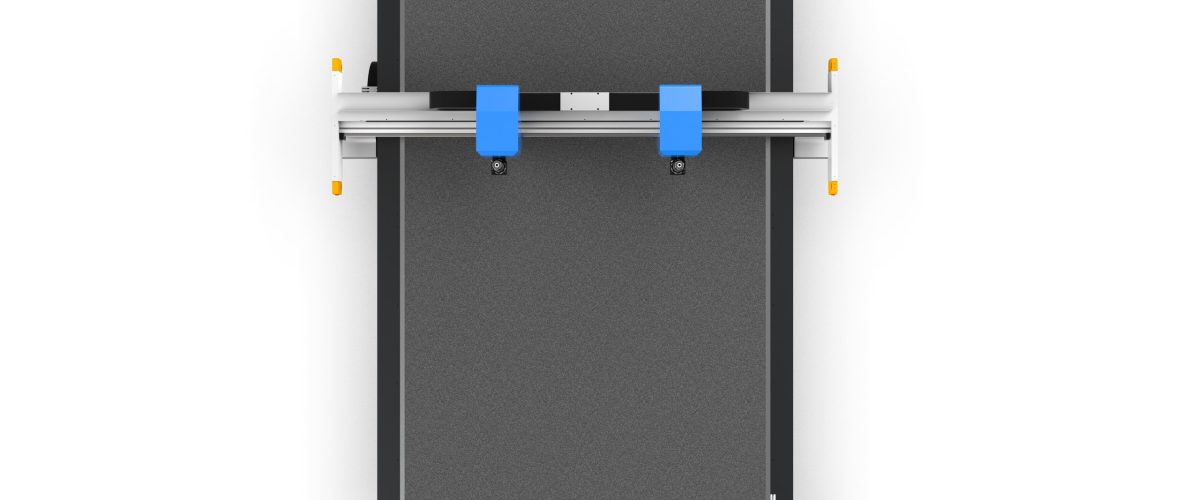
Las placas de cristal acrílico (que generalmente se refieren a placas de acrílico/PMMA, placas de PC o placas de PVC), debido a su alta transparencia, resistencia a la intemperie y facilidad de procesamiento, se utilizan ampliamente en señalización publicitaria, muebles, cajas de luz, protectores y otros campos. Los métodos tradicionales de corte manual o aserrado presentan problemas como baja precisión, bordes rugosos y gran desperdicio de material. La máquina de corte por cuchilla oscilante (también conocida como cortadora de placas de cristal acrílico) realiza un corte en frío mediante una cuchilla de vibración de alta frecuencia, sin afectación térmica, sin polvo y con un corte liso, y se ha convertido en el equipo principal para el procesamiento de placas de cristal acrílico. Este artículo se centrará en la selección del equipo, los parámetros del proceso, las técnicas de operación y el mantenimiento, proporcionando una guía práctica y aplicable.
I. Tipos principales de cortadoras de placas de cristal acrílico y criterios de selección
1.1 Clasificación según el principio de corte
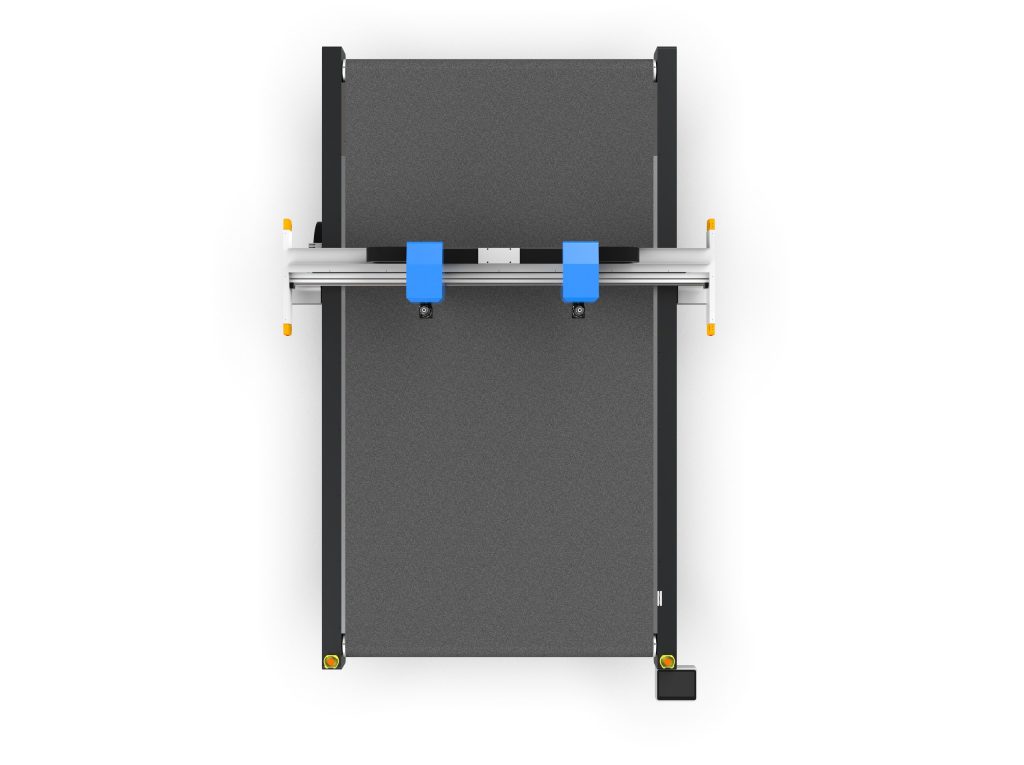
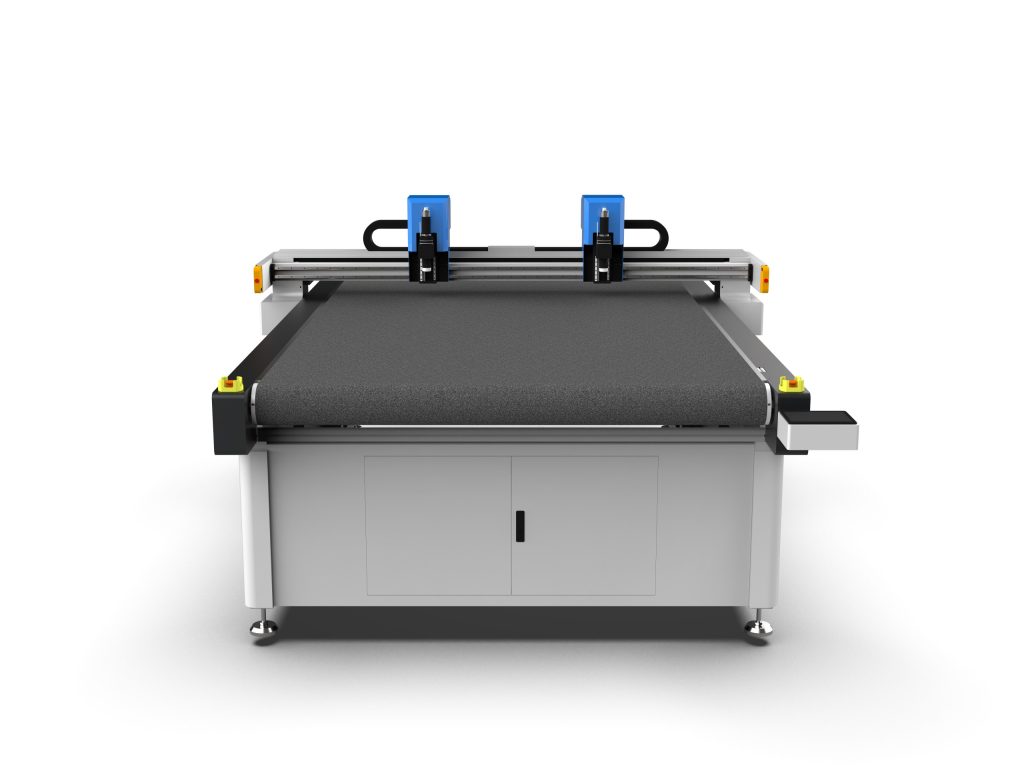
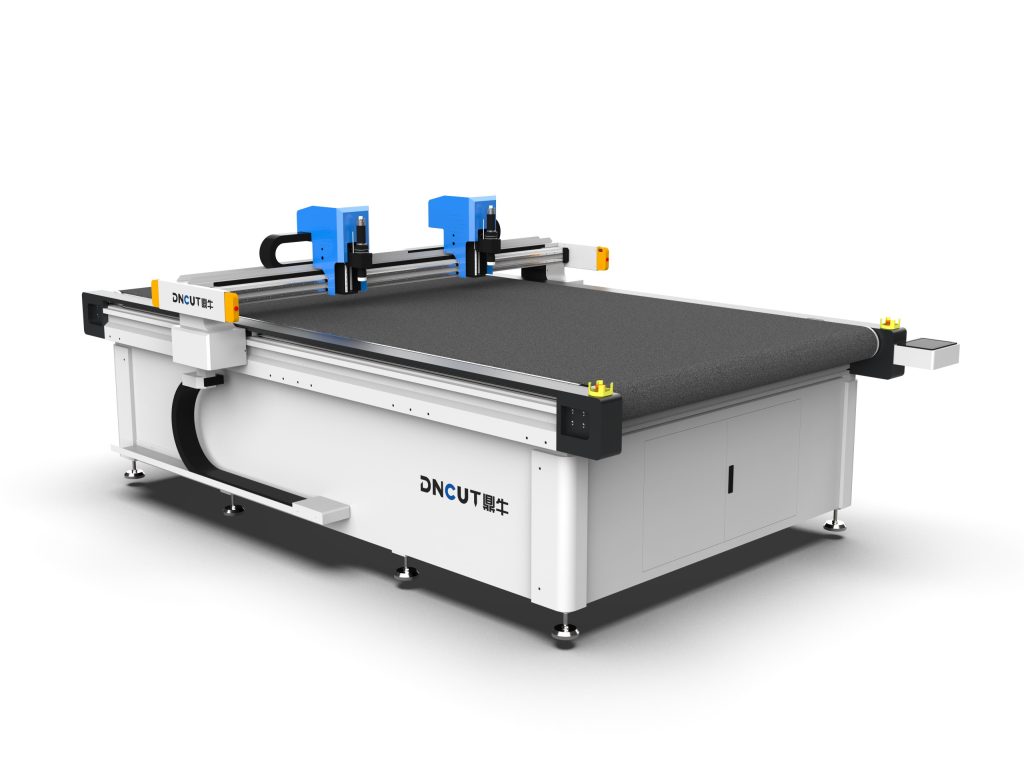
- Máquina de corte por cuchilla oscilante: la cuchilla vibra verticalmente a alta frecuencia miles de veces por minuto (normalmente 1000-10000 veces/minuto); durante el corte, el material no se deforma ni se quema. Adecuada para placas de cristal de 0.5-10 mm de espesor, con buena perpendicularidad del corte y compatible con diversos tipos de cuchillas (como cuchillas de punta de 45° y 30°).
- Máquina de corte por cuchilla de arrastre: la cuchilla está fija y el corte se realiza por arrastre mecánico; adecuada para placas delgadas (≤3 mm) y formas simples, de bajo costo pero con precisión ligeramente inferior.
- Máquina de corte por láser: corte térmico; los bordes amarillean y se generan gases tóxicos, por lo que no se recomienda para placas de cristal transparente, especialmente para placas de PC, que se carbonizan con facilidad.
Para las placas de cristal, la máquina de corte por cuchilla oscilante es la primera opción, ya que su corte en frío preserva la transparencia original del material y no genera humo ni polvo.
1.2 Parámetros clave de selección
- Área de corte efectiva: seleccione según las dimensiones comunes de las placas, como 1300×2500mm, 1600×3000mm, etc. Si se procesan paneles publicitarios de gran formato, se recomienda elegir modelos de 1600×3000mm o superiores.
- Espesor de corte: la máquina de corte por cuchilla oscilante normalmente puede cortar de 0,5 a 10 mm, y algunos modelos pesados pueden alcanzar los 15 mm. Si supera los 10 mm, se recomienda utilizar una fresadora CNC o corte por sierra.
- Precisión de posicionamiento: la precisión de reposicionamiento debe ser ≤0,05 mm para garantizar la consistencia del corte por lotes.
- Modo de transmisión: piñón y cremallera (alta velocidad, recorrido largo) o correa síncrona (alta precisión, bajo ruido). Para el corte de precisión de placas de cristal, se recomienda piñón y cremallera de nivel rectificado + guías lineales.
- Sistema de control: los sistemas predominantes son DSP o basados en PC, compatibles con formatos HPGL, DXF y PLT, y con funciones de diseño automático y reanudación de corte tras interrupción.
- Mesa de succión: succión por vacío por zonas para garantizar que las placas delgadas no se muevan durante el corte. Para placas delgadas de 0,5-2 mm, se requiere una bomba de vacío de alto vacío.
II. Configuración y optimización de parámetros del proceso
2.1 Selección de cuchilla y ángulo
- Cuchilla puntiaguda de 45°: tipo universal, adecuada para líneas rectas y curvas simples, con espesor de corte de 0,5-5 mm.
- Cuchilla puntiaguda de 30°: para patrones finos y arcos de radio pequeño (R≤2 mm), pero la punta se desgasta fácilmente, por lo que se debe reducir la velocidad de corte.
- Cuchilla circular: adecuada para placas gruesas (5-10 mm) y cortes largos en línea recta, reduciendo la resistencia al corte.
Se recomienda que el material de la cuchilla sea carburo cementado o acero rápido, con dureza superior a HRC60 y larga vida útil.
2.2 Frecuencia de oscilación y velocidad de corte
Cuanto mayor es la frecuencia de oscilación, más liso es el corte, pero el desgaste de la cuchilla se acelera. Para placas de acrílico de 3 mm, se recomienda una frecuencia de 8000-12000 veces/min y una velocidad de corte de 800-1500 mm/s. Una velocidad demasiado rápida provoca marcas dentadas en el corte, mientras que una demasiado lenta reduce la eficiencia. En el ajuste real, primero realice un corte de prueba a velocidad media, observe la calidad de la superficie de corte y luego ajuste gradualmente.
2.3 Presión de descenso de la cuchilla y compensación
La presión de la cuchilla debe ajustarse según el grosor de la placa: placa de 0.5-1 mm, presión de 0.1-0.2 MPa; placa de 2-3 mm, 0.2-0.4 MPa; más de 5 mm, 0.4-0.6 MPa. Una presión excesiva puede provocar el doblado de la cuchilla o el agrietamiento del material. Al mismo tiempo, configure la compensación de la herramienta en el software (normalmente 0.05-0.1 mm) para compensar el ancho de la cuchilla.
2.4 Sujeción y fijación
Antes del corte, asegúrese de activar la succión por vacío para garantizar que la placa se adhiera firmemente a la mesa. Para piezas de pequeño tamaño, se pueden añadir listones de presión auxiliares o utilizar abrazaderas especiales. Durante el proceso de corte, evite presionar la placa con las manos para prevenir desplazamientos.
III. Proceso de operación y solución de problemas comunes
3.1 Proceso de operación estándar
- Compruebe si la hoja está afilada y si está instalada firmemente.
- Limpie la superficie de la mesa y asegúrese de que no haya residuos.
- Coloque el material en plano sobre la mesa, active la succión y compruebe si hay alabeo.
- Importe el archivo de corte y configure los parámetros (velocidad, frecuencia, presión).
- Realice un corte de prueba y verifique la calidad del corte y la precisión dimensional.
- Realice el corte en serie y efectúe inspecciones por muestreo periódicas.
- Una vez finalizado el corte, desactive la succión, retire la pieza y limpie la superficie de la mesa.
3.2 Problemas comunes y soluciones
- Corte blanquecino o rebabas: hoja desafilada o frecuencia de oscilación demasiado baja. Cambie la hoja o aumente la frecuencia a más de 10000 veces/minuto.
- No corta completamente: presión de penetración insuficiente o longitud de salida de la hoja insuficiente. Aumente la presión o ajuste la cantidad de salida de la punta de la hoja (normalmente 3-5 mm).
- Desplazamiento del material: fuerza de succión insuficiente o alabeo del tablero. Revise la bomba de vacío, la junta de sellado, o utilice cinta de doble cara como fijación auxiliar.
- Desviación en las dimensiones de corte: holgura en la transmisión o compensación de herramienta no configurada. Calibre la holgura entre engranaje y cremallera, y configure correctamente el valor de compensación en el software.
- Rotura de la hoja: velocidad de avance demasiado rápida o presencia de impurezas duras. Reduzca la velocidad de avance y limpie la superficie del tablero.
IV. Mantenimiento y normas de seguridad
4.1 Mantenimiento diario
- Limpiar la mesa y las guías en cada turno, eliminando las virutas.
- Revisar el desgaste de las cuchillas semanalmente y sustituirlas a tiempo.
- Lubricar mensualmente las guías lineales y la cremallera y piñón (utilizar grasa de litio).
- Revisar trimestralmente el filtro de la bomba de vacío, limpiarlo o sustituirlo.
- Calibrar periódicamente la precisión del equipo (utilizar un círculo o marco estándar de prueba).
4.2 Precauciones de seguridad
- Durante la operación, está prohibido usar guantes para evitar que sean atrapados por la cuchilla.
- Al cambiar la cuchilla, use guantes anticorte y herramientas especiales.
- Cuando el equipo esté en funcionamiento, mantenga todas las partes del cuerpo alejadas de las piezas móviles.
- Asegúrese de que la conexión a tierra sea buena para evitar la acumulación de electricidad estática.
- Al cortar placas de PC, preste atención a la ventilación para evitar inhalar polvo (aunque el polvo generado por el corte en frío es mínimo, aún se requiere protección).
V. Casos de aplicación y análisis de beneficios
Tomando como ejemplo una empresa de señalización publicitaria, se utiliza una máquina de corte de cuchilla oscilante de 1600×3000 mm para procesar placas de acrílico de 3 mm, con una velocidad de corte de 1200 mm/s y una frecuencia de vibración de 10000 veces/minuto; el corte se puede usar directamente sin necesidad de pulido. En comparación con el aserrado tradicional, la eficiencia aumenta 3 veces, la tasa de utilización del material se incrementa en un 15% y no hay contaminación por polvo. El período de recuperación de la inversión del equipo es de aproximadamente 6-12 meses.
Resumen: La selección de la máquina de corte de placas de cristal requiere una consideración integral del área de trabajo, el espesor, la precisión y el sistema de control; los parámetros del proceso deben optimizarse según el espesor del material y el tipo de cuchilla; el mantenimiento diario y la operación segura son clave para garantizar la vida útil del equipo y la seguridad del personal. Mediante una selección científica y un ajuste fino, la máquina de corte de placas de cristal puede mejorar significativamente la calidad del procesamiento y la eficiencia de producción.