
Технологические особенности резки овечьей кожи и логика выбора оборудования
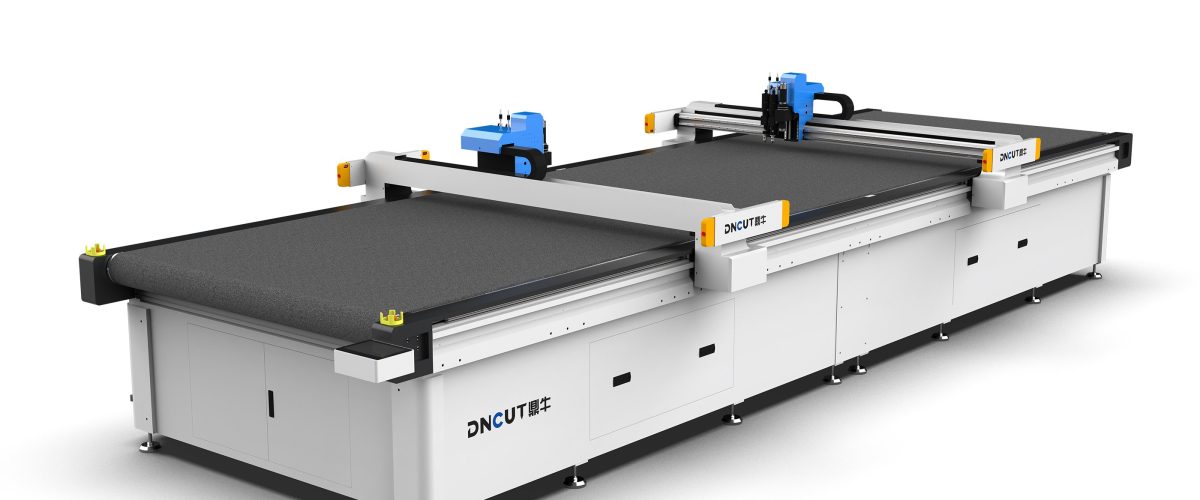
Овечья кожа — типичный гибкий материал толщиной обычно 0,5–2,0 мм, с высоким удлинением, склонностью краёв к закручиванию и большим коэффициентом трения ворсовой стороны. Традиционный ручной раскрой зависит от шаблонов и ножниц, имеет низкую производительность и плохую повторяемость. ЧПУ-резальная машина с осциллирующим ножом осуществляет холодную резку за счёт высокочастотных колебаний лезвия (8000–12000 раз в минуту), без зоны термического влияния, что особенно подходит для термочувствительных натуральных материалов, таких как овечья кожа. При выборе следует обращать внимание на три параметра: точность резки (±0,1 мм — отраслевой стандарт), максимальная толщина резки (рекомендуется ≥25 мм для совместимости с многослойным раскроем) и эффективная зона резки (обычно 1600×2500 мм или 2100×3100 мм).
Ключевые узлы: согласование головки ножа и приводной системы
1. Выбор типа лезвия
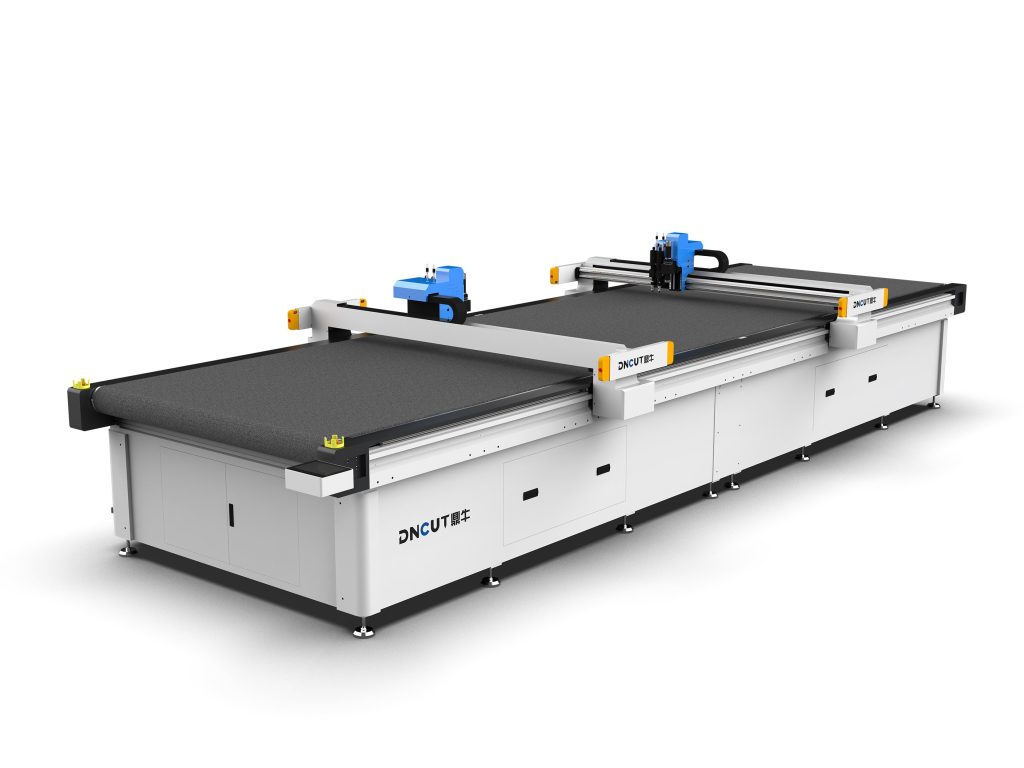
Для резки овечьей кожи рекомендуется использовать остроконечный осциллирующий нож (угол 15°–20°), материал лезвия — твёрдый сплав или быстрорежущая сталь. Для овечьей кожи толщиной более 1,5 мм можно выбрать округлый нож для уменьшения вытягивания ворсовой стороны. При резке овечьей кожи ворсовой стороной вверх рекомендуется использовать пневматическую прижимную лапку (давление 0,2–0,4 МПа), чтобы предотвратить смещение материала при вертикальных колебаниях лезвия.
2. Привод и направляющие
Модели с реечной передачей (повторяемая точность позиционирования ±0,05 мм) лучше подходят для высокоточной резки овечьей кожи. Следует избегать ременной передачи, так как она склонна к упругой деформации при высокоскоростном возвратно-поступательном движении, что приводит к отклонению контура реза. Направляющие должны быть оснащены системой автоматической смазки для уменьшения износа рельсов от пыли волокон овечьей кожи.
Система вакуумного прижима: ключ к фиксации овечьей кожи
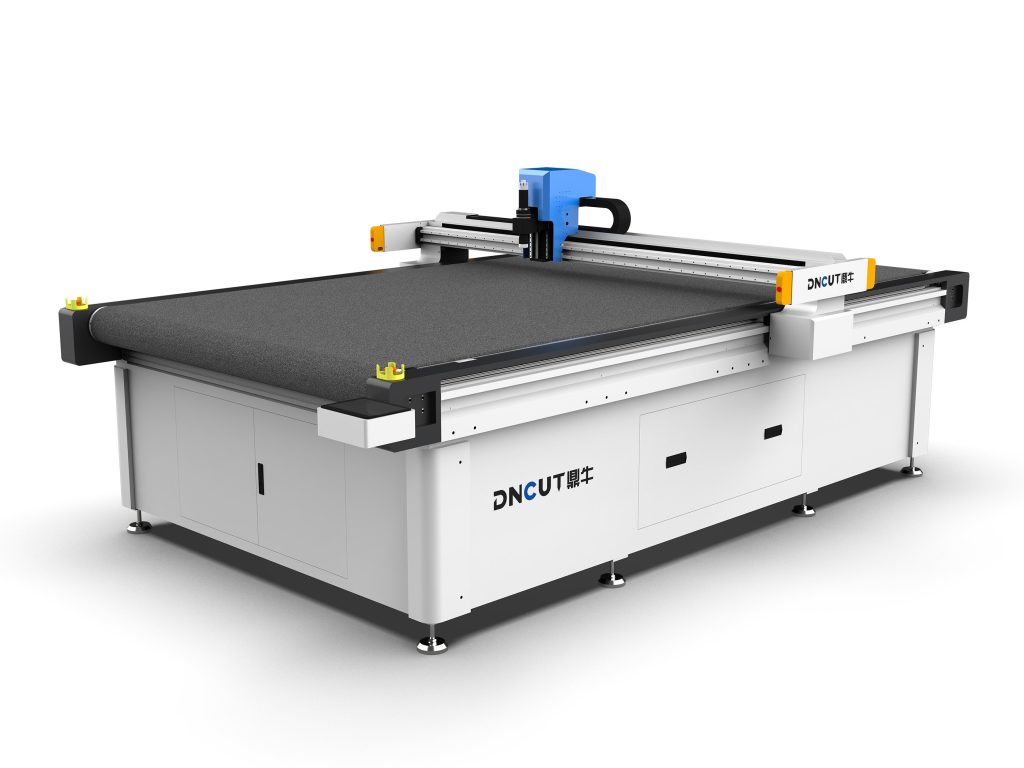
Воздухопроницаемость овечьей кожи различается в зависимости от участка (брюшная часть более воздухопроницаема, чем спинная), поэтому необходим вакуумный стол с зональным управлением. Рекомендуется мощность вакуумного насоса ≥5,5 кВт, отрицательное давление прижима ≥-0,06 МПа, а также зональные клапаны (не менее 4 зон) для индивидуального включения зон прижима в зависимости от размера деталей кроя. На практике под овечью кожу следует подкладывать воздухопроницаемый войлок (толщина 3–5 мм, воздухопроницаемость 200–400 л/м²·с) для равномерного распределения прижимного усилия и предотвращения деформации материала из-за локального переприжима. Для особо тонкой овечьей кожи (<0,8 мм) можно накрыть воздухопроницаемый войлок слоем ПВХ-плёнки (толщина 0,05 мм) для усиления прижима.
Настройка параметров резки и оптимизация технологии
1. Справочные базовые параметры
- Скорость резки: для однослойной овечьей кожи рекомендуется 800–1200 мм/с; для многослойной (3–5 слоёв) снизить до 400–600 мм/с.
- Частота колебаний: для тонкой овечьей кожи (<1 мм) — 10000–12000 раз/мин; для толстой — 8000–9000 раз/мин.
- Давление ножа: регулируется в зависимости от толщины материала, обычно 0,3–0,6 МПа, критерий — отсутствие заусенцев и оплавления на срезе.
- Величина перереза: установить перерез 0,5–1,0 мм для полного прорезания в углах.
2. Фиксация между слоями при многослойном раскрое
При многослойной резке овечьей кожи слои склонны к смещению. Рекомендуется распылять между слоями небольшое количество водного временного клея (расход 10–15 г/м²) или использовать точечное склеивание двусторонней лентой. После резки обдувать срез холодным воздушным пистолетом (температура ≤30 °C) для уменьшения слипания волокон.
Типичные проблемы и решения
1. Заусенцы на срезе или вытягивание волокон
Причина: затупление лезвия (не заменено после 200 часов использования) или слишком низкая частота колебаний. Решение: вести учёт срока службы лезвий, заменять каждые 150–200 часов; повысить частоту колебаний на 10%–15%.
2. Отклонение размеров деталей кроя
Причина: недостаточное усилие вакуумного прижима или старение воздухопроницаемого войлока. Решение: проверить, достигает ли отрицательное давление вакуумного насоса -0,06 МПа; заменять воздухопроницаемый войлок каждые 3 месяца; калибровать значения компенсации по осям X/Y (обычно ±0,1 мм).
3. Закручивание краёв материала
Причина: слишком высокая скорость резки вызывает боковое сдавливание лезвием. Решение: снизить скорость резки до 600 мм/с и ниже; при раскладке добавить микроперемычки (0,3–0,5 мм) для фиксации краёв деталей кроя с последующим ручным отделением после резки.
Обслуживание оборудования и правила безопасности
- Ежедневно: очищать поверхность стола от пыли волокон овечьей кожи, проверять крепёжные винты лезвия (момент затяжки 2,5 Н·м).
- Еженедельно: продувать направляющие и рейку сжатым воздухом (0,4 МПа), наносить литиевую смазку.
- Ежемесячно: проверять герметичность вакуумных линий, заменять фильтрующий элемент (точность 5 мкм).
- Безопасность: оборудование должно быть заземлено (сопротивление ≤4 Ом); запрещается вводить руки в зону резки во время работы; предусмотреть кнопку аварийного останова и световую защиту (время срабатывания ≤20 мс).
Рекомендации по выбору и анализ затрат
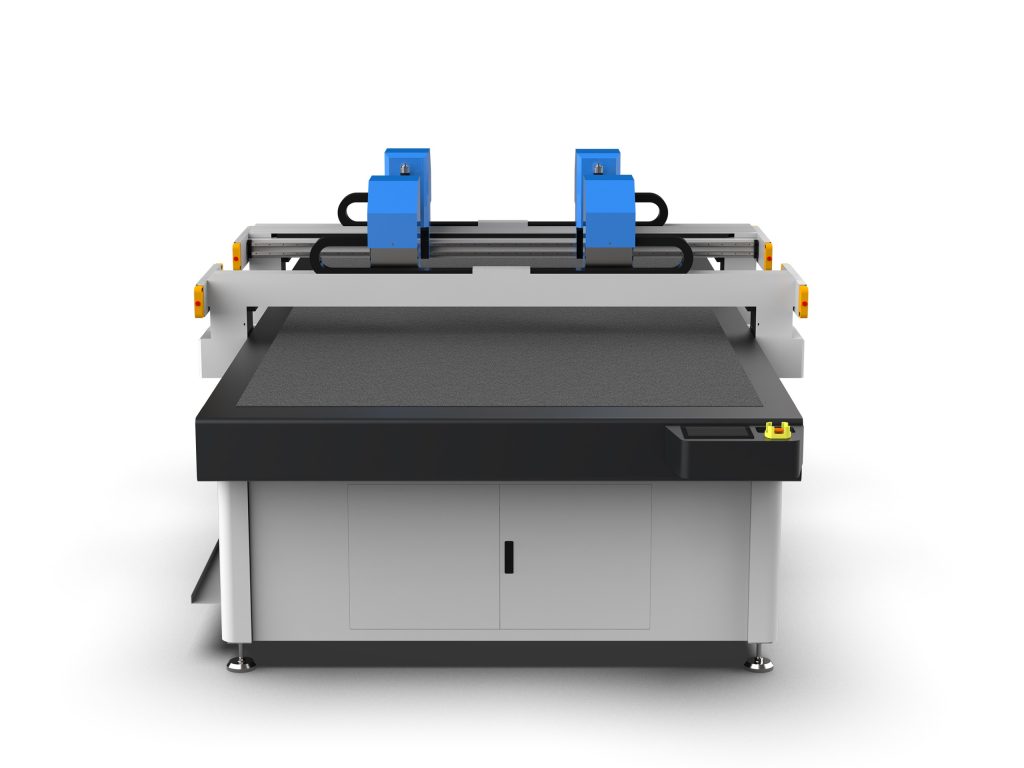
Для малых и средних предприятий с суточным объёмом производства 500–1000 деталей кроя из овечьей кожи рекомендуется конфигурация: стол 1600×2500 мм, вакуумный насос 5,5 кВт, реечная передача, зональный прижим — резальная машина с осциллирующим ножом, рыночная цена около 120–180 тыс. юаней. Если требуется резка многослойных пакетов (более 5 слоёв) или большого формата (2100×3100 мм), бюджет необходимо увеличить до 250–350 тыс. юаней. По сравнению с лазерной резкой (обугливание краёв, сильный запах) и гидроабразивной резкой (овечья кожа впитывает воду и деформируется), резальная машина с осциллирующим ножом имеет явные преимущества в обработке овечьей кожи, а эксплуатационные расходы составляют всего 1/3 от лазерной (основной расходный материал — лезвия, цена 30–50 юаней/шт.).
Перед фактической закупкой рекомендуется привезти образцы овечьей кожи (с разных участков — брюшной и спинной) на предприятие-производитель оборудования для пробной резки, уделив особое внимание проверке: минимальный диаметр вырезаемого круга (должен быть ≤3 мм), качество резки острых углов (острый угол 30° без разрыва), а также стабильность точности при непрерывной работе в течение 4 часов (отклонение ≤0,15 мм).