
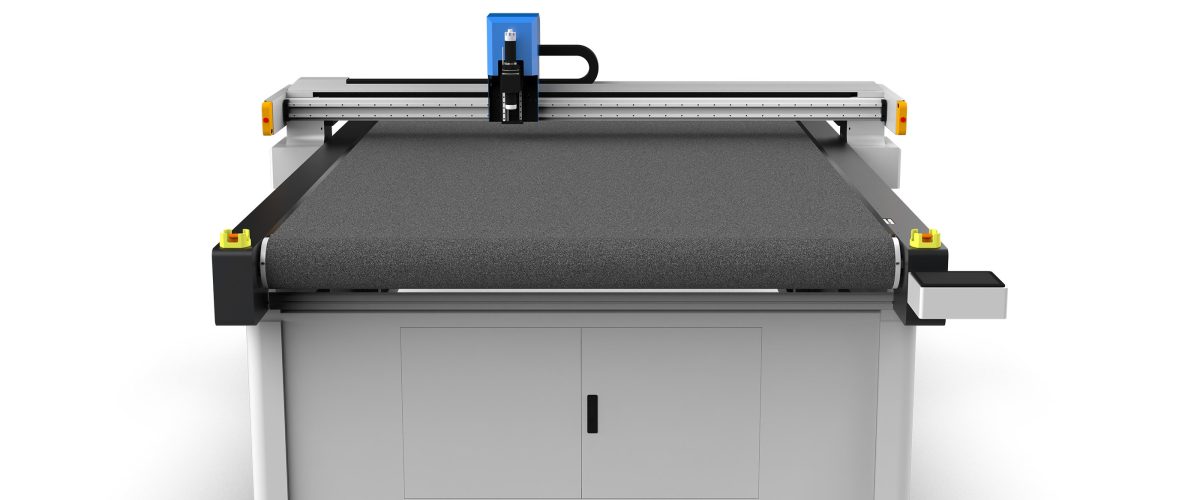
Что такое раскройный станок для надувных материалов?
Раскройный станок для надувных материалов — это оборудование с ЧПУ, специально предназначенное для раскроя надувных изделий (например, надувных матрасов, спасательных кругов, надувных палаток, надувных фигур и т. п.). Обычно в нём применяется колеблющееся лезвие (например, пневматический или электрический нож) либо лазер (реже для надувных материалов), но основным решением является раскрой вибрирующим ножом, поскольку он не даёт дыма и запаха, обеспечивает ровный край реза и подходит для многослойных материалов. Раскройный станок для надувных материалов импортирует графику через программное обеспечение CAD/CAM и управляет перемещением ножевой головки по заданной траектории, обеспечивая высокоточный и высокопроизводительный раскрой.
В отличие от обычного раскройного станка, раскройный станок для надувных материалов должен решать такие проблемы, как мягкость и деформация надувных материалов, а также смещение слоёв при многослойном раскрое. Поэтому оборудование обычно оснащается вакуумным прижимным столом, системой автоматической подачи и интеллектуальным ПО для раскладки, что обеспечивает точность раскроя и коэффициент использования материала.
Основной принцип работы раскройного станка для надувных материалов
1. Способ раскроя
Основные раскройные станки для надувных материалов используют высокочастотный вибрирующий нож (число колебаний в минуту достигает 10 000–20 000), лезвие движется вверх-вниз, при раскрое почти не возникает боковая сила, поэтому материал не деформируется. Для более толстых надувных материалов (например, ПВХ-ткани с сеткой) можно выбрать пневматический нож, толщина раскроя до 50 мм. Некоторые станки также оснащаются дисковым ножом или буксируемым ножом для различных материалов.
2. Вакуумная прижимная система
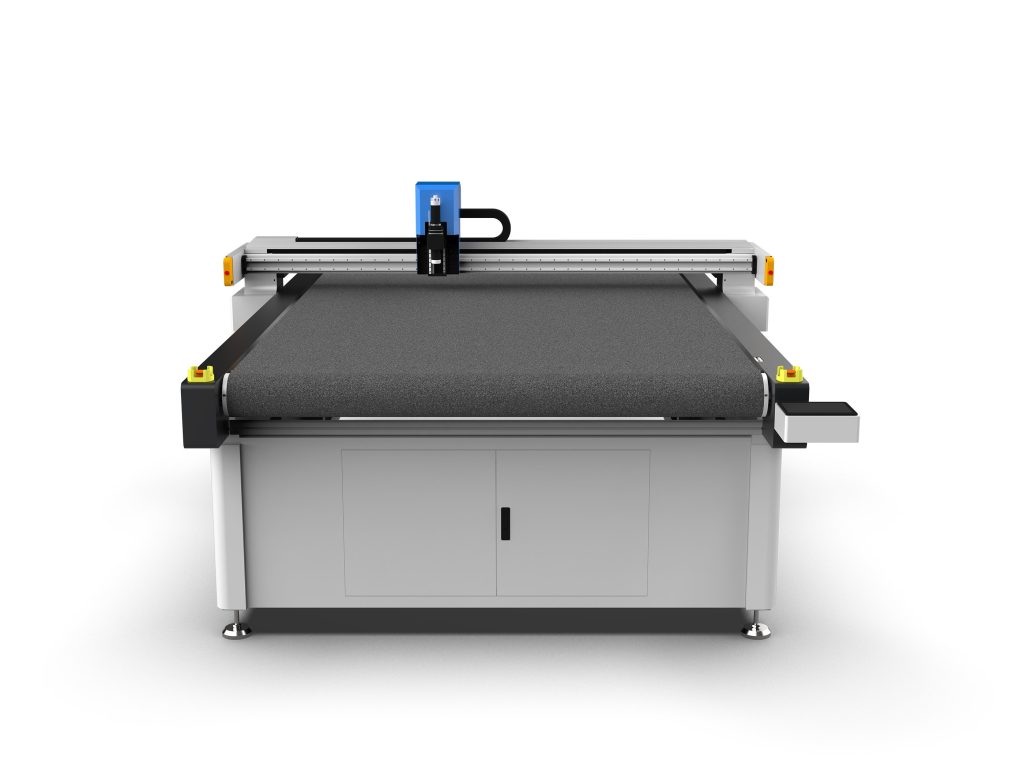
Надувные материалы легко смещаются при раскрое, поэтому рабочий стол станка обычно имеет сотовую структуру, под которой подключён вакуумный насос, создающий отрицательное давление и надёжно прижимающий материал к столу. Усилие вакуумного прижима обычно достигает 15–25 кПа, что гарантирует отсутствие смещения материала в процессе раскроя.
3. Автоматическая подача и раскладка
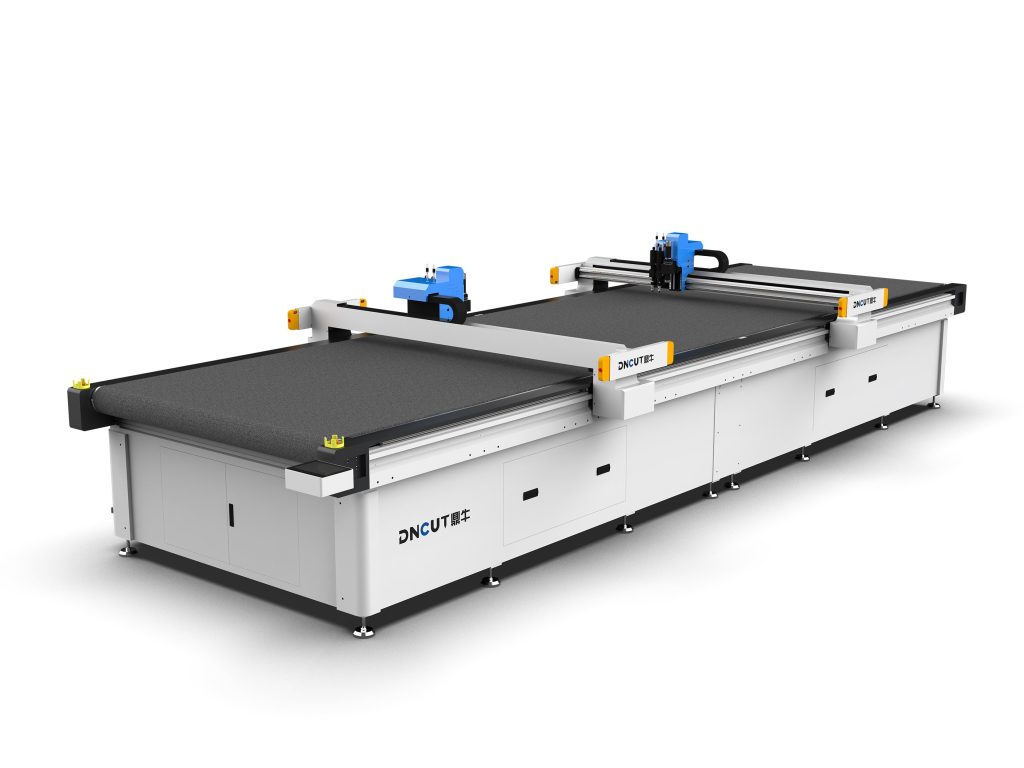
Для рулонных надувных материалов (например, плёнок TPU, ПВХ) станок оснащается автоматической подающей стойкой, а программное обеспечение выполняет интеллектуальную раскладку, максимизируя коэффициент использования материала. Точность подачи обычно составляет ±0,1 мм, что обеспечивает точность непрерывного раскроя.
Ключевые эксплуатационные параметры и критерии выбора
При выборе раскройного станка для надувных материалов следует обратить внимание на следующие параметры:
- Площадь раскроя: common specifications — 1600 mm × 2500 mm, 2100 mm × 3000 mm, etc.; choose according to production needs. A larger working area reduces the need for seam joining and improves efficiency.
- Толщина раскроя: обычно вибрирующий нож режет ≤30 мм, пневматический нож — ≤50 мм. Выбирайте в зависимости от толщины материала.
- Точность раскроя: повторяемость позиционирования должна быть ≤0,05 мм, точность раскроя ±0,1 мм. Высокая точность обеспечивает правильную стыковку.
- Максимальная скорость раскроя: обычно 1000–1500 мм/с, но фактическая скорость зависит от толщины материала и сложности контура.
- Мощность вакуумного насоса: ≥5,5 кВт для достаточного прижима. Для раскроя большой площади рекомендуется 7,5 кВт и выше.
- Система управления: основные бренды, такие как Beckhoff, Delta, поддерживают форматы HPGL, DXF и др., имеют дружественный интерфейс.
- Комплектация инструмента: как минимум вибрирующий нож, буксируемый нож, дисковый нож для разных материалов (ПВХ, TPU, PE).
Кроме того, следует учитывать степень автоматизации оборудования: функции автоматической подачи, автоматической смены инструмента, автоматического распознавания края материала значительно повышают производительность. Для мелкосерийного многономенклатурного производства рекомендуется выбирать модель с CCD-видеопозиционированием для раскроя надувных материалов с печатью.
Технологический процесс и приёмы работы на раскройном станке для надувных материалов
1. Подготовка материала
Уложите надувной материал ровно на раскройный стол, убедитесь в отсутствии складок. Для рулонов используйте автоматическую подающую стойку для размотки и фиксируйте вакуумным прижимом. Примечание: для предотвращения смещения между слоями материала можно нанести немного временного клея или использовать электростатический прижим, но необходимо убедиться, что материал не загрязняется.
2. Импорт графики и раскладка
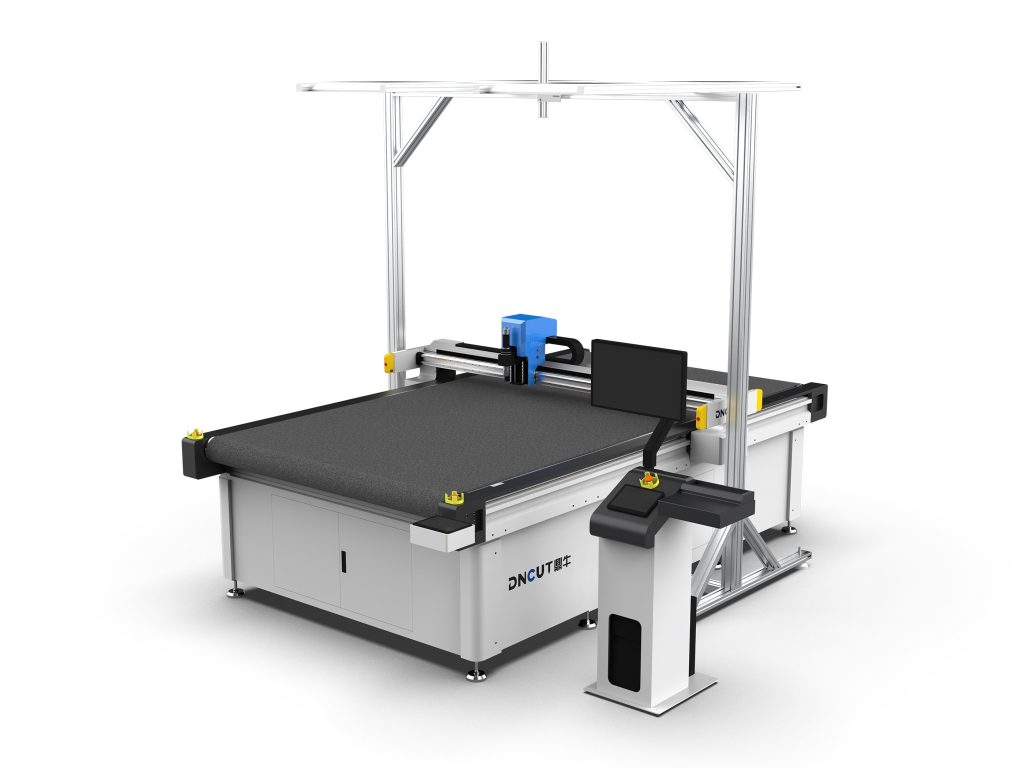
Создайте графику в CAD-программе и импортируйте её в программу раскроя для раскладки. Программа должна поддерживать функцию автоматической вложенности для минимизации отходов. Для надувных изделий необходимо учитывать припуск на сварку (обычно 5–10 мм) и закладывать его в графику.
3. Настройка параметров
Настройте параметры раскроя в зависимости от типа и толщины материала:
- Частота колебаний: для тонких материалов (<1 мм) — высокая частота (18 000 кол/мин), для толстых — низкая (10 000 кол/мин).
- Скорость раскроя: тонкие материалы можно резать на высокой скорости (1200 мм/с), толстые требуют снижения скорости (600 мм/с).
- Вылет лезвия: немного больше толщины материала, обычно на 0,5–1 мм.
- Усилие вакуумного прижима: регулируется в зависимости от воздухопроницаемости материала; для непроницаемых материалов (например, TPU) можно снизить прижим до 10 кПа, для проницаемых (например, тканей) — повысить до 20 кПа.
4. Пробный рез и калибровка
Before formal cutting, perform a test cut, check the edge smoothness and dimensional accuracy. Adjust the knife pressure or speed if deviations are found. When cutting multiple layers, ensure there is no layer misalignment.
5. Серийное производство и мониторинг
Запустите автоматический раскрой, контролируйте процесс, своевременно удаляйте отходы. Регулярно проверяйте износ лезвия; обычно замена лезвия требуется каждые 200–300 метров раскроя (в зависимости от абразивности материала).
Частые проблемы и решения
- Неровный край реза: возможная причина — затупление лезвия или неправильная частота колебаний. Замените лезвие или отрегулируйте частоту.
- Смещение материала: проверьте достаточность вакуумного прижима или увеличьте зону прижима. Для мелких деталей можно использовать вспомогательные зажимы.
- Неравномерная глубина реза: проверьте ровность стола или отрегулируйте давление ножа. Неровный стол требует повторного фрезерования.
- Отклонение подачи: откалибруйте подающие ролики, обеспечьте равномерное натяжение. Регулярно очищайте подающие ролики.
- Ошибка раскладки в программе: обновите версию программы, проверьте замкнутость контуров графики.
Руководство по техническому обслуживанию
Для обеспечения долгосрочной стабильной работы раскройного станка для надувных материалов необходимо выполнять следующее обслуживание:
- Ежедневно: очищайте стол и направляющие, проверяйте вакуумные линии на засорение.
- Еженедельно: проверяйте износ лезвия, очищайте электрошкаф от пыли.
- Ежемесячно: смазывайте направляющие и винтовые пары, проверяйте натяжение ремней.
- Ежеквартально: калибруйте точность раскроя, заменяйте фильтр вакуумного насоса.
- Ежегодно: полная ревизия электрической системы, замена изношенных деталей.
Кроме того, операторы должны пройти обучение и освоить процедуры аварийной остановки и ежедневного ухода.
Области применения и рыночные тенденции
Раскройные станки для надувных материалов широко применяются в производстве рекламных надувных фигур, надувных игрушек для воды, надувной мебели, медицинских надувных матрасов, автомобильных подушек безопасности (раскрой образцов) и др. По мере развития надувных материалов в сторону экологичности (TPU, биоматериалы) и композитности раскройные станки должны обладать повышенной адаптивностью. Будущие тенденции включают: раскрой с более высокой точностью на основе машинного зрения, ИИ-интеллектуальную раскладку, удалённый мониторинг через Интернет вещей. При выборе оборудования рекомендуется отдавать предпочтение моделям с возможностью модернизации.
Таким образом, раскройный станок для надувных материалов является ключевым оборудованием для повышения эффективности и качества производства надувных изделий. Рациональный выбор, правильная эксплуатация и регулярное обслуживание позволяют максимизировать возврат инвестиций.