
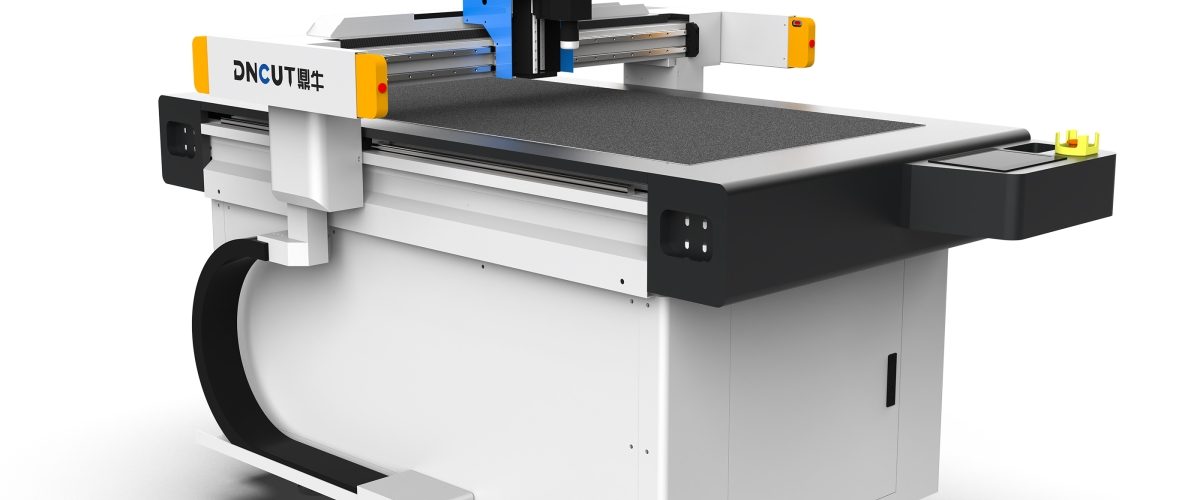
Раскройный станок для ковров: ключевое оборудование для повышения эффективности обработки ковров
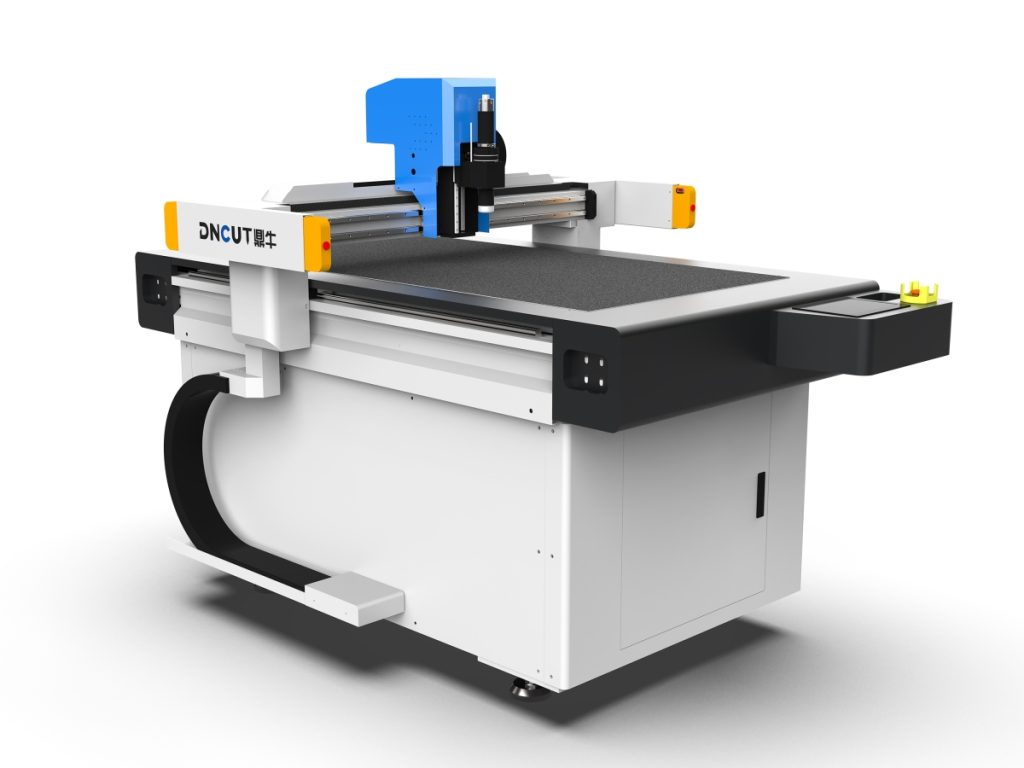
Машина для резки ковров — это оборудование с ЧПУ, специально разработанное для гибких материалов, таких как ковры. Оно широко применяется в производстве домашних ковров, коммерческих ковров, автомобильных ковриков и других отраслях. По сравнению с традиционной ручной резкой, машина для резки ковров с ЧПУ имеет значительные преимущества в точности, эффективности и коэффициенте использования материала. В данной статье подробно рассматриваются выбор оборудования, технические параметры, рабочий процесс и техническое обслуживание.
I. Основные критерии выбора раскройного станка для ковров
1. Выбор способа резки
Ковровые раскройные машины в основном используют два метода резки: резку oscillating knife и лазерную резку. Резка oscillating knife подходит для большинства ковровых материалов, особенно для толстых ковров, содержащих химические волокна или шерсть; края резки получаются ровными, без подпалин. Лазерная резка больше подходит для тонких ковров или случаев, требующих запайки краёв, но необходимо учитывать соответствие мощности лазера и скорости резки, чтобы избежать обугливания материала.
2. Эффективная площадь резки
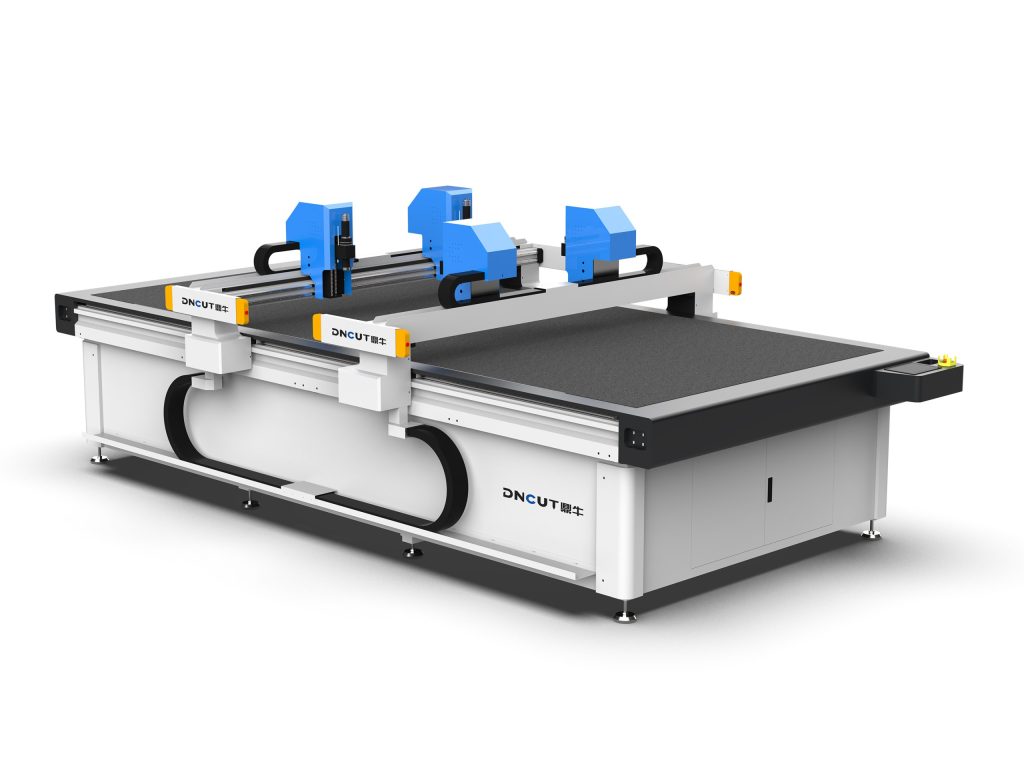
Размеры рабочего стола оборудования определяются исходя из ширины и длины обычно используемых ковровых рулонов. Стандартная ширина ковровых рулонов составляет 2 м и 4 м, поэтому эффективная ширина резки раскройной машины должна быть как минимум на 10–20 см больше максимальной ширины для удобства фиксации материала и обработки краёв реза. Для крупносерийного производства рекомендуется выбирать модели с размером стола 2,5 м × 6 м или больше, чтобы уменьшить количество стыков материала.
3. Точность резки и точность повторного позиционирования
Точность резки ковровых раскройных машин обычно должна быть в пределах ±0,5 мм, а точность повторного позиционирования должна достигать ±0,1 мм. Высокоточное оборудование использует серводвигатели и прецизионную реечную передачу в сочетании с алгоритмами динамической компенсации, что обеспечивает стабильность при длительной работе.
4. Способ фиксации материала
Ковровые материалы обладают высокой воздухопроницаемостью, поэтому обычное вакуумное присасывание может быть недостаточно эффективным. Рекомендуется выбирать раскройную машину с зонированной системой вакуумного присасывания и оснащать её высокомощным вакуумным насосом (например, мощностью от 7,5 кВт), чтобы гарантировать, что материал не смещается в процессе резки. Для особо толстых тафтинговых ковров можно рассмотреть установку дополнительного прижимного устройства.
5. Программное обеспечение и функции автоматизации
Современные раскройные машины для ковров должны поддерживать импорт CAD-файлов, автоматическую раскладку, интеллектуальную оптимизацию траекторий и другие функции для максимального использования материала. Программное обеспечение для автоматической раскладки может оптимизировать процесс с учётом направления ворса ковра, сокращая отходы. Кроме того, систему автоматической смены инструмента, автоматическую регулировку глубины реза и другие функции можно использовать для дальнейшего повышения эффективности.
II. Анализ ключевых технических параметров
1. Скорость резки
Скорость резки ковров oscillating knife обычно составляет 0-1200 мм/с и зависит от толщины и плотности материала. Для тафтингового ковра толщиной 10 мм рекомендуется поддерживать скорость резки в диапазоне 600-800 мм/с для обеспечения качества реза. Скорость лазерной резки необходимо регулировать в зависимости от мощности, обычно она составляет 200-500 мм/с.
2. Толщина резки
Максимальная глубина резания станка с осциллирующим ножом достигает 50 мм (зависит от длины лезвия и сжимаемости материала), обычная толщина ковра составляет от 5 до 20 мм. При выборе оборудования следует убедиться, что максимальная глубина резания превышает фактическую толщину материала на 20%, чтобы оставить запас.
3. Точность позиционирования
У станков с реечной передачей точность позиционирования достигает ±0,05 мм, повторяемость позиционирования ±0,02 мм. Для автомобильных ковров с высокими требованиями к точности рекомендуется выбирать оборудование этого класса.
4. Мощность вакуумного прижима
Мощность вакуумного насоса напрямую влияет на фиксацию материала. Для воздухопроницаемых ковров рекомендуется мощность вакуумного насоса не менее 5,5 кВт с ресивером для стабилизации отрицательного давления. Разрежение на рабочей поверхности должно достигать -0,6 бар и выше.
5. Система управления
Основная система управления использует промышленный ПК + карту управления движением, поддерживает шину EtherCAT, имеет высокую скорость отклика. Программное обеспечение должно обладать графическим интерфейсом, диагностикой неисправностей, удалённым обновлением и другими функциями.
III. Рабочий процесс и приёмы
1. Подготовка материала и загрузка
Расстелите рулон ковра на столе cutting machine, следя за единообразием направления ворса. Для ковров с направленным рисунком (например, с принтом) необходимо обеспечить одинаковое направление всех выкроек. Зафиксируйте материал с помощью вакуумного прижима, проверьте, не загибаются ли края, при необходимости используйте скотч для дополнительной фиксации.
2. Импорт файлов и раскладка
Импортируйте файл CAD в программу раскроя, задайте ширину материала и направление ворса, запустите автоматическую раскладку. При раскладке учитывайте оптимизацию пути реза, чтобы минимизировать холостые ходы. Для сложных узоров можно вручную скорректировать положение выкроек для повышения коэффициента использования.
3. Настройка параметров резки
В зависимости от типа и толщины материала настройте скорость резки, глубину погружения ножа, частоту колебаний и другие параметры. Рекомендуется сначала выполнить пробный рез, оценить качество реза и отрегулировать до оптимального состояния. Для многослойной резки необходимо увеличить глубину погружения ножа и силу вакуумного прижима.
4. Контроль процесса резки
После запуска резки оператор должен контролировать процесс, обращая внимание на смещение материала, износ ножа или непрорезание. При обнаружении аномалий своевременно приостановите работу и выполните регулировку. При длительной резке можно настроить сегментированную резку, чтобы избежать перегрева ножа.
5. Раскрой и контроль
После завершения резки отключите вакуумный прижим и снимите вырезанные детали. Проверьте точность размеров деталей и качество реза, отбракуйте несоответствующие изделия. Регулярно проводите выборочные измерения, чтобы гарантировать соответствие требованиям чертежа.
IV. Техническое обслуживание и типичные проблемы
1. Ежедневное обслуживание
- Ежедневно очищайте рабочий стол и направляющие, удаляйте ворс ковра и пыль.
- Проверяйте уплотнительные полосы вакуумной системы прижима, при повреждении своевременно заменяйте.
- Очищайте намотавшиеся волокна на ноже, поддерживайте остроту лезвия.
2. Периодическое обслуживание
- Еженедельно проверяйте смазку передаточных шестерен и реек, пополняйте смазку.
- Ежемесячно проверяйте электрические соединения и датчики, чтобы обеспечить стабильность сигнала.
- Ежеквартально калибруйте точность оборудования, используя лазерный интерферометр или шаровой бар для проверки ошибок позиционирования.
3. Частые вопросы и решения
Неровный край реза: возможная причина — износ инструмента или неправильная частота вибрации; замените инструмент или отрегулируйте частоту.
Смещение материала: проверьте достаточность вакуумного прижима, очистите уплотнительные полосы, увеличьте мощность вакуумного насоса.
Непрорезание: увеличьте глубину вдавливания инструмента или снизьте скорость резки, проверьте износ лезвия.
Ошибка оборудования: Проверьте код ошибки, обычно это перегрузка сервопривода или срабатывание ограничителя; после сброса запустите повторно.
V. Заключение
При выборе раскройного станка для ковров необходимо комплексно учитывать характеристики материала, масштаб производства и требования к точности. Правильная эксплуатация и техническое обслуживание не только продлевают срок службы оборудования, но и обеспечивают стабильность качества раскроя. С развитием технологий числового программного управления раскройные станки для ковров развиваются в направлении интеллектуализации и высокой точности, открывая новые возможности для ковровой промышленности.