
Почему для раскроя скатертей требуется специальное оборудование?
Скатерти изготавливаются из различных материалов, включая хлопок и лён, химические волокна, ПВХ, кружево и другие. Традиционный ручной раскрой отличается низкой эффективностью и точностью, особенно при крупносерийном производстве или для скатертей со сложными узорами ручной раскрой не может обеспечить однородность. Раскройный станок для скатертей (обычно это станок с осциллирующим ножом или лазерный раскройный станок) управляет движением ножевой головки с помощью системы ЧПУ, что позволяет осуществлять высокоточный и высокоскоростной автоматизированный раскрой, эффективно решая вышеуказанные проблемы.
Основные типы раскройных станков для скатертей и ключевые аспекты выбора
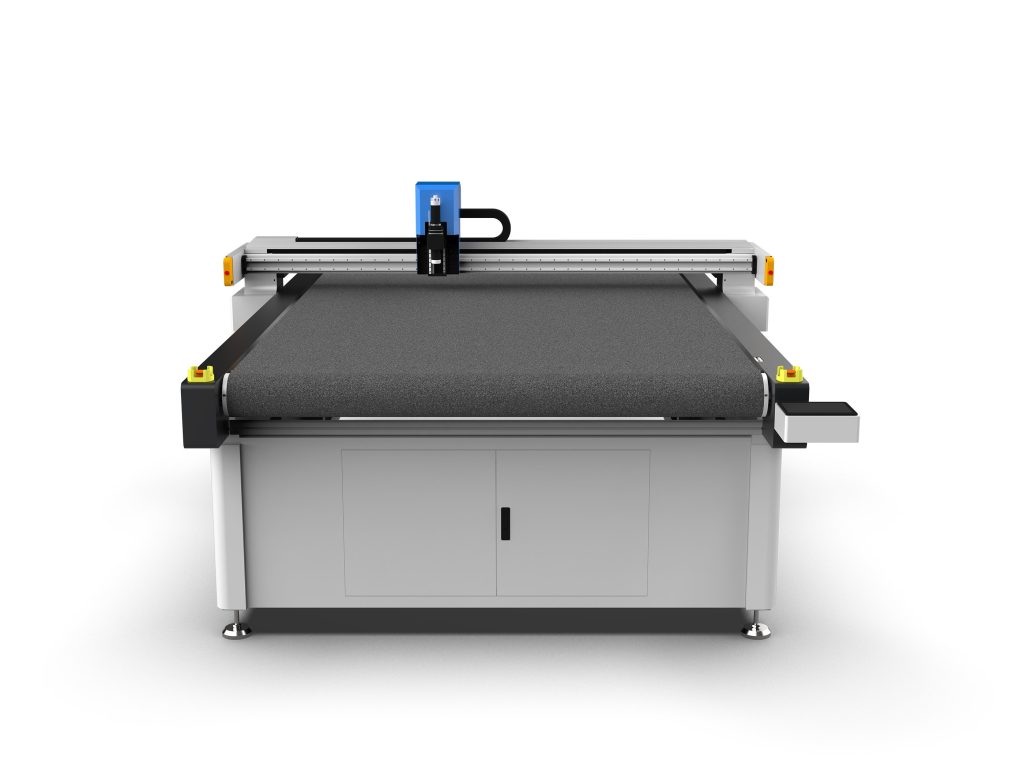
1. Станок с осциллирующим ножом
Станок с осциллирующим ножом использует высокочастотные колебания лезвия для резки и подходит для большинства гибких материалов, таких как хлопчатобумажная ткань, полиэстер, нетканый материал и т.д. Его преимущества заключаются в ровных краях реза, отсутствии подгорания, а также возможности оснащения несколькими ножевыми головками для одновременной работы, что повышает эффективность. При выборе следует обратить внимание на:
- Толщина реза: обычно станок с осциллирующим ножом может разрезать материалы толщиной от 0,5 до 10 мм; выбирайте подходящую мощность в зависимости от толщины скатерти.
- Рабочая область: распространённые размеры рабочей области — 1600 мм × 2500 мм, 2000 мм × 3000 мм и т.д.; выбирайте исходя из максимального размера скатерти с определённым запасом.
- Точность реза: обычно достигает ±0,1 мм, высокоточные модели — до ±0,05 мм.
- Количество ножевых головок: одна головка подходит для мелкосерийного производства с широкой номенклатурой, несколько головок (например, 4) — для крупносерийного производства.
2. Лазерный раскройный станок
Лазерный раскройный станок плавит или испаряет материал с помощью высокоэнергетического лазерного луча, подходит для химических волокон, ПВХ и других материалов, обеспечивает высокую скорость реза и отсутствие износа инструмента. Однако края лазерного реза имеют следы подгорания, что может повлиять на внешний вид скатерти, а также плохо режет натуральные волокна, такие как хлопок и лён. При выборе следует обратить внимание на:
- Мощность лазера: обычно 80–150 Вт; чем выше мощность, тем выше скорость реза, но необходимо учитывать стойкость материала.
- Область реза: аналогично осциллирующему ножу, распространённые размеры — от 1300 мм × 900 мм до 2000 мм × 3000 мм.
- Способ охлаждения: лазеры с водяным охлаждением могут работать непрерывно в течение длительного времени, подходят для крупносерийного производства.
3. Рекомендации по выбору
Для скатертей из хлопка и льна рекомендуется станок с осциллирующим ножом; для скатертей из химических волокон или ПВХ, если подгорание краёв не критично, можно рассмотреть лазерный раскройный станок. Если скатерть имеет сложные ажурные узоры, лазерный станок имеет преимущество. Кроме того, необходимо учитывать масштаб производства: для мелкосерийного производства с широкой номенклатурой можно выбрать станок с осциллирующим ножом с одной головкой; для крупносерийного производства рекомендуется многоголовочный станок с осциллирующим ножом или высокоскоростной лазерный станок.
Анализ ключевых технических параметров
1. Скорость реза
Скорость реза станка с осциллирующим ножом обычно регулируется в диапазоне 0–1200 мм/с; фактическая скорость зависит от толщины материала и сложности узора. Скорость лазерного станка может достигать 0–1000 мм/с. Чем выше скорость, тем выше эффективность, но необходимо обеспечить качество реза.
2. Точность позиционирования
Точность позиционирования влияет на точность раскроя и обычно выражается повторяемостью позиционирования; качественные модели достигают ±0,02 мм. Для скатертей с требованиями к совмещению (например, с принтом) высокая точность имеет решающее значение.
3. Система управления
Основные системы управления включают как отечественные, так и импортные, например, Shanghai Weihong, немецкая PA и др. Система управления должна поддерживать распространённые форматы файлов (такие как DXF, PLT, AI) и обладать функциями автоматической раскладки и оптимизации траектории для снижения отходов материала.
4. Система вакуумного прижима
Система вакуумного прижима используется для фиксации материала, чтобы он не смещался во время раскроя. Величина прижимного усилия выбирается в зависимости от воздухопроницаемости материала: для хорошо пропускающего воздух хлопка требуется более сильное прижимное усилие; для ПВХ и других непроницаемых материалов прижимное усилие можно снизить.
Рабочий процесс и приёмы
1. Подготовка
- Фиксация материала: разложите скатерть на рабочем столе, включите вакуумный прижим, убедитесь, что материал ровный и без складок.
- Импорт файла: импортируйте файл дизайна в программу раскроя, проверьте правильность размеров и траекторий.
- Выбор ножевой головки: выберите подходящий нож в зависимости от материала, например, осциллирующий нож, дисковый нож, буксируемый нож и т.д. Для хлопка и льна рекомендуется осциллирующий нож, для химических волокон можно использовать дисковый нож.
2. Настройка параметров
- Скорость реза: начальную скорость рекомендуется устанавливать на среднем уровне (например, 600 мм/с), затем корректировать по результатам реза.
- Давление ножа: слишком высокое давление может привести к деформации материала, слишком низкое — к неполному прорезанию. Рекомендуется постепенно увеличивать от низкого к высокому, чтобы прорезать насквозь, не повреждая нижний слой.
- Перерез: для узоров с внутренним контуром установите соответствующую величину перереза (например, 0,5 мм), чтобы обеспечить полное прорезание в углах.
3. Пробный рез и серийное производство
Перед началом основного реза выполните пробный рез на обрезках, проверьте качество кромок реза и точность размеров. После подтверждения приступайте к серийному производству. В процессе производства регулярно проверяйте износ ножевой головки и вовремя заменяйте её.

Обслуживание и уход
- Ежедневная очистка: очищайте рабочую поверхность и направляющие от пыли и обрезков ниток, поддерживайте чистоту оборудования.
- Замена ножевой головки: в зависимости от интенсивности использования регулярно проверяйте износ ножа, обычно заменяйте каждые 200–300 часов реза или при снижении качества реза.
- Смазка: наносите смазку на направляющие и ходовые винты один раз в месяц для снижения износа.
- Обслуживание вакуумного насоса: регулярно очищайте фильтр вакуумного насоса, чтобы предотвратить засорение и падение прижимного усилия.
- Обновление программного обеспечения: регулярно обновляйте программу раскроя для получения улучшенных функций и совместимости.
Частые проблемы и решения
1. Неровные края реза
Возможные причины: износ ножевой головки, слишком высокая скорость реза, недостаточное давление ножа. Решение: замените ножевую головку, снизьте скорость, увеличьте давление ножа.
2. Смещение материала
Возможные причины: недостаточное прижимное усилие, материал не разложен ровно. Решение: проверьте вакуумный насос и трубопроводы, обеспечьте прижимное усилие; повторно разложите материал ровно.
3. Отклонение точности реза
Возможные причины: износ направляющих, ослабление зубчатого ремня, ошибка параметров системы управления. Решение: проверьте направляющие и зубчатый ремень, выполните повторную калибровку оборудования.
Заключение
При выборе раскройного станка для скатертей необходимо комплексно учитывать характеристики материала, масштаб производства, требования к точности и другие факторы. Станок с осциллирующим ножом подходит для большинства материалов скатертей, лазерный станок — для химических волокон и сложных узоров. Правильная эксплуатация и регулярное обслуживание являются залогом качества раскроя и срока службы оборудования. Надеемся, что данное руководство будет полезным справочником для вашего производства.