
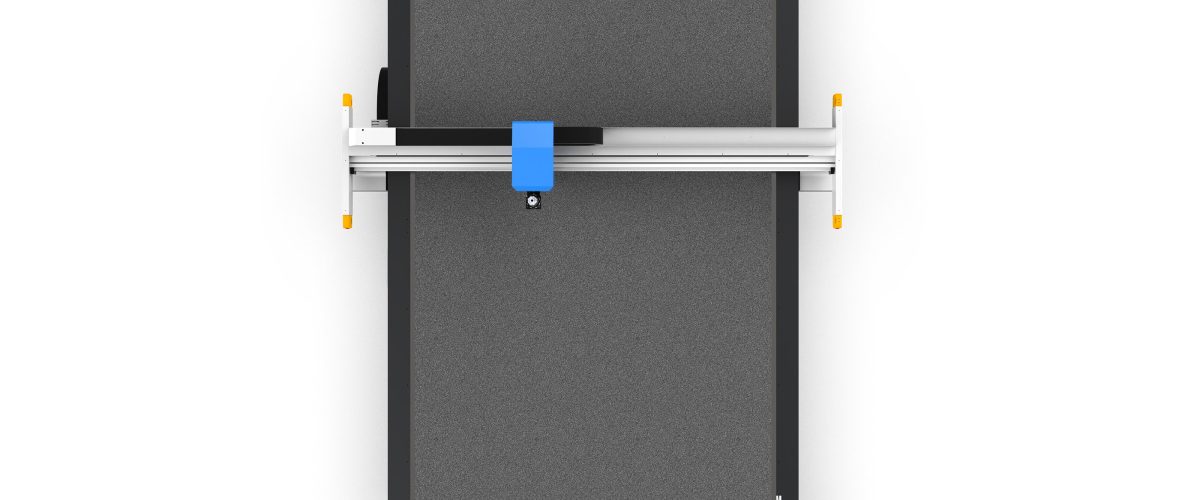
Carbonfaser-Schneidetisch: Ein vollständiger Leitfaden von der Auswahl bis zur effizienten Produktion
Carbonfaserverbundwerkstoffe werden aufgrund ihrer Leichtigkeit und hohen Festigkeit zunehmend in Bereichen wie Luft- und Raumfahrt, Automobilbau und Sportgeräten eingesetzt. Die Bearbeitung von Carbonfasern bringt jedoch zahlreiche Herausforderungen mit sich: hohe Staubentwicklung, schneller Werkzeugverschleiß und hohe Anforderungen an die Schnittpräzision. Der Carbonfaser-Schneidetisch (d. h. eine CNC-Maschine mit oszillierendem Messer) ist aufgrund seiner Merkmale – Kalt schnitt, keine Wärmeeinwirkung und hohe Präzision – zum Hauptbearbeitungsgerät für Materialien wie Carbonfaser-Prepregs, ausgehärtete Platten und Gewebe geworden. Dieser Artikel befasst sich mit den Auswahlparametern, Betriebspunkten und Wartungsstrategien von Carbonfaser-Schneidetischen und bietet praxisnahe, umsetzbare Referenzen.
I. Analyse der kerntechnischen Parameter von Carbonfaser-Schneidetischen
Bei der Auswahl eines Carbonfaser-Schneidetisches bestimmen die folgenden Parameter direkt die Schneidleistung und Produktionseffizienz und müssen unter Berücksichtigung der eigenen Materialeigenschaften und Kapazitätsanforderungen umfassend bewertet werden.
1. Schneidkopftypen und Amplitude
Kohlenstofffaser-Schneidtische sind in der Regel mit einem oszillierenden Messer (auch Schwingmesser genannt) oder einem Schleppmesser ausgestattet. Für Prepregs oder Gewebe mit einer Dicke von ≤5 mm kann ein oszillierendes Messer mit hoher Frequenz und niedriger Amplitude (Amplitude 0,5–1,5 mm, Frequenz 8000–12000 Hübe/Minute) Delaminierung und ausgefranste Kanten reduzieren; für ausgehärtete Platten mit einer Dicke von 5–15 mm muss ein Messer mit großer Amplitude (2–3 mm) oder ein pneumatisches Messer gewählt werden. Einige High-End-Modelle unterstützen einen Schnellwechsel-Schneidkopf, um sich an unterschiedliche Arbeitsgänge anzupassen.
2. Positioniergenauigkeit und Wiederholgenauigkeit
Kohlefaserverbundteile haben oft strenge Konturtoleranzen. Es wird empfohlen, Geräte mit einer Positioniergenauigkeit von ≤±0,1 mm und einer Wiederholgenauigkeit von ≤±0,05 mm zu wählen. Der Aufbau aus Servomotor + Präzisionsgetriebe + Linearführung gewährleistet langfristige Stabilität. Für Szenarien, die mehrlagiges Schneiden erfordern (z. B. Prepreg-Stapel), ist die Wiederholgenauigkeit besonders entscheidend, da sonst Verschiebungen zwischen den Lagen zu Ausschuss der Teile führen.

3. Arbeitstisch und Absaugsystem
Die Tischabmessungen müssen anhand der maximalen Werkstückgröße festgelegt werden; gängige Größen sind 1600 mm × 2500 mm und 2000 mm × 3000 mm. Beim Schneiden von Kohlenstofffaser entsteht viel Staub, daher muss ein zonales Vakuum-Absaugsystem vorhanden sein, mit einer Saugkraft von ≥20 kPa, um sicherzustellen, dass das Material während des Schneidvorgangs nicht verrutscht. Der Filz auf der Tischoberfläche muss regelmäßig ausgetauscht werden, um zu vermeiden, dass Staub eindringt und die Absaugwirkung beeinträchtigt.
4. Schnittgeschwindigkeit und Beschleunigung
Die Schnittgeschwindigkeit wird von der Materialdicke, dem Werkzeugtyp und der Musterkomplexität beeinflusst. Bei 1 mm dickem Kohlenstofffaser-Prepreg kann die Schnittgeschwindigkeit des oszillierenden Messers 30–50 m/min erreichen; bei 5 mm dickem ausgehärtetem Plattenmaterial sinkt die Geschwindigkeit auf 5–10 m/min. Eine Beschleunigung von ≥1 g wird empfohlen, um die Leerwegzeit zu reduzieren und die Gesamteffizienz zu steigern. Es ist jedoch zu beachten, dass eine zu hohe Beschleunigung Tischvibrationen verursachen und die Schnittqualität beeinträchtigen kann.
5. Absaugsystem
Kohlenstofffasernstaub ist leitfähig und leicht flüchtig, daher muss eine hocheffiziente Absaugvorrichtung vorhanden sein. Es wird empfohlen, Modelle mit mitlaufender Absaughaube zu wählen, bei denen die Absaugöffnung möglichst nahe am Schneidpunkt liegt, mit einem Luftvolumen von ≥2000 m³/h und einer Filterfeinheit von ≤5 μm. Eine unzureichende Absaugung gefährdet nicht nur die Gesundheit, sondern führt auch dazu, dass sich Staub auf Führungsschienen und Zahnstangen ablagert und der Verschleiß der Maschine beschleunigt wird.
II. Bedientechniken und Prozessoptimierung für Kohlenstofffaser-Schneidtische
Die richtige Bedienmethode und die richtige Einstellung der Prozessparameter können die Schnittqualität und die Standzeit der Werkzeuge erheblich verbessern.
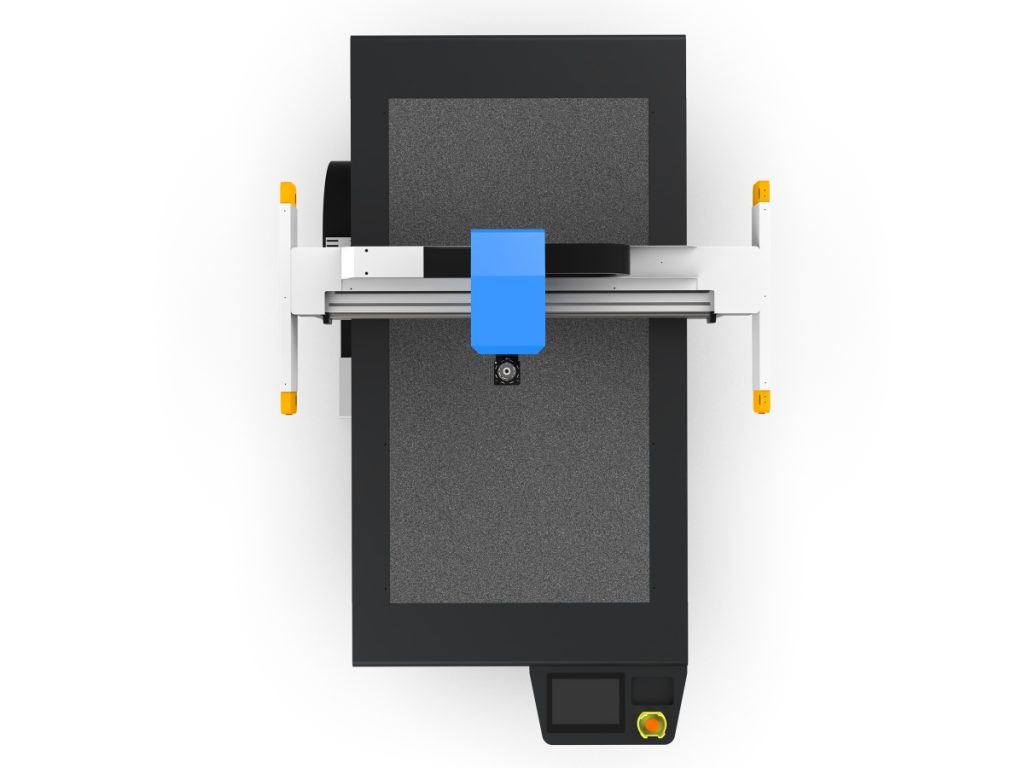
1. Werkzeugauswahl und Wechselintervalle
Für das Schneiden von Kohlenstofffaser-Prepreg wird die Verwendung eines oszillierenden Hartmetallmessers mit einem Schneidenwinkel von 30°-45° empfohlen, da es eine höhere Schärfe bietet; für das Schneiden von ausgehärteten Platten hingegen sind diamantbeschichtete Werkzeuge zu wählen, deren Verschleißfestigkeit um das 3- bis 5-fache höher ist. Mit zunehmendem Werkzeugverschleiß steigt die Schnittkraft, was zu Graten und Delaminierung an den Materialkanten führt. Es wird empfohlen, die Schneide alle 200-300 m (Prepreg) bzw. 50-80 m (ausgehärtete Platte) zu prüfen und rechtzeitig zu wechseln. Der Verschleißgrad kann durch Abhören des Schneidgeräuschs oder Beobachten der Späneform beurteilt werden.
2. Abstimmung der Schnittparameter
Am Beispiel von 1 mm dickem Kohlenstofffaser-Prepreg: Oszillationsfrequenz 10000 Mal/Minute, Amplitude 1 mm, Vorschubgeschwindigkeit 40 m/min, Vakuum-Saugdruck 25 kPa. Für 3 mm dicke ausgehärtete Platten: Frequenz 8000 Mal/Minute, Amplitude 2 mm, Vorschubgeschwindigkeit 8 m/min, empfohlen wird ein mehrlagiger Schnitt (jede Lage 1-1,5 mm), um ein Ausbrechen der Kanten durch einen einzigen Durchschnitt zu vermeiden. Die tatsächlichen Parameter müssen je nach Harzgehalt und Faserorientierung des Materials feinjustiert werden; ein Probeschnitt wird empfohlen.
3. Layout und Pfadoptimierung
Nutzen Sie CAD/CAM-Software für intelligente Verschachtelung, um die Materialausnutzung zu verbessern. Bei Kohlenstofffasergeweben ist der Einfluss der Kett- und Schussrichtung auf die Schnittqualität zu beachten; der Schneidpfad sollte möglichst in einem bestimmten Winkel zur Faserrichtung verlaufen (z. B. 15°–30°), um Faserausfransungen zu reduzieren. Durch gemeinsame Schnittkanten und Brückenverbindungen lassen sich Leerwege verringern und die Effizienz steigern. Bei kleinen Löchern und scharfen Ecken kann die Vorschubgeschwindigkeit auf 50 %–70 % des Normalwerts reduziert und ein Kreisbogenübergang verwendet werden.
4. Zwischenschichtkontrolle beim Mehrschichtschnitt
Beim Schneiden mehrerer Prepreg-Schichten neigen die Schichten zum Verrutschen. Neben einer erhöhten Vakuum-Saugkraft können folgende Maßnahmen eingesetzt werden: eine geringe Menge Wasser oder spezieller Klebstoff zwischen den Schichten aufsprühen; eine Niederhalteplatte mit Stacheln verwenden; die Schnittgeschwindigkeit reduzieren, um Querkräfte zu verringern. Im Allgemeinen wird empfohlen, nicht mehr als 10 Lagen (Prepreg) auf einmal zu stapeln und die Dicke jeder Lage gleich zu halten.
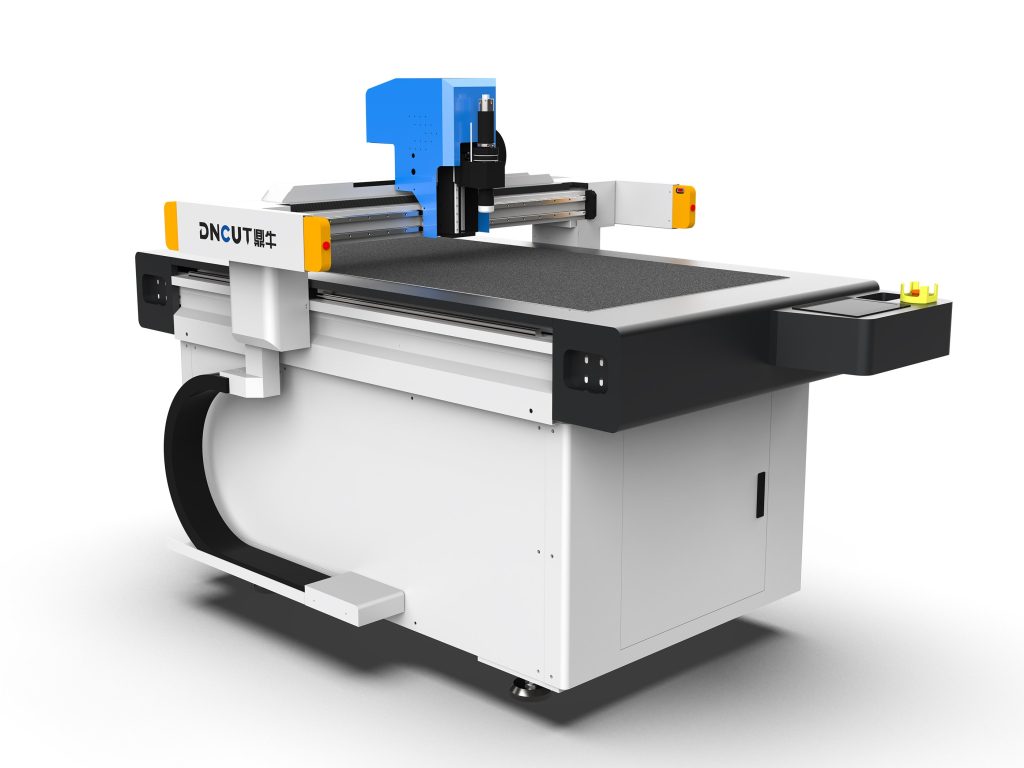
III. Wichtige Punkte für Wartung und Pflege von Kohlefaser-Schneidetischen
Kohlenstofffasernstaub ist leitfähig und abrasiv. Regelmäßige Wartung ist entscheidend, um die Lebensdauer und Präzision der Maschine zu gewährleisten.
1. Tägliche Reinigung
Nach jeder Schicht den Staub auf der Tischfläche, den Führungsschienen, der Zahnstange und dem Messerkopfbereich mit einem Staubsauger entfernen. Auf keinen Fall mit Druckluft abblasen, um zu vermeiden, dass Staub in den Schaltschrank gelangt. Prüfen, ob die Absaugleitung verstopft ist, und den Staubsammelbehälter leeren.
2. Wöchentliche Prüfung
Den Luftspalt des Oszillationsmechanismus des Messerkopfs prüfen (üblicherweise 0,05–0,1 mm); ein zu großer Spalt kann zu instabiler Amplitude führen. Die Spannung des Zahnriemens prüfen; zu locker führt zu Positionierungsabweichungen. Die Linearführung reinigen und mit speziellem Schmierfett (z. B. Lithiumfett) schmieren, jedoch übermäßige Staubanhaftung vermeiden.
3. Monatliche Wartung
Prüfen Sie den Vakuumpumpenfilter, reinigen oder ersetzen Sie den Filtereinsatz; prüfen Sie den Kühlventilator im Schaltschrank und entfernen Sie Staubablagerungen; kalibrieren Sie den Gerätenullpunkt und die Parallelität, prüfen Sie die Planheit der Tischfläche mit einer Messuhr (Abweichung ≤0,1 mm/m). Für die Hochpräzisionsbearbeitung wird empfohlen, vierteljährlich eine Genauigkeitsprüfung mit einem Laserinterferometer durchzuführen.
4. Werkzeugverwaltung
Erstellen Sie eine Werkzeuglebensdauerakte und erfassen Sie für jedes Werkzeug die Schnittlänge und den Materialtyp. Abgenutzte Werkzeuge können für Grobschnitte oder unkritische Bereiche herabgestuft werden. Verwenden Sie bei der Werkzeuglagerung spezielle Werkzeugboxen, um Beschädigungen der Schneidkanten zu vermeiden.
IV. Häufige Probleme und Lösungen
- Grat oder Delaminierung an der Schnittkante: Prüfen Sie, ob das Werkzeug abgenutzt ist, reduzieren Sie die Vorschubgeschwindigkeit, erhöhen Sie die Oszillationsfrequenz und stellen Sie sicher, dass die Vakuumsaugkraft ausreichend ist.
- Schnittgenauigkeit nimmt ab: Prüfen Sie die Führungsschienenschmierung und die Riemenspannung, kalibrieren Sie den Nullpunkt und entfernen Sie Staubablagerungen auf der Zahnstange.
- Starke Staubentwicklung: Prüfen Sie, ob die Absaughaube auf den Schneidepunkt ausgerichtet ist, ob die Absaugleistung ausreichend ist und ob die Leitungen undicht sind.
- Ungewöhnliche Geräusche am Messerkopf: Prüfen Sie, ob die Lager des Oszillationsmechanismus beschädigt sind, ob der Luftspalt zu groß ist oder ob Befestigungsschrauben locker sind.
Fünf. Auswahlempfehlungen und Zusammenfassung
Die Auswahl einer Kohlefaser-Schneidemaschine sollte sich an Materialtyp, Dickenbereich, Genauigkeitsanforderungen und Produktionskapazitätsplanung orientieren. Für Anwender, die überwiegend Prepreg schneiden, liegt der Fokus vorrangig auf Hochfrequenz-Oszillationsmessern und Absaugsystemen; bei der Bearbeitung ausgehärteter Platten hingegen sind starre Tischflächen und Schneidköpfe mit großer Amplitude zu bevorzugen. Es wird empfohlen, vor der Beschaffung Materialproben für Probeschnitte bereitzustellen, um die tatsächliche Schnittleistung des Geräts zu verifizieren. Im täglichen Einsatz kann die strikte Einhaltung von Reinigungs- und Wartungsplänen die Lebensdauer des Geräts um über 30 % verlängern. Durch ein sinnvolles Werkzeugmanagement und die Optimierung der Prozessparameter kann eine Kohlefaser-Schneidemaschine eine stabile, qualitativ hochwertige und hocheffiziente Schneidproduktion realisieren.