
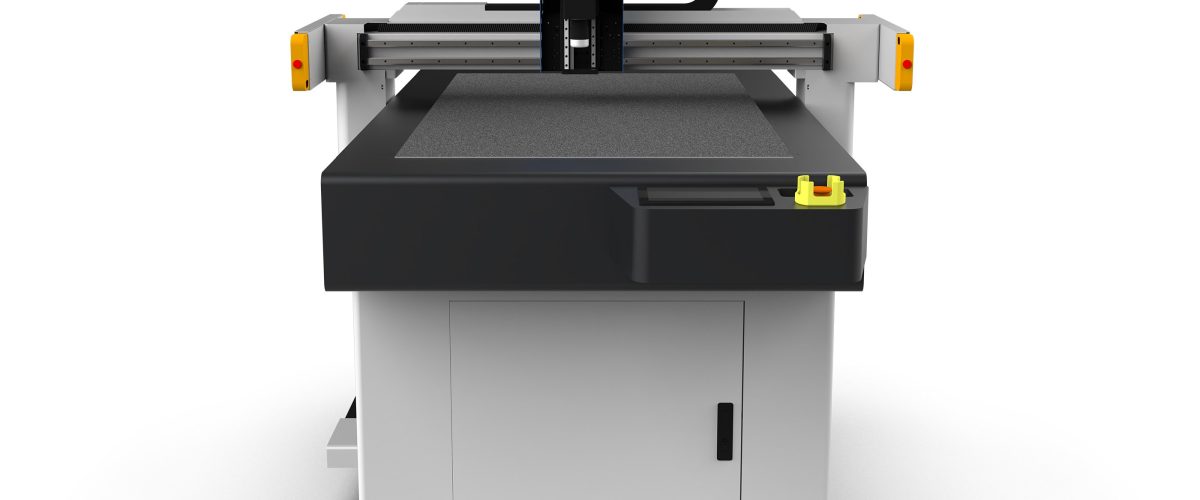
Kohlefaserschneidetisch: Ein Praxisleitfaden von der Auswahl bis zur Wartung
Kohlenstofffaserverbundwerkstoffe werden in Bereichen wie Luft- und Raumfahrt, Automobilbau und Sportgeräten zunehmend eingesetzt, doch ihre Schneidbearbeitung steht vor zahlreichen Herausforderungen: Fasern verschleißen Werkzeuge, beim Schneiden entsteht Feinstaub, Prepreg klebt am Messer, Schnittkanten neigen zu Delaminierung und Ausfransen. Traditionelles manuelles Schneiden oder gewöhnliche Schneidetische können die Anforderungen an Präzision und Effizienz kaum erfüllen, daher wurde der Kohlefaserschneidetisch entwickelt. Dieser Artikel basiert auf praktischer Produktionserfahrung und systematisiert die Auswahlparameter, Bedienungshinweise und Wartungsvorschriften von Kohlefaserschneidetischen, um Ihnen eine Referenz für die Gerätebeschaffung und das Produktionsmanagement zu bieten.
I. Kerntechnische Parameter des Kohlefaserschneidetisches
Beim Kauf eines Kohlefaserschneidetisches darf man nicht nur auf Marke und Preis achten, sondern muss folgende harte Kennzahlen berücksichtigen:
- Schnittpräzision: Die Wiederholpositioniergenauigkeit sollte ≤±0,05 mm betragen, die Schnittkonturgenauigkeit ≤±0,1 mm. Für Prepreg in Luft- und Raumfahrtqualität wird empfohlen, ein Hochpräzisionsmodell mit ±0,03 mm zu wählen.
- Schnittgeschwindigkeit: Die Eilgangsgeschwindigkeit sollte ≥60 m/min betragen, die Schnittgeschwindigkeit ist je nach Materialdicke zwischen 5 und 30 m/min einstellbar. Hochgeschwindigkeitsmodelle können die Produktivität um über 30 % steigern.
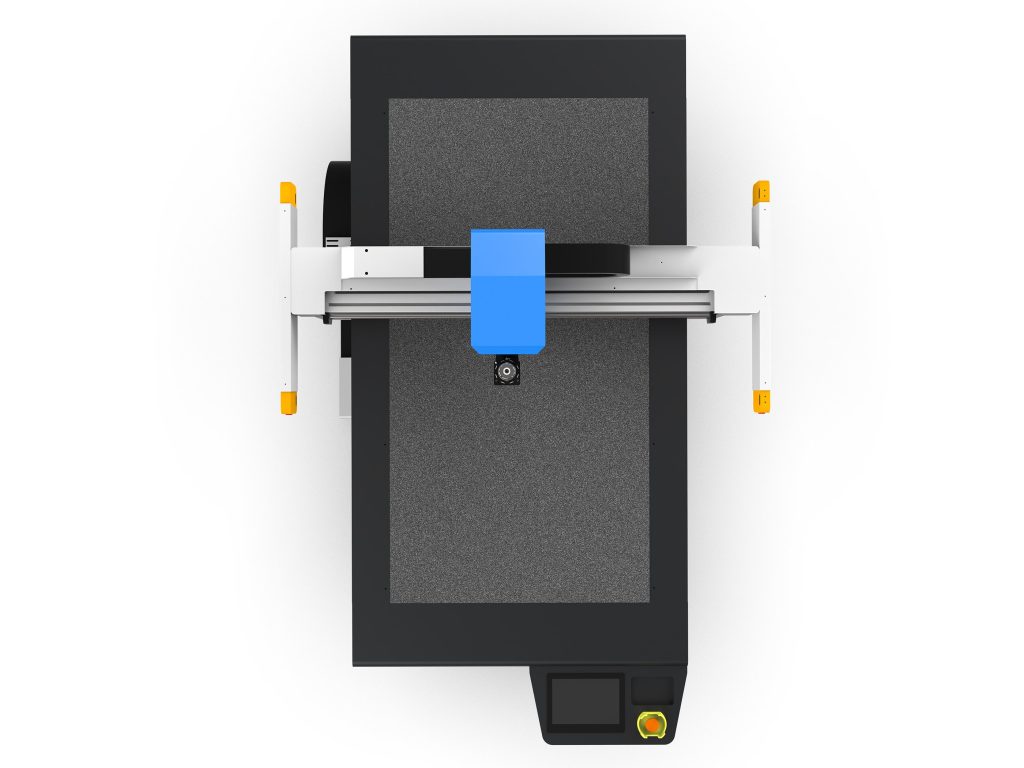
- Effektive Schnittfläche (Arbeitsbereich): Gängige Größen sind 1600 mm × 2500 mm, 2000 mm × 3000 mm usw. Die Auswahl richtet sich nach der maximalen Werkstückgröße und der Layout-Effizienz; dabei sollten 10 %–20 % Reserve eingeplant werden.
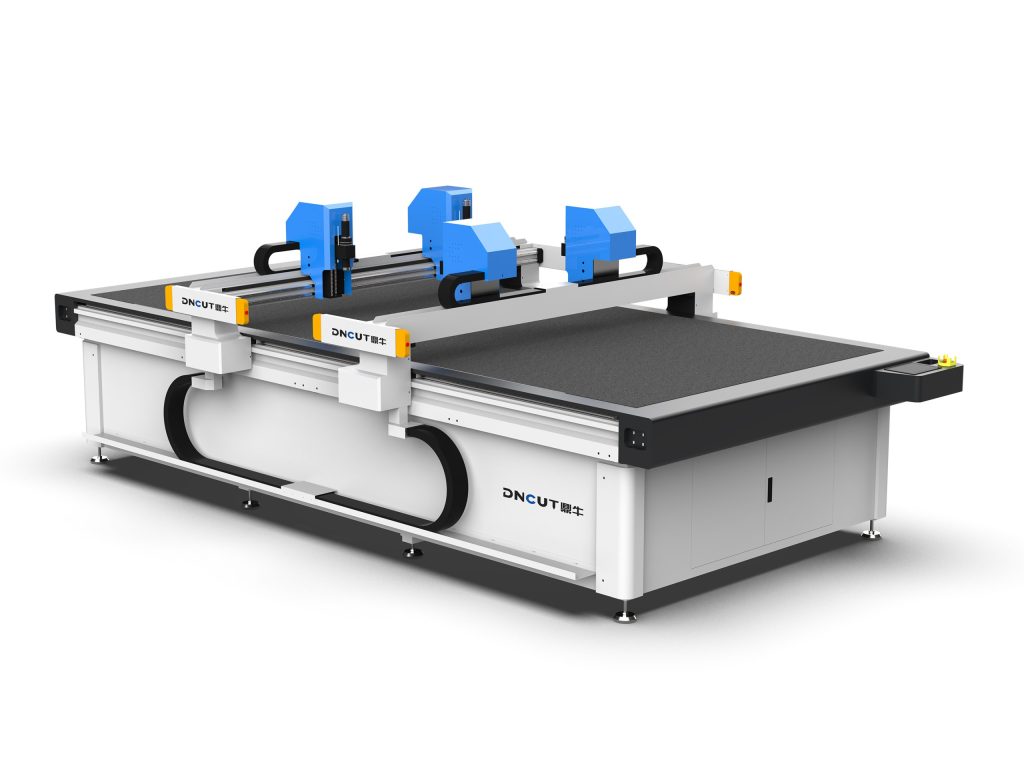
- Messersystem: Für das Schneiden von Kohlenstofffasern werden häufig oszillierende Messer, Rundmesser und Ultraschallmesser verwendet. Die Frequenz oszillierender Messer beträgt üblicherweise 10000-20000 Hübe/Minute, die Amplitude ist auf 0,5-2 mm einstellbar.
- Vakuumansaugsystem: Die Saugkraft beträgt ≥20 kPa, die Zonensteuerung umfasst mindestens 4 Zonen, um eine zuverlässige Fixierung dünner Prepreg-Schichten zu gewährleisten.
- Staubabsaugvorrichtung: Ein hocheffizienter Staubabscheider ist zwingend erforderlich, Luftvolumenstrom ≥2000 m³/h, Filterfeinheit ≤5 μm, um Gesundheitsgefährdungen durch Kohlenstofffaserstaub zu vermeiden.
II. Auswahlkriterien für Kohlenstofffaser-Schneidetische
1. Auswahl der Messer entsprechend den Materialeigenschaften
Kohlenstofffaser-Prepreg (z. B. auf Epoxidharzbasis) ist bei Raumtemperatur klebrig und neigt dazu, an der Klinge zu haften. Empfohlen wird ein Ultraschall-Schneidmesser, das durch hochfrequente Vibration Reibung und Klingenkleben reduziert und saubere Schnittkanten ohne Ausfransen erzeugt. Für ausgehärtete Kohlenstofffaserplatten hingegen müssen diamantbeschichtete Hartmetall-Rundmesser oder Laserschneiden eingesetzt werden (Letzteres erzeugt jedoch eine Wärmeeinflusszone und erfordert Vorsicht).
2. Achten Sie auf Vorschub und Layout-Software
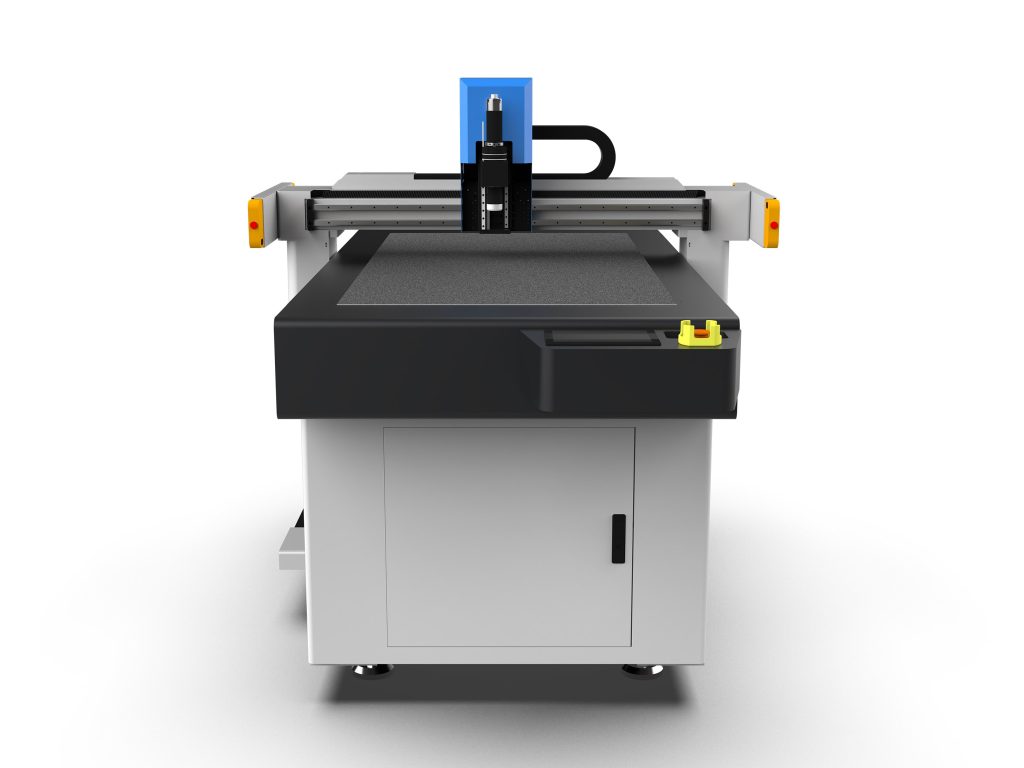
Eine effiziente Schneideanlage sollte mit einem automatischen Zuführungssystem und einer intelligenten Layout-Software ausgestattet sein. Das Zuführungssystem muss sicherstellen, dass das Prepreg flach und faltenfrei ist, mit einer Spannungskontrollgenauigkeit von ±2N. Die Layout-Software sollte die automatische Pfadoptimierung, das Schneiden gemeinsamer Kanten und das Bridging unterstützen, wodurch die Materialausnutzung auf über 85 % gesteigert werden kann.
3. Bewertung der Staubabsaugung und Sicherheitsausstattung
Kohlenstofffaserstaub ist leitfähig und kann leicht Allergien auslösen. Die Maschine muss mit einer Unterdruck-Staubabsaugung ausgestattet sein, wobei die Staubkonzentration im Arbeitsbereich ≤1mg/m³ betragen sollte. Gleichzeitig sollte die Maschine über Lichtschutzgitter, Not-Aus-Tasten und Werkzeugschutzhauben verfügen und der CE-Sicherheitsnorm entsprechen.
III. Bedientechniken und Parametereinstellungen
Die richtigen Betriebsparameter sind der Schlüssel zur Gewährleistung der Schnittqualität. Im Folgenden sind die empfohlenen Parameter für Kohlenstofffaser-Prepreg (Einzelschichtdicke 0,125 mm, Epoxidharzgehalt 35 %) aufgeführt:
- Schwingmesser-Frequenz: 18000 Mal/Minute
- Amplitude: 1,2 mm
- Schnittgeschwindigkeit: 15 m/min (gerade), 8 m/min (kurvig)
- Messerdruck: 0,3 MPa (je nach Lagenzahl anpassen, pro zusätzlicher Lage 0,05 MPa erhöhen)
- Vakuumansaugung: -25 kPa, zonenweise aktiviert
- Schnitttiefe: etwas größer als die Gesamtdicke des Materials (z. B. bei 2 mm dickem Material 2,2 mm einstellen), um einen vollständigen Schnitt zu gewährleisten, ohne die Trägerfolie zu beschädigen
Beachten Sie bei der Bedienung:
- Reinigen Sie die Klinge vor dem Schneiden mit Alkohol, um Harzrückstände zu entfernen.
- Prüfen Sie den Klingenverschleiß alle 50-100 Meter Schnittlänge. Kohlenstofffaser verursacht schnellen Schneidenverschleiß; ein Wechsel oder Nachschärfen pro Schicht wird empfohlen.
- Verwenden Sie bei mehrlagigem Prepreg (z. B. 8 Lagen) eine Strategie mit lagenweisem Schneiden und einer Schnitttiefe von 0,3 mm pro Lage, um Delaminierung durch vollständiges Durchschneiden in einem Durchgang zu vermeiden.
- Reinigen Sie den Tisch nach dem Schneiden umgehend mit einem Staubsauger, um Kratzer am Material durch Kohlenstofffaserabrieb zu verhindern.
IV. Häufige Probleme und Lösungen
1. Ausgefranste Schnittkanten und herausgezogene Fasern
Ursache: Stumpfe Klinge, zu niedrige Vibrationsfrequenz oder zu hohe Schnittgeschwindigkeit. Lösung: Neue Klinge einsetzen, Frequenz auf 20.000 pro Minute erhöhen und Geschwindigkeit um 20 % reduzieren.
2. Prepreg klebt an der Klinge
Ursache: Harztemperatur zu hoch oder Klinge ohne Beschichtung. Lösung: Werkstattemperatur auf 20±2℃ regeln, PTFE-beschichtete Klinge verwenden oder Ultraschallunterstützung aktivieren.
3. Abweichung der Schnittmaße
Ursache: Unzureichende Vakuumansaugung führt zu Materialverschiebung oder Verschleiß der Führungsschienen. Lösung: Dichtungsleisten der Ansaugzonen prüfen, Vakuum ≥ -20 kPa sicherstellen; Führungsschienen regelmäßig schmieren, Genauigkeit halbjährlich kalibrieren.
4. Staubansammlung
Ursache: Unzureichender Absaugluftvolumenstrom oder verstopfter Filter. Lösung: Filter alle zwei Wochen reinigen, Luftkanaldichtheit monatlich prüfen, Luftvolumenstrom von mindestens 80 % des Nennwerts sicherstellen.
Fünf. Wartungsplan
Die Lebensdauer einer Carbonfaser-Schneidemaschine hängt von der täglichen Wartung ab. Folgender Plan wird empfohlen:
- Täglich: Tischoberfläche, Klingen und Absaugöffnungen reinigen; prüfen, ob der Vakuumdruck den Anforderungen entspricht.
- Wöchentlich: Staubfilterpatrone reinigen; Werkzeugverschleiß prüfen und bei Bedarf nachschärfen; Linearführungen schmieren.
- Monatlich: Schnittgenauigkeit kalibrieren (mit Standardkreis testen); Riemenspannung prüfen; Staub im Schaltschrank reinigen.
- Halbjährlich: Vakuumansaug-Dichtungsleisten austauschen; Gerät vollständig waagerecht ausrichten; Kabelverschleiß prüfen.
Darüber hinaus wird empfohlen, mit dem Lieferanten einen jährlichen Wartungsvertrag abzuschließen, um den rechtzeitigen Austausch von Schlüsselkomponenten (wie Servomotoren und Oszillationsmesserköpfen) sicherzustellen.
Sechs. Fazit
Der Kohlefaser-Schneidtisch ist das Kernstück zur Verbesserung von Schnittqualität und -effizienz bei Verbundwerkstoffen. Bei der Auswahl sind die drei Schlüsselfaktoren Präzision, Werkzeuge und Staubabsaugung entscheidend; im Betrieb müssen die Parameter fein abgestimmt und der Wartungsplan strikt eingehalten werden. Nur durch die Kombination von Geräteleistung und Prozesdetails lässt sich eine hochwertige und kostengünstige Fertigung von Kohlefaserbauteilen erreichen. Für die weitere Erörterung von Schneidlösungen für spezifische Materialien (wie Aramid, Glasfaser) kontaktieren Sie gerne unser Technikteam.