
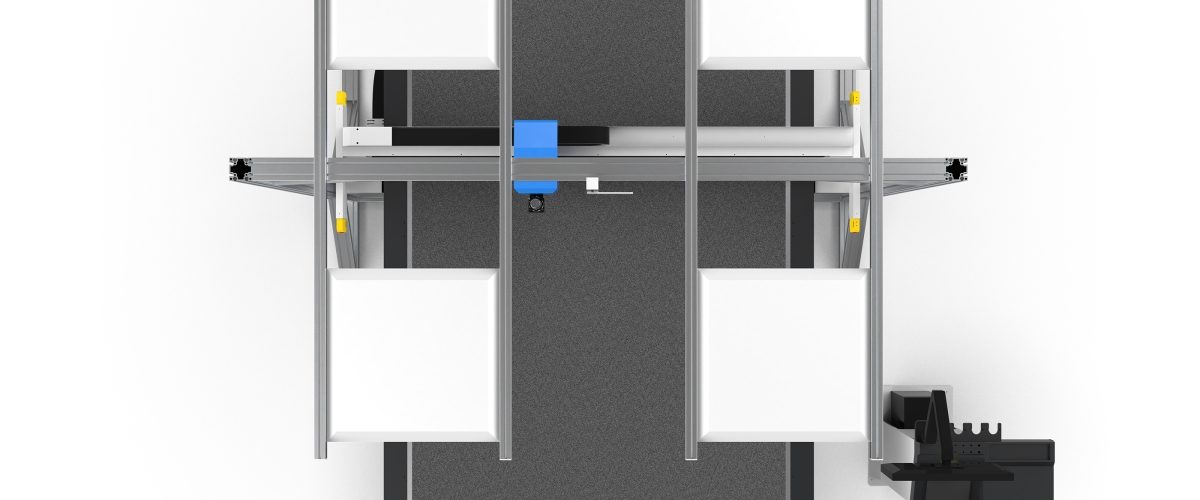
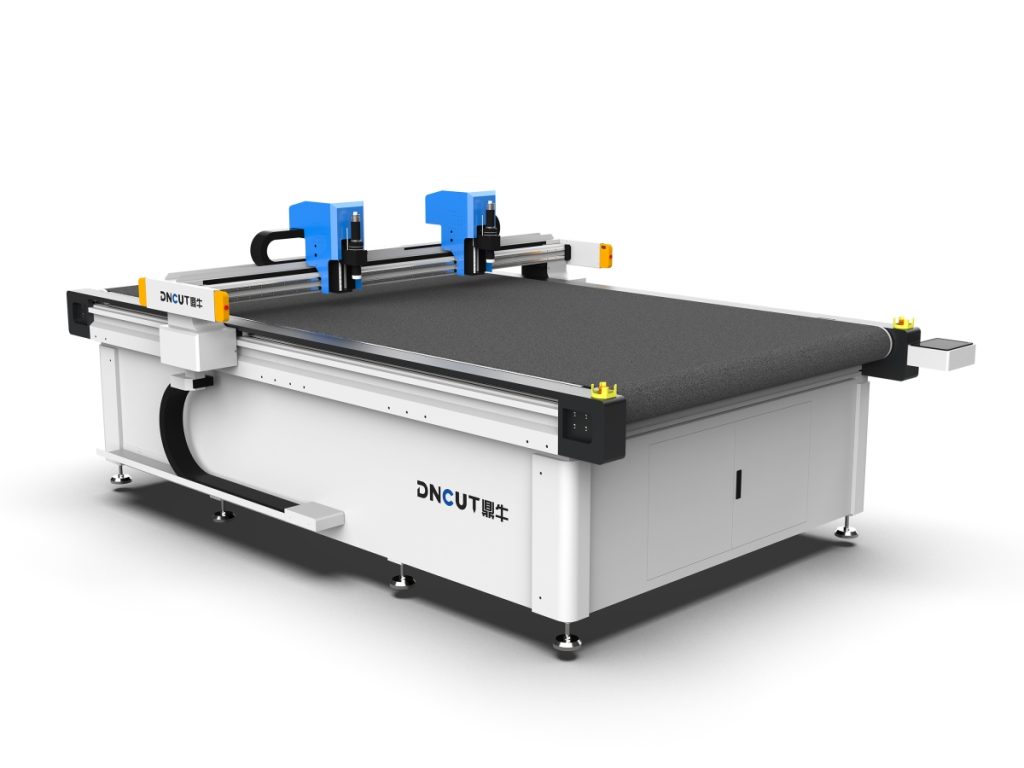
Oscillating knife cutting machine, esnek ve yarı sert malzemeleri yüksek frekanslı ileri-geri hareket eden bir bıçak aracılığıyla CNC kontrollü olarak kesen endüstriyel bir ekipmandır.
- Seçim yapmadan önce malzeme listesi, kalınlık aralığı (0,1–100mm) ve hassasiyet gereksinimleri (±0,3mm ile ±0,05mm arası) olmak üzere üç sayı netleştirilmelidir.
- Tekrarlı konumlandırma hassasiyeti sektörde genellikle ±0,02–0,05mm olup, nominal konumlandırma hassasiyetinden daha iyi şekilde seri üretim tutarlılığını yansıtır.
- Etkin kesme hızı ivme (0,5G–1,5G) ile sınırlıdır; 3mm EVA kesiminde genellikle 200–400mm/s, petek karton kesiminde ise yalnızca 100–200mm/s’dir.
- Vakum tezgahı yaygın boyutları 1600×2500mm ile 2500×3500mm arasındadır, vakum pompası gücü 5,5–11kW olup 4–8 bağımsız bölge gereklidir.
- Bıçak kafası istasyonları yaygın olarak 3–5 adet otomatik geçişlidir; ileri-geri hareketli vibrasyonlu bıçak frekansı 3000–12000 kez/dakika, yarım kesim bıçağı derinlik ayar hassasiyeti 0,01mm seviyesine ulaşır.
- Bütçe sınıflandırması: giriş seviyesi 80–150 bin yuan, orta seviye 150–300 bin yuan, üst seviye 300–600 bin yuan; üst seviye CCD görüntüleme ve MES entegrasyonu içerir.
Birinci adım: Gereksinimleri üç sayıya dönüştürün
Oscillating knife cutting machine genel amaçlı bir ekipman değildir; aynı makinenin hem 0,1mm PET filmi hem de 100mm petek kartonu iyi şekilde kesmesi çok zordur. Seçim yapmadan önce üç şeyi belirleyin, ancak o zaman tedarikçi size konfigürasyon planı sunabilir.
- Malzeme listesi: Oluklu mukavva, petek karton, EPE/EVA sünger, deri, otomotiv iç döşeme kumaşları, PVC/akrilik film, karbon fiber prepreg, cam elyaf kumaşı, kauçuk levha; sertlik ve geri dönme esnekliği arasındaki büyük farklar bıçak tipini ve bıçak basıncını doğrudan belirler.
- Kalınlık aralığı: Yaygın katmanlar 0,1–3 mm (film, prepreg), 3–20 mm (sünger, deri), 20–100 mm (petek karton, kalın sünger) şeklindedir. İki aralığı kapsayan işler genellikle iki takım bıçak kafası, hatta iki ayrı makine gerektirir.
- Hassasiyet gereksinimi: Reklam ve ambalaj sektöründe ±0,3 mm yeterlidir; elektronik yardımcı malzemeler ve otomotiv iç döşeme parçalarında çoğunlukla ±0,1 mm; prepreg kesiminde ±0,05 mm istenir ve tek parça ölçüsünden çok tekrarlanabilir tutarlılığa bakılır.
Bir de üretim kapasitesi rakamı ekleyin: saatte tamamlanması gereken kesim alanı (㎡/h) veya günlük parça sayısı. Bu rakam, “maksimum hız”dan daha çok, ne kadar güçlü servo ve kaç bölgeli vakum tablası almanız gerektiğini belirler.
Temel parametreler nasıl okunur
Hassasiyet: konumlandırma hassasiyeti ile tekrarlı konumlandırma hassasiyetini ayırt edin
Numunelerdeki “±0.05mm” çoğunlukla boşta, düşük hızda ve tek eksen koşullarındaki konumlandırma doğruluğudur. Seri üretimi gerçekten etkileyen tekrarlı konumlandırma doğruluğudur ve sektörde olağan seviye ±0.02–0.05mm’dir. Doğruluk konuşulurken test koşulları mutlaka sorgulanmalıdır: hangi malzeme, ne kadar kalın, vakum emişi açık mı, kesme hızı ne kadar. Sünger benzeri malzemeler 25mm kalınlıkta kesilirken bıçağın yana kaçması 0.2mm’nin üzerinde gerçek sapma yaratır; bu makine doğruluğu değil proses sorunudur.
Hız: tepe değere değil, ivmeye bakın
Belirtilen 0–1800mm/s boşta hareket hızıdır. Gerçek efektif hız ivmeye (yaygın olarak 0.5G–1.5G) ve köşe yavaşlatma stratejisine bağlıdır. 3mm EVA keserken efektif kesme hızı genellikle 200–400mm/s aralığına düşer; petek karton kesiminde talaş tahliyesi bıçakla sınırlandığı için çoğu zaman yalnızca 100–200mm/s olur. Değerlendirme yöntemi çok basittir: karşı taraf sizin malzemenizle, sizin deseninizle (yoğun küçük yarıçaplar dahil) sahada bir deneme çalıştırsın ve gerçek çevrim süresini ölçsün.
Tezgah ve vakum emişi
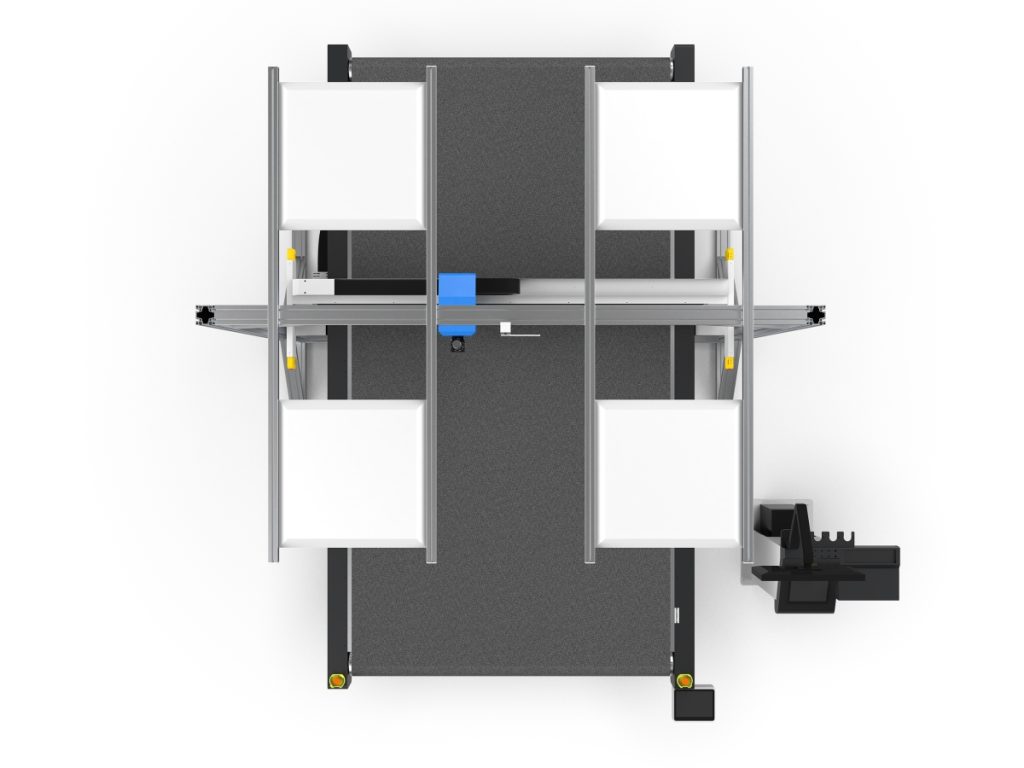
Tezgah ölçüleri yaygın olarak 1600×2500mm, 2100×3100mm, 2500×3500mm’dir. Vakum pompası gücü genellikle 5.5–11kW olup kritik olan bölge sayısıdır: bağımsız açılıp kapanabilen 4–8 vakum bölgesi sayesinde küçük parçalar kesilirken yalnızca ilgili bölge açılarak tutuş sağlanır. Tezgah yapısında keçe sarf katmanı ve değiştirilebilir panel olup olmadığına bakılmalıdır; uzun kullanım sonrası düzlüğün azalması ilk bıçak dalma derinliğini doğrudan etkiler.
Tahrik ve yapı
X/Y eksenleri için öncelikle taşlama dişli kremayer ve lineer kılavuz seçilmelidir; servo güç 1,2–2 kW’tan başlar; step motorlar uzun süreli kesintisiz kesimden sonra adım kaybedebilir. Portal kirişi için kaynak sonrası yaşlandırma işlemi görmüş veya döküm yapı önerilir; makine ağırlığı ile rijitlik doğru orantılıdır, 2 ton altındaki makinelerde kalın malzeme keserken titreşim daha belirgin olur.
Kesici kafa konfigürasyonu ne kesebileceğinizi belirler
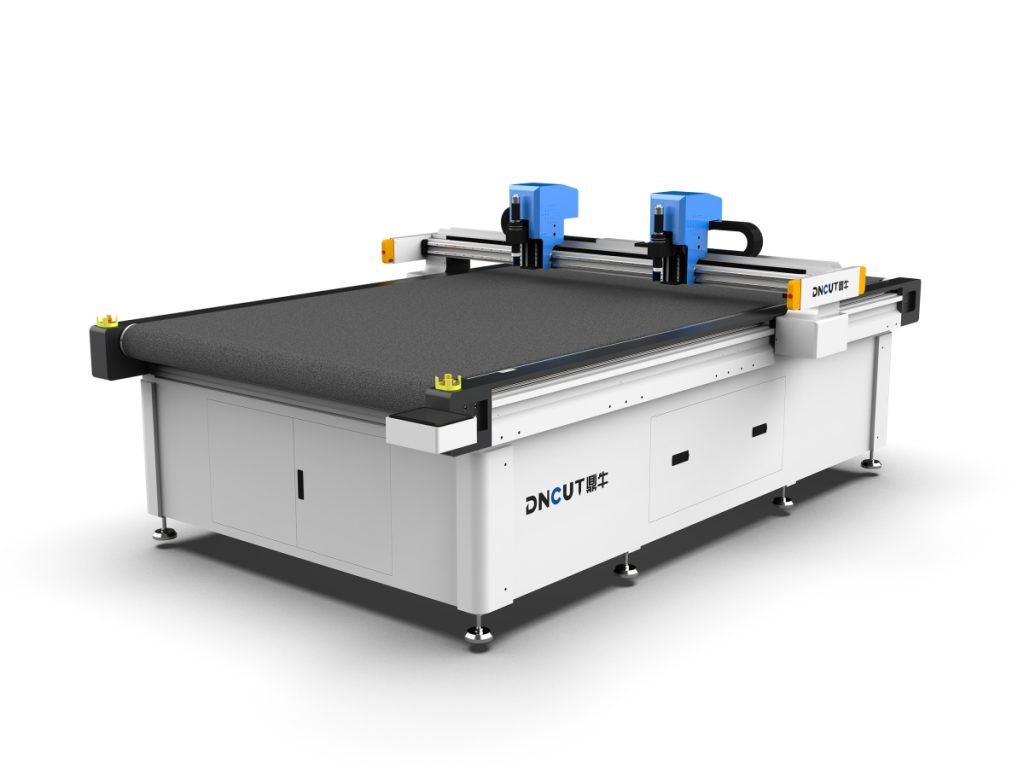
Kesici kafa istasyonu sayısı, ana makine markasından daha fazla uygulama alanını etkiler; yaygın konfigürasyon 3–5 istasyonlu otomatik geçiştir:
- İleri-geri salınımlı bıçak (oscillating knife): Genel amaçlı ana kesici; sünger, deri, petek karton, kauçuk için uygundur; salınım frekansı 3000–12000 kez/dakika olup farklı malzemelere uyum için ayarlanabilir.
- Sürükleme bıçağı/dairesel bıçak: Film, kumaş, dokusuz kumaş; kesim kenarı düzgün ve gerilmesizdir.
- Yarım kesim bıçağı (kiss cut): Etiket, bant, yapışkanlı malzemeler; yalnızca üst malzemeyi keser, alt kağıdı korur; derinlik ayar hassasiyeti 0,01 mm seviyesinde olmalıdır.
- Kırma tekerleği: Oluklu mukavva, karton için katlama çizgileri; kırma genişliği kağıt kalınlığıyla eşleşmelidir.
- V kanal bıçağı: 30°/45° V kanal; kalın karton ve petek levhaların köşe katlamaları için.
- Delme ve kalem: Konumlandırma işaretleri ve delme; genellikle CCD görüntüleme ile birlikte kullanılır.
Ayrıca bıçak basıncının programlanabilir olup olmadığını (katmana göre ayar), bıçak kafasının kaldırma mekanizmasının pnömatik mi elektrikli mi olduğunu ve bıçak değişimi için alet gerekip gerekmediğini de doğrulamanız gerekir. Bu üç madde sipariş değiştirme verimliliğini belirler.
Yazılım ve dizgi yetenekleri
Makine ne kadar hassas olursa olsun, zayıf bir dizgi yazılımı kârınızı yer. Mutlaka doğrulanmalı: DXF/DWG/PLT/AI/PDF/HPGL içe aktarımını desteklemeli ve katmanlara göre bıçak kafalarını otomatik atamalı; ortak kenar kesimi, köprü bağlantısı ve otomatik yerleşimi (uygun yerleşim malzeme kullanımını %5–%15 artırabilir) desteklemeli; proses parametreleri malzemeye göre kütüphanede saklanabilmeli (hız, bıçak basıncı, ileri-geri frekansı, aşırı kesim miktarı). ERP/MES entegrasyonu ihtiyacı varsa, arayüz ve barkod süreç yönetimi sunulup sunulmadığı doğrulanmalıdır.
Kolayca gözden kaçan detaylar
- Toz emme bağlantısı: Sünger, karton kesiminde toz oluşur, toz emme ağzı bırakılmalıdır, aksi halde toz kılavuz raylara girer.
- Statik elektrik önlemi: Film kesiminde mutlaka statik giderici çubuk bulunmalıdır, aksi halde malzeme yapışır ve kayar.
- Güvenlik donanımı: Güvenlik ışık perdesi, acil durdurma, koruyucu muhafaza opsiyonel değil, kabul kalemidir.
- Gürültü: Normal çalışmada 75dB’nin altında olmalıdır, vakum pompası ana gürültü kaynağıdır, ayrı makine odası olup olmadığı veya susturucu eklenip eklenmediği doğrulanmalıdır.
- Sarf malzeme maliyeti: Bıçak birim fiyatı ve ömrü (EVA kesiminde genellikle birkaç on saatte bir değişim), yıllık üretime göre maliyete yansıtılmalıdır.
- Satış sonrası: Yerelde mühendis olup olmadığı, yaygın yedek parçaların (bıçak, keçe, vakum pompası filtresi) tedarik süresi.
Kabul deneme kesim kontrol listesi
Sözleşme imzalamadan önce kendi malzemenizle yerinde deneme kesimi yapın ve aşağıdaki maddeleri tek tek kaydedin:
- Üç temsili malzemeden 20’şer adet kesin, kumpasla kritik ölçüleri ölçün, yalnızca tek parçaya bakmak yerine sapma dağılımını hesaplayın.
- Yoğun küçük yuvarlak köşe ve sivri köşe içeren desenlerde aşırı kesim, yuvarlak köşe çökmesi ve köşe çapaklarını kontrol edin.
- En küçük parçayı (ör. 20×20mm) keserken vakumla sabitlenip sabitlenmediğini, kayıp kaymadığını kontrol edin.
- 2 saat sürekli çalıştırın, adım kaybı, alarm, vakum düşüşü olup olmadığını gözlemleyin.
- A malzemesinden B malzemesine geçişin gerçek süresi (bıçak değişimi ve parametre değişikliği dahil).
- Güç kesilip yeniden başlatıldıktan sonra kesime kaldığı yerden devam edip edemediği.
Bütçe sınıflandırma referansı
- Giriş seviyesi (80–150 bin yuan): tek bıçak kafası, step veya düşük güçlü servo, 4 bölgeye kadar, reklam tabela ve küçük parti ambalaj için uygun.
- Orta seviye (150–300 bin yuan): 3 istasyon, servo kremayer tahrik, 6–8 bölgeli vakum, sünger, deri, oluklu mukavva çoklu malzeme geçişini kapsar.
- Üst seviye (300–600 bin yuan): 5 istasyon, CCD görü, otomatik besleme, MES entegrasyonu, otomotiv iç döşeme, elektronik yardımcı malzeme, prepreg kesim için kullanılır.
Yaygın üç yanlış anlama vardır: makineleri tepe hızla karşılaştırmak; nominal hassasiyeti deneme kesimi doğrulamasının yerine koymak; bütçeden tasarruf için bıçak kafası istasyonlarını çıkarmak, sonuçta her sipariş değişiminde manuel bıçak değişimi gerekir. Bu üç noktaya bağlı kalırsanız, seçimde büyük sapma olmaz.
FAQ
Oscillating knife cutting machine hassasiyetinde hangi göstergeye bakılmalı?
Oscillating knife cutting machine için tekrarlanan konumlandırma hassasiyetine odaklanılmalıdır; sektörde yaygın seviye ±0.02–0.05mm’dir, katalogdaki boşta konumlandırma hassasiyeti değil.
Oscillating knife cutting machine’in gerçek kesim hızı nasıl değerlendirilir?
Oscillating knife cutting machine’in gerçek hızı ivmeye ve köşe yavaşlatma stratejisine bağlıdır; tedarikçiden sizin malzemeniz ve deseninizle yerinde deneme kesimi yapıp çevrim süresini ölçmesini istemelisiniz.
Oscillating knife cutting machine kaç bıçak kafası istasyonuyla yapılandırılmalı?
Oscillating knife cutting machine için yaygın yapılandırma 3–5 istasyonlu otomatik geçiştir; istasyon sayısı, ana makine markasından daha fazla malzeme uygulanabilirlik aralığını ve sipariş değişim verimliliğini etkiler.
Oscillating knife cutting machine kabul deneme kesiminde hangi kalemler kontrol edilmeli?
Vibrasyonlu bıçak kesim makinesi kabul testinde üç malzemeden her biri için 20 adet kesilerek sapma dağılımı ölçülmeli; küçük yarıçapta aşırı kesim, en küçük parçanın vakumla tutulması, 2 saat sürekli çalışma kararlılığı ve malzeme değiştirme süresi kontrol edilmelidir.
Vibrasyonlu bıçak kesim makinesinin bütçe aralığı nedir?
Vibrasyonlu bıçak kesim makinesi giriş seviyesi 80–150 bin yuan, orta seviye 150–300 bin yuan, üst seviye 300–600 bin yuan olup üst seviye konfigürasyonda 5 istasyon, CCD görüntüleme ve MES entegrasyonu bulunur.