
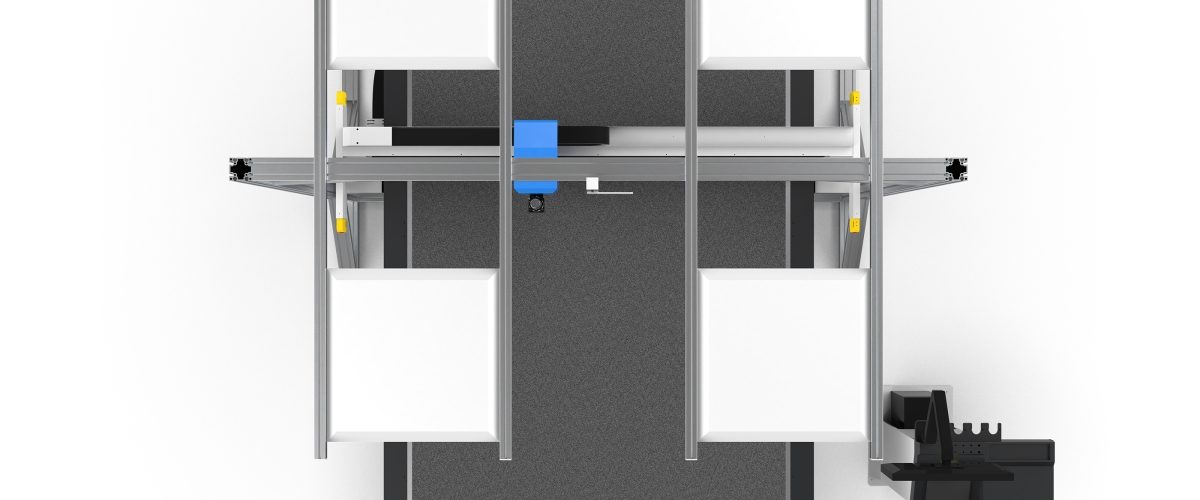
Máy cắt dao rung là thiết bị công nghiệp cắt điều khiển số các vật liệu mềm và bán cứng bằng lưỡi dao chuyển động tịnh tiến qua lại tần số cao.
- Trước khi chọn máy cần xác định rõ ba con số: danh mục vật liệu, dải độ dày (0,1–100mm) và yêu cầu độ chính xác (±0,3mm đến ±0,05mm).
- Độ chính xác định vị lặp lại theo tiêu chuẩn ngành thường là ±0,02–0,05mm, phản ánh tính nhất quán sản xuất hàng loạt tốt hơn độ chính xác định vị danh nghĩa.
- Tốc độ cắt hiệu quả bị giới hạn bởi gia tốc (0,5G–1,5G), cắt EVA 3mm thường đạt 200–400mm/s, cắt tấm giấy tổ ong chỉ đạt 100–200mm/s.
- Kích thước bàn chân không phổ biến từ 1600×2500mm đến 2500×3500mm, công suất bơm chân không 5,5–11kW, cần 4–8 vùng độc lập.
- Đầu dao thường có 3–5 trạm chuyển đổi tự động, tần số dao rung tịnh tiến 3000–12000 lần/phút, độ chính xác điều chỉnh độ sâu dao nửa cắt đạt cấp 0,01mm.
- Phân cấp ngân sách: cấp nhập môn 80–150 nghìn tệ, cấp trung 150–300 nghìn tệ, cấp cao 300–600 nghìn tệ, cấp cao bao gồm thị giác CCD và kết nối MES.
Bước 1: Viết yêu cầu thành ba con số
Máy cắt dao rung không phải thiết bị vạn năng, cùng một máy rất khó vừa cắt tốt màng PET 0,1mm vừa cắt tốt tấm giấy tổ ong 100mm. Trước khi chọn máy hãy xác định ba điều, nhà cung cấp mới có cách cấu hình phương án cho bạn.
- Danh mục vật liệu: giấy sóng, tấm tổ ong, xốp EPE/EVA, da, vải nội thất ô tô, màng PVC/acrylic, vải sợi carbon tẩm nhựa, vải sợi thủy tinh, tấm cao su, độ cứng và độ đàn hồi khác biệt rất lớn, quyết định trực tiếp đến loại dao và áp lực dao.
- Dải độ dày: phân lớp phổ biến là 0,1–3mm (màng, vải tẩm nhựa), 3–20mm (xốp, da), 20–100mm (tấm tổ ong, xốp dày). Vượt hai dải thường cần hai bộ đầu dao hoặc thậm chí hai máy.
- Yêu cầu độ chính xác: ngành quảng cáo và bao bì chỉ cần ±0,3mm; phụ liệu điện tử, chi tiết nội thất ô tô phần lớn là ±0,1mm; cắt vải tẩm nhựa yêu cầu ±0,05mm, và phải xem độ nhất quán lặp lại chứ không phải kích thước đơn chiếc.
Thêm một con số năng suất: diện tích cắt cần hoàn thành mỗi giờ (㎡/h) hoặc số chiếc mỗi ngày. Con số này quyết định công suất servo và số vùng bàn chân không bạn cần mua tốt hơn cả “tốc độ tối đa”.
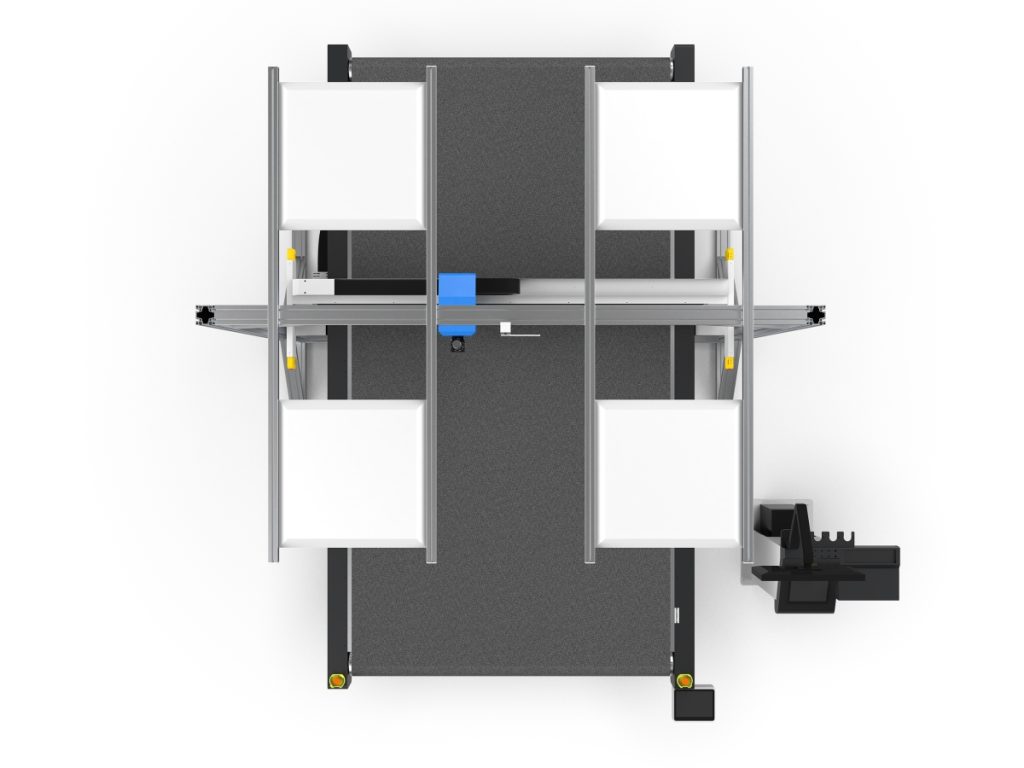
Cách đọc các thông số cốt lõi
Độ chính xác: phân biệt độ chính xác định vị và độ chính xác định vị lặp lại
“±0.05mm” trên mẫu thường là độ chính xác định vị trong điều kiện không tải, tốc độ thấp, một trục. Yếu tố thực sự ảnh hưởng đến sản xuất hàng loạt là độ chính xác định vị lặp lại, mức thông thường trong ngành là ±0.02–0.05mm. Khi bàn về độ chính xác phải hỏi rõ điều kiện kiểm tra: vật liệu gì, dày bao nhiêu, có bật hút chân không không, tốc độ cắt bao nhiêu. Khi cắt vật liệu dạng bọt dày 25mm, lưỡi dao bị đẩy lệch ngang sẽ gây sai lệch thực tế trên 0.2mm, đây là vấn đề công nghệ chứ không phải vấn đề độ chính xác của máy.
Tốc độ: xem gia tốc, không xem giá trị đỉnh
Tốc độ danh định 0–1800mm/s là tốc độ chạy không tải. Tốc độ hiệu dụng thực tế phụ thuộc vào gia tốc (thường 0.5G–1.5G) và chiến lược giảm tốc ở góc cua. Khi cắt EVA 3mm, tốc độ cắt hiệu dụng thường nằm trong khoảng 200–400mm/s; cắt tấm giấy tổ ong bị giới hạn bởi khả năng thoát phoi của lưỡi dao, thường chỉ đạt 100–200mm/s. Cách đánh giá rất đơn giản: yêu cầu họ chạy thử tại chỗ bằng vật liệu của bạn, hình dạng của bạn (bao gồm các góc bo nhỏ dày đặc), đo nhịp độ thực tế.
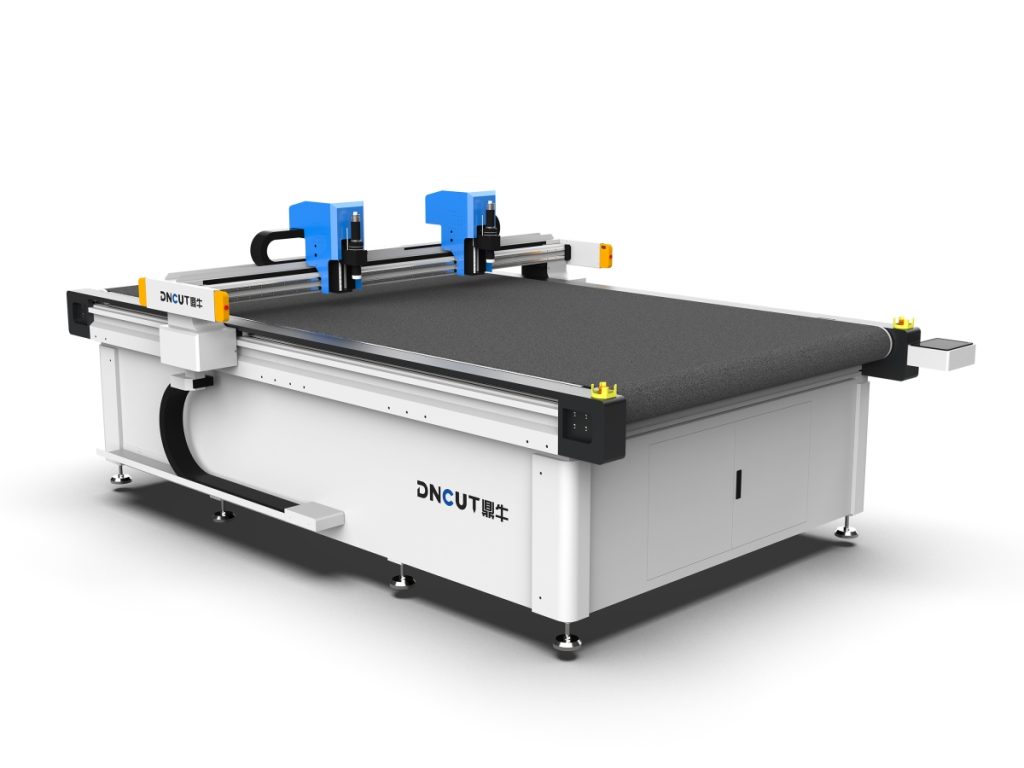
Mặt bàn và hút chân không
Kích thước mặt bàn thường là 1600×2500mm, 2100×3100mm, 2500×3500mm. Công suất bơm chân không thường 5.5–11kW, điều quan trọng là số lượng vùng: 4–8 vùng chân không có thể bật/tắt độc lập, khi cắt chi tiết nhỏ chỉ mở vùng tương ứng mới hút được. Kết cấu mặt bàn cần xem có lớp nỉ hy sinh và tấm mặt có thể thay thế không, sau thời gian dài sử dụng độ phẳng giảm sẽ ảnh hưởng trực tiếp đến độ sâu cắt của nhát dao đầu tiên.
Truyền động và kết cấu
Trục X/Y ưu tiên chọn thanh răng mài kết hợp ray dẫn hướng tuyến tính, công suất servo khởi điểm 1,2–2kW; động cơ bước dễ bị mất bước sau khi cắt liên tục trong thời gian dài. Dầm ngang giàn (gantry) nên là kết cấu xử lý hóa già sau hàn hoặc kết cấu đúc, trọng lượng máy tỷ lệ thuận với độ cứng vững, máy dưới 2 tấn khi cắt vật liệu dày sẽ rung rõ hơn.
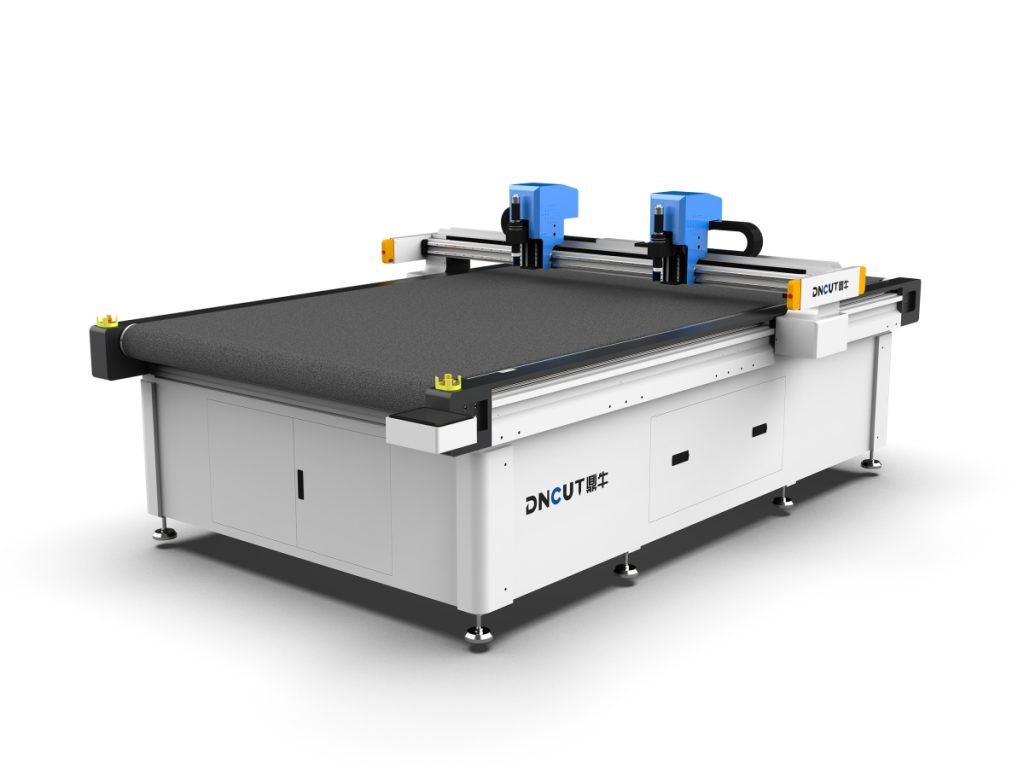
Cấu hình đầu cắt quyết định bạn có thể cắt được gì
Số lượng trạm đầu cắt ảnh hưởng đến phạm vi ứng dụng nhiều hơn thương hiệu máy chính, cấu hình phổ biến là 3–5 trạm tự động chuyển đổi:
- Dao rung tịnh tiến (oscillating knife): loại chủ lực đa dụng, phù hợp với xốp, da, tấm tổ ong, cao su, tần số tịnh tiến 3000–12000 lần/phút, tần số có thể điều chỉnh để thích ứng với các vật liệu khác nhau.
- Dao kéo/dao tròn: màng mỏng, vải dệt, vải không dệt, vết cắt phẳng không bị kéo giãn.
- Dao bán cắt (kiss cut): nhãn, băng keo, vật liệu có lớp keo dính, chỉ cắt xuyên lớp mặt và giữ lại lớp đế, độ chính xác điều chỉnh độ sâu phải đạt cấp 0,01mm.
- Bánh xe tạo rãnh (creasing wheel): đường gấp của carton sóng, bìa cứng, chiều rộng tạo rãnh cần phù hợp với độ dày giấy.
- Dao V-groove: rãnh V 30°/45°, dùng cho góc gấp của bìa cứng dày và tấm tổ ong.
- Đột lỗ và bút: đánh dấu định vị và đục lỗ, thường được dùng kết hợp với CCD vision.
Cũng cần xác nhận xem áp lực dao có thể lập trình được không (thiết lập theo từng lớp), đầu dao nâng hạ bằng khí nén hay điện, và việc thay dao có cần dụng cụ không. Ba mục này quyết định hiệu quả chuyển đổi đơn hàng.
Khả năng phần mềm và sắp xếp bố cục
Máy có chính xác đến đâu, nếu phần mềm sắp xếp bố cục yếu cũng sẽ ăn mất lợi nhuận. Phải xác nhận: hỗ trợ nhập DXF/DWG/PLT/AI/PDF/HPGL và tự động phân bổ đầu dao theo từng lớp; hỗ trợ cắt chung cạnh, nối cầu, tự động lồng ghép (lồng ghép hợp lý có thể nâng tỷ lệ sử dụng vật liệu lên 5%–15%); thông số quy trình có thể lưu theo vật liệu (tốc độ, áp lực dao, tần số chuyển động qua lại, lượng cắt quá mức). Có nhu cầu kết nối ERP/MES thì phải xác nhận xem có cung cấp giao diện và quản lý công đoạn bằng mã vạch không.
Những chi tiết dễ bị bỏ qua
- Giao diện hút bụi: Cắt xốp, bìa carton sinh ra bụi, cần dự phòng cổng hút bụi, nếu không bụi sẽ lọt vào ray dẫn hướng.
- Xử lý tĩnh điện: Cắt màng mỏng bắt buộc phải trang bị thanh khử tĩnh điện, nếu không vật liệu sẽ bị hút dính, lệch vị trí.
- Cấu hình an toàn: Cảm biến quang an toàn, dừng khẩn cấp, vỏ bảo vệ, là hạng mục nghiệm thu chứ không phải tùy chọn.
- Độ ồn: Vận hành bình thường phải dưới 75dB, bơm chân không là nguồn ồn chính, cần xác nhận xem có phòng máy riêng hay lắp thêm tiêu âm không.
- Chi phí vật tư tiêu hao: Đơn giá và tuổi thọ lưỡi dao (cắt EVA thường vài chục giờ thay một lần), quy đổi vào chi phí theo sản lượng năm.
- Hậu mãi: Địa phương có kỹ sư không, chu kỳ giao hàng của phụ tùng thường dùng (lưỡi dao, nỉ, lõi lọc bơm chân không).
Danh sách kiểm tra cắt thử nghiệm thu
Trước khi ký hợp đồng, mang vật liệu của mình đến cắt thử tại chỗ, ghi chép từng mục theo các hạng mục sau:
- Cắt 20 chi tiết cho mỗi loại trong ba loại vật liệu đại diện, dùng thước cặp đo kích thước then chốt, tính phân bố sai lệch thay vì chỉ xem từng chi tiết đơn lẻ.
- Với hình dạng có nhiều góc bo nhỏ dày đặc và góc nhọn, kiểm tra cắt quá mức, sụp góc bo và ba via ở góc cạnh.
- Khi cắt chi tiết nhỏ nhất (như 20×20mm), có được hút chân không giữ chắc không, có bị xê dịch không.
- Chạy liên tục 2 giờ, quan sát xem có mất bước, báo động, độ chân không giảm không.
- Thời gian thực tế khi chuyển từ vật liệu A sang vật liệu B (bao gồm thay dao, đổi thông số).
- Sau khi mất điện khởi động lại có thể khôi phục cắt tiếp từ điểm dừng không.
Tham khảo phân cấp ngân sách
- Cấp nhập môn (80–150 nghìn tệ): một đầu dao, động cơ bước hoặc servo công suất nhỏ, trong 4 vùng, phù hợp biển quảng cáo, đóng gói lô nhỏ.
- Cấp trung (150–300 nghìn tệ): 3 trạm, truyền động thanh răng servo, chân không 6–8 vùng, đáp ứng chuyển đổi đa vật liệu như xốp, da, giấy carton sóng.
- Cấp cao (300–600 nghìn tệ): 5 trạm, thị giác CCD, cấp liệu tự động, kết nối MES, dùng cho nội thất ô tô, vật liệu phụ trợ điện tử, cắt vật liệu pre-preg.
Có ba hiểu lầm phổ biến: so sánh máy bằng tốc độ đỉnh; dùng độ chính xác danh định thay cho kiểm chứng cắt thử; cắt giảm trạm đầu dao để tiết kiệm ngân sách, kết quả là mỗi lần đổi đơn đều phải thay dao thủ công. Giữ vững ba điều này, việc chọn máy cơ bản sẽ không lệch lớn.
FAQ
Độ chính xác của máy cắt dao rung nên xem chỉ số nào?
Máy cắt dao rung nên tập trung vào độ chính xác định vị lặp lại, mức thông thường trong ngành là ±0,02–0,05mm, chứ không phải độ chính xác định vị không tải trên catalogue.
Làm thế nào đánh giá tốc độ cắt thực tế của máy cắt dao rung?
Tốc độ thực tế của máy cắt dao rung phụ thuộc vào gia tốc và chiến lược giảm tốc ở góc cạnh, nên yêu cầu nhà cung cấp dùng vật liệu và hình dạng của bạn để cắt thử tại chỗ và đo nhịp.
Máy cắt dao rung cần cấu hình mấy trạm đầu dao?
Cấu hình phổ biến của máy cắt dao rung là 3–5 trạm chuyển đổi tự động, số lượng trạm ảnh hưởng đến phạm vi vật liệu áp dụng và hiệu quả đổi đơn hơn cả thương hiệu máy chính.
Kiểm tra nghiệm thu cắt thử của máy cắt dao rung nên kiểm tra những mục nào?
Nghiệm thu máy cắt dao rung nên cắt thử ba loại vật liệu, mỗi loại 20 chi tiết để đo phân bố độ lệch, kiểm tra hiện tượng cắt quá mức ở góc bo nhỏ, khả năng hút giữ chi tiết nhỏ nhất, độ ổn định khi chạy liên tục 2 giờ và thời gian thay vật liệu.
Phạm vi ngân sách của máy cắt dao rung là bao nhiêu?
Máy cắt dao rung cấp nhập môn 80–150 nghìn nhân dân tệ, cấp trung 150–300 nghìn nhân dân tệ, cấp cao 300–600 nghìn nhân dân tệ, cấu hình cao cấp bao gồm 5 trạm gia công, thị giác CCD và kết nối MES.