
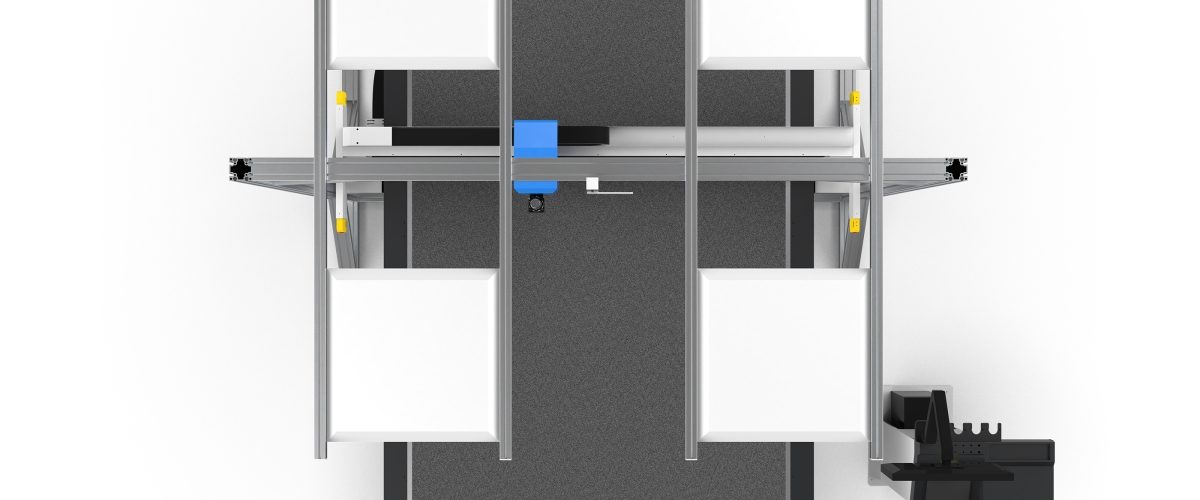
진동칼 절단기는 고주파 왕복 운동하는 칼날을 통해 유연 및 반경성 소재를 CNC 절단하는 산업 장비입니다.
- 선정 전에 소재 목록, 두께 구간(0.1–100mm) 및 정밀도 요구 사항(±0.3mm에서 ±0.05mm) 세 가지 숫자를 명확히 해야 합니다.
- 반복 위치 결정 정밀도는 업계 통상 ±0.02–0.05mm로, 명목 위치 결정 정밀도보다 양산 일관성을 더 잘 반영합니다.
- 유효 절단 속도는 가속도(0.5G–1.5G)에 제한되며, 3mm EVA 절단 시 보통 200–400mm/s, 허니컴 판지 절단 시 단 100–200mm/s입니다.
- 진공 테이블의 일반적인 크기는 1600×2500mm에서 2500×3500mm이며, 진공 펌프 출력은 5.5–11kW로 4–8개의 독립 구역이 필요합니다.
- 칼 헤드 공구 위치는 보통 3–5개 자동 전환되며, 왕복 진동칼 주파수는 3000–12000회/분, 반절단 칼 깊이 조절 정밀도는 0.01mm 수준에 달합니다.
- 예산 등급: 입문급 8–15만 위안, 중급 15–30만 위안, 고급 30–60만 위안, 고급은 CCD 비전 및 MES 연동 포함.
1단계: 요구 사항을 세 가지 숫자로 작성하기
진동칼 절단기는 범용 장비가 아니며, 동일한 기계로 0.1mm PET 필름과 100mm 허니컴 판지를 동시에 잘 절단하기는 어렵습니다. 선정 전에 세 가지를 먼저 확정해야 공급업체가 구성 방안을 제시할 수 있습니다.
- 재료 목록: 골판지, 허니컴 보드, EPE/EVA 폼, 가죽, 자동차 내장 직물, PVC/아크릴 필름, 탄소섬유 프리프레그, 유리섬유 천, 고무판으로 경도와 반발탄성이 매우 크게 달라 칼날 형태와 칼 압력을 직접 결정합니다.
- 두께 구간: 일반적인 구분은 0.1–3mm(필름, 프리프레그), 3–20mm(폼, 가죽), 20–100mm(허니컴 보드, 두꺼운 폼)입니다. 두 구간을 넘나들 때는 보통 두 세트의 칼 헤드 또는 심지어 두 대의 장비가 필요합니다.
- 정밀도 요구: 광고 및 포장 업계는 ±0.3mm면 충분하고, 전자 부자재와 자동차 내장 부품은 대부분 ±0.1mm이며, 프리프레그 재단은 ±0.05mm를 요구하며 단일 부품 치수보다 반복 일관성을 봐야 합니다.
여기에 생산능력 수치를 하나 더하세요: 시간당 완료해야 하는 절단 면적(㎡/h) 또는 일일 생산 수량입니다. 이 수치는 ‘최고 속도’보다 구동할 서보의 출력과 진공 테이블의 구역 수를 결정하는 데 더 중요합니다.
핵심 파라미터 읽는 법
정밀도: 위치 정밀도와 반복 위치 정밀도 구분하기
샘플에 적힌 “±0.05mm”는 대부분 무부하, 저속, 단축 조건에서의 위치 정밀도입니다. 실제 양산에 영향을 미치는 것은 반복 위치 정밀도이며, 업계 일반 수준은 ±0.02–0.05mm입니다. 정밀도를 논할 때는 반드시 테스트 조건을 따져야 합니다: 어떤 재료인지, 두께는 얼마인지, 진공 흡착을 켰는지, 절단 속도는 얼마인지. 폼 계열 재료를 25mm 두께로 절단할 때는 블레이드의 측면 휨으로 인해 0.2mm 이상의 실제 편차가 발생하는데, 이는 공정 문제이지 장비 정밀도 문제가 아닙니다.
속도: 최고 속도가 아닌 가속도를 보라
표기된 0–1800mm/s는 공회전 속도입니다. 실제 유효 속도는 가속도(일반적으로 0.5G–1.5G)와 코너 감속 전략에 따라 달라집니다. 3mm EVA를 절단할 때 유효 절단 속도는 보통 200–400mm/s이며, 허니컴 판지는 블레이드 칩 배출 제한으로 인해 흔히 100–200mm/s에 그칩니다. 판단 방법은 간단합니다: 상대방에게 당신의 재료와 당신의 도형(조밀한 작은 라운드 포함)으로 현장에서 한 구간을 실제로 돌려보게 하고 실제 택트 타임을 측정하면 됩니다.
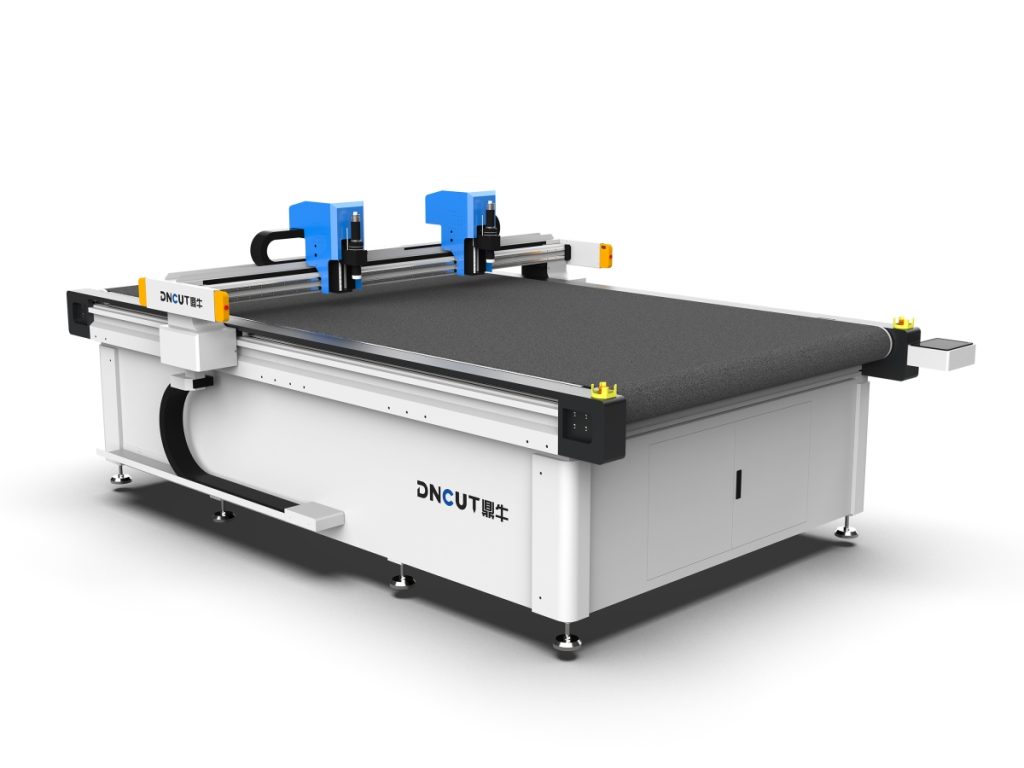
테이블과 진공 흡착
테이블 크기는 흔히 1600×2500mm, 2100×3100mm, 2500×3500mm입니다. 진공 펌프 출력은 일반적으로 5.5–11kW이며, 핵심은 구역 수입니다: 4–8개의 독립적으로 켜고 끌 수 있는 진공 구역이 있어야 소형 부품 절단 시 해당 구역만 켜서 흡착할 수 있습니다. 테이블 구조는 펠트 희생층과 교체 가능한 패널이 있는지 확인해야 하며, 장기 사용 후 평탄도가 저하되면 첫 절입 깊이에 직접 영향을 미칩니다.
구동과 구조
X/Y축은 연마 랙과 직선 가이드를 우선 선택하고, 서보 출력은 1.2–2kW부터 시작하십시오. 스테핑 모터는 장시간 연속 절단 후 스텝 손실이 발생하기 쉽습니다. 갠트리 크로스빔은 용접 후 시효 처리 또는 주물 구조를 권장하며, 기계 자중과 강성은 정비례하므로 2톤 미만의 기계는 두꺼운 재료 절단 시 진동이 더 두드러집니다.
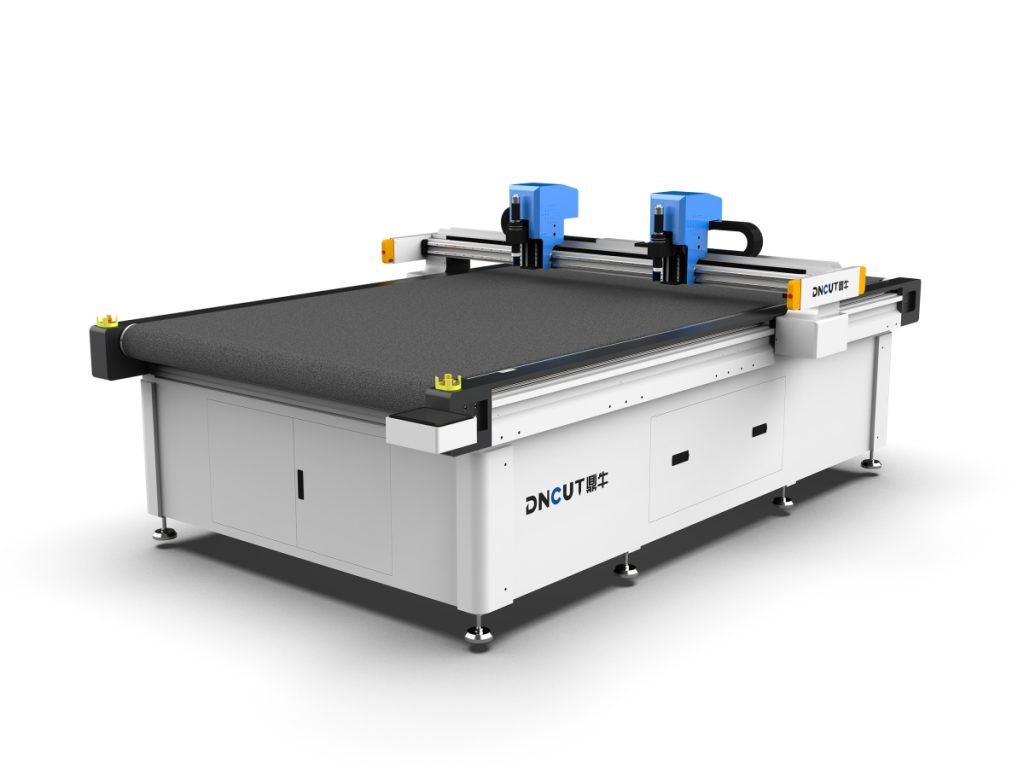
헤드 구성이 절단 가능한 소재를 결정합니다
헤드 공작 위치 수는 본체 브랜드보다 적용 범위에 더 큰 영향을 미치며, 일반적인 구성은 3–5공작 자동 전환입니다:
- 왕복 진동 나이프: 범용 주력으로 폼, 가죽, 허니컴 판지, 고무에 적합하며, 왕복 주파수 3000–12000회/분으로 재료에 맞게 주파수를 조절할 수 있습니다.
- 드래그 나이프/원형 나이프: 필름, 직물, 부직포용으로 절단면이 평탄하고 늘어남이 없습니다.
- 하프 커트 나이프(kiss cut): 라벨, 테이프, 점착 소재용으로 표면재만 절단하고 이형지를 유지하며, 깊이 조절 정밀도는 0.01mm 수준이어야 합니다.
- 압흔 롤러: 골판지, 카드지의 접힘선용으로 압흔 폭은 종이 두께와 일치해야 합니다.
- V홈 나이프: 30°/45° V홈으로 두꺼운 카드지와 허니컴 보드의 접힘 모서리에 사용됩니다.
- 펀칭과 펜: 위치 표시와 천공용으로 주로 CCD 비전과 함께 사용됩니다.
칼 압력의 프로그래밍 가능 여부(레이어별 설정), 칼 헤드 승강이 공압식인지 전동식인지, 공구 교환에 공구가 필요한지도 확인해야 합니다. 이 세 가지가 교체 효율을 결정합니다.
소프트웨어 및 배치 능력
기계가 아무리 정확해도 배치 소프트웨어가 약하면 수익을 잠식합니다. 반드시 확인해야 할 사항: DXF/DWG/PLT/AI/PDF/HPGL 가져오기 지원 및 레이어별 칼 헤드 자동 할당; 공유 절단, 브리지 연결, 자동 네스팅(합리적인 네스팅은 재료 활용률을 5%–15% 향상 가능); 공정 파라미터를 재료별로 라이브러리에 저장 가능(속도, 칼 압력, 왕복 주파수, 과절단량). ERP/MES 연동이 필요한 경우 인터페이스 제공 여부와 바코드 공정 관리를 확인해야 합니다.
간과하기 쉬운 세부 사항
- 집진 인터페이스: 폼, 판지를 절단하면 분진이 발생하므로 흡진구를 미리 마련해야 하며, 그렇지 않으면 분진이 가이드 레일에 유입됩니다.
- 정전기 처리: 필름 절단 시 반드시 정전기 제거봉을 갖춰야 하며, 그렇지 않으면 재료가 흡착되어 위치가 틀어집니다.
- 안전 구성: 안전 라이트 커튼, 비상 정지, 보호 커버는 옵션이 아닌 검수 항목입니다.
- 소음: 정상 운전 시 75dB 미만이어야 하며, 진공 펌프가 주요 소음원이므로 독립 기계실 여부 또는 소음기 추가 설치를 확인해야 합니다.
- 소모품 비용: 칼날 단가와 수명(EVA 절단 시 보통 수십 시간마다 교체), 연간 생산량으로 환산하여 비용에 반영.
- 애프터서비스: 현지 엔지니어 유무, 상용 예비 부품(칼날, 펠트, 진공 펌프 필터)의 납기.
검수 시험 절단 체크리스트
계약 전 자신의 재료를 가지고 현장 시험 절단을 하여 다음 항목을 하나씩 기록하십시오:
- 세 가지 대표 소재를 각각 20개씩 절단하고, 캘리퍼스로 핵심 치수를 측정하여 단일 개체만 보지 말고 편차 분포를 계산합니다.
- 밀집된 작은 원호와 예각이 포함된 도형으로 과절단, 원호 함몰 및 모서리 버를 확인합니다.
- 최소 부품(예: 20×20mm) 절단 시 진공 흡착으로 안정적으로 고정되는지, 위치 이동이 있는지 확인합니다.
- 2시간 연속 운전하여 스텝 손실, 알람, 진공도 저하가 있는지 관찰합니다.
- A 소재에서 B 소재로 전환하는 실제 소요 시간(칼 교체, 파라미터 변경 포함).
- 전원 차단 후 재시작 시 중단점 이어서 절단이 복구되는지 확인합니다.
예산 등급 참고
- 입문급(8–15만 위안): 단일 칼 헤드, 스테핑 또는 저출력 서보, 4구역 이내, 광고 표지판, 소량 포장에 적합.
- 중급(15–30만 위안): 3공구, 서보 랙 전동, 6–8구역 진공, 폼, 가죽, 골판지 등 다중 소재 전환 커버.
- 고급(30–60만 위안): 5공구, CCD 비전, 자동 급지, MES 연동, 자동차 내장재, 전자 보조재, 프리프레그 재단에 사용.
흔한 오해 세 가지: 최대 속도로 기종을 비교하는 것; 공칭 정밀도로 시험 절단 검증을 대체하는 것; 예산을 아끼려고 칼 헤드 공구를 줄여서 매번 주문 변경 시 수동으로 칼을 교체해야 하는 결과를 초래하는 것. 이 세 가지를 지키면 선정에서 큰 편차가 나지 않습니다.
FAQ
진동칼 절단기의 정밀도는 어떤 지표를 봐야 하나요?
진동칼 절단기는 반복 위치 정밀도에 중점을 두어야 하며, 업계 일반 수준은 ±0.02–0.05mm이고, 샘플상의 무부하 위치 정밀도가 아닙니다.
진동칼 절단기의 실제 절단 속도를 어떻게 판단하나요?
진동칼 절단기의 실제 속도는 가속도와 모서리 감속 전략에 따라 달라지므로, 공급업체에 귀하의 소재와 도형으로 현장 시험 절단하여 택트를 측정하도록 요구해야 합니다.
진동칼 절단기에 칼 헤드 공구를 몇 개 구성해야 하나요?
진동칼 절단기의 일반적인 구성은 3–5공구 자동 전환이며, 공구 수는 본체 브랜드보다 소재 적용 범위와 주문 변경 효율에 더 큰 영향을 미칩니다.
진동칼 절단기 인수 시험 절단에서 어떤 항목을 점검해야 하나요?
진동칼 절단기 검수 시 세 가지 재료를 각각 20개씩 시험 절단하여 편차 분포를 측정하고, 작은 라운드의 과절단, 최소 부품 흡착, 2시간 연속 운전 안정성 및 재료 교체 소요 시간을 점검해야 합니다.
진동칼 절단기의 예산 범위는 얼마입니까?
진동칼 절단기는 입문급 8–15만 위안, 중급 15–30만 위안, 고급 30–60만 위안이며, 고급 구성에는 5공구 스테이션, CCD 비전 및 MES 연동이 포함됩니다.