
段ボール切断機:選定から高効率生産までの完全ガイド
段ボールの切断は、梱包、広告展示、建築型枠などの業界における中核工程です。適切な段ボール切断機は、切断面の品質を保証するだけでなく、消耗品コストを大幅に削減できます。本記事では、実際の生産データに基づき、段ボール切断機の選定パラメータ、操作規範、保守の要点を体系的に整理し、設備調達および生産管理の担当者向けに参考情報を提供します。
一、段ボール切断機の主な種類と適用シーン
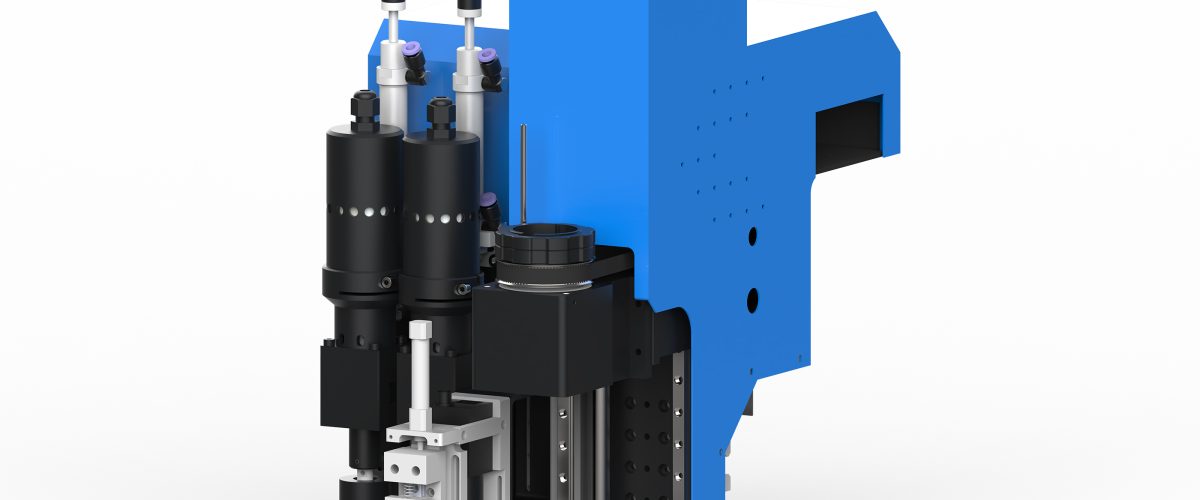
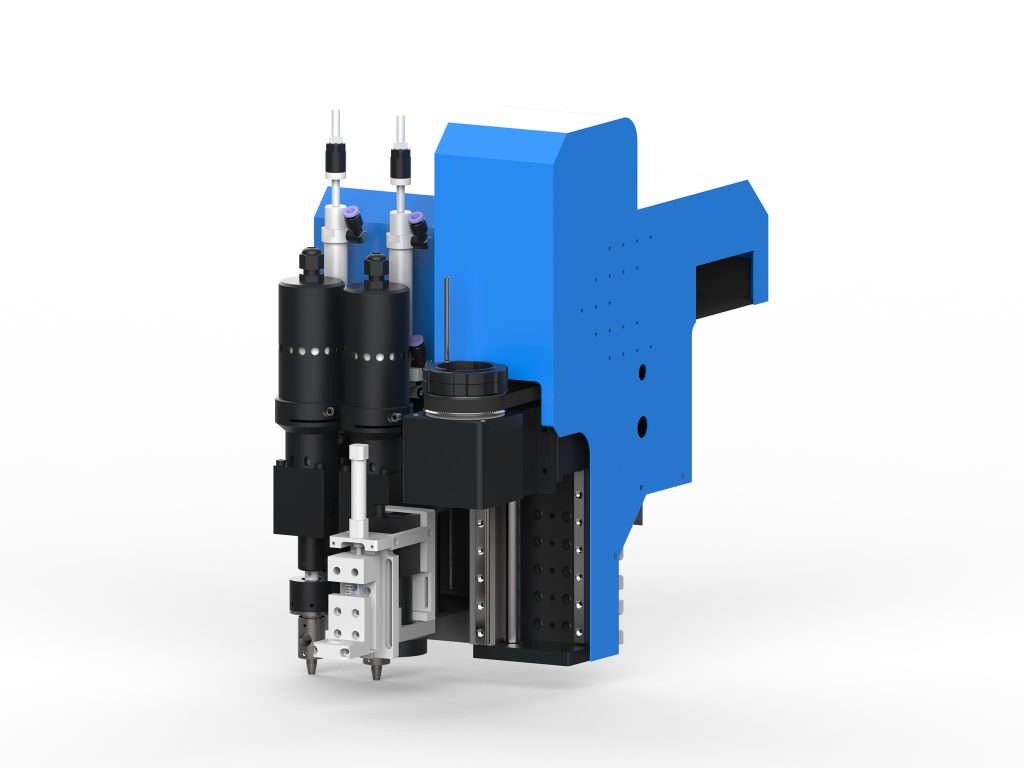
切断原理により、段ボール裁断機は主に機械刃式、レーザー式、振動刃式に分類されます。機械刃式は大量の直線切断に適しており、速度は速いですが柔軟性に欠けます。レーザー式は切口が精密ですが焼け縁のリスクがあり、設備コストも高くなります。振動刃式(oscillating knifeとも呼ばれる)は高周波振動により切断し、段ボール板への圧痕が小さく、焼け縁もないため、多品種・小ロット生産に適しており、現在柔軟材料切断の主流選択肢となっています。
1270.0.0.1の振動刃段ボール裁断機を例にすると、その切断厚さ範囲は1-10mm、切断速度は最大1200mm/s、繰り返し位置決め精度は±0.1mmであり、大多数の段ボール箱や展示架の生産ニーズを満たすことができます。
二、選定時に必ず注目すべき6つの重要パラメータ
1. 切断厚さと材料適応性
段ボールの一般的なフルート型にはA、B、C、E、Fなどがあり、厚さは1mmから10mmまでさまざまです。購入時には設備の最大切断厚さを確認し、異なるフルート型が刃の角度や振動数に与える要件に注意する必要があります。例えば、Eフルート(厚さ約1.5mm)は高周波数・低振幅の切断に適しており、Aフルート(厚さ約5mm)はより低い振動数とより大きな振幅が必要です。
2. 裁切精度と繰り返し位置決め精度
切断精度は製品の寸法一致性に直接影響します。段ボール製品の場合、通常±0.5mm以内が求められます。精密な展示スタンドの場合、±0.1mmの高精度モデルを選択することをお勧めします。繰り返し位置決め精度はバッチ生産時の安定性に影響し、±0.05mm以上である必要があります。
3. 最大切断速度
速度は生産タクトと一致させる必要があります。一般的に振動刀切断機の空送り速度は1000-1500mm/sに達し、実際の切断速度は材料の厚さと図形の複雑さに影響されます。公称値だけでなく、実際の材料で試し切りして検証することをお勧めします。
4. 作業テーブルサイズ
一般的なテーブル寸法には1300×2500mm、1600×2500mm、2100×3000mmなどがあります。選択時には最大完成品サイズを考慮し、余裕を確保する必要があります。例えば、標準段ボール箱(1000×800mm)を生産する場合、1300×2500mmのテーブルを選択すれば、一度に複数のレイアウトを裁断できます。
5. 制御システムとソフトウェアの互換性
主流の設備はDXF、PLT、AIなどの形式に対応し、CADファイルを直接読み取ることができます。自動レイアウト、パス最適化機能を備えた制御システムを選択することをお勧めします。これにより空行程を削減し、効率を10%-20%向上させることができます。また、印刷後の裁断にはCCDビジョン位置決めの対応が不可欠です。
6. 刃物システムと消耗品コスト
振動刃は消耗品であり、単価は数十元から数百元までさまざまで、寿命は材料の研磨性に影響されます。刃の交換のしやすさと1枚あたりのコストに注目すべきです。例えば、普通の段ボール板を裁断する場合、1枚の刃で8~12時間連続して作業できますが、不純物の多い再生紙板を裁断する場合、寿命は4~6時間に短縮される可能性があります。
三、操作テクニック:裁断品質と効率の向上
1. パラメータ設定の原則
振動数と裁断速度はマッチングさせる必要があります。振動数が高すぎると刃が発熱し、摩耗が加速します。振動数が低すぎると切り口が粗くなります。推奨される初期設定:振動数18000~22000回/分、速度は材料の厚さに応じて調整します(薄い材料は800~1200mm/s、厚い材料は400~600mm/s)。実際の生産では試し裁断によって最適な組み合わせを決定すべきです。
2. 刃の選択と取り付け
段ボールの切断には30°、45°、60°の刃が一般的に使用されます。30°の刃は精密な図形や薄い材料に適しており、60°の刃は厚い材料や直線切断に適しています。取り付け時には刃のクランプトルクを適切に保つ必要があります(通常2-3N·m)。緩すぎると切断のずれが生じ、締めすぎると刃クランプを損傷する可能性があります。
3. 材料の固定と真空吸着
段ボールは軽量なため、切断時に位置ずれしやすいです。真空吸着テーブルの使用を推奨し、真空度は-0.06MPa以上を確保してください。小型のワークには補助押さえ装置を追加するか、両面テープで固定することができます。テーブルの吸引孔は定期的に清掃し、紙くずの詰まりによる吸着力の低下を防いでください。
4. 経路最適化とレイアウト
ソフトウェアの自動レイアウト機能を利用して、図形を回転・ミラー配置し、端材の無駄を削減します。バッチ注文では、共辺切断(隣接する図形が切断線を共有)を採用することで、材料を5%~15%節約できます。同時に、導入線・引出線を適切に設定し、入刀点での欠けを防ぎます。
四、よくある問題と解決策
1. 切断面にバリやギザギザが発生する
原因としては、刃の摩耗、振動数の低さ、または切断速度の速さが考えられます。解決策:刃を交換し、振動数を毎分20000回以上に上げ、速度を10%~20%下げます。
2. 切断寸法の偏差
伝動ベルトの張力(200~300Nに保つ必要があります)を確認し、ガイドレールを清掃して潤滑し、サーボモーターのエンコーダーを校正します。偏差が規則的な場合は、ソフトウェアの補正パラメータを確認する必要があります。
3. 刃物寿命が短すぎる
材料に金属不純物が含まれていないか確認し、除雑工程を追加することができます。振動数を18000回/分に下げ、コーティング刃物(TiNコーティングなど)を使用すると寿命を30%以上延長できます。
4. 真空吸着力が不足している
真空ポンプの油量(視窓の中心線にあるべき)を確認し、フィルターを清掃し、配管の密封性を確認します。通気性の大きい段ボール板の場合は、テーブル上に薄いPETフィルムを被せ、切断領域のみを露出させることができます。
五、メンテナンス計画
- 毎日:テーブルとガイドレールを清掃し、刃物の摩耗を確認し、集塵ボックスを清掃します。
- 毎週:ベルトテンションを確認し、リニアガイドに給油し、真空フィルターを清掃します。
- 毎月:裁断精度を校正し(標準テストパターンを使用)、電気接続を確認し、摩耗したカーボンブラシを交換します(該当する場合)。
- 四半期ごと:真空ポンプオイルを交換し、サーボモーターの運転状態を確認し、システムパラメータをバックアップします。
上記のメンテナンス計画に従うことで、設備の長期的な安定運転を確保し、計画外のダウンタイムを削減できます。
六、まとめ
段ボール裁断機の選定には、材料特性、精度要件、生産タクト、消耗品コストを総合的に考慮する必要があります。振動刀技術は、その柔軟性と切口品質により、多品種生産の主流選択肢となっています。適切なパラメータ設定、規範的な操作方法、定期的なメンテナンスにより、設備の性能を最大限に発揮し、単品コストを低減できます。購入前に実際の材料で試し切りを行うこと、および将来の受注増加に対応するため少なくとも10%の生産能力余裕を確保することを推奨します。