
Mesin Pemotong Karton Gelombang: Panduan Lengkap dari Pemilihan hingga Produksi Efisien
Pemotongan karton gelombang adalah proses inti dalam industri kemasan, display iklan, dan cetakan bangunan. Mesin pemotong karton gelombang yang tepat tidak hanya menjamin kualitas potongan, tetapi juga secara signifikan mengurangi biaya bahan habis pakai. Artikel ini, berdasarkan data produksi aktual, secara sistematis merangkum parameter pemilihan, standar operasional, dan poin pemeliharaan mesin pemotong karton gelombang, sebagai referensi bagi manajemen pengadaan peralatan dan produksi.
I. Jenis Utama Mesin Pemotong Karton Gelombang dan Skenario Penerapannya
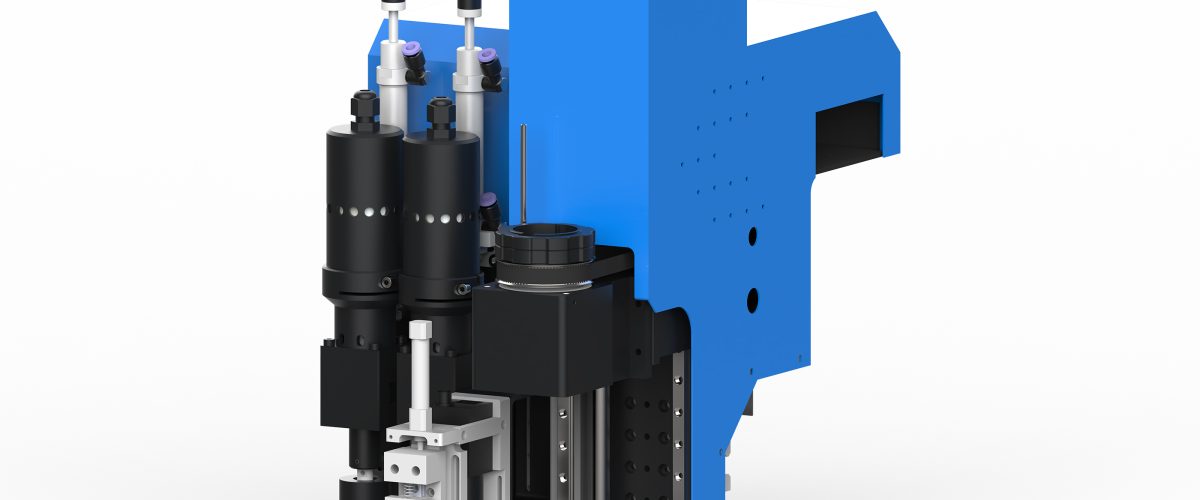
Berdasarkan prinsip pemotongan, mesin pemotong karton bergelombang terutama dibagi menjadi tipe bilah mekanis, tipe laser, dan tipe pisau bergetar (oscillating knife). Tipe bilah mekanis cocok untuk pemotongan garis lurus dalam jumlah besar, cepat tetapi kurang fleksibel; tipe laser memiliki hasil potongan yang halus tetapi berisiko tepi terbakar, dan biaya peralatan tinggi; tipe pisau bergetar (oscillating knife) memotong melalui getaran frekuensi tinggi, memberikan bekas tekan kecil pada karton bergelombang, tanpa tepi terbakar, cocok untuk produksi berbagai jenis dalam jumlah kecil, dan merupakan pilihan utama saat ini untuk pemotongan material fleksibel.
Mengambil contoh mesin pemotong karton bergelombang pisau bergetar 1270.0.0.1, rentang ketebalan pemotongannya adalah 1-10mm, kecepatan pemotongan dapat mencapai 1200mm/s, akurasi posisi berulang ±0.1mm, yang dapat memenuhi kebutuhan produksi sebagian besar kotak karton bergelombang dan rak display.
II. 6 parameter kunci yang harus diperhatikan saat pemilihan model
1. Ketebalan pemotongan dan adaptasi material
Jenis flute umum pada karton bergelombang meliputi A, B, C, E, F, dan lain-lain, dengan ketebalan mulai dari 1mm hingga 10mm. Saat memilih, perlu memastikan ketebalan pemotongan maksimum peralatan, dan memperhatikan persyaratan sudut mata pisau serta frekuensi getaran untuk berbagai jenis flute. Sebagai contoh, flute E (ketebalan sekitar 1,5mm) cocok untuk pemotongan frekuensi tinggi dengan amplitudo rendah, sedangkan flute A (ketebalan sekitar 5mm) memerlukan frekuensi getaran yang lebih rendah dan amplitudo yang lebih besar.
2. Presisi pemotongan dan akurasi pengulangan posisi
Akurasi pemotongan secara langsung memengaruhi konsistensi dimensi produk jadi. Untuk produk karton, biasanya diperlukan toleransi dalam ±0,5mm; untuk display rack yang presisi, disarankan memilih model berakurasi tinggi ±0,1mm. Repeat positioning accuracy memengaruhi stabilitas saat produksi massal, dan tidak boleh lebih rendah dari ±0,05mm.
3. Kecepatan Pemotongan Maksimum
Kecepatan harus sesuai dengan takt time produksi. Umumnya, kecepatan gerak tanpa beban (rapid traverse) pada oscillating knife cutting machine dapat mencapai 1000-1500mm/s, sedangkan kecepatan pemotongan aktual dipengaruhi oleh ketebalan material dan kompleksitas pola. Disarankan untuk memverifikasi melalui uji potong dengan material aktual, bukan hanya melihat nilai nominal.
4. Ukuran Meja Kerja
Ukuran meja yang umum adalah 1300×2500mm, 1600×2500mm, 2100×3000mm, dan lain-lain. Saat memilih, pertimbangkan ukuran produk jadi maksimum dan sisakan margin. Misalnya, untuk produksi karton standar (1000×800mm), dapat dipilih meja 1300×2500mm, yang dapat memotong beberapa tata letak sekaligus.
5. Sistem kontrol dan kompatibilitas perangkat lunak
Peralatan utama mendukung format DXF, PLT, AI, dan dapat langsung membaca file CAD. Disarankan memilih sistem kontrol yang memiliki fungsi tata letak otomatis dan optimasi jalur, yang dapat mengurangi gerakan kosong dan meningkatkan efisiensi sebesar 10%-20%. Selain itu, dukungan terhadap posisi visual CCD sangat penting untuk pemotongan setelah pencetakan.
6. Sistem pisau dan biaya bahan habis pakai
Pisau oscillating termasuk barang habis pakai, harga satuan mulai dari puluhan hingga ratusan yuan, masa pakainya dipengaruhi oleh sifat abrasif material. Perhatikan kemudahan penggantian pisau dan biaya per pisau. Sebagai contoh, saat memotong karton gelombang biasa, satu pisau dapat bekerja terus-menerus selama 8-12 jam; saat memotong karton daur ulang yang banyak mengandung kotoran, masa pakai dapat berkurang menjadi 4-6 jam.
Tiga, Teknik Pengoperasian: Meningkatkan Kualitas dan Efisiensi Pemotongan
1. Prinsip Pengaturan Parameter
Frekuensi getaran dan kecepatan pemotongan harus sesuai: frekuensi terlalu tinggi akan menyebabkan pisau memanas dan mempercepat keausan; frekuensi terlalu rendah menyebabkan hasil potongan kasar. Pengaturan awal yang disarankan: frekuensi 18000-22000 kali/menit, kecepatan disesuaikan dengan ketebalan material (bahan tipis 800-1200mm/s, bahan tebal 400-600mm/s). Dalam produksi aktual, kombinasi optimal harus ditentukan melalui uji potong.
2. Pemilihan dan Pemasangan Bilah Pisau
Pisau 30°, 45°, dan 60° umum digunakan untuk memotong karton bergelombang. Pisau 30° cocok untuk pola halus dan bahan tipis, sedangkan pisau 60° cocok untuk bahan tebal dan pemotongan lurus. Saat pemasangan, pastikan torsi penjepitan bilah pisau sesuai (biasanya 2-3N·m); terlalu longgar dapat menyebabkan pemotongan bergeser, terlalu kencang dapat merusak penjepit pisau.
3. Fiksasi Material dan Penghisapan Vakum
Karton bergelombang ringan dan mudah bergeser saat pemotongan. Disarankan menggunakan meja penghisap vakum dengan tingkat vakum tidak kurang dari -0,06MPa. Untuk benda kerja berukuran kecil, dapat ditambahkan perangkat penekan material tambahan atau menggunakan selotip dua sisi untuk fiksasi. Perhatikan untuk membersihkan lubang hisap pada meja secara berkala agar serpihan kertas tidak menyumbat dan memengaruhi daya hisap.
4. Optimasi Jalur dan Tata Letak
Manfaatkan fitur tata letak otomatis perangkat lunak untuk memutar dan mencerminkan susunan grafis guna mengurangi pemborosan sisa bahan. Untuk pesanan massal, gunakan pemotongan berbagi tepi (grafik yang berdekatan berbagi garis potong) yang dapat menghemat material 5%-15%. Pada saat yang sama, atur jalur masuk dan keluar secara wajar untuk menghindari keretakan pada titik masuk pisau.
IV. Masalah Umum dan Solusinya
1. Tepi potongan memiliki gerinda atau bergerigi
Penyebabnya mungkin keausan bilah pisau, frekuensi getaran terlalu rendah, atau kecepatan potong terlalu cepat. Solusi: ganti bilah pisau, tingkatkan frekuensi hingga di atas 20000 kali/menit, turunkan kecepatan 10%-20%.
2. Penyimpangan ukuran potongan
Periksa tegangan sabuk transmisi (harus dipertahankan pada 200-300N), bersihkan rel pemandu dan lumasi, kalibrasi encoder motor servo. Jika penyimpangan bersifat teratur, perlu memeriksa parameter kompensasi perangkat lunak.
3. Umur bilah terlalu pendek
Periksa apakah bahan mengandung kotoran logam, dapat menambahkan proses penghilangan kotoran; turunkan frekuensi getaran hingga 18000 kali/menit; gunakan bilah berlapis (seperti lapisan TiN) dapat memperpanjang umur hingga lebih dari 30%.
4. Daya hisap vakum tidak mencukupi
Periksa level oli pompa vakum (harus berada di garis tengah jendela inspeksi), bersihkan filter, periksa kekencangan saluran. Untuk karton bergelombang dengan permeabilitas tinggi, dapat menutupi permukaan meja dengan lapisan tipis film PET, hanya membuka area pemotongan.
Lima, Rencana Perawatan dan Pemeliharaan
- Harian: Bersihkan permukaan meja dan rel pemandu, periksa keausan bilah, bersihkan kotak pengumpul debu.
- Setiap minggu: Periksa tegangan sabuk, lumasi rel pemandu linier, bersihkan filter vakum.
- Setiap bulan: Kalibrasi akurasi pemotongan (gunakan pola uji standar), periksa koneksi listrik, ganti sikat karbon yang aus (jika ada).
- Setiap kuartal: Ganti oli pompa vakum, periksa kondisi operasi motor servo, cadangkan parameter sistem.
Dengan mengikuti jadwal pemeliharaan di atas, dapat memastikan peralatan beroperasi stabil dalam jangka panjang dan mengurangi waktu henti yang tidak terencana.
Enam, Kesimpulan
Pemilihan mesin pemotong bergelombang perlu mempertimbangkan secara komprehensif karakteristik material, persyaratan presisi, takt time produksi, dan biaya consumable. Teknologi pisau berosilasi (oscillating knife) telah menjadi pilihan utama untuk produksi multi-varian karena fleksibilitas dan kualitas potongannya. Melalui pengaturan parameter yang wajar, metode operasi yang standar, dan perawatan berkala, kinerja peralatan dapat dimaksimalkan dan biaya per unit dapat ditekan. Disarankan untuk melakukan uji potong dengan material aktual sebelum pembelian, dan menyisakan setidaknya 10% margin kapasitas untuk mengantisipasi pertumbuhan pesanan di masa depan.