
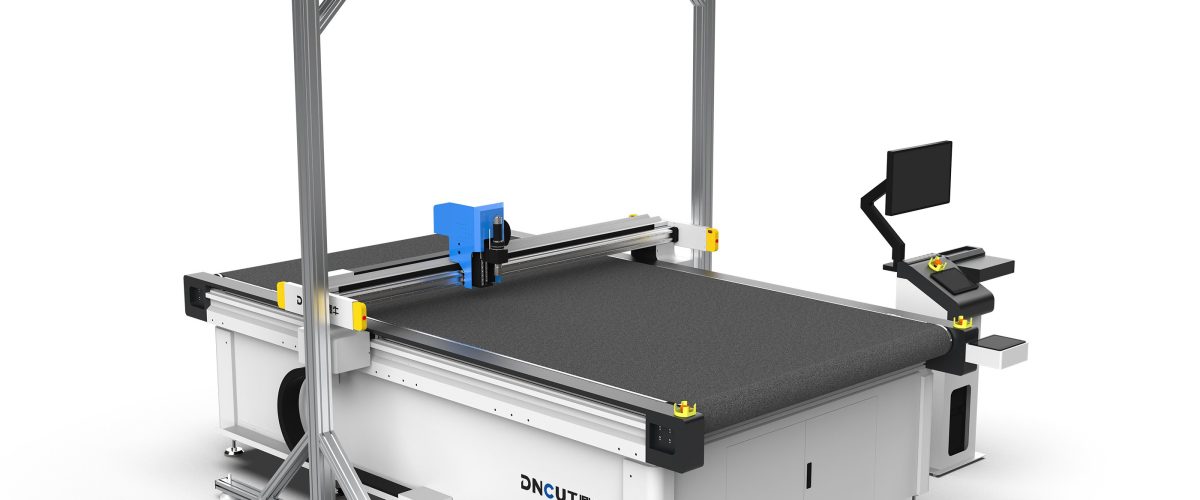
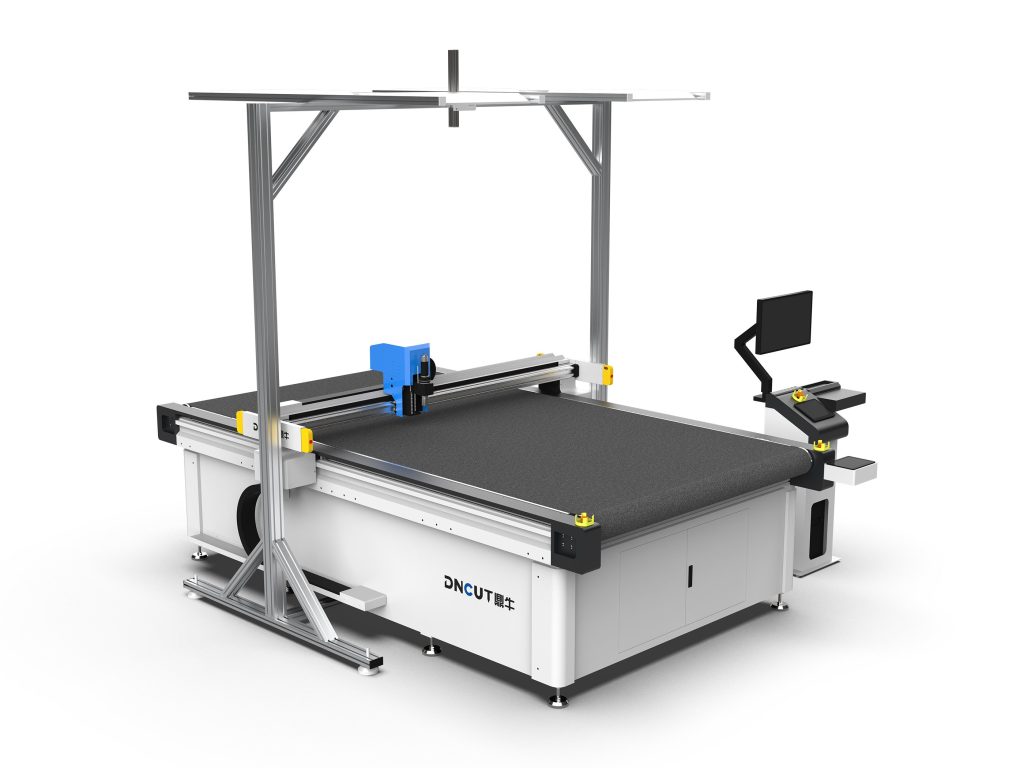
La maintenance du système d’aspiration sous vide et du circuit pneumatique de la machine de découpe à lame oscillante est un ensemble de procédures d’inspection et d’entretien visant à garantir la précision de découpe et la stabilité de l’équipement.
【Entretien du système de maintien sous vide et du circuit pneumatique de la machine de découpe à lame oscillante】Il s’agit d’une tâche essentielle pour garantir la précision de découpe des matériaux souples et la stabilité de fonctionnement de l’équipement,
couvrant l’inspection périodique et l’entretien de la pompe à vide,des filtres,des joints d’étanchéité,
des conduites et du générateur de vide。
Entretien du système de maintien sous vide et du circuit pneumatique de la machine de découpe à lame oscillantePoints clés
Lors de la découpe de matériaux souples avec la machine de découpe à lame oscillante, le système de maintien sous vide est chargé de fixer fermement le matériau sur la table de découpe afin de garantir la précision de découpe.
Le circuit pneumatique fournit la puissance aux vérins, au générateur de vide, etc.
Un entretien inadéquat entraîne une baisse de la force d’aspiration, un décalage de coupe, des arrêts d’équipement, etc.
Basé sur l’expérience pratique d’entretien, cet article résume les points clés de l’entretien du système de maintien sous vide et du circuit pneumatique, à l’attention du personnel d’exploitation et de maintenance de l’équipement。
Inspection quotidienne et entretien de la pompe à vide
La pompe à vide est le cœur du système d’aspiration, les types courants étant la pompe à palettes rotatives ou la pompe à griffes sèches.La qualité de l’entretien de la pompe à vide détermine directement la stabilité du système d’aspiration ;
les opérateurs doivent effectuer les différentes inspections selon le cycle prévu。
- Contrôle du niveau et de la qualité de l’huile (pompe à lubrification par huile):Vérifier chaque semaine le niveau d’huile, qui doit se situer près du milieu du voyant d’huile.Si l’huile noircit ou s’émulsionne, la remplacer immédiatement.
- En général, remplacer l’huile de pompe à vide toutes les500heures de fonctionnement, en utilisant la marque spécifiée (par exempleISO VG100)。
- Nettoyage du filtre d’échappement:Vérifier chaque mois le filtre d’échappement ;en cas d’accumulation importante de poussière, le souffler de l’intérieur vers l’extérieur avec de l’air comprimé (pression≤0.3MPa)ou remplacer la cartouche filtrante.
- Un échappement insuffisant entraîne une élévation de la température de la pompe et une baisse de la vitesse de pompage。
- Contrôle du système de refroidissement:Pour les pompes à refroidissement par air, s’assurer que les ailettes de refroidissement sont propres et les nettoyer à l’air comprimé chaque trimestre ;
- pour les pompes à refroidissement par eau, vérifier le débit d’eau de refroidissement (recommandé≥2L/min)et la température de l’eau(≤30℃)。
- Bruit et vibrations de fonctionnement:Écouter quotidiennement le bruit de fonctionnement de la pompe ; un bruit anormal peut indiquer une usure des roulements ou un endommagement des palettes, il convient alors d’arrêter la machine pour maintenance sans délai。
Entretien du filtre à vide
Le filtre à vide sert à intercepter les poussières et les débris générés par la découpe, afin d’empêcher leur pénétration dans la pompe à vide.。Entretien du filtre à videL’essentiel réside dansSurveillance de la pression différentielleet le nettoyage de la cartouche filtrante。
- Surveillance de la pression différentielle:Installer un manomètre différentiel à l’entrée et à la sortie du filtre ;lorsque la pression différentielle dépasse0.05MPa, il est nécessaire de nettoyer ou de remplacer la cartouche filtrante.
- En l’absence de manomètre différentiel, vérifier la cartouche une fois par semaine en observant sa transparence à l’aide d’une lampe torche。
- Méthode de nettoyage:Retirer la cartouche, la souffler de l’intérieur vers l’extérieur avec de l’air comprimé (pression≤0.2MPa), ou la rincer à l’eau claire (uniquement pour les cartouches lavables), puis la remettre en place après séchage complet.
- Les cartouches en papier ne sont pas lavables à l’eau。
- Cycle de remplacement:Selon la fréquence d’utilisation, remplacer généralement la cartouche tous les3mois ; si les matériaux découpés génèrent beaucoup de poussière, réduire à1mois。
Vérification des joints d’étanchéité et de la plateforme d’aspiration
Les joints d’étanchéité autour du plateau aspirant et la plaque perméable à la surface du plateau influencent directement l’efficacité de l’aspiration. L’état des joints d’étanchéité et de la plaque perméable doit être contrôlé par paliers, de chaque semaine à chaque trimestre.
- Intégrité des joints d’étanchéité : Vérifier chaque semaine si les joints sont vieillis, fissurés ou décollés. Les usures légères peuvent être réparées avec du mastic silicone ; en cas de gravité, les remplacer. La compression des joints doit être maintenue entre 20 % et 30 % pour garantir l’adhérence.
- Nettoyage de la surface du plateau : Après chaque fin de journée de travail, nettoyer les débris à la surface du plateau avec un aspirateur pour éviter de boucher les trous perméables.
- La plaque perméable (généralement en feutre ou en plaque frittée) doit être retirée et nettoyée chaque trimestre, trempée dans un détergent neutre puis séchée.
- Test de la force d’aspiration : Mesurer chaque mois le vide de chaque zone du plateau avec un vacuomètre ;la valeur normale doit être comprise entre -60 kPa et -80 kPa.
- Si le vide d’une zone est nettement faible, vérifier si les joints d’étanchéité ou la plaque perméable de cette zone sont endommagés.
Maintenance des circuits pneumatiques
Les circuits pneumatiques comprennent les conduites de vide et les conduites d’air comprimé ;les problèmes courants sont les fuites et les obstructions.
La maintenance des circuits pneumatiques doit couvrir la recherche de fuites, le nettoyage des conduites, le remplacement des flexibles et l’entretien du filtre-détendeur.
- Recherche de fuites : Appliquer chaque mois de l’eau savonneuse sur tous les raccords, vannes et jonctions de flexibles pour observer la formation de bulles.En cas de fuite, serrer ou remplacer immédiatement les joints.
- Une fuite dans les conduites de vide entraîne une baisse de la force d’aspiration ;une fuite d’air comprimé augmente la consommation d’énergie.
- Nettoyage des conduites : Tous les six mois, démonter les conduites et souffler l’intérieur à l’air comprimé pour éliminer la poussière accumulée. Si les conduites contiennent des résidus huileux, les nettoyer avec un détergent neutre puis les sécher complètement.
- Remplacement des flexibles : Vérifier si les flexibles présentent des fissures, un durcissement ou un écrasement ; les remplacer généralement tous les 2 ans, ou plus tôt selon l’état réel.
- Filtre et détendeur : Nettoyer chaque trimestre le bol de filtre du filtre-détendeur des conduites d’air comprimé et vérifier la valeur de consigne du détendeur (généralement 0,5-0,6 MPa) pour garantir sa stabilité.
Maintenance du générateur de vide et plan de maintenance
Certains équipements utilisent un générateur de vide pour produire la pression négative ;la maintenance du générateur de vide doit porter sur la pression d’admission, le silencieux et la buse.
Par ailleurs, les opérateurs doivent établir un plan de maintenance quotidien et périodique afin de prévenir les pannes.
Maintenance du générateur de vide (le cas échéant)
- Contrôle de la pression d’alimentation en air : assurez-vous que la pression de l’air comprimé se situe dans la plage de 0,4 à 0,6 MPa ; une pression trop faible entraîne une capacité d’aspiration insuffisante.
- Nettoyage du silencieux : démontez le silencieux chaque mois et soufflez-le à l’air comprimé pour éviter tout colmatage nuisant à l’échappement.
- Contrôle de la buse : vérifiez tous les six mois si la buse est usée ou obstruée ; vous pouvez la dégager avec une aiguille fine et la remplacer en cas d’usure importante.
Plan de maintenance quotidienne et périodique
- Quotidien : vérifiez le niveau d’huile de la pompe à vide (pompe à lubrification par huile), nettoyez la surface de la table, écoutez le bruit de fonctionnement de la pompe.
- Hebdomadaire : vérifiez les joints d’étanchéité, nettoyez le filtre (selon le cas), testez la force d’aspiration.
- Mensuel : vérifiez les fuites du circuit, nettoyez le filtre d’échappement, contrôlez le générateur de vide.
- Trimestriel : remplacez l’huile de la pompe à vide (ou selon 500 heures), nettoyez la plaque perméable, vérifiez le détendeur.
- Semestriel : contrôle complet du circuit pneumatique, remplacement des flexibles usés, révision de la pompe à vide.
Consignez le contenu de chaque maintenance et les problèmes constatés afin de faciliter le suivi de l’état de l’équipement.
Traitement des pannes courantes et consignes de sécurité
Les opérateurs doivent maîtriser les axes de recherche des pannes courantes telles que l’insuffisance de la force d’aspiration, les fluctuations du vide, la surchauffe de la pompe à vide et les bruits anormaux.
Les opérations de maintenance doivent également respecter les exigences de sécurité en matière d’électricité, de gaz et d’environnement.
| Phénomène de panne | Causes possibles | Mesures correctives |
|---|---|---|
| Force d’aspiration insuffisante | Niveau d’huile de la pompe à vide anormal, filtre colmaté, fuite du circuit, joint d’étanchéité endommagé | Vérifiez le niveau d’huile de la pompe à vide, le colmatage éventuel du filtre, les fuites du circuit et l’état du joint d’étanchéité, en éliminant les causes une par une |
| Fluctuations du vide | Usure des palettes de la pompe à vide ou corps étrangers dans le circuit | Réviser la pompe ou nettoyer le circuit |
| Surchauffe de la pompe à vide | Système de refroidissement anormal, filtre d’échappement colmaté, détérioration de l’huile | Vérifiez le système de refroidissement, le colmatage éventuel du filtre d’échappement et la détérioration de l’huile |
| Bruits anormaux | Corps étrangers dans la pompe, roulement endommagé | Vérifiez la présence de corps étrangers dans la pompe et l’état des roulements, arrêtez la machine et procédez à la réparation sans délai |
Consignes de sécurité
- Avant toute maintenance, coupez impérativement l’alimentation électrique et la source d’air, et purgez la pression résiduelle dans le circuit.
- Lors du soufflage à l’air comprimé, portez des lunettes de protection ; la pression ne doit pas dépasser 0,3 MPa.
- Lors du remplacement de l’huile de la pompe à vide, attendez que la pompe ait refroidi à température ambiante pour éviter les brûlures.
- Éliminez l’huile usagée et les cartouches filtrantes conformément aux exigences environnementales.
Grâce à une maintenance systématisée, le système d’aspiration par vide et le circuit pneumatique peuvent fonctionner de manière stable, ce qui réduit les temps d’arrêt et prolonge la durée de vie de l’équipement.
Il est recommandé d’établir des procédures de maintenance adaptées en combinant le manuel de l’équipement et les conditions réelles d’utilisation.
Points essentiels
- L’huile de la pompe à vide doit être remplacée toutes les 500 heures de fonctionnement ; le niveau d’huile doit se situer près du milieu du voyant d’huile, avec une huile de grade ISO VG100.
- Lorsque la différence de pression du filtre à vide dépasse 0,05 MPa, il faut nettoyer ou remplacer la cartouche filtrante, généralement une fois tous les 3 mois.
- Le vide de la table d’aspiration doit normalement être compris entre -60 kPa et -80 kPa, et la compression des joints d’étanchéité doit être maintenue entre 20 % et 30 %.
- Les fuites du circuit pneumatique doivent être vérifiées chaque mois à l’eau savonneuse ; la valeur de consigne du détendeur d’air comprimé est généralement de 0,5 à 0,6 MPa.
- La pression d’alimentation du générateur de vide doit être comprise entre 0,4 et 0,6 MPa ; le silencieux doit être nettoyé chaque mois et la buse vérifiée tous les six mois.
- Avant toute maintenance, il est impératif de couper l’alimentation électrique et l’arrivée d’air et de purger la pression résiduelle ; la pression de soufflage à l’air comprimé ne doit pas dépasser 0,3 MPa.
Questions fréquentes
À quelle fréquence faut-il changer l’huile de la pompe à vide ?
L’huile de la pompe à vide doit généralement être changée toutes les 500 heures de fonctionnement ; si l’huile noircit ou s’émulsionne, il faut la changer immédiatement, en utilisant la grade spécifiée ISO VG100.
Quel niveau de vide de la table d’aspiration est considéré comme normal ?
Le vide de chaque zone de la table d’aspiration doit normalement être compris entre -60 kPa et -80 kPa ; s’il est nettement trop bas, il faut vérifier les joints d’étanchéité ou la plaque perméable.
Quand faut-il nettoyer ou remplacer la cartouche du filtre à vide ?
Lorsque la différence de pression du filtre à vide dépasse 0,05 MPa, il faut nettoyer ou remplacer la cartouche filtrante, généralement une fois tous les 3 mois ; en cas de forte poussière, réduire à 1 mois.
Comment vérifier les fuites du circuit pneumatique ?
Chaque mois, appliquer de l’eau savonneuse sur les raccords, vannes et connexions de tuyaux souples du circuit pneumatique, observer les bulles et, en cas de fuite, serrer ou remplacer immédiatement les joints.
Quelles sont les précautions de sécurité lors des opérations de maintenance ?
Avant toute maintenance, couper impérativement l’alimentation électrique et l’arrivée d’air et purger la pression résiduelle ; la pression de soufflage à l’air comprimé ne doit pas dépasser 0,3 MPa et le port de lunettes de protection est requis.
Méthode de choix et de détermination de la périodicité de remplacement des lames de la machine de découpe à lame oscillante
Causes de la baisse de précision de la machine de découpe à lame oscillante et méthodes de calibrage
Guide pratique de maintenance et d’entretien de la ma
Petit CCD